La prueba a 450°C del CERN redefine la compra de tubo de titanio
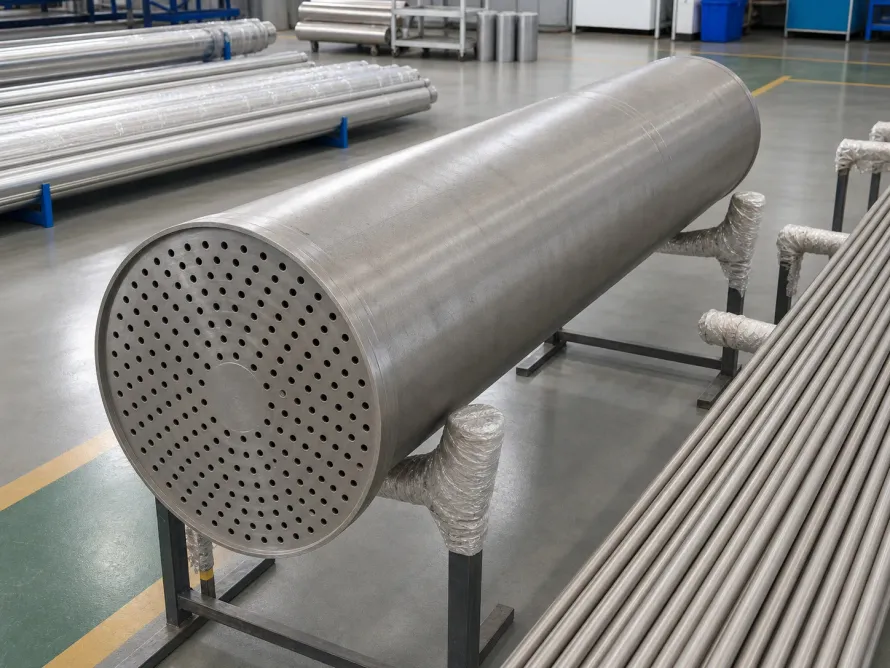
La prueba exitosa de ajuste por contracción del CERN para los absorbedores de haz del Gran Colisionador de Hadrones de Alta Luminosidad es una lección compacta de fabricación de precisión en titanio. Un recipiente de titanio de 12 mm de espesor y 700 mm de diámetro tuvo que calentarse a 450°C y bajarse sobre una pila de placas de carbono reforzado con fibra de carbono.
El calentamiento creó solo cerca de 1 mm de holgura. Las ventanas de tolerancia eran de 0.1 mm y la operación debía terminar en menos de cinco minutos antes de que el enfriamiento y la contracción hicieran demasiado arriesgado el ajuste.
No es una receta general para cualquier tubo de titanio. Demuestra que un componente de montaje térmico no puede comprarse solo con una tabla dimensional en frío.

La prueba validó un proceso de montaje, no solo una pieza
En su actualización del 17 de junio, el CERN indicó que la prueba era el último hito crucial para validar el proceso de montaje. A temperatura ambiente, las placas son mayores que el espacio interno del recipiente. El titanio calentado se expande para pasar sobre la pila; al enfriarse, las piezas se comprimen y proporcionan sujeción mecánica y contacto térmico.
Una interferencia insuficiente podría provocar pérdida de contacto y deslizamiento durante un evento de descarga del haz. Una interferencia excesiva impediría el montaje. El CERN tuvo que especificar, lograr y verificar una población dimensional estrecha en ambos componentes.
La prueba también unió la protección del material con el tiempo de producción. Se evaluó la temperatura máxima para conservar las propiedades mecánicas y minimizar la oxidación. Un utillaje específico controló la pila, y varias pruebas redujeron la operación total por debajo de cinco minutos. Los montajes en serie estaban previstos para comenzar en septiembre.
Esa combinación es la noticia relevante: el producto aceptado es el tubo, la pila, el ciclo térmico, el utillaje, la secuencia y el registro de inspección funcionando como una ruta controlada.
Cinco ventanas deben solaparse
Un ajuste térmico solo funciona cuando cinco ventanas permanecen abiertas a la vez:
| Ventana | Pregunta clave | Evidencia de liberación |
|---|---|---|
| Dimensional | ¿Los diámetros reales crean la interferencia en frío prevista? | Mapa de diámetro, redondez, pared, rectitud y pieza acoplada con incertidumbre |
| Térmica | ¿Temperatura y uniformidad generan expansión sin cambios inaceptables? | Ciclo cualificado, sensores, calibración, uniformidad y evaluación del material |
| Tiempo | ¿Transferencia, alineación y descenso terminan antes de perder holgura? | Instrucción cronometrada, ensayos, puntos de control y regla de aborto |
| Superficie | ¿Se controlan oxidación, contaminación, rebabas y contacto? | Estado previo, límites de exposición, limpieza e inspección posterior |
| Liberación | ¿El conjunto logra asiento, contacto e integridad sin daños ocultos? | Recorrido o posición, dimensiones finales, inspección visual/NDT y genealogía |
El método sirve más allá de los absorbedores. Se aplica cuando tubos de titanio, casquillos, envolventes o alojamientos se montan mediante expansión o contracción controlada.
La tolerancia debe asignarse entre los dos componentes
Un error habitual de RFQ es imponer una tolerancia estricta al diámetro interior del titanio sin asignar variación a la pieza acoplada, al sistema de medición y a la temperatura de montaje.
El caso del CERN muestra que el ajuste es una relación. El valor útil es la distribución de interferencia creada por dos poblaciones medidas. Si recipiente y núcleo se aceptan por separado en extremos opuestos, el conjunto puede quedar fuera de la ventana funcional aunque ambos certificados digan «conforme».
El plan dimensional debe incluir:
- sistema de datums común;
- diámetro y redondez en estaciones axiales acordadas;
- mapas de pared y rectitud cuando influyen en la expansión;
- resolución, calibración y compensación térmica;
- reglas de pares o selección, si se permiten;
- cálculo acordado que convierta mediciones reales en holgura caliente prevista.

Una sola línea de «diámetro interior conforme» no basta para un cilindro grande y flexible cuya forma local puede cambiar al manipularlo, calentarlo y elevarlo.
El ciclo térmico es un proceso de material y geometría
El calentamiento suele verse como ayuda de montaje. Aquí también es una exposición controlada del material.
La temperatura debe crear holgura útil, pero el ciclo comprende rampa, uniformidad, permanencia, transferencia y enfriamiento. Una temperatura desigual puede deformar el tubo o cambiar la holgura alrededor de la circunferencia. Una exposición excesiva puede aumentar la oxidación o afectar una superficie cualificada. El contacto del utillaje y el izado añaden cargas locales en caliente.
La frontera de compra debe indicar quién es responsable del procedimiento térmico. Si lo hace el proveedor, el expediente debe incluir equipo, sensores calibrados, configuración y desviaciones. Si lo hace el cliente, el proveedor debe comunicar los límites de material y geometría.
La misma lógica aparece en la liberación del tratamiento térmico del titanio: una temperatura sin evidencia de ruta no define un estado de fabricación.
Cinco minutos son un requisito de capacidad
El objetivo inferior a cinco minutos convierte la coordinación del taller en una característica medible. El reloj incluye salida del horno, transporte, alineación y descenso, no solo velocidad del operador.
En producción, la secuencia necesita:
- evento claro de inicio y fin;
- límite de temperatura o holgura en el montaje;
- herramientas y trayectoria listas antes de sacar la pieza;
- funciones, señales y puntos de control;
- condición de aborto que evite forzar o dañar;
- ensayos que demuestren margen, no un único éxito.
Un proveedor puede demostrar expansión teórica y carecer del sistema de manipulación para usarla repetidamente. La preparación productiva pertenece a la célula completa.
La protección superficial no puede dejarse para el final
El CERN equilibró expresamente temperatura y oxidación. Es importante porque la superficie de una interfaz mecánica y térmica forma parte de la función.
La RFQ debe indicar si el color del óxido es cosmético o señal de exposición inaceptable, si se permite limpieza posterior, qué superficies deben quedar sin escamas ni contaminación y cómo la limpieza puede cambiar dimensiones. El plan debe cubrir guantes, útiles de elevación, apoyos del horno y lubricantes o protecciones temporales.
En otras aplicaciones dependerá de aleación, temperatura, tiempo y servicio. No se debe copiar la temperatura o el límite del CERN. La lección reutilizable es conectar la ventana térmica con un límite documentado de superficie y propiedades.
Liberar el conjunto frente al ajuste previsto y real
El expediente final debe cerrar el bucle entre predicción y resultado.
Antes del montaje debe contener dimensiones reales de ambas piezas y cálculo de holgura caliente. Durante el montaje debe registrar ciclo, tiempo, utillaje y desviaciones. Tras enfriar debe verificar asiento, posición axial, dimensiones accesibles, superficie e integridad exigida.

La genealogía importa. Si un resultado queda fuera de lo esperado, debe trazarse hasta colada, mecanizado, mediciones de la pieza acoplada, registro térmico y secuencia. Sin ello, la acción correctiva es una conjetura.
Lista práctica para la RFQ
Para un tubo, casquillo o envolvente críticos de ajuste, solicite:
- aleación, formato inicial, ruta y trazabilidad;
- geometría final con posiciones de medición e incertidumbre;
- rango de la pieza acoplada e interferencia requerida;
- ciclo térmico, uniformidad y límites de exposición;
- herramienta, alineación, secuencia y regla de aborto;
- superficie antes y después del calentamiento;
- prueba de cualificación y margen productivo;
- registros posteriores de posición, integridad y genealogía;
- control de cambios de mecanizado, equipo térmico, útiles o secuencia.
Así el proveedor puede cotizar el trabajo real y se separa la capacidad de producto de molino de la capacidad de montaje sin perder su vínculo.
Conclusión para el comprador
La prueba del CERN tuvo éxito porque precisión dimensional, expansión térmica, tiempo, superficie y liberación se diseñaron juntas.
La lección supera una operación a 450°C. Cuando la geometría del titanio cambia durante el montaje, la conformidad en frío es solo la primera puerta. El componente utilizable aparece cuando las cinco ventanas se solapan y el lote real lo demuestra.
La mejor RFQ no es la que contiene la tolerancia aislada más estrecha. Es la que vuelve medible, repetible y trazable toda la ventana de ajuste.
Preguntas frecuentes del sector
¿Qué validó el CERN?
Validó el proceso de ajuste por contracción para colocar un recipiente de titanio calentado sobre placas de carbono reforzado con fibra de carbono en los absorbedores de haz del HL-LHC.
¿Por qué había un límite de cinco minutos?
Al enfriarse, el titanio se contraía y disminuía la holgura. Las pruebas fijaron un proceso inferior a cinco minutos para evitar un ajuste incompleto o dañino.
¿Una tolerancia de 0.1 mm sirve para cualquier tubo?
No. Ese valor pertenece al componente y proceso informados por el CERN. Cada comprador debe calcular su distribución según dimensiones, materiales, temperatura, función, medición y margen.
¿Qué contiene el expediente de liberación?
Debe conectar dimensiones reales, holgura caliente prevista, ciclo térmico, tiempo, superficie, utillaje, posición final e integridad con una genealogía serializada.
FAQ
# ¿Qué validó el CERN con la prueba del titanio a 450°C?
# ¿Por qué era difícil el ajuste por contracción?
# ¿Un informe dimensional a temperatura ambiente libera un tubo de ajuste térmico?
# ¿Qué RFQ se benefician del método de cinco ventanas?
¿Necesita este material? Obtenga una cotización directa de fábrica.