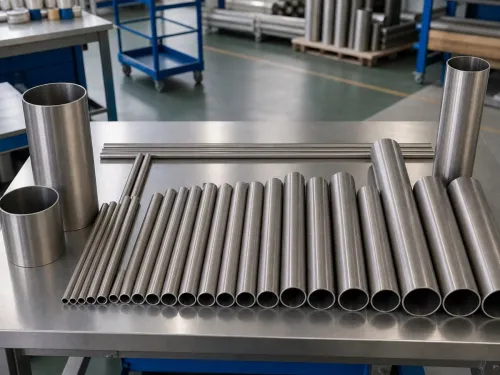
Титановые выхлопные трубы и пай-каты лазерной резки (Grade 1 и Grade 2)
Тонкостенные титановые выхлопные трубы и готовые к сварке пай-каты
Изготовление гоночной титановой выхлопной системы требует трубы, которая раздаётся без трещин, даёт спокойную сварочную ванну и выдерживает высокочастотные термоциклы без усталостного разрушения. Через наши сертифицированные партнёрские площадки мы поставляем тонкостенные трубы из технически чистого титана и пай-каты (pie cuts) ротационной лазерной резки специально для автоспорта и производства выхлопных систем.
Почему CP Grade 1 / Grade 2 и стенка 1.0–1.2 мм (0.039”–0.047”)?
При сборке выпускных коллекторов, даунпайпов и трасс cat-back выбор марки и толщины стенки определяет как скорость работы сварщика, так и ресурс выхлопа на треке:
- Почему технически чистый титан Grade 1 и Grade 2: Марка CP Grade 1 (
UNS R50250 / Werkstoff 3.7025 / ВТ1-00) обладает максимальным относительным удлинением и пластичностью для гибки на дорне малого радиуса, раздачи скользящих соединений и формовки сходов коллекторов без трещин от наклёпа. Марка CP Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0) обеспечивает повышенный предел текучести для прямых участков трассы и корпусов глушителей, сохраняя отличную текучесть сварочной ванны при сварке TIG с поддувом аргона. - Золотой баланс толщины стенки 1.0–1.2 мм (0.039”–0.047”): Ультратонкая труба
0.8 мм (0.031")экономит массу в дрэг-рейсинге, но требует ювелирного тепловложения и чувствительна к высокочастотным вибрациям двигателя. В то же время стенки1.0 мм (0.039")и1.2 мм (0.047")дают оптимальный баланс — снижение массы примерно на 45 % по сравнению с нержавеющей сталью при высокой стойкости к термоударам выхлопных газов. Рассчитать точную погонную массу труб можно в нашем калькуляторе массы и припусков.
Размерная сетка титановых выхлопных труб
| Дюймовый OD | Метрический OD | Стандартные толщины стенки | Доступные форматы |
|---|---|---|---|
| 1.50” & 1.75” | 38.1 мм & 44.5 мм | 1.0 мм (0.039"), 1.2 мм (0.047") | Прямые трубы, отводы, лазерные пай-каты |
| 2.00” & 2.50” | 50.8 мм & 63.5 мм | 1.0 мм (0.039"), 1.2 мм (0.047") | Прямые трубы, отводы, лазерные пай-каты |
| 3.00” | 76.2 мм | 1.0 мм (0.039"), 1.2 мм (0.047") | Прямые трубы, отводы, лазерные пай-каты |
| 3.50” & 4.00” | 88.9 мм & 101.6 мм | 1.0 мм (0.039"), 1.2 мм (0.047"), 0.8 мм (0.031") | Прямые трубы, лазерные пай-каты, конусные переходы |
Ультразвуковая очистка и индивидуальная герметичная упаковка пай-катов
Любой мастер TIG, собиравший сложный битурбо-выхлоп из титана, знает: нарезка на ленточной пиле, торцовка на гриндере, снятие внутреннего грата и протирка ацетоном 200 отдельных колец пай-катов отнимают больше времени, чем сама сварка. Малейшие следы масла или заусенцы внутри трубы моментально вызывают поры, серый окисный налёт и охрупчивание титанового шва.
На многоосевых линиях лазерной резки титана нашей партнёрской сети каждый пай-кат проходит четырёхэтапную подготовку:
- Ротационная лазерная резка под высокочистым аргоном: Многоосевые волоконные лазеры режут сегменты под углами
4.5°,9°и15°без замятия стенки и потери круглости. Защита аргоном высокой чистоты исключает образование альфированного слоя на торце. - Снятие внутренних и наружных заусенцев: Кромки ID и OD зачищаются механически, чтобы кольца собирались встык без зазора при прихватке и сварке своим телом.
- Ультразвуковая мойка и обезжиривание: Все сегменты проходят ультразвуковую очистку для полного удаления прокатных смазок, масел и микрочастиц.
- Индивидуальная герметичная упаковка: Высушенные сегменты запаиваются в индивидуальные защитные пакеты по диаметрам и углам. Сварщик вскрывает пакет прямо на сварочном посту, собирает узел на оправке с поддувом и сразу сваривает деталь (Weld-Ready out of the bag).
Сопутствующая ЧПУ-фурнитура для выхлопных систем
Для комплектации всего проекта из одной прослеживаемой поставки мы изготавливаем сопутствующие детали на участке ЧПУ-обработки титана:
- Точёные фланцы V-Band: Замковые кольца V-Band (папа/мама) из Grade 2 (
UNS R50400 / 3.7035 / ВТ1-0) и Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) под трубы от2.0" (50.8 мм)до4.0" (101.6 мм). - Бобышки под лямбда-зонд (
M18×1.5): Ступенчатые и радиусные посадочные втулки O2 Sensor Bungs из CP Grade 2. - Фланцы на 2/3 болта и коллекторные фланцы лазерной резки: Из плиты
8.0–12.7 мм (0.315"–0.500")по вашим чертежам DXF/STEP. - Цельные прутки подвесов глушителя (Exhaust Hanger Rods): Калиброванный пруток Grade 2 диаметром
Ø 8.0 мм (0.315"),Ø 9.5 мм (0.375")иØ 12.7 мм (0.500").
Документация качества и заказ
Каждая поставка сопровождается сертификатом испытаний материала (Material Test Certificate, MTC) с прослеживаемостью по номеру плавки и сертификатом соответствия (Certificate of Conformance, CofC). Допуски и сроки подтверждаются по чертежу и спецификации заказа (confirmed per drawing and order specification).
Запросить расчёт выхлопных труб и готовых к сварке пай-катов →
Запросить цену на этот продукт
Отправьте ваш чертёж или спецификацию, и мы ответим в течение 24 часов.
Быстрая связь
Контроль качества
- ✓ Сертификат материала (MTC) к каждому заказу
- ✓ Соответствие ASTM / ASME / AMS
- ✓ Возможна независимая инспекция
Похожие товары
-
Титановые трубки
Титановые трубки
Категории продукции
- Титановые прутки и штанги 3
- Титановая проволока 3
- Титановые аноды и электроды 5
- Титановые гайки и болты 2
- Титановая сетка 2
- Титановые листы и плиты 2
- Специальные титановые сплавы 1
- Титановые анодные корзины 1
- Титановое оборудование 1
- Титановые трубки 2
- Титановая фольга 1
- Титановые поковки 1
- Титановые трубы 1