Полировка титана и механическая отделка поверхности
«Полировку» часто употребляют как общее слово, но механическая полировка, крацевание (сатинирование), матирование и зачистка заусенцев — разные процессы с разным оборудованием, расходными материалами и результатом. Через наши сертифицированные партнёрские площадки мы подбираем режим механической отделки точно под рабочую функцию детали.
Эта страница посвящена механической отделке титана марок Grade 1 (UNS R50250 / Werkstoff 3.7025 / ВТ1-00), Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0), Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) и Grade 23 ELI (UNS R56407 / Werkstoff 3.7165-ELI / ВТ6С). Химические процессы — кислотное травление и удаление альфированного слоя — отдельная дисциплина: см. требования к травлению, очистке и сварным конструкциям, если деталь прошла горячую деформацию или термообработку.
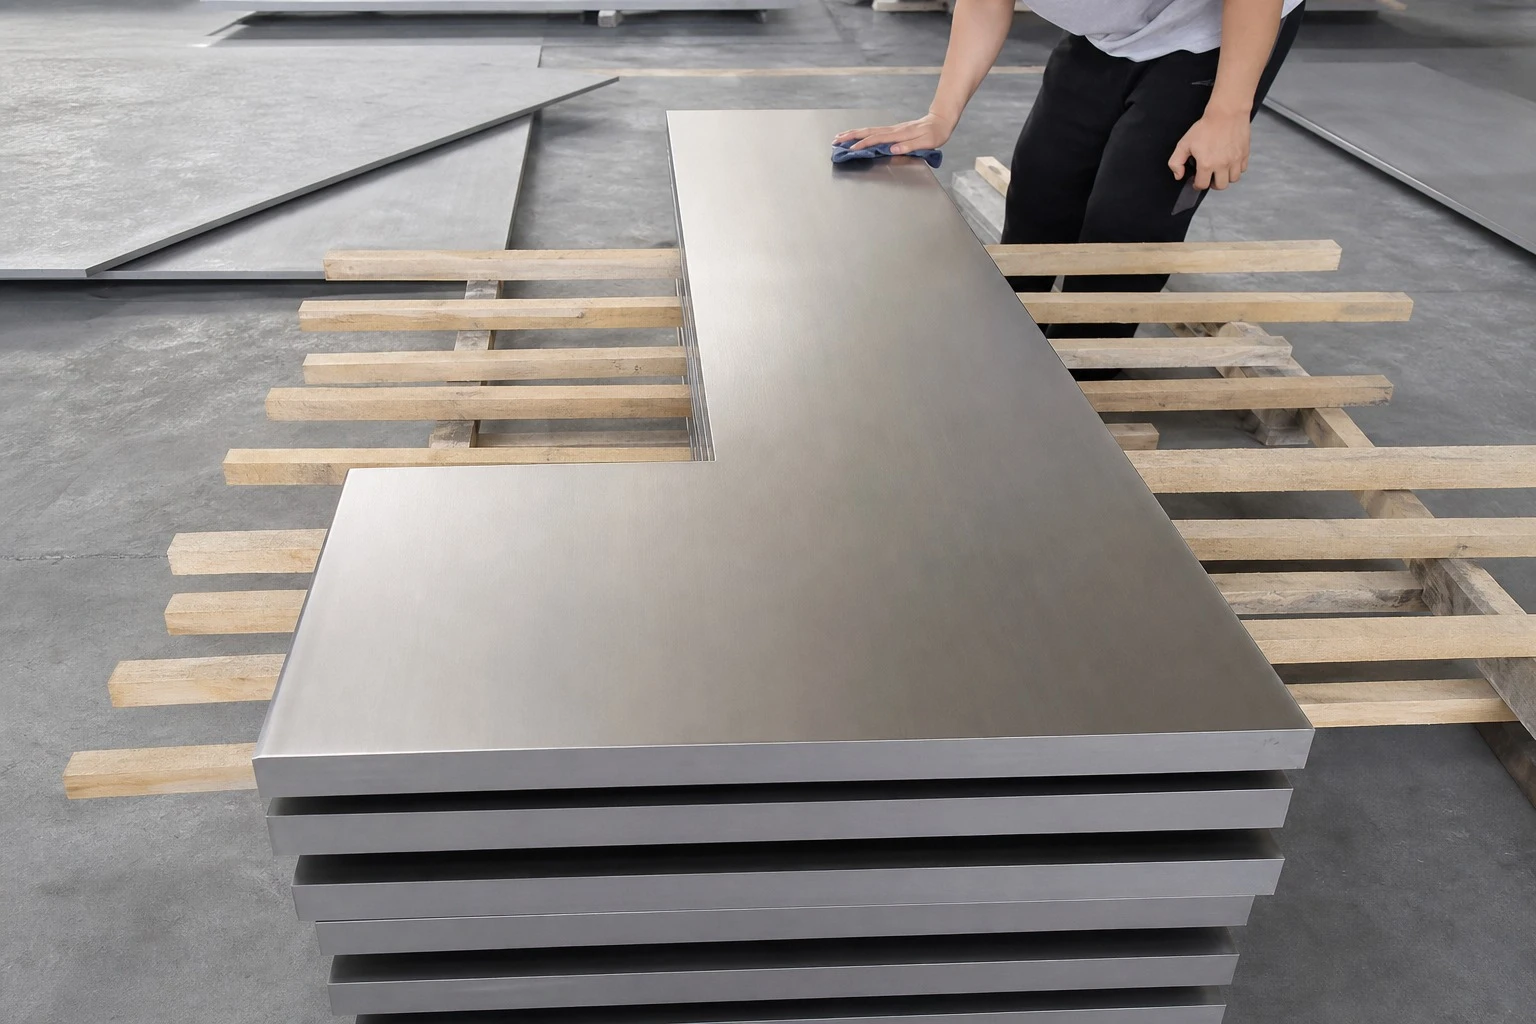
Виды отделки
| Отделка | Что это | Типичное применение |
|---|---|---|
| Механическая полировка | Последовательные абразивные переходы до гладкой зеркальной поверхности | Выхлопные системы для автоспорта, поверхности контакта со средой, морская фурнитура и детали EDC |
| Крацевание (сатин / hairline) | Направленная абразивная текстура (зерно #180–#400) с единым штрихом | Плашки и клипсы ножей, лицевые панели приборов, декоративные накладки |
| Матирование / стеклоструйная обработка | Равномерная малоглянцевая текстура безжелезным абразивом | Антибликовые поверхности EDC, обязательная подготовка под покрытия или электрохимическое анодирование |
| Зачистка заусенцев и галтовка кромок | Снятие заусенцев, притупление кромок (0.1–0.5 мм / 0.004"–0.020") | Детали после резки и ЧПУ-механообработки перед сборкой, усталостно-нагруженные морские узлы |
Шероховатость (Ra в мкм или µin) подтверждается по чертежу и спецификации заказа (confirmed per drawing and order specification) вместе с направлением измерения и базовой длиной.
Электрохимическое анодирование и стеклоструйная подготовка поверхности
Механическая полировка, направленное сатинирование и безжелезная обработка стеклянными микрошариками (Non-Ferrous Glass-Bead Blasting) являются ключевыми операциями подготовки перед электрохимическим анодированием титана. Поскольку при анодировании титана формируется прозрачная интерференционная оксидная плёнка, а не укрывистый краситель, именно исходная механическая микрогеометрия определяет блеск и насыщенность оттенка:
- Зеркальная полировка и сатин перед цветным анодированием: Многоступенчатая полировка даёт яркие, насыщенные интерференционные цвета во всём диапазоне напряжений Тип III (
15 В–110 В), а направленный сатин создаёт благородный металлический отлив на кастомной ножевой фурнитуре и гоночном крепеже. - Безжелезный стеклоструй (Bead Blasting): Равномерная обработка чистыми стеклянными шариками или электрокорундом создаёт матовую антибликовую микротекстуру, которая мягко рассеивает свет и скрывает следы эксплуатации.
- Инструменты и услуги анодирования: Заказчики, которым требуется износостойкое противозадирное серое анодирование (Тип II) или цветное электрохимическое анодирование (Тип III, 15 В–110 В), могут ознакомиться с техпроцессом на странице Анодирование и стеклоструйная обработка титана и подобрать напряжение в интерактивной таблице цветов и напряжений анодирования титана.
Титановые особенности контроля
Титан — не нержавеющая сталь, и два пункта здесь весомее, чем в общей металлообработке:
- Никаких железосодержащих абразивов. Частицы железа, внедрённые в поверхность титана, становятся очагами гальванической коррозии и проявятся позже при травлении или проверке пассивации. В нашей партнёрской сети ленты, круги и дробь выделены строго под титан; для струйной обработки применяют электрокорунд, стеклянные микрошарики или керамику, но никогда стальную дробь.
- Титановая пыль горюча. Мелкие частицы от сухого шлифования, полировки и струйной обработки относятся к взрывоопасной металлической пыли. Вытяжка и мокрое пылеулавливание для титана полностью отделены от участков чёрных металлов.
Если деталь прошла горячую обработку, термообработку или травление, механическая отделка не заменяет проверку удаления альфированного слоя и содержания водорода: полировка меняет внешний вид поверхности, но не металлургию под ней. Каждая партия сопровождается сертификатом испытаний материала (Material Test Certificate, MTC) с прослеживаемостью по номеру плавки и сертификатом соответствия (Certificate of Conformance, CofC).
Что нужно указать
Чтобы точно рассчитать отделку, укажите в запросе:
- Целевую Ra (в
мкмилиµin, и относится ли она ко всей детали или к конкретным базовым поверхностям) - Вид отделки — зеркальная полировка, направленный сатин, матовый стеклоструй или только галтовка/снятие заусенцев
- Направление риски для крацованных поверхностей
- Следующую операцию — анодирование Тип II/III, PVD-покрытие, сварка TIG или финальная сборка
- Условия работы детали (контакт со средой, глубоководное исполнение или высокая чистота), что определяет ультразвуковую мойку и герметичную упаковку
Допуски и сроки подтверждаются по чертежу и спецификации заказа.