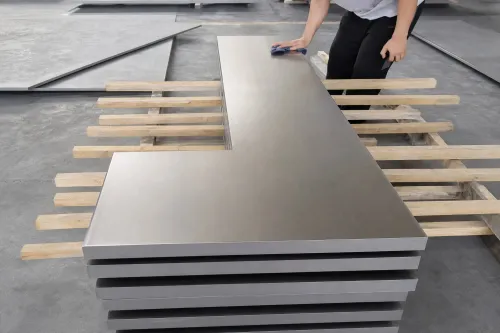
Перестаньте сжигать твердосплавные фрезы на прокатной корке и альфа-слое
Когда ЧПУ-цеха и мехобрабатывающие предприятия, а также мастерские Ножеделия и кастомного EDC закупают необработанную горячекатаную титановую плиту с «чёрной коркой», первая операция на станке всегда оказывается самой затратной. Сырой прокат покрыт твёрдым газонасыщенным слоем (альфа-слоем / Alpha Case), абразивной окалиной и имеет перепады по толщине. Снятие этой корки на собственном обрабатывающем центре с ЧПУ мгновенно выкрашивает дорогие твердосплавные фрезы с покрытием AlTiN, тратит машинное время шпинделя на черновую обдирку и высвобождает несимметричные остаточные напряжения, из-за которых тонкие пластины выгибает («ведёт») сразу после разжима тисков.
Через наши сертифицированные партнёрские площадки мы поставляем готовые к установке в тиски предварительно фрезерованные титановые заготовки и двусторонне шлифованные титановые листы. Перенося удаление окалины, симметричное шлифование и выведение базовых граней на стадию подготовки полуфабриката, ваш цех получает чистый светлый металл, который сразу устанавливается в мягкие губки тисков, на вакуумный стол или в 5-осевую оснастку.
Два формата предварительно обработанных заготовок
В зависимости от чистовой толщины детали и способа базирования мы поставляем плоские заготовки в двух исполнениях. Целевые допуски по толщине, плоскостности и параллельности оцениваются по чертежу, геометрии детали и объёму партии (evaluated per drawing, feature geometry, and batch quantity) и фиксируются в подтверждении заказа.
| Характеристика / Параметр | Фрезерованные с 6 сторон прямоугольные заготовки плит | Двусторонне плоскошлифованные листы и тонкие пластины |
|---|---|---|
| Диапазон толщин | 6,35–76,2 мм (0.250"–3.000") | 1,0–12,7 мм (0.040"–0.500")Включая ходовые дюймовые толщины для ножеделия и приборостроения: 1,6 мм (0.063"), 2,0 мм (0.080"), 2,5 мм (0.100"), 3,18 мм (0.125"), 3,56 мм (0.140"), 4,06 мм (0.160") |
| Основной процесс | Торцевое фрезерование верхней/нижней пластей + фрезерование 4 боковых торцов в прямой угол | Симметричное многопроходное холодное мокрое плоское шлифование обеих пластей |
| Состояние поверхности | 100 % отсутствие прокатной окалины и альфа-слоя; чистые фрезерованные базовые грани | Светлая однородная шлифованная поверхность под ЧПУ-раскрой, галтовку (stonewash) или анодирование |
| Контроль размеров и баз | Взаимно перпендикулярные торцы и параллельные пласти, оцениваемые по чертежу и партии | Равномерная толщина листа и уравновешенная плоскостность, оцениваемые по чертежу и партии |
| Основные применения | 5-осевые силовые кронштейны, морские манифольды, крышки ROV, многоместные плиты-спутники ЧПУ | Накладки рукоятей складных ножей (scales), замки frame-lock, спейсеры, базовые платы приборов |
Доступные марки титана и мультистандартные обозначения
Мы изготавливаем фрезерованные и шлифованные заготовки из трёх основных марок титана с предоставлением Сертификата испытаний материала (Material Test Certificate, MTC) с прослеживаемостью по номеру плавки и Сертификата соответствия (Certificate of Conformance, CofC):
- Grade 5 (
Ti-6Al-4V|UNS R56400|Werkstoff 3.7165|ВТ6): Основной двухфазный (α+β) сплав для высоконагруженных ЧПУ-деталей, кронштейнов автоспорта и пружинящих замков складных ножей. - Grade 23 (
Ti-6Al-4V ELI|UNS R56407|Werkstoff 3.7165-ELI|ВТ6С): Сплав со сверхнизким содержанием примесей внедрения (ELI), обеспечивающий повышенную вязкость разрушения для глубоководных корпусов и ответственной кастомной фурнитуры. - Grade 2 (
Технически чистый титан|UNS R50400|Werkstoff 3.7035|ВТ1-0): Оптимальная коррозионная стойкость в морской воде и технологичность для плит гидравлических блоков, теплообменных элементов и декоративных накладок.
Ключевые технологические меры контроля заготовок
Заказ шлифованного или фрезерованного титанового проката требует учёта нюансов, выходящих за рамки номинальной толщины. Через нашу партнёрскую сеть мы обеспечиваем три важных производственных стандарта:
1. Симметричное мокрое шлифование против коробления тонкого листа
Низкая теплопроводность титана удерживает тепло шлифовального круга в поверхностном слое. Если тонкий лист (1,0–4,06 мм / 0.040"–0.160") агрессивно шлифовать за один проход с одной стороны, локальный нагрев и несимметричное снятие остаточных напряжений приведут к выгибанию листа дугой. Наши сертифицированные партнёрские площадки применяют многопроходное симметричное шлифование с обильным охлаждением СОЖ, поочерёдно снимая минимальный припуск с верхней и нижней стороны. Это сохраняет баланс внутренних напряжений и обеспечивает плоское прилегание листа на вакуумном столе.
2. Маркировка направления прокатки (Rolling Grain Direction)
Катаный титановый лист и плита имеют выраженную текстуру прокатки. Для мастеров Ножеделия и кастомного EDC, вырезающих замки frame-lock, или цехов, фрезерующих тонкостенные упругие элементы, расположение детали вдоль или поперёк волокна меняет эффективный модуль упругости и усталостную долговечность. По запросу мы маркируем основное направление волокна прокатки на каждой заготовке, чтобы вы могли единообразно разложить детали в CAM-системе.
3. Поставка из одной плавки (Single Heat Lot Traceability)
При запуске серии из 50–500 деталей на ЧПУ смешивание титановых листов от разных плавок приводит к нестабильному упругому отжиму тонких стенок и заметному разнотону при цветном анодировании (Type III). Мы поддерживаем комплектацию заказа из одной плавки (Single Heat Lot), гарантируя происхождение всех заготовок партии из одного исходного слитка.
4. Контурный раскрой гидроабразивом + плоское шлифование
Вместо покупки цельных прямоугольных плит и перевода 60 % титана в стружку скомбинируйте плоское шлифование с холодной Гидроабразивной резкой. Мы можем вырезать контур заготовки близко к чистовой форме (без зоны термического влияния) и отшлифовать верхнюю и нижнюю плоскости в размер — вы получите готовые к укладке в кассету бланки с периферийным припуском на чистовой обход фрезой 1,0–2,0 мм (0.040"–0.080").
Рассчитайте массу заготовки и припуск на обработку
Перед отправкой чертежа вы можете точно рассчитать теоретическую массу фрезерованной или шлифованной заготовки — с учётом припусков на мехобработку и ширины реза — с помощью нашего интерактивного Калькулятора массы и припусков. Переключитесь в Режим припуска на мехобработку, чтобы сравнить вес черновой плиты с весом чистового бланка.
Запросить расчёт на плоскошлифованный лист или фрезерованные с 6 сторон заготовки →