A finales de octubre de 2026, el fabricante aeronáutico británico Rolls-Royce Plc formalizó un histórico pedido de fabricación aditiva con Norsk Titanium. La ingeniería logra un avance. El acuerdo abarca componentes estructurales de evaluación para motores a reacción fabricados en Grade 5 (Ti-6Al-4V) mediante la tecnología Rapid Plasma Deposition® (RPD®), homologando oficialmente a Norsk Titanium como proveedor de desarrollo.
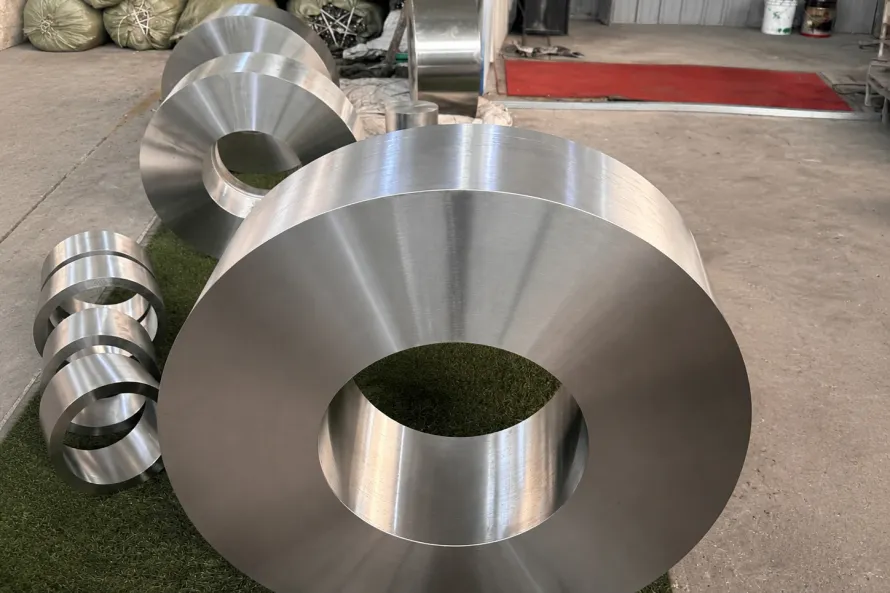
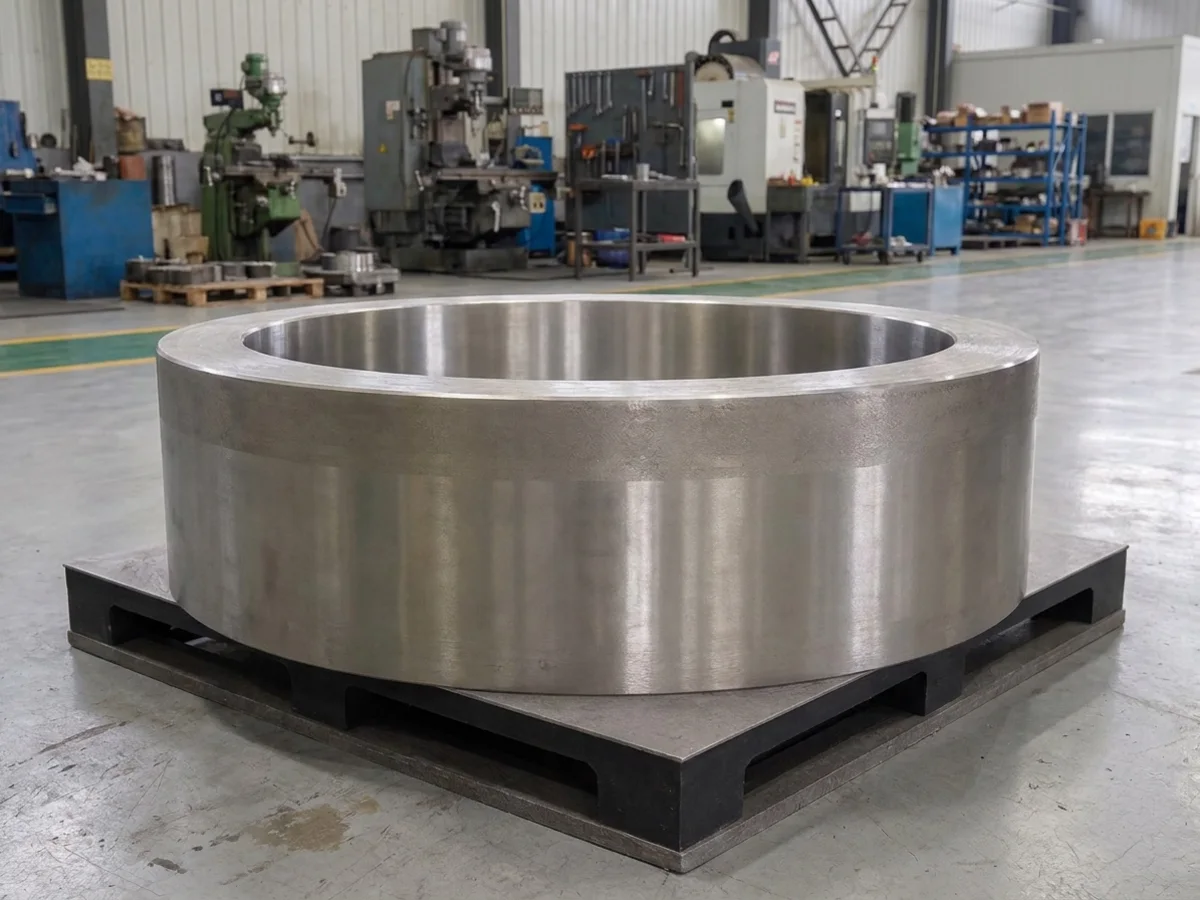 Figura 1: Pieza estructural de Ti-6Al-4V cuasi-acabada en comparación con forjas pesadas tradicionales (el proceso Wire-DED reduce el ratio buy-to-fly por debajo de 3:1).
La deposición de la preforma se realiza en las instalaciones de Norsk Titanium en Hønefoss (Noruega), mientras que el mecanizado CNC de cinco ejes de alta precisión se ejecuta en su red de socios en Alemania. La colaboración es estrecha. Este hito confirma que los fabricantes de motores comerciales están sustituyendo las pesadas forjas tradicionales en prensas hidráulicas por procesos industriales ágiles de deposición de energía dirigida (DED).
Cuellos de Botella en la Forja Aeronáutica y Soluciones Semiacabadas DED
Durante décadas, los soportes estructurales, bridas de cárter y orejetas de motores han dependido de voluminosas piezas de forja de titanio. Las matrices son sumamente caras. Para fabricar un componente estructural final de 20 kg, los talleres adquieren frecuentemente más de 250 kg de tocho o chapa gruesa, soportando un ratio buy-to-fly de 12:1 a 15:1. Hasta el 90% del titanio aeroespacial se convierte en virutas de mecanizado.
Un obstáculo aún mayor reside en los prolongados plazos de entrega. Las matrices de forja exigen inversiones millonarias y de 40 a 60 semanas hasta la inspección del primer artículo (FAI). Los plazos son muy largos. Con el aumento urgente de las tasas de entrega de aviones comerciales, los atascos en la forja amenazan el calendario de motores.
La tecnología Rapid Plasma Deposition funciona como un proceso de deposición bajo alimentación de hilo (Wire-DED). Mediante antorchas de plasma bajo atmósfera de argón, funde hilo de titanio depositando cordones según modelos 3D digitales. El rendimiento de material es óptimo. El sistema contrae el ratio buy-to-fly a 2:1 o 3:1, ahorra un 70% de material y reduce la entrega de preformas a entre 8 y 12 semanas. Los plazos caen drásticamente.
Control de Calidad de la Materia Prima en Baoji: Hilo Bajo en Oxígeno y Rectitud
La fabricación aditiva con hilo dista mucho de ser una simple soldadura. La calidad no admite concesiones. Los componentes de propulsión aeronáutica exigen ausencia de defectos y máxima resistencia a la fatiga. En el baño de fusión continua por plasma, el titanio líquido presenta una enorme afinidad con los gases ambientales.
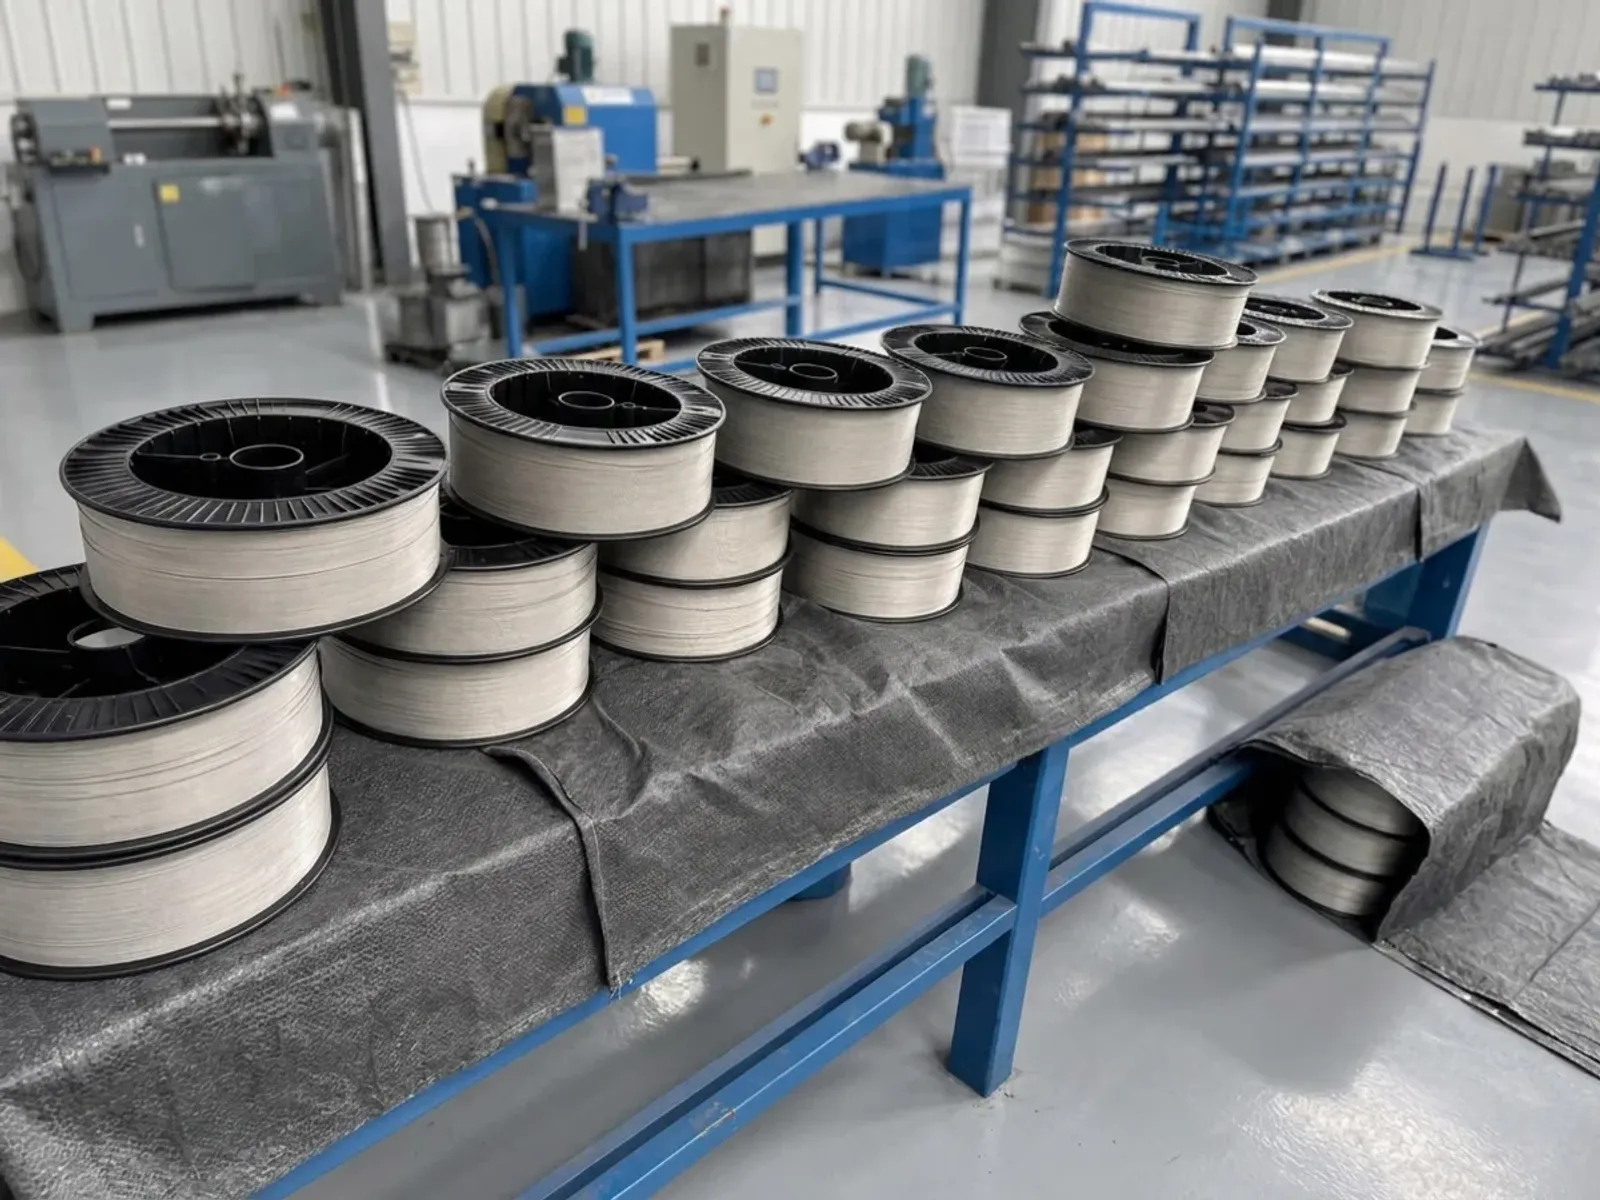
Los datos de planta de Baoji destacan estos estrictos parámetros técnicos (Evidencia: oe_v1_c3425941edf49e2154c3f56c): para procesos de fabricación aditiva por arco (WAAM) y plasma DED, el hilo de titanio para fabricación aditiva debe trefilarse en circuito cerrado sin aceites. El trefilado es clave.
- Límites de Elementos Intersticiales: La protección de argón y el recocido brillante en vacío sellan el oxígeno en O≤0,13% y el hidrógeno residual en H≤0,003%, impidiendo residuos de carbono que generan salpicaduras y microgrietas;
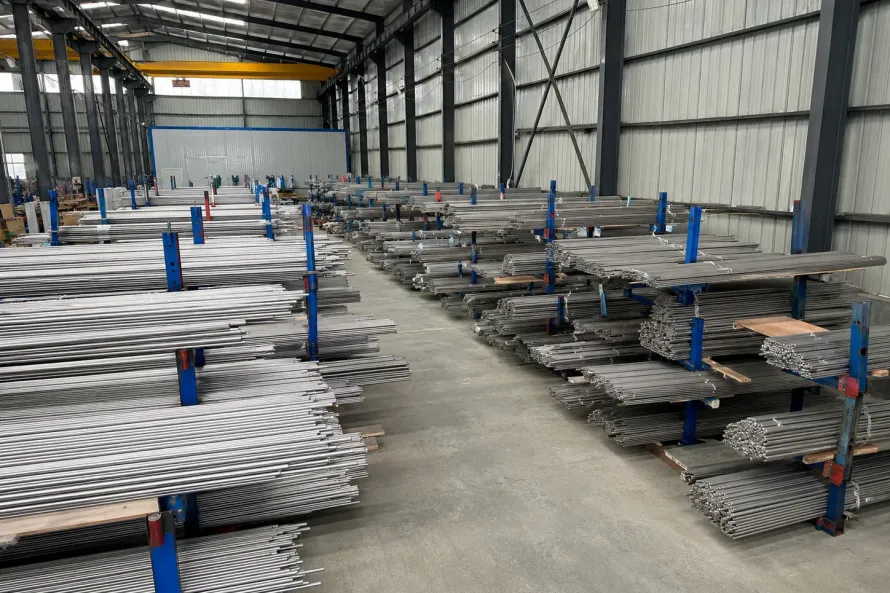
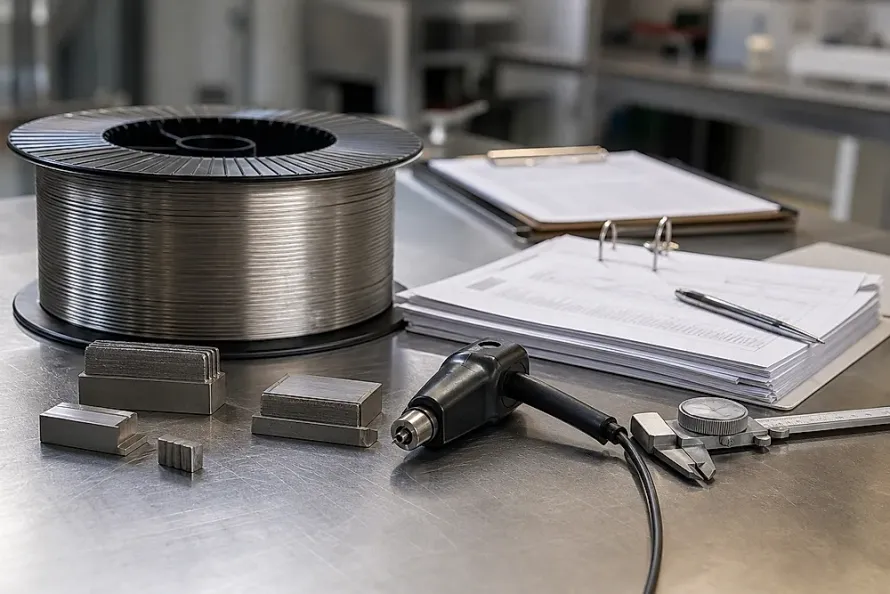
- Rectitud de Hilo y Fluidez de Alimentación: Las bobinas de 0,8mm a 3,2mm de diámetro se inspeccionan por corrientes inducidas y enderezado de precisión para eliminar tensiones elásticas, asegurando un avance continuo sin atascos en brazos robóticos.
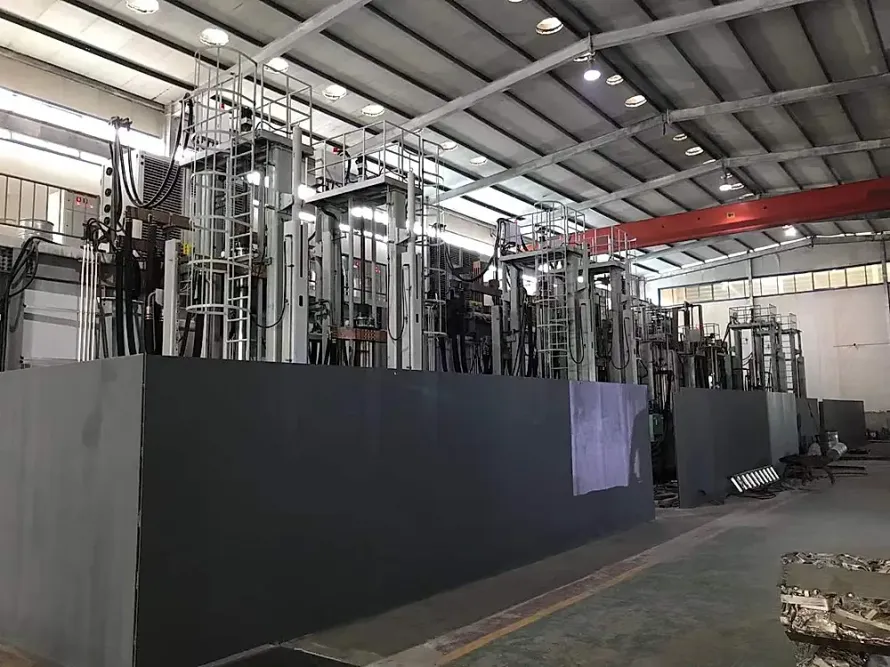
En la etapa de fusión del lingote (Evidencia: oe_v1_1aa4a081c03e4b742d4d2726), el titanio aeroespacial Ti-6Al-4V exige triple refundición por arco en vacío (3x VAR). La refusión es imprescindible. Las fusiones múltiples eliminan inclusiones de baja y alta densidad (LDI y HDI) con un recargo de $1.5 a $2.5 por kg, asegurando una microestructura homogénea para el posterior prensado isostático en caliente (HIP).
Comparativa Técnica y Económica de Rutas de Fabricación de Ti-6Al-4V
Para facilitar a los directores de aprovisionamiento aeroespacial la evaluación de tecnologías, la siguiente tabla resume los tres métodos principales de fabricación de piezas estructurales. El contraste es evidente.
| Criterio de Evaluación | Forja Convencional en Matriz | Hilo Aditivo DED (RPD / WAAM) | Mecanizado CNC desde Bloque Sólido |
|---|---|---|---|
| Ratio Buy-to-Fly Típico | 10:1 a 15:1 (gran volumen de mecanizado) | 2:1 a 3:1 (deposición cuasi-acabada) | 15:1 a 25:1 (vaciado íntegro de chapa gruesa) |
| Plazo Primer Artículo | 40 a 60 semanas (dependencia de matriz) | 8 a 12 semanas (fabricación CAD directa) | 16 a 24 semanas (disponibilidad de chapa y mecanizado) |
| Inversión Previa en Utillajes | Extrema ($150,000–$500,000 por matriz) | Mínima (solo amarres de sujeción flexibles) | Baja (utillajes estándar de máquina) |
| Microestructura y Comportamiento | Flujo de grano continuo, isótropo, máxima fatiga | Granos columnares, requiere ciclo HIP | Material homogéneo, pero tensiones de deformación |
| Inspección NDT Principal | Pliegues de forja e inclusiones internas | Faltas de fusión y porosidad mediante CT | Distorsión por tensiones y microentallas |
La tecnología avanza con rapidez. Aunque las piezas forjadas conservan su hegemonía en discos de turbina sometidos a fatiga extrema, el proceso Wire-DED está sustituyendo a la forja en soportes estructurales y bridas de motores.
Recomendaciones para la Compra de Piezas Aeroespaciales Aditivas
El contrato de Rolls-Royce confirma que la fabricación aditiva de motores aeronáuticos supera la fase experimental y consolida su validación comercial. Los criterios son rigurosos.
Al adquirir piezas aditivas o preformas de titanio, los equipos de compras deben implantar tres filtros de verificación técnica. El rigor previene fallos.
- Exigir Trazabilidad de Lingote Triple-VAR: Rechace hilo fabricado a partir de chatarra secundaria. El material debe contar con un certificado EN 10204 3.1 (MTC) que acredite coladas con 3x VAR y análisis de gases.
- Exigir Prensado Isostático en Caliente (HIP): Las preformas DED deben someterse a tratamiento HIP a 900–920°C y 100–120 MPa para cerrar microporos internos y restablecer la elongación por encima del 10%.
- Coordinar Sobremedidas para Mecanizado 5 Ejes: Debido a la ondulación del cordón depositado, se debe prever una sobremedida de 1,5mm a 3,0mm por cara para evitar zonas sin mecanizar.
Para inspeccionar nuestros hornos de fusión al vacío, plantas de trefilado limpio y laboratorios de ultrasonidos, consulte las instalaciones de producción y calidad en Baoji. Si precisa asesoramiento sobre selección de aleaciones o revisión previa de planos, contacte con nuestros ingenieros a través del portal de consultas técnicas.