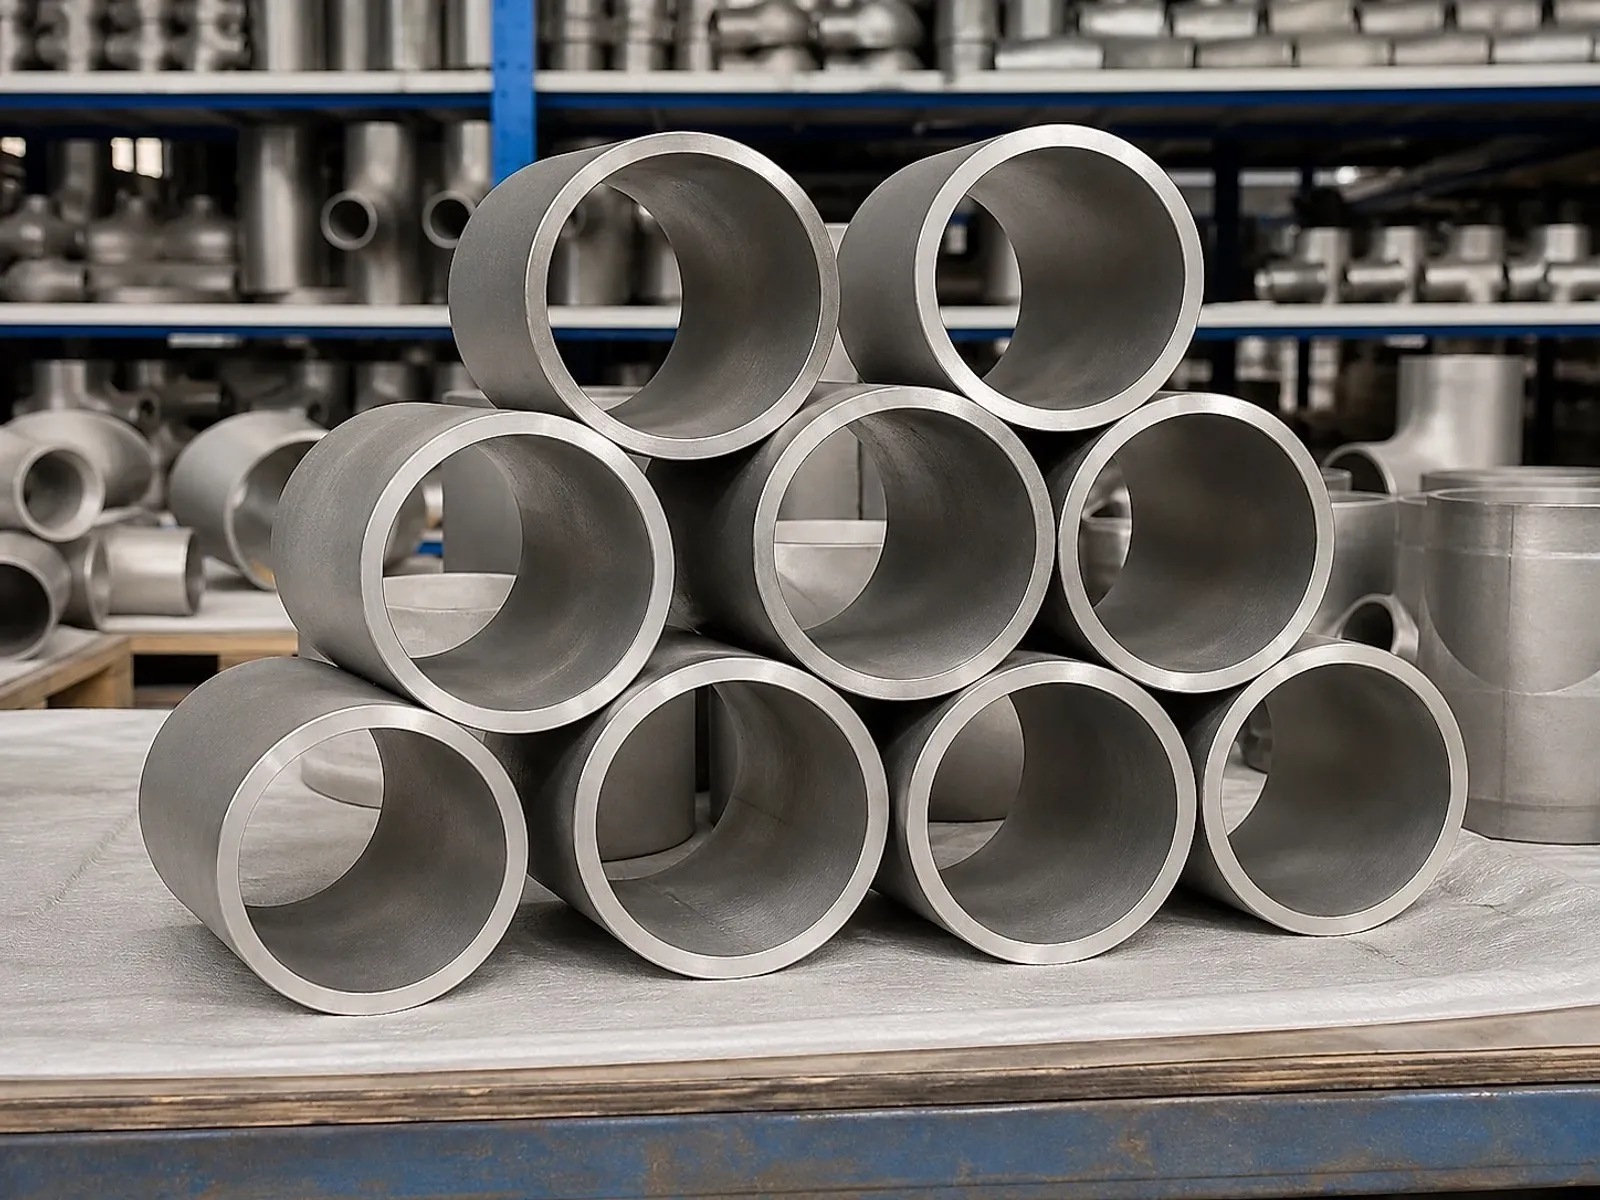
En los sistemas de tuberías de proceso para cloro húmedo, ácido tereftálico purificado, ácido acético y desalinización de agua de mar, las tuberías de presión de titanio actúan como la barrera principal contra la corrosión por picaduras y grietas. Las condiciones de servicio son extremas. Los accesorios de tubería representan a menudo el punto más vulnerable donde la reducción excesiva del espesor de pared, la falta de fusión en soldaduras o la corrosión bajo tensión pueden comprometer la contención de presión. La selección de ruta es vital.
Al redactar solicitudes de cotización (RFQ) bajo la norma ASTM B363 (Especificación estándar para accesorios de soldadura de titanio y aleaciones de titanio sin costura y soldados), los ingenieros de tuberías se enfrentan a una encrucijada técnica. ¿Cuándo se debe especificar el grado sin costura (WPT) y cuándo el conformado por chapa soldada (WPT-W)? ¿Cómo difieren las rutas de fabricación, las estructuras de costes y los criterios de aceptación según el diámetro nominal? El diámetro dicta la ruta.
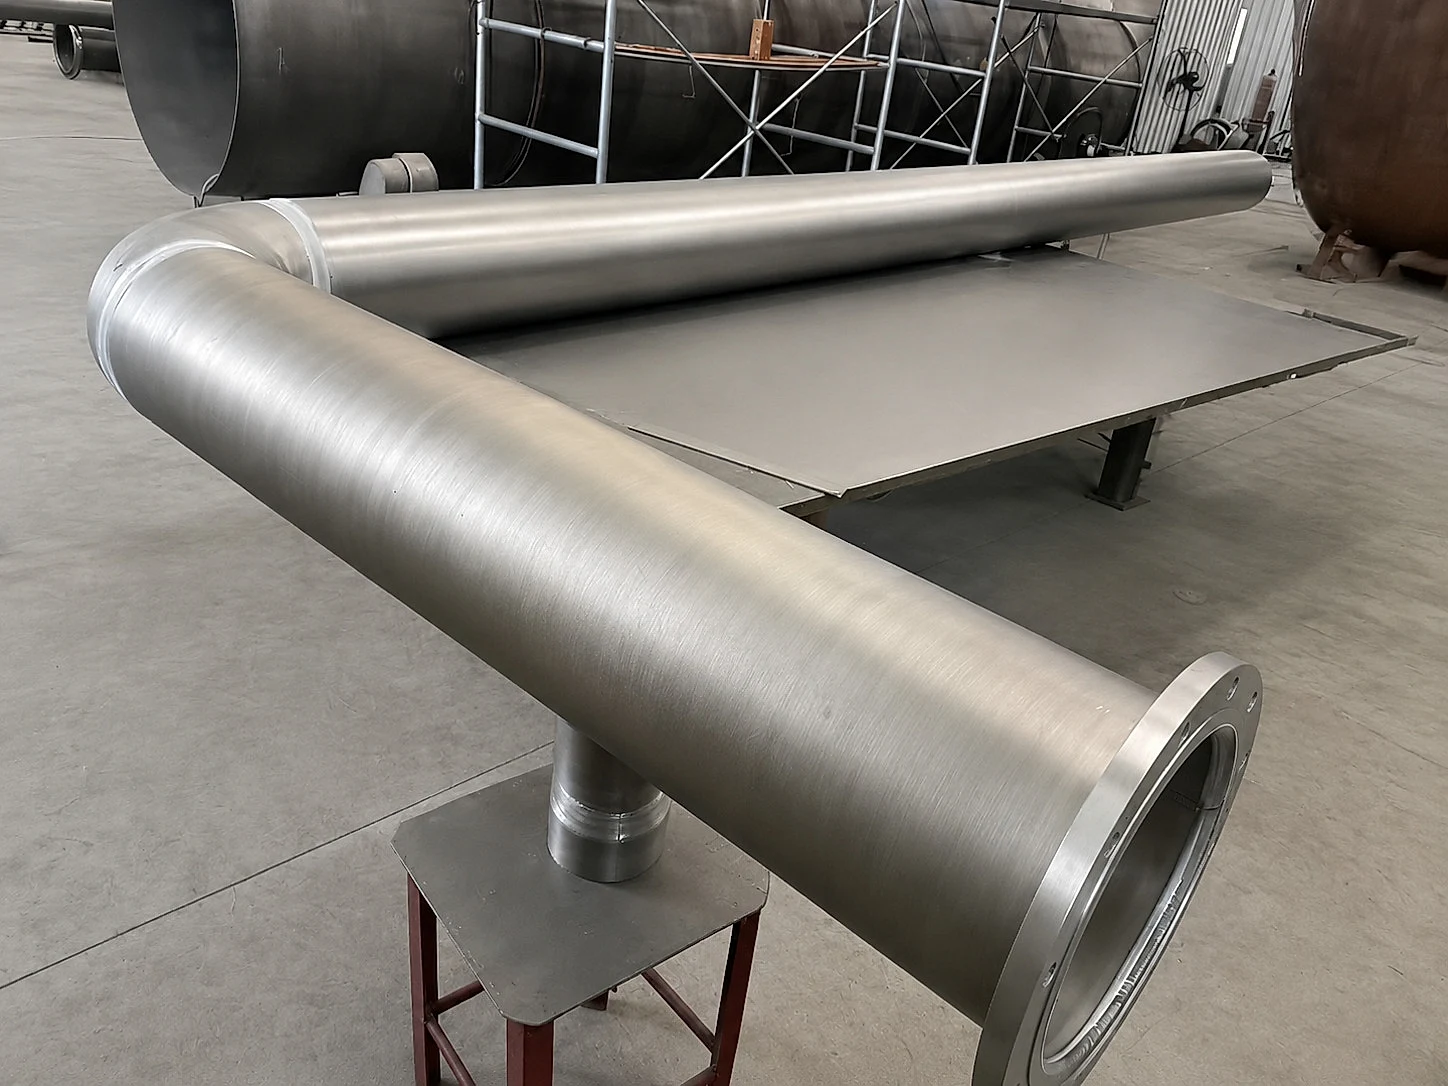
1. Límites de ruta: Delimitación de fabricación de DN15 a DN1200
La norma ASTM B363 establece designaciones claras según el material de partida y el método de unión: WPT (accesorios sin costura) y WPT-W (accesorios soldados con radiografía obligatoria). La metalurgia impone límites físicos. Muchas especificaciones asumen erróneamente que los accesorios sin costura están disponibles en todos los diámetros. Sin embargo, la capacidad técnica real establece fronteras bien definidas:
-
Diámetros pequeños y medianos (DN15 a DN150 / NPS 1/2” a 6”): Empuje en caliente sobre mandril y extrusión en frío (WPT)
- Tubo de partida: Fabricado a partir de tubos sin costura certificados según ASTM B861 o ASTM B338. La materia prima es fundamental. Los requisitos técnicos de partida pueden consultarse en nuestra sección de tubos de titanio y en la especificación de tuberías de titanio.
- Método de conformado: Los codos de 90° y 45° se conforman mediante empuje sobre mandril calentado por inducción. Las tes iguales y reductoras se conforman en frío en matrices hidráulicas.
- Rendimiento: El accesorio no contiene costura longitudinal alguna, ofreciendo un ánima interior lisa que resiste la corrosión por erosión en flujos multifásicos de alta velocidad. El flujo sin costura destaca.
-
Grandes diámetros (DN200 a DN1200 / NPS 8” a 48”): Conformado de semicasquillos en prensa y soldadura (WPT-W)
- Disponibilidad de material: El tubo de titanio sin costura de pared gruesa que supere 400 mm prácticamente no existe en almacenes industriales. La extrusión de grandes tochos incrementa los costes de forma prohibitiva. Los grandes tamaños exigen soldadura.
- Secuencia de conformado: Se parte de chapa de titanio laminada recocida del mismo lote de colada según ASTM B265. Las chapas se conforman en dos semicasquillos en prensas hidráulicas CNC de doble curvatura y se sueldan mediante arco de tungsteno con gas (GTAW) o plasma (PAW) bajo protección continua de argón.
- Regla de inspección: ASTM B363 estipula obligatoriamente que todos los accesorios WPT-W deben someterse a una inspección por radiografía al 100% (RT) en todas sus uniones soldadas, asegurando la ausencia total de porosidades, inclusiones o faltas de penetración. La inspección garantiza seguridad.
2. Comparativa técnica: ASTM B363 WPT vs. WPT-W
El diseño requiere parámetros claros. La siguiente tabla resume las diferencias metalúrgicas, de ensayos no destructivos (END) y comerciales entre accesorios de titanio sin costura y soldados:
| Parámetro de evaluación | ASTM B363 WPT (Ruta sin costura) | ASTM B363 WPT-W (Ruta de chapa soldada) |
|---|---|---|
| Rango de diámetro estándar | DN15 a DN150 (NPS 1/2” a 6”); especial hasta DN200 | DN200 a DN1200 (NPS 8” a 48”); estándar para líneas maestras |
| Norma de material base | Tubo sin costura según ASTM B861 o ASTM B338 | Chapa según ASTM B265 o tubo soldado según ASTM B862 |
| Proceso de conformado | Empuje por inducción sobre mandril / extrusión en frío | Prensado CNC de semicasquillos y soldadura automática |
| Costuras y ensayos END | Sin soldaduras longitudinales; 100% líquidos penetrantes (PT) | 1 o 2 costuras longitudinales; 100% radiografía obligatoria (RT) |
| Control de espesor de pared | Adelgazamiento del 5%–12% en extrados; requiere sobreespesor | Fijado por la chapa laminada de precisión; alta uniformidad |
| Tratamiento térmico | Recocido de alivio de tensiones en alto vacío postconformado | Recocido en alto vacío de la pieza soldada para liberar tensiones |
| Economía y disponibilidad | Disponibilidad inmediata en stock habitual; grandes tamaños caros | Alta flexibilidad de utillaje, rápida entrega de chapa y coste óptimo |
3. Prácticas de taller: Control metalúrgico contra fragilización y microfisuras
La disciplina previene fallos. Las instalaciones colaboradoras certificadas aplican estrictos controles de proceso en las fases de conformado, deformación en caliente y tratamiento térmico:
1. Compensación previa de adelgazamiento en el extrados
Durante el curvado en caliente de codos de 90°, el material del radio exterior se estira plásticamente, sufriendo una reducción inevitable de espesor del 8% a 12%. El adelgazamiento ocurre siempre. Si el fabricante utiliza tubo recto del mismo espesor nominal que el accesorio final, el extrados terminado caerá por debajo del límite mínimo permitido (87.5% del nominal) según ASTM B16.9 / ASME B16.9 y ASME B36.19M. Las líneas cualificadas parten sistemáticamente de tubos con espesor de pared incrementado. Los márgenes deben conservarse.
2. Recocido en alto vacío y criterios de capa alfa (Alpha-Case)
La deformación intensa y el aporte térmico de soldadura generan elevadas tensiones residuales. El recocido alivia esfuerzos. Sin recocido, el material es vulnerable a la corrosión bajo tensión en presencia de cloruros.
- Atmósfera del horno: El recocido debe efectuarse en hornos de vacío a presiones inferiores a $5 \times 10^{-3}\text{ Pa}$, manteniendo la temperatura en $650^\circ\text{C} \pm 15^\circ\text{C}$.
- Inspección visual: Las piezas recocidas al vacío presentan un aspecto metálico plateado o pajizo brillante. El color revela la pureza. Una tonalidad blanca mate, azul oscuro o púrpura indica fugas de aire y la formación de una capa dura y frágil rica en oxígeno (alpha-case) que no puede eliminarse mediante decapado y provoca fisuración. La contaminación debe evitarse.
3. Ensayos no destructivos en pestañas soldadas (Stub Ends)
Las pestañas para bridas locas se emplean extensamente en canalizaciones químicas. El abocardado exige precisión. El conformado del abocardado somete al tubo a una severa deformación plástica. Si el material base posee grano grueso, se desarrollan microfisuras en el radio interior de transición. La normativa exige inspección por líquidos penetrantes al 100% (PT) en la superficie de asiento y el radio posterior. Para servicios ácidos severos, los ingenieros pueden consultar titanio comercialmente puro Grade 2 o aleación titanio Grade 12 con molibdeno y níquel. El material fija la durabilidad.
4. Mecanizado de biseles de soldadura en extremos
La unión en obra se realiza habitualmente mediante soldadura manual GTAW bajo argón. El biselado define la unión. La geometría de los extremos determina la tasa de éxito de la soldadura:
- Los ángulos de bisel deben mecanizarse a $37.5^\circ \pm 2.5^\circ$ con un talón de $1.6\text{ mm} \pm 0.8\text{ mm}$;
- El biselado debe realizarse exclusivamente por corte mecánico en frío (torno o fresadora de tubos). Se prohíbe el uso de discos abrasivos de acero al carbono o corte por plasma para evitar la contaminación por hierro. Las partículas extrañas deben eliminarse.
4. Lista de verificación de compra: MTC y documentación de recepción
La inspección exige rigor. Al recibir codos, tes, reducciones y casquetes según ASTM B363, los responsables de compras e inspectores deben verificar cuatro pilares documentales:
- Trazabilidad continua del número de colada: Cada accesorio debe incorporar un marcado láser indeleble que consigne norma, cédula, dimensión y número de colada original. La marcación debe coincidir exactamente con el MTC. La trazabilidad brinda seguridad.
- Resultados mecánicos y químicos certificados: Comprobar resistencia a la tracción, límite elástico, elongación y límites máximos de elementos intersticiales ($\text{O} \le 0.25%$, $\text{Fe} \le 0.30%$, $\text{C} \le 0.08%$, $\text{N} \le 0.03%$, $\text{H} \le 0.015%$). Los límites son innegociables.
- Informes de inspección radiográfica (RT) para WPT-W: Para piezas soldadas, verificar los informes oficiales de ensayo firmados por un inspector cualificado según ASME Section V Article 2. Las placas radiográficas deben quedar archivadas.
- Protección de extremos y embalaje: Los extremos deben protegerse con tapas plásticas de alta resistencia. Las piezas de gran diámetro requieren refuerzos interiores en cruz para evitar deformaciones durante el transporte. El embalaje cuida el producto.
Antes de formalizar pedidos de tuberías complejas o espesores especiales, envíe sus isométricos y listas de materiales a nuestro equipo técnico para una revisión preliminar gratuita de planos y especificaciones. Respaldados por instalaciones colaboradoras certificadas con hornos de vacío y ensayos no destructivos completos, suministramos componentes de tubería de titanio con trazabilidad total de colada. La calidad protege la inversión.
Productos y servicios relacionados
- Tuberías de titanio sin costura y soldadas — Conducciones de proceso según ASTM B861 y B862 para química y desalinización
- Tubos de titanio para intercambiadores de calor — Tubos según ASTM B338 para condensadores y evaporadores de alto rendimiento
- Ficha técnica de titanio puro Grade 2 — El material de referencia para medios oxidantes y ricos en cloruros
- Aleación de titanio Grade 12 — Diseñada específicamente para resistir la corrosión en grietas a temperaturas elevadas
- Revisión técnica de planos y cotización — Envíe sus especificaciones de tubería para una evaluación técnica completa