El mercado mundial del titanio atraviesa una profunda divergencia estructural. Las cifras agregadas distorsionan la realidad. Por un lado, la esponja de titanio de calidad industrial para aplicaciones químicas convencionales y desalinización presenta una capacidad productiva holgada y precios estables. Por otro lado, la esponja certificada para aviación y los lingotes de alta pureza para aviones de fuselaje ancho y fuselaje estrecho sufren una escasez continuada de suministro.
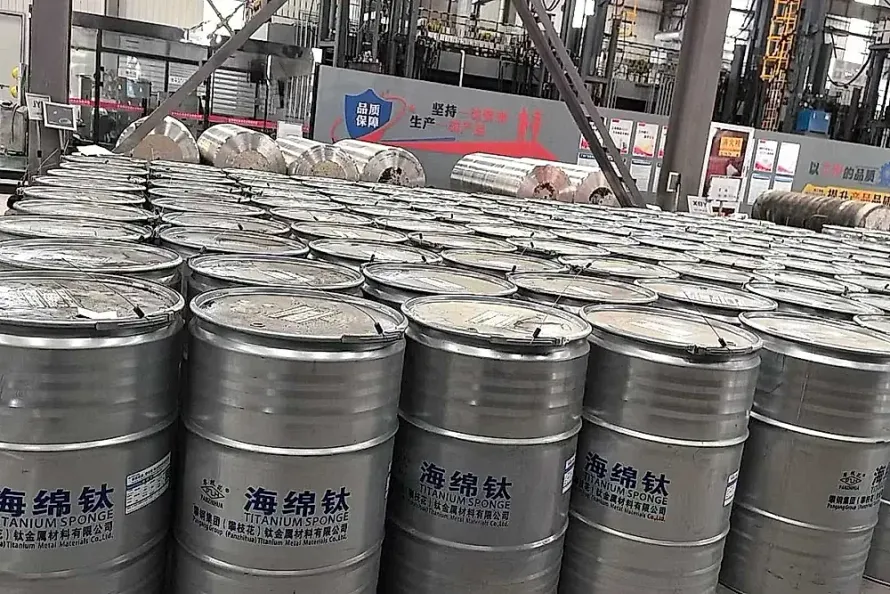
Esta dicotomía se hizo evidente con un reciente movimiento de capital upstream. La compañía japonesa Osaka Titanium Technologies confirmó la ampliación del presupuesto de inversión para su planta de Amagasaki, en la prefectura de Hyogo, elevándolo a unos 250 millones de USD (39 billion yen). El objetivo estratégico es expandir su capacidad anual de esponja aeroespacial de 40.000 a 50.000 toneladas antes de concluir el ejercicio fiscal 2027. La inversión es muy significativa. Esta asignación multimillonaria no solo evidencia cómo la acumulación histórica de pedidos aeronáuticos tensiona las materias primas básicas, sino que envía una advertencia clara a los directores de compras: el valor real y la seguridad de suministro del titanio jamás se definen por el tonelaje global de esponja, sino por la homologación aeroespacial, los niveles de pureza y la trazabilidad de colada.
1. La paradoja de la capacidad: Por qué el excedente global no alivia el sector aéreo
Los compradores que analizan los balances de mercado suelen plantearse una pregunta lógica. Si la producción anual de esponja de titanio a nivel global supera cientos de miles de toneladas, ¿por qué los grandes fabricantes aeronáuticos firman contratos a largo plazo con prepagos para asegurar cupos? Las normas técnicas crean barreras.
La respuesta reside en barreras metalúrgicas prácticamente insuperables:
- Fronteras de dureza e impurezas intersticiales: El titanio comercialmente puro para aplicaciones industriales (bajo normas como ASTM B265 Grade 2) tolera esponja con dureza Brinell de HB 100 a HB 115. En cambio, especificaciones estructurales de vuelo como Boeing BMS 7-348 y Airbus AIMS 03-01-000 exigen esponja extrapura de grano fino limitada a HB 80 a 90. La dureza divide los usos.
- Tolerancia cero a inclusiones alfa duras: Durante la reducción térmica pueden generarse partículas microscópicas de nitruro de titanio (TiN). Con puntos de fusión superiores a $2950^\circ\text{C}$, estas inclusiones alfa duras de baja densidad (LDI) no se funden en procesos estándar. Si quedan atrapadas en un disco de turbina o en una forja de tren de aterrizaje, inician grietas por fatiga cíclica catastróficas. Los defectos destruyen componentes. Solo Osaka Titanium, Toho Titanium y un número muy limitado de complejos industriales auditados dominan la metalurgia necesaria para suministrar esponja sin inclusiones.
2. Aeroespacial vs. Industrial: Comparativa técnica de fusión y control de calidad
Las normas técnicas determinan la seguridad. La siguiente tabla compara las diferencias metalúrgicas, de ensayo no destructivo (END) y de certificación entre el titanio industrial estándar y las aleaciones aeroespaciales de alta exigencia:
| Parámetro técnico | Titanio industrial estándar (Química / Desalinización) | Aleaciones aeronáuticas estructurales y rotativas |
|---|---|---|
| Esponja de titanio base | Esponja industrial de grado 0 o 1; $\text{HB} \le 115$ | Esponja extrapura de grado 00; estrictamente $\text{HB} \le 85\text{–}90$ |
| Ruta de fusión y pasos | Doble arco al vacío (2×VAR) o solera fría por haz de electrones | Obligatoriamente triple arco al vacío (3×VAR) con agitación magnética |
| Control de intersticiales | $\text{O} \le 0,18%\text{–}0,25%$, $\text{Fe} \le 0,20%\text{–}0,30%$ | Límites ultra bajos: $\text{O} \le 0,13%$, $\text{Fe} \le 0,15%$, $\text{N} \le 0,010%$ |
| Despunte de maza del lingote | Despunte estándar del 5%–8% de rechupe superior | Despunte estricto del 12%–18% superior e inferior para eliminar segregación |
| Ensayos no destructivos | Ultrasonidos manuales por contacto (UT); fondo plano $\phi 2,0\text{–}3,2\text{ mm}$ | 100% ultrasonidos automáticos por inmersión (C-Scan); FBH $\phi 0,8\text{–}1,2\text{ mm}$ |
| Estructura micrográfica | Matriz alfa/beta recocida estándar; tamaño de grano ASTM 4–6 | Grano fino equiaxial libre de fase alfa continua en borde, $\ge$ ASTM 7 |
| Certificación MTC de salida | MTC estándar con análisis químico y tracción | Expediente de trazabilidad total: desde el lote de esponja hasta 3×VAR |
3. Prácticas de taller: Controles de ingeniería para tochos y barras forjadas
La disciplina asegura la calidad. En las instalaciones colaboradoras certificadas, la fabricación de productos para aviación sigue cuatro protocolos no negociables:
1. Fusión 3×VAR y control térmico de oxígeno
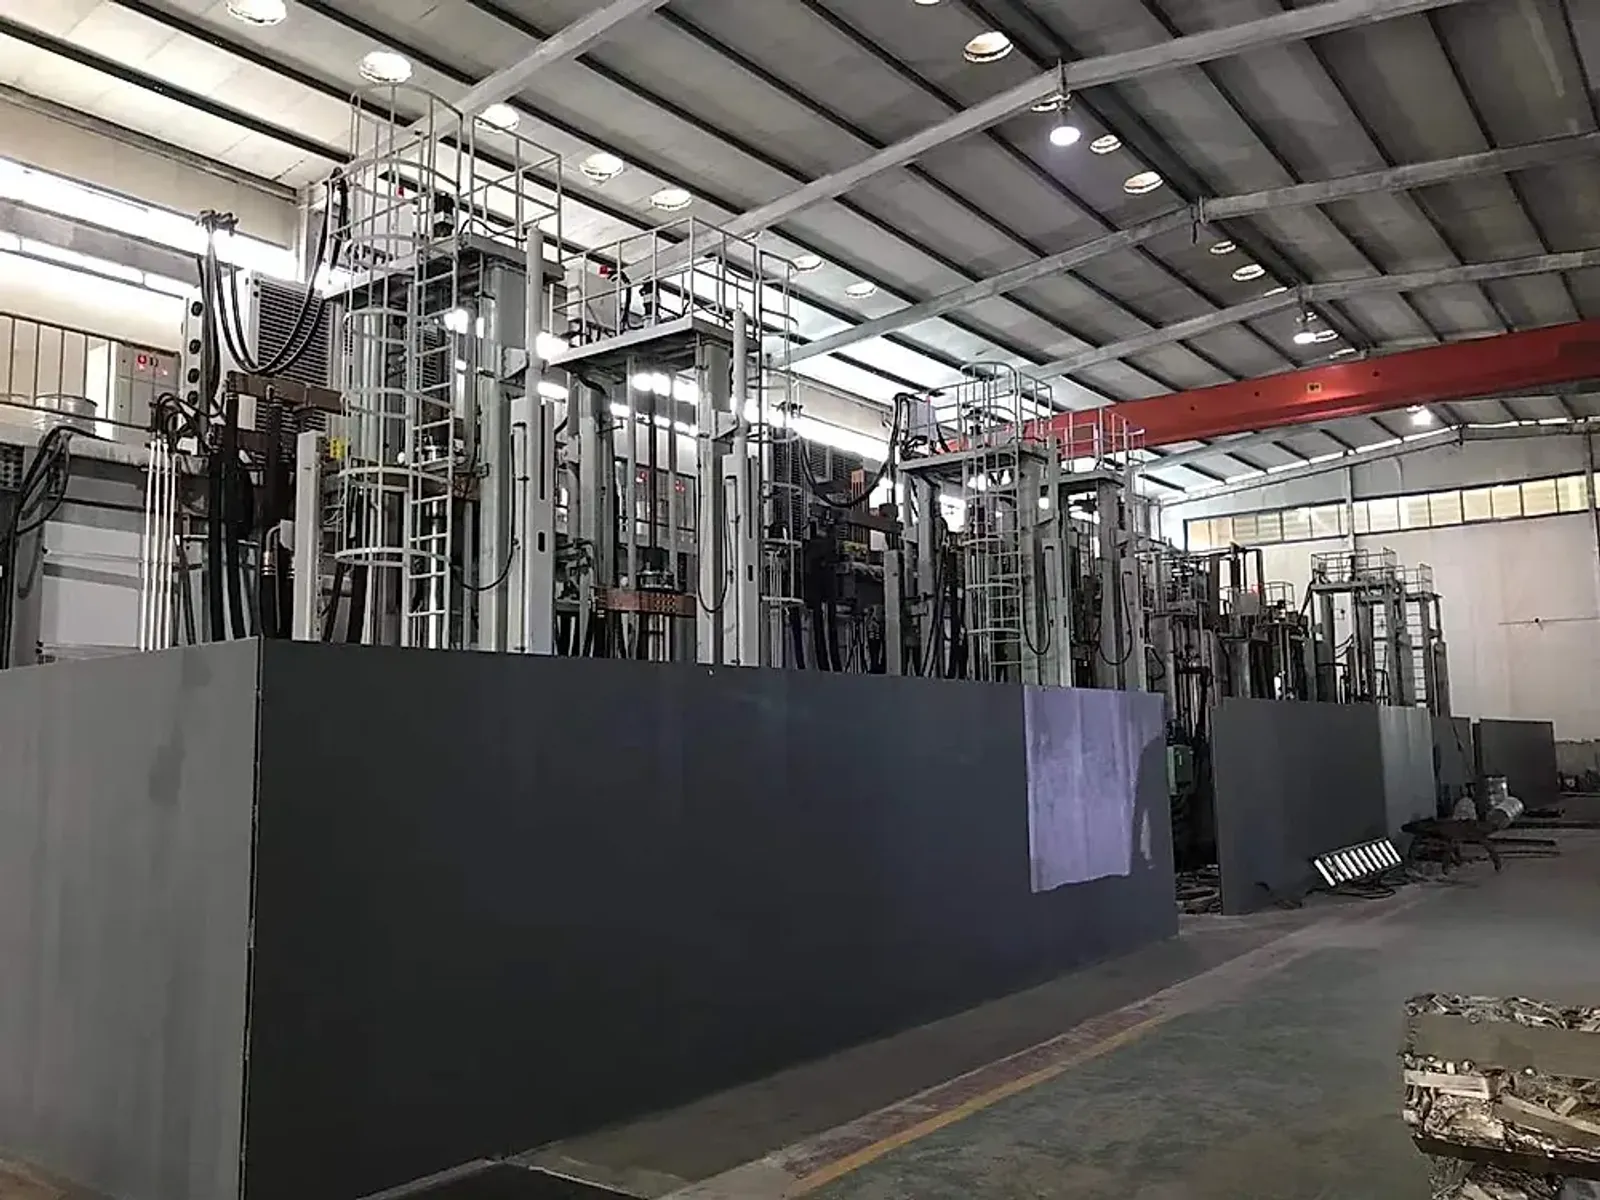
Al fundir aleación titanio Grade 5 (Ti-6Al-4V) para aplicaciones de vuelo, la doble fusión estándar suele dejar microsegregaciones de aluminio y vanadio. El proceso exige rigor. Las plantas de fusión cualificadas ejecutan la tercera etapa VAR bajo vacíos de $10^{-2}\text{ Pa}$ con agitación electromagnética continua para asegurar la homogeneidad del baño. Esto mantiene el oxígeno estable en el rango del 0.11% al 0.13% y limita la dispersión del límite elástico a $\pm 15\text{ MPa}$. La homogeneidad está garantizada.
2. Despunte estricto para eliminar rechupes y segregaciones
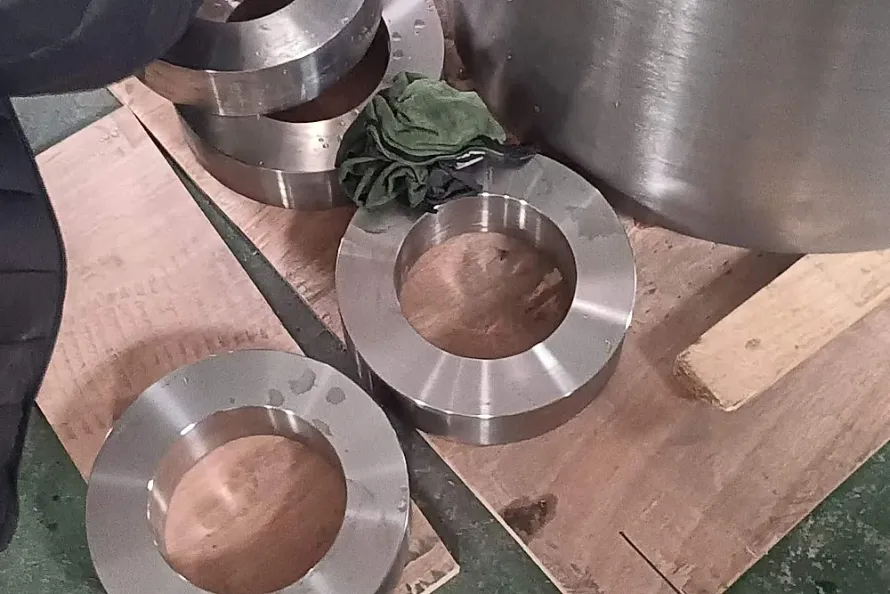
Durante la solidificación del lingote en la coquilla de cobre refrigerada, en la cabeza se forman rechupes de contracción y en la base se concentran sedimentos de óxidos del encendido. Los atajos son peligrosos. Fabricantes sin rigor recortan solo un 5% para inflar el rendimiento del material. Las normas aeronáuticas para piezas forjadas y anillos de titanio obligan a cortar el 15% de la cabeza y el 5% del pie, asegurando que a las prensas hidráulicas solo ingrese núcleo metálico completamente denso. La seguridad manda.
3. Inspección por ultrasonidos por inmersión multicanal (Immersion UT)
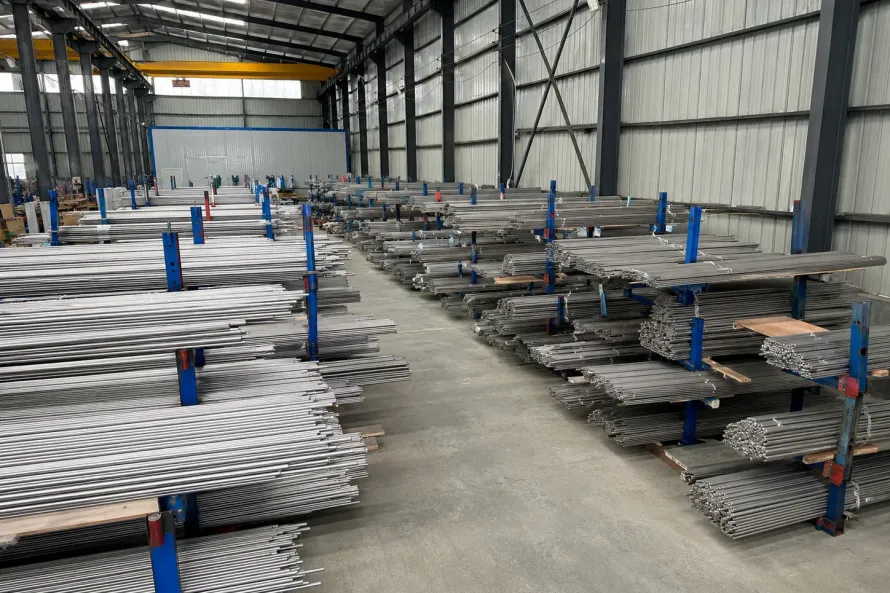
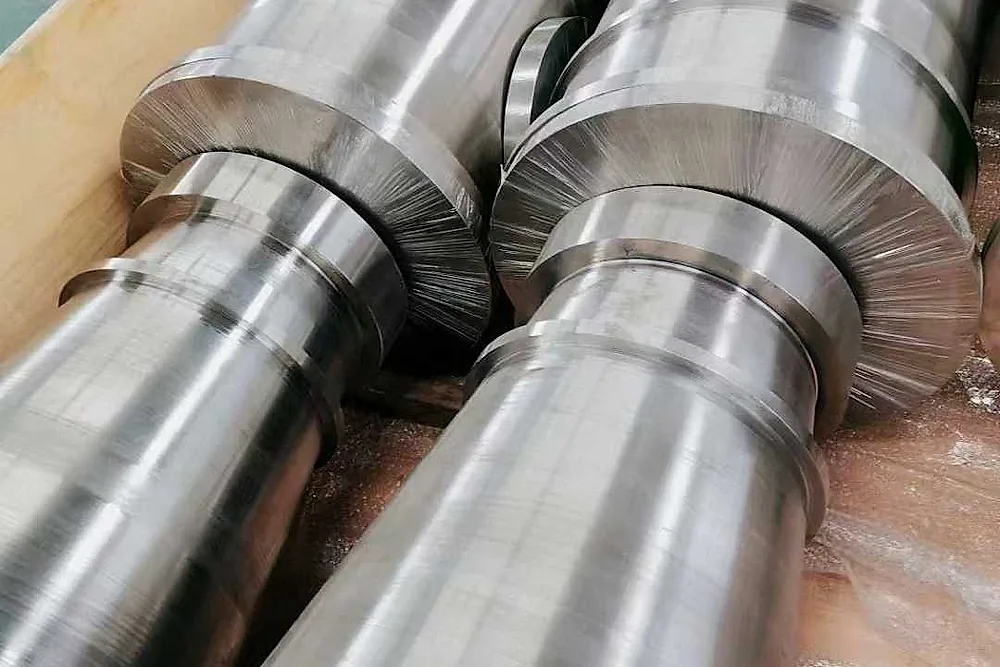
En barras rectificadas destinadas a pernos estructurales y vástagos hidráulicos, la inspección manual por contacto pasa por alto microdefectos subsuperficiales debido a presiones desiguales del palpador. La automatización es imprescindible. Las plantas asociadas disponen de tanques de inmersión automáticos con transductores focalizados de alta frecuencia calibrados con orificios de fondo plano de $\phi 0,8\text{ mm}$. Se examina el 100% del volumen de las barras de titanio rectificadas y los registros se vinculan al número de colada. Las fisuras se detectan.
4. Prevención de fragilización por hidrógeno y desgasificación al vacío
El titanio posee una gran afinidad por el hidrógeno. Cuando la concentración supera el $0,015%$ (150 ppm), los átomos de hidrógeno migran bajo tensión mecánica hacia los extremos de microfisuras, provocando fracturas frágiles diferidas a temperatura ambiente. El hidrógeno es traicionero. Las especificaciones de taller exigen análisis por fusión en gas inerte en cada colada entregada. De ser necesario, se realiza un recocido de deshidrogenación al vacío a $700^\circ\text{C}$ durante 8 horas, asegurando que el contenido final quede por debajo del $0,005%$ (50 ppm). La integridad estructural queda asegurada.
4. Guía de compra: Cómo auditar un MTC de titanio aeroespacial
La revisión requiere rigor técnico. Al examinar certificados de ensayo de material (MTC) para piezas aeronáuticas críticas, los equipos de compras deben inspeccionar cuatro apartados esenciales:
- Verificar el número de colada en toda la cadena: Compruebe que el Heat Number grabado a láser en cada barra o pieza forjada coincida exactamente con el documento MTC. La colada es la identidad. El certificado debe acreditar el origen de la esponja virgen y los registros de cada ciclo de refundido.
- Comprobar los elementos intersticiales: No evalúe de forma aislada el titanio, el aluminio y el vanadio. Coteje el oxígeno, nitrógeno, carbono, hidrógeno e hierro con los límites máximos de AMS 4928 y del plano de ingeniería. Las impurezas definen la tenacidad.
- Validar la orientación de probetas y tenacidad: Los componentes estructurales exigen datos mecánicos longitudinales (L) y transversales (LT), complementados con ensayos de tracción en caliente y resiliencia Charpy con entalla en V. La orientación es crítica.
- Verificar las firmas de los inspectores de END: Asegúrese de que el informe de ensayo por ultrasonidos esté firmado por un inspector certificado ASNT Nivel II o Nivel III, indicando explícitamente la norma de referencia (como AMS-STD-2154 Clase A o Clase AA). Las certificaciones deben ser oficiales.
Antes de formalizar compras de componentes estructurales de vuelo o piezas forjadas, consulte nuestra visión general de instalaciones asociadas y laboratorios o solicite una revisión técnica gratuita de planos y especificaciones. Respaldados por plantas auditadas con hornos de vacío multietapa e inspección no destructiva integral, suministramos titanio de alta integridad con trazabilidad completa de colada. La calidad verificada garantiza el éxito.
Productos y servicios relacionados
- Titanio Grado 5 (Ti-6Al-4V) aeroespacial — Aleación certificada AMS y ASTM para aplicaciones estructurales y motores
- Piezas forjadas y anillos de titanio — Forjas en matriz, anillos laminados y ejes con inspección 100% UT por inmersión
- Barras de titanio rectificadas de precisión — Tolerancias dimensionales estrictas y pureza intersticial para mecanizado CNC
- Sistemas de calidad en plantas asociadas — Conozca nuestros hornos de arco al vacío, prensas de forja multidireccional y laboratorios
- Revisión gratuita de planos y cotización — Envíe sus especificaciones de material para una verificación técnica detallada