En la fabricación de componentes aeroespaciales, implantes médicos y equipos químicos, las piezas de titanio mecanizadas se someten a recocido de alivio de tensiones o solubilizado. El tratamiento es indispensable. Sin embargo, en la inspección de recepción de los compradores internacionales, las variaciones de color superficial provocan frecuentes disputas técnicas. Las discrepancias son habituales.
Muchos inspectores asumen de forma apresurada que una tonalidad pajiza, azul clara o violácea equivale a una absorción catastrófica de oxígeno. Dicha interpretación suele ser prematura. El color superficial no implica fallo metalúrgico. El aspecto visual engaña fácilmente. Confundir una película nanométrica inocua con una capa frágil de difusión Alpha-Case genera rechazos innecesarios y costosos retrasos de entrega.
Esta guía detalla la influencia de la atmósfera del horno, los criterios metalográficos y las pautas seguras de eliminación mecánica y química.
La atmósfera determina el riesgo: Película nanométrica vs. difusión profunda
El titanio posee una afinidad química sobresaliente por el oxígeno y el nitrógeno. La afinidad es extrema. A temperaturas superiores a $450^\circ\text{C}$, el metal absorbe gases ambientales con gran rapidez.
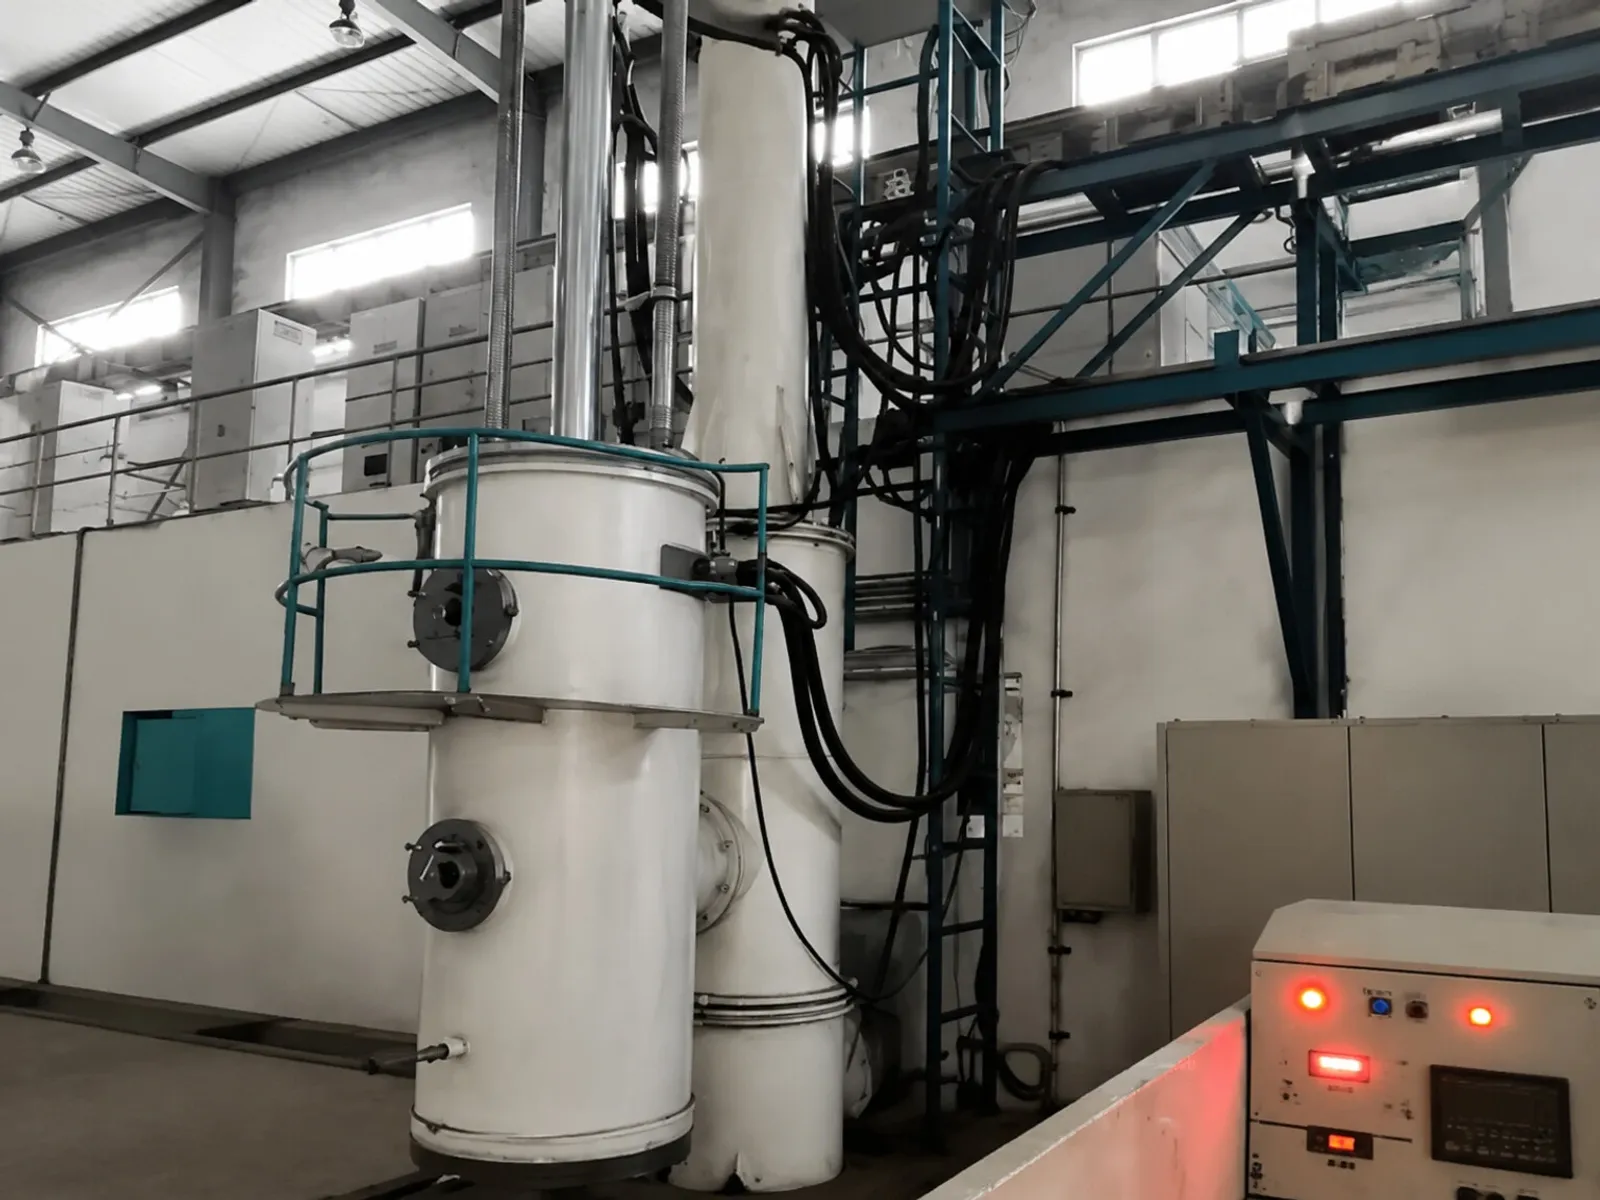
Las auditorías metalúrgicas en instalaciones asociadas de tratamiento térmico demuestran un principio operativo: el comportamiento del material depende del entorno del horno y no únicamente del tono visible. La atmósfera resulta decisiva. En hornos de alto vacío que operan entre $10^{-3}\text{ Pa}$ y $10^{-2}\text{ Pa}$, trazas mínimas de argón durante el enfriamiento generan una película de dióxido de titanio ($\text{TiO}_2$) de solo $10\text{ nm}$ a $80\text{ nm}$ de espesor. Las películas finas resultan inofensivas. Esta película causa interferencia óptica y muestra tonos amarillos o azulados. El oxígeno se mantiene confinado en la superficie externa. El sustrato metálico queda libre de contaminación intersticial, conservando intactas su resistencia a la tracción y su vida a la fatiga.
Por el contrario, cuando el titanio se calienta en aire atmosférico, en hornos con purga insuficiente o con fugas en las bridas de vacío, el oxígeno penetra profundamente en la red cristalina. La difusión de oxígeno es peligrosa. El oxígeno actúa como un potente estabilizador de la fase alfa. Su incorporación eleva la temperatura de transformación de fase y produce una corteza superficial dura, de grano grueso y sumamente quebradiza: la capa Alpha-Case.
El espesor de esta capa oscila habitualmente entre $10\ \mu\text{m}$ y cientos de micrómetros. La fragilidad es severa. Esta zona carece de ductilidad plástica. Bajo cargas cíclicas o solicitaciones de flexión, se originan microfisuras superficiales que se propagan rápidamente hacia el núcleo tenaz. Las fisuras destruyen el componente. La simple inspección visual resulta inadmisible; comprobar los registros digitales de vacío y punto de rocío constituye la primera línea de defensa técnica.
Criterios metalográficos: Perfiles de microdureza y ataque químico
Para distinguir de forma fidedigna los colores inocuos de la peligrosa capa Alpha-Case en recepción, se deben emplear ensayos metalográficos destructivos o probetas testigo. La verificación exige rigor.
Las normas aeroespaciales e industriales como AMS 2801, AMS 4928 y ASTM E384 establecen que la verificación de Alpha-Case requiere cortes metalográficos transversales y barridos de microdureza Vickers. Las normas rigen la aceptación.
Las probetas se cortan de forma perpendicular a la superficie, se embuten, se pulen y se atacan con reactivo de Kroll ($1%-3%\ \text{HF} + 2%-6%\ \text{HNO}_3 + \text{H}_2\text{O}$). El ataque revela la microestructura. Entre 500 y 1000 aumentos ópticos, la capa Alpha-Case real se manifiesta como una franja blanca continua de fase alfa no transformada que resalta claramente frente a la matriz del núcleo. La franja se distingue con nitidez.
Los barridos de microdureza Vickers con cargas de $10\text{ gf}$ a $50\text{ gf}$ a intervalos de $0,01\text{ mm}$ proporcionan el dictamen concluyente:
- Dureza de referencia del núcleo: Se calcula la dureza media del núcleo ($HV_{\text{core}}$) a partir de tres indentaciones en el sustrato no afectado;
- Umbral de detección de Alpha-Case: Un incremento de dureza de $\Delta HV \ge 50$ sobre el valor del núcleo confirma la presencia de fragilización por Alpha-Case;
- Profundidad efectiva de la capa: La distancia perpendicular desde el borde exterior hasta el punto donde la microdureza se sitúa en $+20\text{ HV}$ sobre el núcleo define el espesor total.
En piezas con coloración superficial inofensiva de vacío, la primera indentación a $0,01\text{ mm}$ del borde difiere en menos de $15\text{ HV}$ respecto al núcleo. Los resultados confirman la integridad.
Comparativa técnica: Colores de revenido al vacío vs. capa Alpha-Case
La siguiente tabla resume los criterios de diagnóstico para guiar a los ingenieros de compras e inspectores de calidad:
| Parámetro técnico | Color de revenido al vacío (Temper Tint) | Capa Alpha-Case por aire o fuga | Método de ensayo normalizado | Recomendación de compra e inspección |
|---|---|---|---|---|
| Origen ambiental | Alto vacío ($< 10^{-2}\text{ Pa}$) con enfriamiento inerte | Exposición al aire a alta temperatura o fuga | Revisión de curvas digitales de vacío y rocío | Exigir registros gráficos de horno con el MTC |
| Profundidad afectada | Escala nanométrica ($< 100\text{ nm}$); superficial | Escala micrométrica ($10\ \mu\text{m} - 200\ \mu\text{m}$); difusión | Corte metalográfico con reactivo de Kroll | Requerir probetas testigo por lote de recocido |
| Variación de dureza | $\Delta HV < 20$; uniforme en toda la sección | $\Delta HV \ge 50$; endurecimiento severo y fragilidad | Perfil de microdureza Vickers ASTM E384 | No admitir durómetros portátiles de rebote Leeb |
| Impacto mecánico | Nula degradación de resistencia ni fatiga | Caída drástica de tenacidad y riesgo de grieta | Ensayo de fatiga axial según ASTM E466 | Poner en cuarentena piezas sometidas a carga |
| Método de retirada | Sencillo: frotado abrasivo, desengrase o decapado | Complejo: mecanizado por corte o fresado químico | Líquidos penetrantes (PT) y rugosidad | La sobremedida debe superar el espesor medido |
Pautas de mecanizado y sobremedidas en producción
Cuando se confirma la presencia de Alpha-Case, actuar sin criterio técnico acarrea graves pérdidas económicas. El saneamiento controlado salva piezas. Las plantas de producción aplican reglas contrastadas para la recuperación de componentes.
En primer lugar, la decisión técnica depende del tipo de servicio del componente. El uso operativo manda.
- Eliminación obligatoria al 100%: En piezas sometidas a fatiga dinámica (álabes de turbina, tornillería de titanio), conducciones de alta presión y biseles para soldadura, no debe quedar rastro de Alpha-Case;
- Tolerancia restringida: En piezas estáticas para calderería química (fondos de depósitos o revestimientos), pueden aceptarse espesores mínimos tras evaluación técnica.
En segundo lugar, la sobremedida de mecanizado determina el método de eliminación. La sobremedida marca la pauta.
- Cuando la sobremedida unilateral supera la profundidad medida de Alpha-Case más un margen de seguridad de $0,5\text{ mm}$, se prioriza el fresado o torneado CNC. El mecanizado resulta eficaz. Se deben utilizar filos de corte afilados y avances generosos para penetrar directamente en el sustrato tenaz bajo la capa dura, evitando roces superficiales que provoquen rotura de herramientas.
- En componentes de pared delgada o con sobremedida insuficiente, es obligatorio el fresado químico en baño de ácido nítrico y fluorhídrico ($\text{HNO}_3\text{-HF}$). El ataque químico exige control. Las instalaciones de procesamiento químico suelen controlar la química del baño y la temperatura al decapar el titanio. Mantener una proporción entre nítrico y fluorhídrico superior a 10:1 es la regla para evitar la absorción de hidrógeno durante el proceso.
Antes de emitir pedidos en firme, nuestro equipo ofrece a los compradores internacionales una auditoría previa de planos y especificaciones (Pre-RFQ Audit). La revisión técnica evita problemas. Se examinan los planos de Barras de titanio y Placas y láminas de titanio para verificar que las sobremedidas cubran la eliminación completa de la cascarilla.
Le invitamos a enviar sus planos a través de nuestro Portal de auditoría previa de planos y especificaciones para validar tolerancias y márgenes. Conozca también nuestras Instalaciones asociadas y carta de calidad o utilice nuestra Calculadora técnica de pesos y sobremedidas. La asistencia de nuestros ingenieros es inmediata.
Productos y servicios relacionados
- Ficha técnica de aleación Grade 5 (Ti-6Al-4V): Propiedades mecánicas y tratamientos térmicos para barras y placas.
- Barras de titanio de precisión rectificadas sin centros: Barras redondas recocidas al vacío con tolerancias h6/h7 y superficie sin fragilización.
- Placas y láminas de titanio laminadas en frío: Corte en frío por chorro de agua que elimina zonas afectadas térmicamente.
- Calculadora técnica y conversor de unidades para titanio: Cálculo de pesos teóricos y sobremedidas de mecanizado para barras y tubos.
- Instalaciones de fabricación de Baoji y carta de calidad: Información sobre hornos de vacío, ensayos de microdureza Vickers y certificados 3.1 MTC.
- Auditoría de planos y solicitud de cotización: Envíe sus planos para una revisión técnica de tolerancias y presupuestos competitivos.