En las listas de materiales para reactores químicos, recipientes de vacío y estructuras marinas, los ingenieros de diseño calculan el espesor mecánico mínimo y lo trasladan al plano. Suelen especificar 7 mm, 9 mm, 11 mm o 13 mm. El cálculo parece exacto. Sin embargo, al iniciar el aprovisionamiento, los departamentos de compras encuentran un muro: los centros de distribución no almacenan estos calibres.
El inventario es cero.
Exigir calibres impares alarga los plazos de entrega desde 2–3 días para material en stock hasta 4–6 semanas para laminación a medida. La producción se detiene. Además, los costes aumentan por recargos de preparación y requisitos de lingote mínimo. ¿Por qué la industria del titanio almacena casi exclusivamente espesores pares como 6 mm, 8 mm, 10 mm, 12 mm y 14 mm? ¿Cómo conciliar los planos con la realidad fabril?
Rango de espesores y la frontera entre laminación en frío y en caliente
Comprender la distribución del stock exige observar la línea de fabricación. El proceso técnico manda. Los productos planos de titanio industrial abarcan desde 0,1 mm hasta 300 mm de espesor. El límite operativo entre chapa en frío y placa en caliente se sitúa entre 2,5 mm y 3,0 mm:
- De 0,1 mm a 2,5 mm (Chapa fina y banda laminada en frío): Se fabrica a partir de bobina en caliente recocida al vacío y decapada, que se reduce en trenes de cilindros múltiples. La laminación en frío proporciona tolerancias micrométricas y superficies lisas para intercambiadores de calor y ánodos.
- De 3,0 mm a 300 mm (Placa gruesa laminada en caliente): Procede de lingotes refundidos por arco en vacío (VAR) o desbastes forjados. El material se calienta por debajo del transus beta y se lamina en trenes reversibles cuarto para cuerpos de reactores, virolas y fondos.
A partir de 3,0 mm, las mesas de rodillos, guías y aperturas del tren están sincronizadas para reducciones pares regulares. Es una pauta fija. Insertar una campaña imprevista de 7 mm u 11 mm obliga a parar el tren, recalibrar husillos y sacrificar probetas para ensayos mecánicos destructivos. El índice de rechazo se dispara.
Por qué las placas de 7/9/11/13 mm carecen de inventario permanente
Las auditorías de existencias en almacenes de partner facility y los registros de cotizaciones demuestran que las medidas intermedias impares (7 mm, 9 mm, 11 mm, 13 mm) no tienen ubicación fija. La rotación manda. Los centros de servicio acumulan existencias para atender reparaciones urgentes y fabricaciones de plazo crítico:
- Pérdidas por desbaste y decapado ácido: El titanio a altas temperaturas genera una capa dura y frágil rica en oxígeno ($\alpha$-case). Tras el enderezado, se somete a desincrustado en sales fundidas y baños de ácido nítrico-fluorhídrico con 0,1 mm a 0,2 mm de merma por cara. Para alcanzar 7 mm nominales, el laminador debe salir en 7,4 mm; mantener ese estrecho margen en trenes cuarto genera más descartes que producir 8 mm o 6 mm.
- Rotación de capital e intercambiabilidad: Las medidas pares ofrecen amplia polivalencia estructural. Una placa de 8 mm satisface requerimientos calculados de 7,2 mm a 8,0 mm; en cambio, acumular 20 toneladas de 7 mm inmoviliza miles de USD durante meses sin demanda.
- Cantidades mínimas de pedido (MOQ): Laminar un lote específico exige partir de una plancha forjada de al menos 1,5 toneladas a 3,0 toneladas. Si un cliente solicita solo 300 kg de placa de 7 mm, la fábrica no puede arrancar el tren para una cantidad tan reducida, postergando la entrega.
Solicitar espesores impares duplica plazos. El riesgo de demora acecha. Por el contrario, retirar material estándar disponible solo requiere de 2–3 días para corte y embalaje.
Matriz de calibres, rutas de proceso y opciones de suministro
Para que los equipos de ingeniería comparen opciones antes de congelar especificaciones, la siguiente tabla resume los procesos para titanio comercial Grade 2 y aleación estructural Grade 5 (Ti-6Al-4V):
| Rango de espesor nominal | Ruta principal de conformado y tratamiento | Disponibilidad de stock en planta | Plazo de entrega típico | Recomendación técnica de aprovisionamiento |
|---|---|---|---|---|
| 0,5 – 2,0 mm | Laminado en frío multipasada + recocido en vacío + aplanado | Stock abundante (0,5/0,8/1,0/1,2/1,5/2,0 mm) | 2–3 días | Seleccionar chapas de titanio y láminas en frío cortadas de bobina estándar; vigilar planitud |
| 2,5 – 3,0 mm | Frontera de transición frío/caliente (chapa en frío o placa decapada) | Stock habitual (2,5 mm y 3,0 mm) | 2–3 días | Indicar expresamente si se requiere acabado en frío o placa decapada en caliente |
| 4,0 – 6,0 mm | Laminación en caliente cuarto + recocido de solubilización + chorreado/decapado | Stock abundante (4,0 mm, 5,0 mm, 6,0 mm) | 2–3 días | Medidas habituales para calderería; comprobar tolerancias en ASTM B265 Tabla 2 |
| 7,0 mm (Impar) | Campaña específica en caliente + rectificado superficial doble | Sin stock habitual (laminación a medida, MOQ $\ge 500\text{ kg}$) | 4–6 semanas | Adoptar placa estándar de 8,0 mm; o mecanizar placa de 8,0 mm al grosor requerido |
| 8,0 – 10,0 mm | Placa gruesa en caliente + aplanado por rodillos + ultrasonidos | Stock muy amplio (8,0 mm y 10,0 mm en almacén) | 2–3 días | Medida preferente para placas tubulares y fondos; entrega directa desde nave |
| 9,0 mm (Impar) | Laminación bajo pedido o mecanizado desde placa de 12 mm | Sin stock habitual (requiere programar campaña) | 4–6 semanas | Redondear a placa de 10,0 mm en stock, aprovechando margen de corrosión |
| 11,0 / 13,0 mm | Calentamiento de planchón + tren reversible cuarto | Sin stock habitual (consume desbaste completo) | 4–6 semanas | Elegir placa comercial de 12,0 mm o 14,0 mm, reduciendo coste unitario por kilo |
| 14,0 – 40,0 mm | Forja previa + laminación gruesa + 100% inspección volumétrica | Stock abundante (14/16/18/20/25/30/40 mm) | 2–3 días | Comprobar sanidad interna en certificado de calidad material test certificate (MTC) |
Eludir el vacío de las cotas impares 7 mm, 9 mm, 11 mm y 13 mm reduce los tiempos de suministro en más de un 80%. La estrategia de diseño debe adaptarse.
Tres tácticas de compra ante requerimientos de calibre impar
Si los planos de ingeniería o las especificaciones del cliente final ya son inalterables, los responsables de compras deben utilizar estas tres soluciones:
1. Aumento al calibre par inmediato (Up-Gauging)
Reemplazar 7 mm por 8 mm, o 9 mm por 10 mm, es una práctica habitual en diseño de recipientes a presión. La resistencia aumenta sólidamente. El milímetro extra aporta margen adicional de corrosión en fluidos agresivos. Como las placas pares se producen en grandes series continuas, su precio por tonelada suele situarse entre USD 0,80–1,50/kg por debajo de las medidas a medida, compensando el incremento de peso.
2. Rebaje de espesor por mecanizado
Cuando las restricciones de peso o las tolerancias de alojamiento exigen estrictamente 9,0 mm u 11,0 mm, se adquieren placas comerciales de 10 mm o 12 mm para planearlas en fresadora puente. La operación insume 2–3 días. Se generan virutas metálicas. Frente a una parada de montaje de 4–6 semanas, el ahorro operativo resulta indiscutible. Los ingenieros pueden usar nuestra calculadora de pesos y tolerancias de titanio para calcular mermas y pesos netos.
3. Verificación de tolerancias según ASTM B265
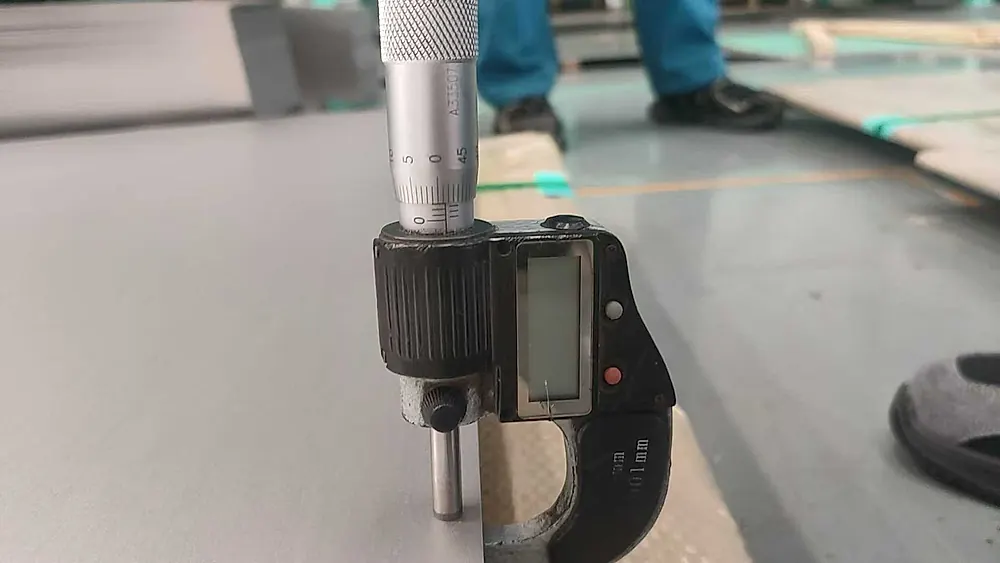
A menudo se especifica 7 mm asumiendo que el material no admitirá tolerancias negativas. Las tolerancias requieren análisis. Según ASTM B265 Tabla 2, las placas de titanio laminadas en caliente de 1000 mm a 1500 mm de ancho entre 6,0 mm y 10,0 mm presentan tolerancias admisibles de unos $\pm 0,35\text{ mm}$. En el control de recepción se verifica con micrómetro digital. Integrar las tolerancias normales en el diseño permite cubrir cotas nominales teóricas de 7,2 mm u 8,8 mm con placas estándar de 8 mm o 10 mm sin peligro reglamentario.
Productos y servicios relacionados
Ajustar el pedido a los estándares fabriles protege los plazos y presupuestos de obra. La consulta técnica previa ahorra costes. Ponemos a su disposición recursos especializados:
- Consultar catálogo disponible: Acceda a la sección principal de chapas, bandas y placas de titanio para conocer formatos de corte y dimensiones;
- Comparar calidades: Revise las características mecánicas en la ficha técnica de titanio puro Grado 2;
- Calcular requerimientos: Utilice nuestras herramientas de cálculo para ingeniería para estimar rendimientos de corte y peso por metro cuadrado;
- Solicitar revisión de planos: Si cuenta con planos especiales o necesita validar sustituciones de stock, envíe su consulta a través de nuestro formulario de cotización y soporte técnico, donde nuestros especialistas responderán en 2 horas con certificados 3.1 MTC.