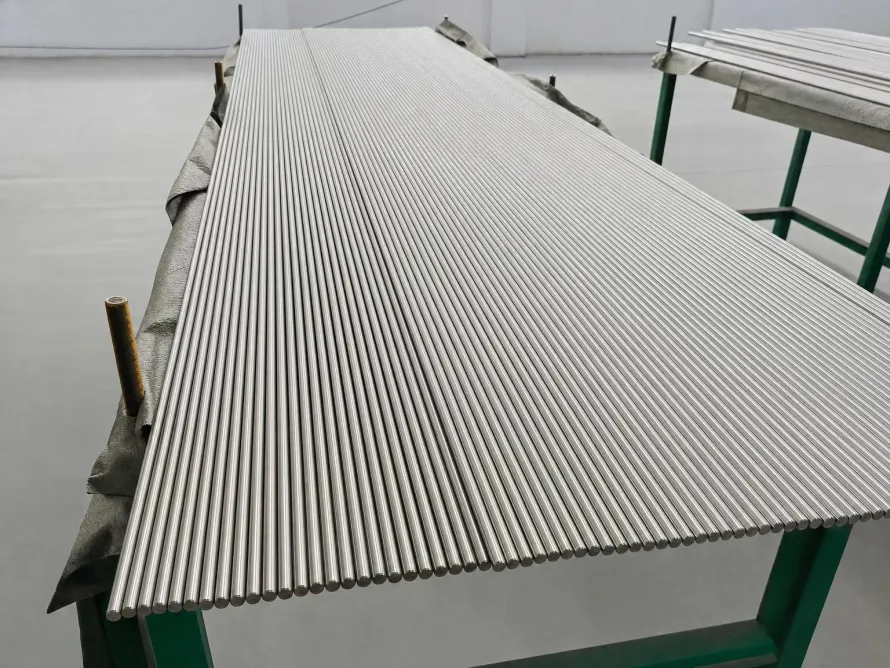
En las cadenas de suministro para componentes estructurales aeronáuticos e impresión 3D metálica, los compradores hallan presupuestos muy divergentes para barras peladas de Grade 5 (Ti-6Al-4V). Las diferencias de precio son enormes. Mientras que las partidas comerciales según ASTM B348 disponen de entrega inmediata a precios moderados, los lotes aeronáuticos o barras para electrodos de atomización exigen notables sobrecostes.
El proceso de fusión marca la diferencia.
La línea divisoria reside en el número de pasos por el horno de refundición por arco en vacío (VAR). La brecha técnica es evidente. El material industrial común pasa por una o dos fusiones (1-2x VAR), mientras que los discos rotatorios de turbina y las barras de electrodo para atomización deben superar obligatoriamente una triple refundición (3x VAR). ¿Qué ventajas metalúrgicas aporta el tercer paso? ¿Cómo deben redactarlo los ingenieros?
La fusión industrial de titanio en partner facility y la dinámica VAR
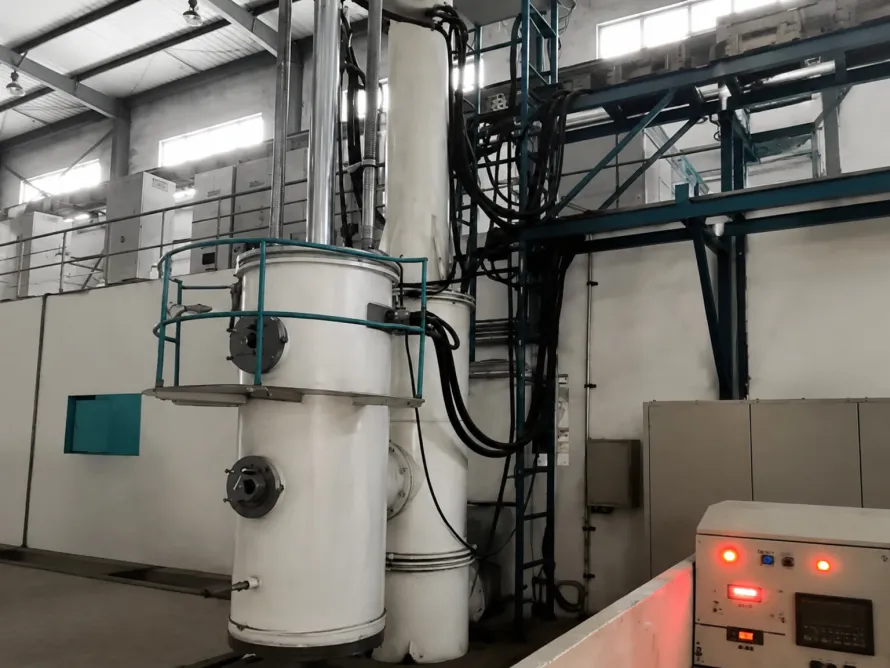
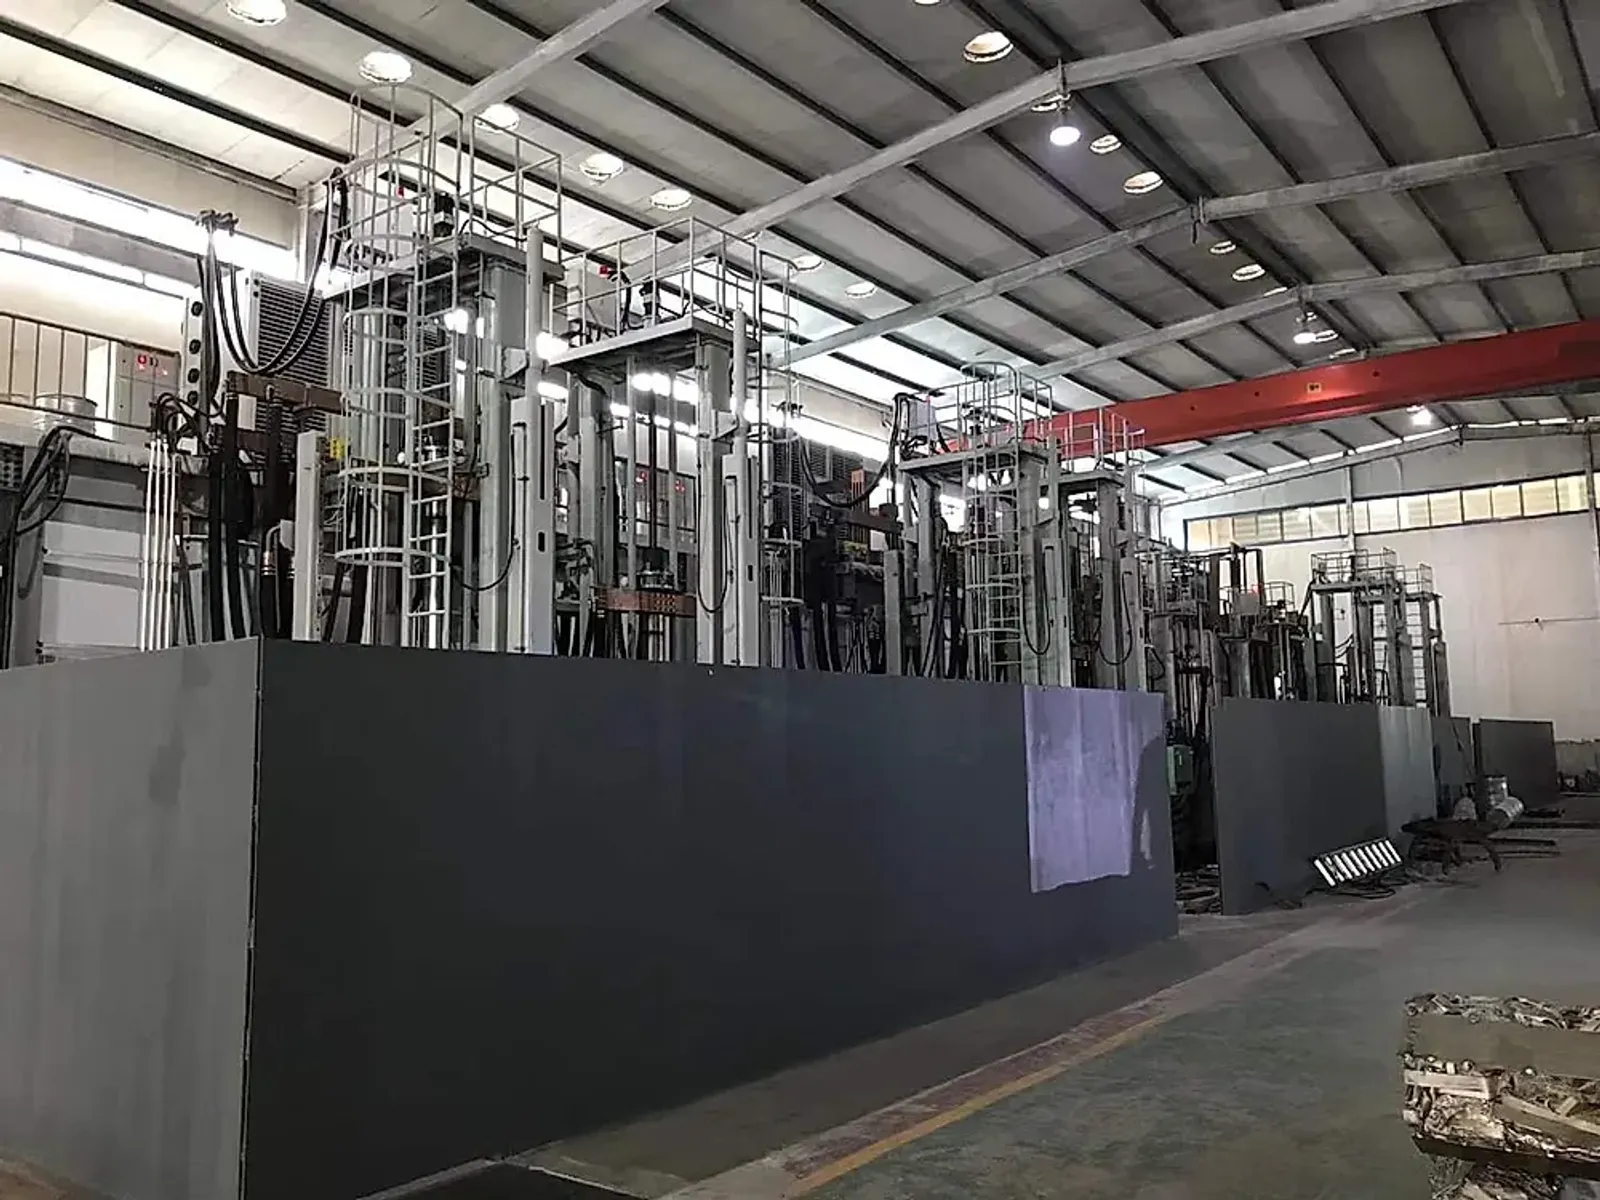
Evaluar las fases de fusión exige pisar la nave metalúrgica. El equipo determina la calidad. En los centros de fabricación de partner facility, el horno de refundición por arco en vacío (VAR) constituye la tecnología predominante, mientras que los hornos de solera fría por haz de electrones (EB) tienen un uso más restringido.
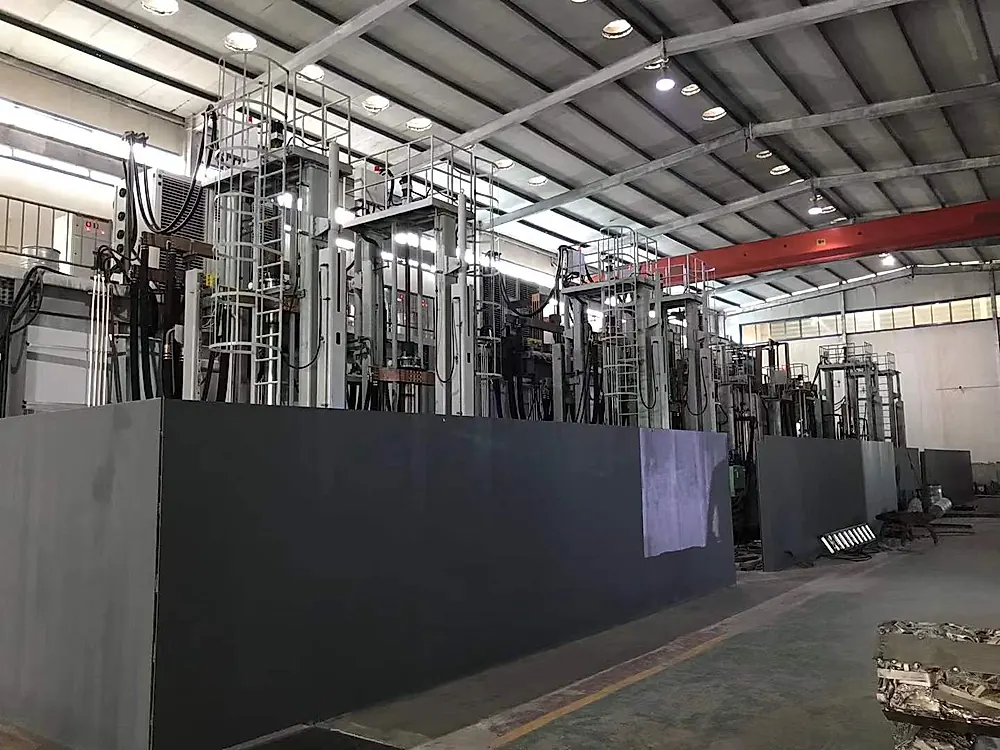
En el proceso VAR, el esponja de titanio de alta pureza, las ligas intermedias Al-V (Al-V master alloy) y los retornos certificados se compactan como electrodo consumible. Bajo alto vacío, el arco funde el metal gota a gota en un crisol de cobre refrigerado por agua:
- Grado industrial estándar (1-2x VAR): Fabricado bajo ASTM B348 o GB/T 2965, con un pase primario y otro de afino. La profundidad del baño es limitada. Este estado cumple con solvencia en valvulería química, ejes de bombas y accesorios marinos.
- Grado aeroespacial y fabricación aditiva (3x VAR): Certificado según AMS 4928, MIL-T-9047 o ASTM F136. El lingote secundario se tornea por completo para eliminar la cascarilla, se cortan los rechupe superficiales y se refunde bajo alto vacío ($< 10^{-2}\text{ Pa}$). Este ciclo adicional agrega un recargo directo de fundición de USD 0,70–2,10/kg.
Eliminación de defectos críticos: Inclusiones de alta y baja densidad
La seguridad aérea no admite concesiones. El sobrecoste de la refundición 3x VAR tiene un propósito central: erradicar del lingote dos tipos de microdefectos internos destructivos: inclusiones de alta densidad (HDI) e inclusiones de baja densidad (LDI).
- Supresión de inclusiones de alta densidad (HDI): Las HDI provienen de virutas de metales refractarios (como carburo de tungsteno WC de herramientas, molibdeno Mo o tántalo Ta) mezcladas en el prensado del esponja. Su punto de fusión rebasa con creces el del titanio ($1668^\circ\text{C}$). En los baños líquidos poco profundos de 1x o 2x VAR, estas partículas pesadas caen al fondo sin desleírse por completo; la permanencia prolongada y la convección del tercer pase VAR disuelven las partículas en la matriz sólida, evitando fisuras por ultrasonidos.
- Disolución de inclusiones de baja densidad (LDI): Conocidas como defectos de fase alfa dura ricas en nitrógeno. Estos defectos entrañan graves peligros. Cuando el esponja de titanio reacciona a temperatura elevada con trazas de nitrógeno atmosférico, surgen cúmulos ultraduros y quebradizos de nitruro de titanio. En servicio bajo cargas cíclicas, las LDI operan como concentradores de tensión que inician microgrietas. El desgasado en ultraalto vacío y la redisolución de 3x VAR fuerzan la difusión de nitrógeno, extirpando las inclusiones alfa dura.
En procesos de atomización por gas con electrodo de inducción (EIGA) o proceso de electrodo rotatorio por plasma (PREP), las impurezas no refundidas pasan directo al polvo. Los defectos no se toleran. Dentro de álabes impresos en 3D, originan poros y faltas de unión.
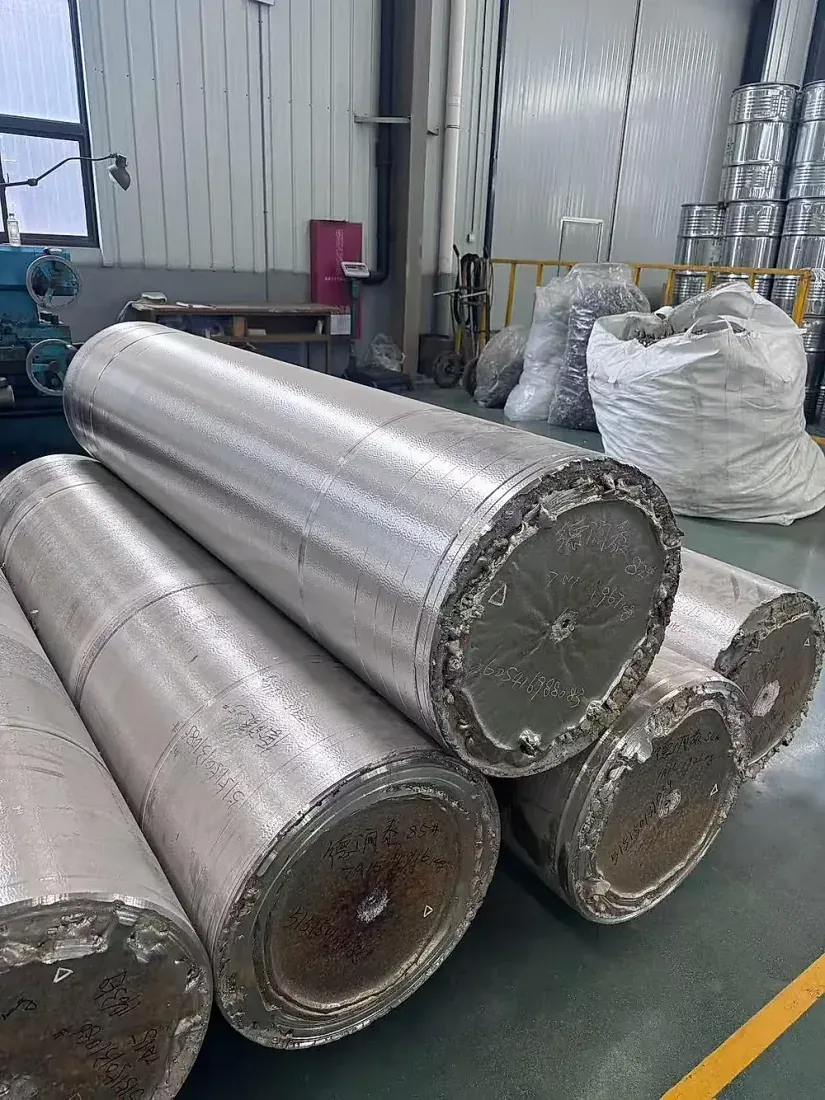
Control de oxígeno ultrabajo: $O \le 0,05%$ para polvo metálico 3D
La fabricación aditiva somete la química de los gases intersticiales a límites rigurosos. Los elementos intersticiales son letales. En las líneas dedicadas a tornillería aeroespacial y barras de atomización en partner facility, el empleo de esponja de grado 0 y fundición 3x VAR garantiza un oxígeno de $O \le 0,05%$ (500 ppm).
El control de oxígeno es primordial.
El ciclo de procesamiento del polvo metálico explica la exigencia de este valor ultrabajo de partida: La pureza asegura la tenacidad.
- Absorción de oxígeno en la atomización: En el proceso EIGA o PREP, las microgotas líquidas en la corriente de gas inerte acumulan inevitablemente entre 100 ppm y 200 ppm de oxígeno debido a su elevada relación superficie/volumen.
- Reciclaje continuo de polvo en cubas de impresión: En la fusión por láser sobre lecho de polvo (SLM), cada ciclo de recuperación y tamizado eleva ligeramente los niveles de gas por adsorción ambiental.
- Exigencias mecánicas de alargamiento: Normas como ASTM F3001 fijan un límite máximo de oxígeno (normalmente del $0,13%$ al $0,20%$) en las piezas impresas terminadas. Si la barra inicial contiene ya un $0,18%$ de oxígeno, el polvo resultante sobrepasará los umbrales de ductilidad, provocando roturas frágiles prematuras.
Comparativa metalúrgica: Comportamiento de 1x, 2x y 3x VAR
Los datos analíticos aportan certidumbre. Con el fin de orientar a auditores de calidad y responsables de compras, la siguiente tabla resume las propiedades microestructurales, el rendimiento de inspección y los costes:
| Parámetro técnico | 1x VAR (Fusión primaria) | 2x VAR (Estándar industrial) | 3x VAR (Aeroespacial y polvo AM) |
|---|---|---|---|
| Normas de referencia | GB/T 3620 lingotes básicos | ASTM B348 / GB/T 2965 | AMS 4928 / ASTM F136 / MIL-T-9047 |
| Ámbito de aplicación | Electrodos de refundición y tochos | Recipientes a presión, ejes, valvulería marina | Tornillería de vuelo, rotores, polvo aditivo |
| Dispersión de aleantes (Al / V) | Segregación severa ($0,6% - 1,0%$) | Dispersión contenida ($0,3% - 0,5%$) | Banda ultraestrecha ($\le 0,15%$ de variación) |
| Límite de oxígeno ($O$) | Nivel habitual $0,16% - 0,20%$ | Rango común $0,12% - 0,18%$ | Control ultrabajo en $O \le 0,05%$ (500 ppm) |
| Riesgo de inclusiones (HDI / LDI) | Frecuencia alta de partículas duras | Bajo; segregación microestructural puntual | Tolerancia cero; sin HDI ni LDI |
| Inspección ultrasónica por inmersión | Inadecuada para calificar defectos | Conforme a taladros de fondo plano (Class A) | 100% conforme con AMS 2631 Class AA |
| Tamaño de grano metalográfico | Estructura basta de colada | Estructura equiaxial (clase A3 a A4) | Grano equiaxial fino y regular (A1 a A2) |
| Referencia de recargo de fusión | Coste base de consolidación | Incremento de USD 0,40–0,60/kg sobre lingote | Recargo extra de USD 0,70–2,10/kg sobre 2x VAR |
El triple paso VAR no es un argumento comercial. Responde a una necesidad mecánica indispensable para piezas sometidas a esfuerzos críticos. Las leyes de la física mandan.
Acuerdos técnicos de compra y verificación de certificados MTC
La precisión contractual es imperativa. Para garantizar que los distribuidores no entreguen barras industriales 2x VAR en pedidos aeronáuticos 3x VAR, los compradores deben plasmar tres cláusulas obligatorias:
1. Inclusión expresa de la ruta de refundición
En el pedido de compra debe figurar textualmente: “Raw material ingots shall be melted by minimum triple vacuum arc remelting (3x VAR)”. Deben rechazarse menciones ambiguas como “fundido al vacío”. El certificado de inspección material test certificate (MTC) debe detallar los números de colada de las tres fases y sus niveles de vacío.
2. Fijación de límites de gases intersticiales y control ultrasónico
Para barras de atomización aditiva, estipule en contrato: oxígeno $O \le 0,05%$, nitrógeno $N \le 0,01%$ e hidrógeno $H \le 0,005%$. El ensayo no destructivo debe exigir AMS 2631 Class AA por inmersión con bloque de calibración de fondo plano de $\Phi 0,8\text{ mm}$. Puede revisar nuestras instalaciones en la página de fabricación e inspección de nuestra planta en partner facility.
3. Rectitud superficial para tornos suizos tipo cabezal móvil
El material para atomización PREP y tornillería aeroespacial se mecaniza en tornos automáticos suizos tipo cabezal móvil (Swiss-Type CNC). La rectitud de barra es crucial. Además de la composición y el grano, la alimentación automatizada requiere rugosidad rectificada sin centros de $Ra \le 0,8\mu m$, rectitud de $\le 0,5\text{ mm/m}$ y chaflanes biselados a $45^\circ$.
Productos y servicios relacionados
La rigurosa correspondencia entre la especificación del material y la técnica de fusión asegura el presupuesto y la fiabilidad estructural. Un aprovisionamiento técnico marca el éxito. Consulte nuestra información especializada:
- Dimensiones de barras comerciales: Compruebe las medidas en stock en el catálogo de barras de precisión y tochos forjados de titanio;
- Barras para fabricación aditiva: Examine los calibres certificados en la página de barras y alambres de titanio para polvo esférico 3D;
- Comparativa de aleaciones: Contraste prestaciones de alta resistencia en la ficha de aleación Grado 5 (Ti-6Al-4V) y la ficha de Grado 23 (Ti-6Al-4V ELI) de bajo intersticial;
- Solicitud de certificados 3.1 MTC: Remita sus requerimientos de aprovisionamiento mediante nuestro departamento de consultas técnicas y presupuestos para recibir auditoría de certificados 3.1 MTC y asesoramiento en 2 horas.