En un contexto de elevada tensión en las entregas de aeronaves comerciales, la seguridad de las materias primas estratégicas vuelve a atraer capital industrial. Las inversiones se aceleran notablemente. A finales de octubre de 2026, la empresa American Advanced Materials (AAM) anunció el cierre de una ronda semilla de 12,5 millones de dólares. La inyección de capital supone un hito. La operación estuvo liderada por Amity Ventures, con el respaldo de Human Capital, Anti Fund y Powerset.
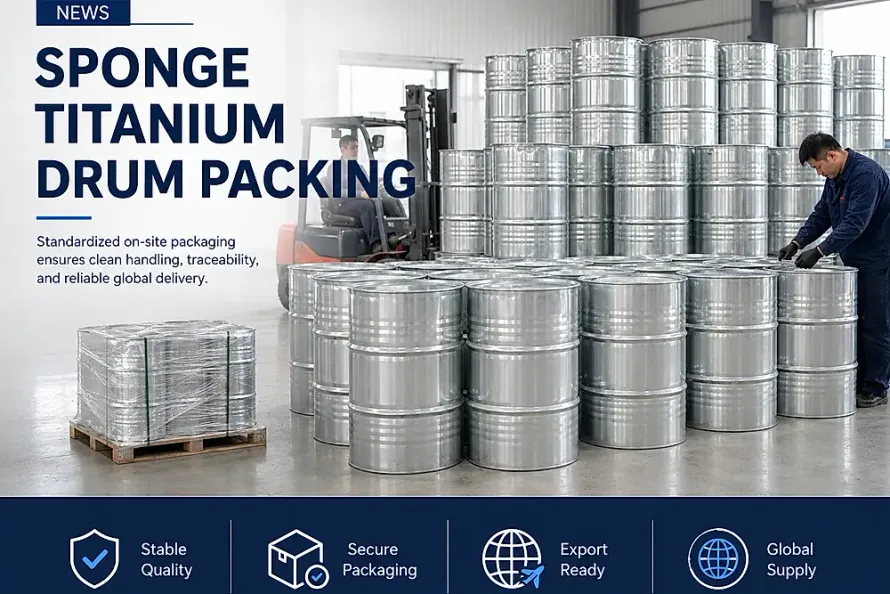
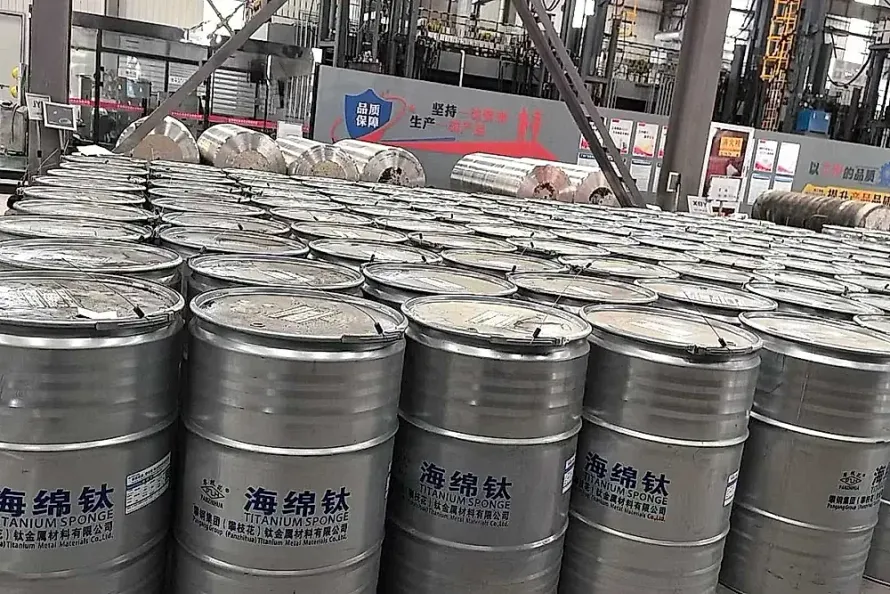
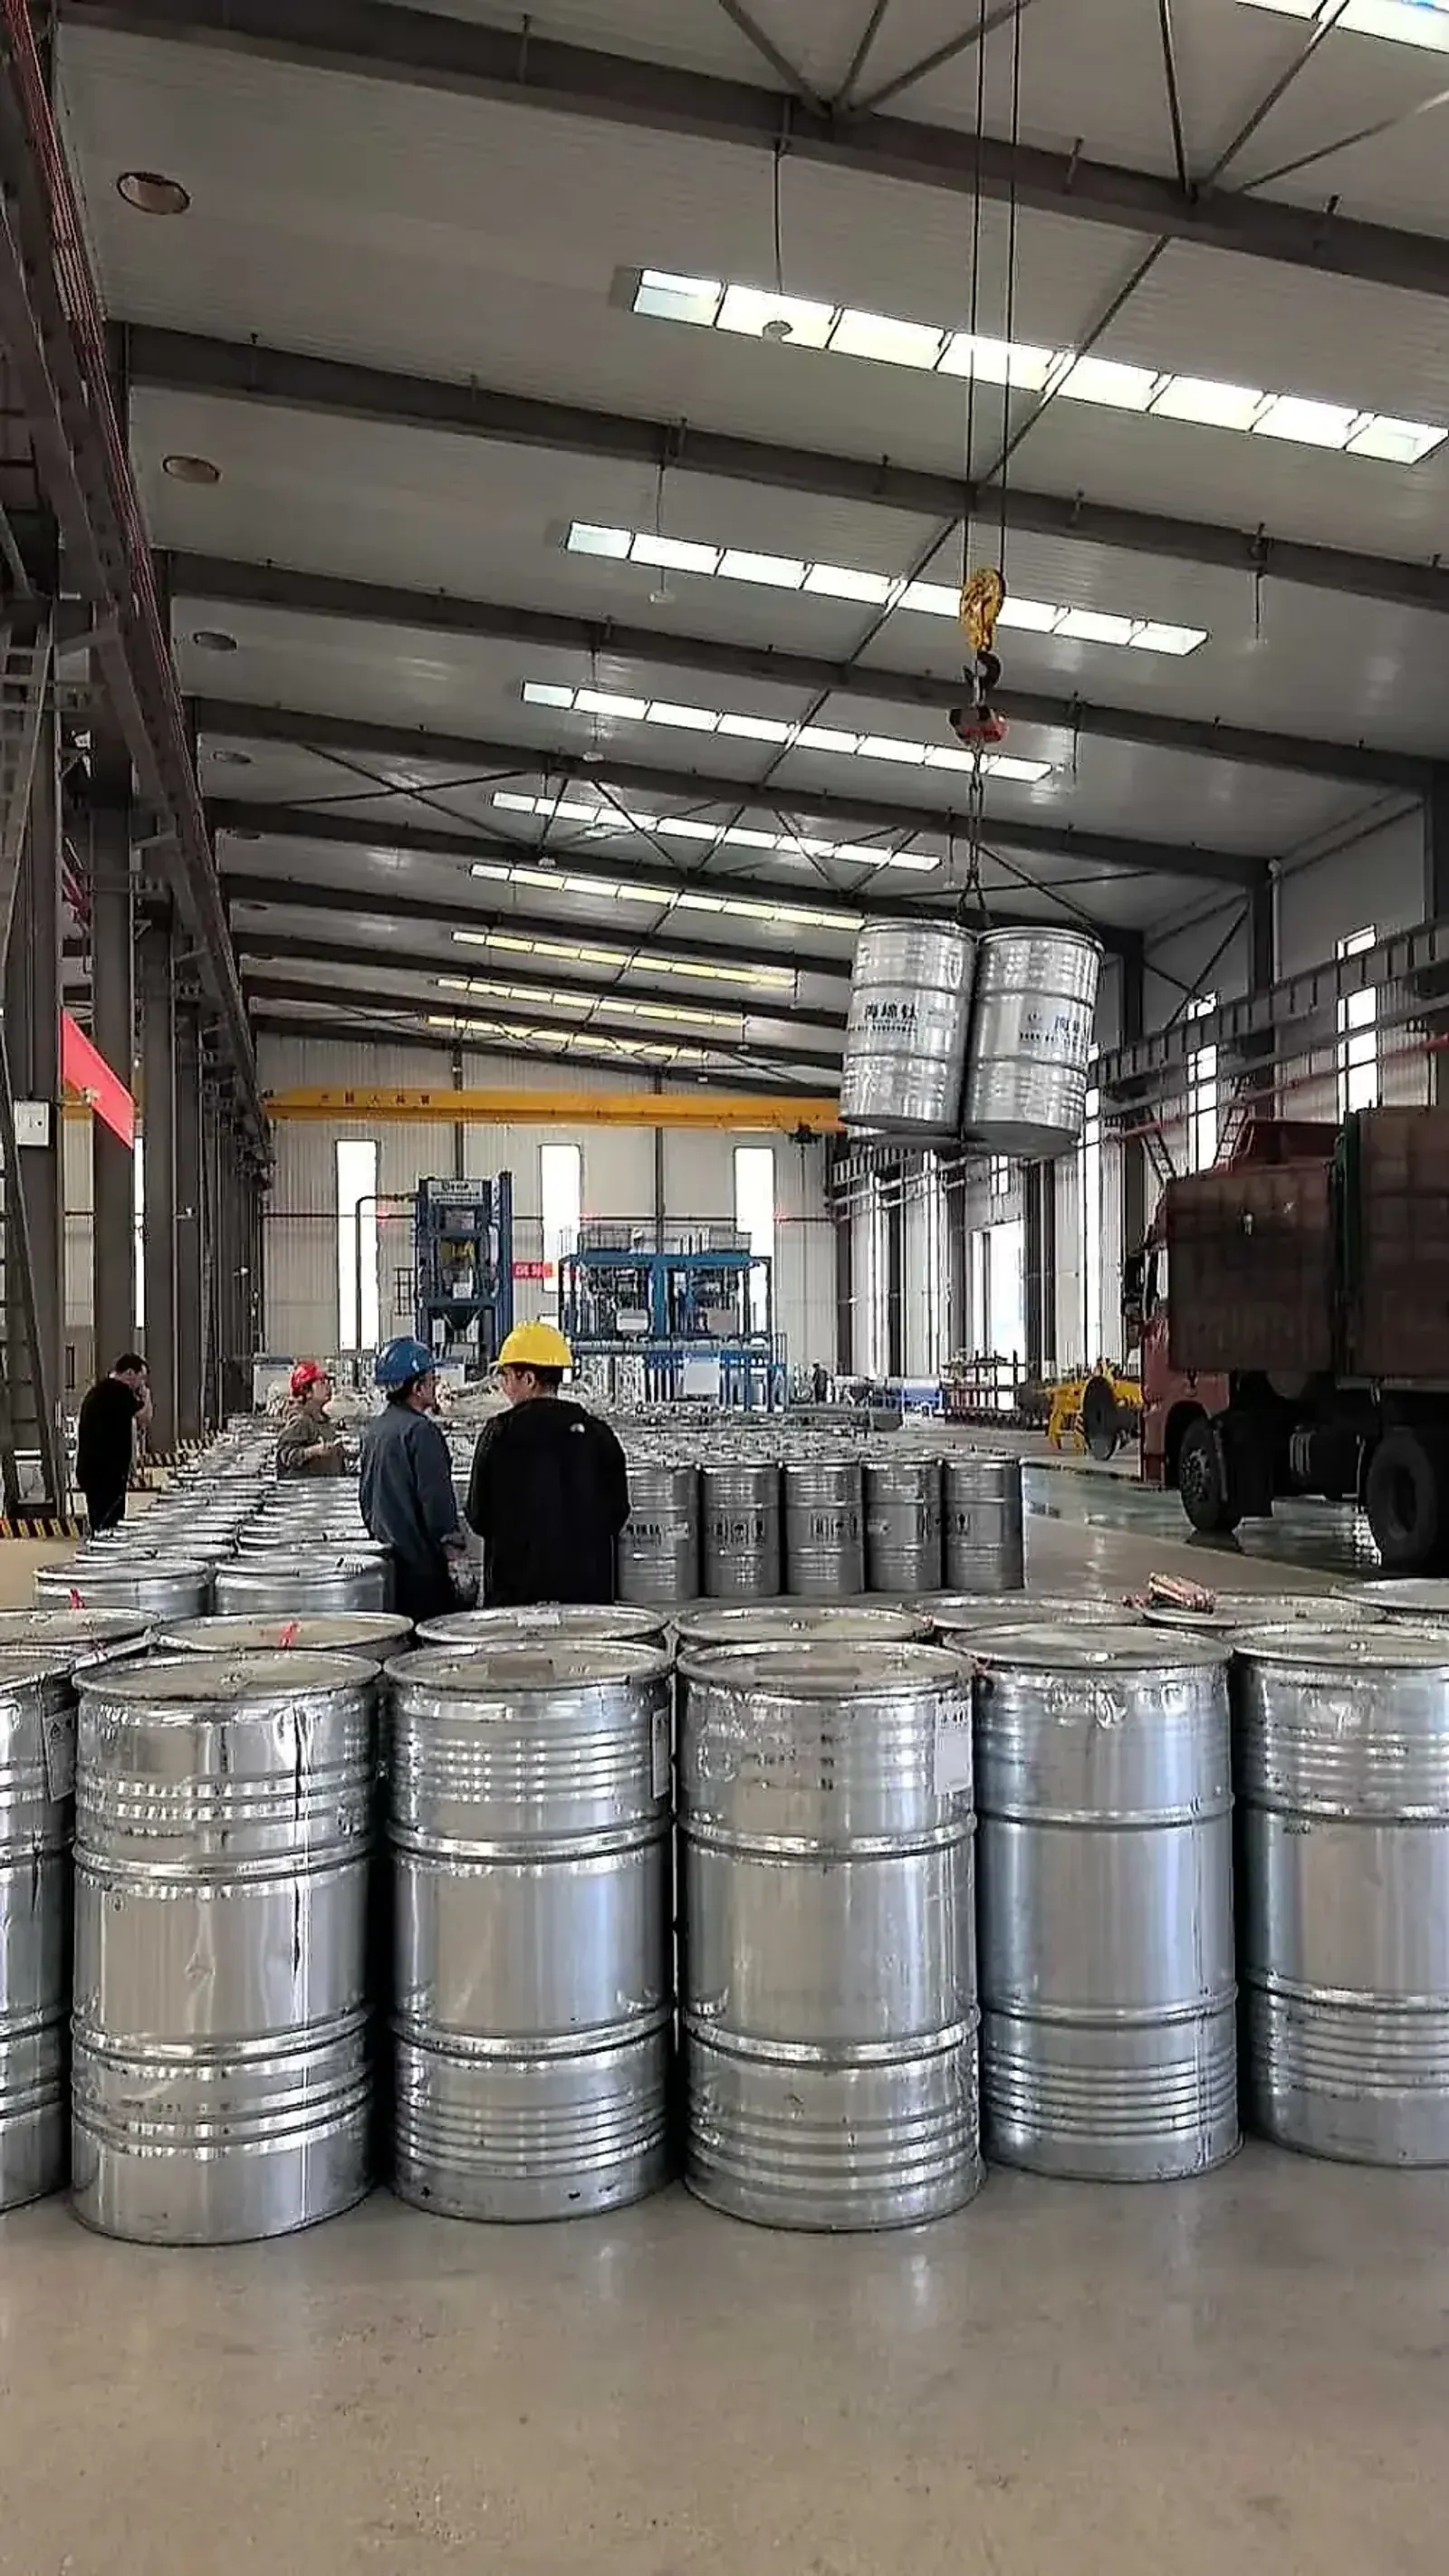
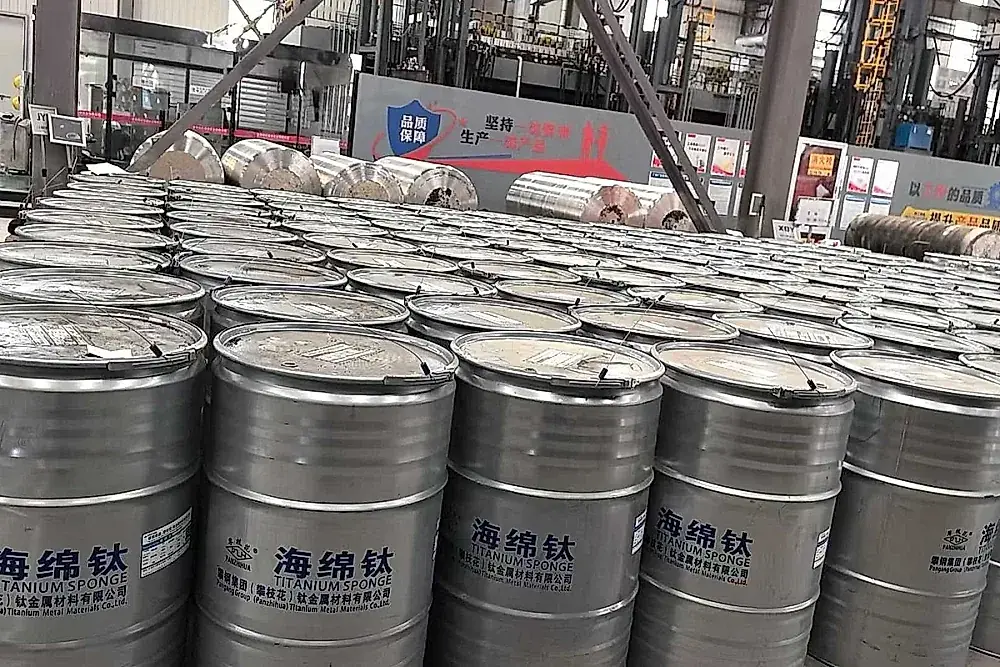
AAM destinará los fondos al diseño de ingeniería de detalle (FEED) de una planta con capacidad anual prevista de 20.000 toneladas. La escala proyectada es relevante. El proyecto busca recuperar la producción nacional de esponja de titanio, resolviendo una carencia que dura 6 años desde el cierre en 2020 de las instalaciones de Henderson en Nevada. Respaldada por cartas de intención de compra (LOIs) superiores a 1.000 millones de dólares, la iniciativa responde a la urgencia por diversificar fuentes de suministro. La demanda resulta apremiante.
No obstante, pasar del capital inicial a fabricar esponja con aptitud de vuelo conlleva exigentes barreras químicas y lentos procesos de homologación. Los plazos no admiten atajos. A partir de la experiencia operativa en el clúster de producción de titanio de China, este análisis desglosa las dificultades de la reducción y ofrece pautas para verificar la pureza de la materia prima. La calidad requiere control riguroso.
Obstáculos técnicos para la producción en EE. UU.: Energía, cloración y homologación
Desde la consolidación industrial del titanio, el proceso Kroll por reducción magnetotérmica es el método universalmente empleado. El proceso exige gran pericia. La secuencia abarca la cloración para generar tetracloruro de titanio ($\text{TiCl}_4$), destilación fraccionada en alto vacío, reducción con magnesio y separación térmica de cloruro de magnesio ($\text{MgCl}_2$). El control técnico es complejo.
La puesta en marcha de una planta exige suministro energético estable y cumplimiento medioambiental. Las normativas son estrictas. La obtención de cada 1 tonelada de esponja demanda ingentes cantidades de electricidad y un circuito eficiente de electrólisis para reciclar el magnesio. Sin esta recirculación, el coste de adquirir magnesio virgen compromete la viabilidad del proyecto. Los costes marcan el límite. Asimismo, el $\text{TiCl}_4$ líquido impone estrictos protocolos de seguridad ante organismos como OSHA. La supervisión resulta exhaustiva.
El escollo más exigente radica en las homologaciones de los fabricantes aeronáuticos. Las certificaciones llevan tiempo. La esponja es solo la materia prima básica. Para transformarla en discos de turbina o trenes de aterrizaje se precisa la cualificación formal de constructores como Boeing, Airbus o GE Aerospace. Los requisitos son rigurosos. Este proceso requiere evaluar lotes continuos durante 3 a 5 años para certificar la ausencia absoluta de inclusiones de baja densidad (LDI), defectos de fase alfa dura y partículas refractarias. La seguridad es prioritaria.
Operaciones de planta: Materia prima de Grado 0 y triple fusión VAR
En las etapas posteriores de fundición y forja, la calidad de la esponja determina el rendimiento final de mecanizado. La pureza condiciona el éxito. Las acerías del clúster de producción de titanio aplican una estricta disciplina en la segregación de materias primas y en las pautas de fusión. El rigor técnico previene anomalías.
En primer término, se impone una selección estricta del material. La selección es tajante. Para fabricar tornillería aeronáutica, barras para implantes médicos o hilo para atomización de polvo, las instalaciones emplean exclusivamente esponja de grano fino de calidad 0A o 0. El suministro proviene de grandes plantas homologadas. Queda prohibido el empleo de chatarra no verificada. El material reciclado incontrolado eleva el contenido de oxígeno (O) intersticial y provoca fisuras en laminación. El material deficiente arruina coladas.
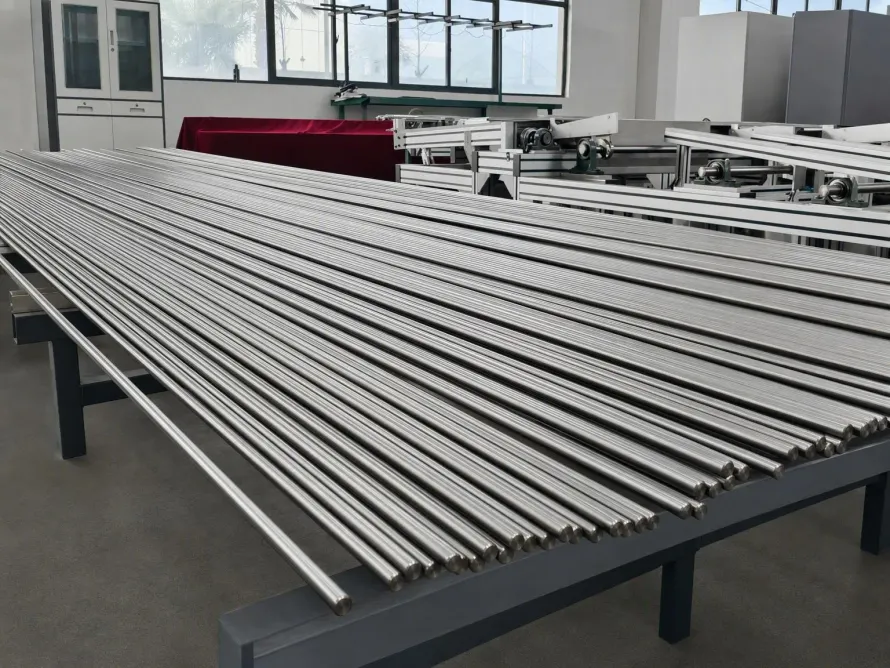
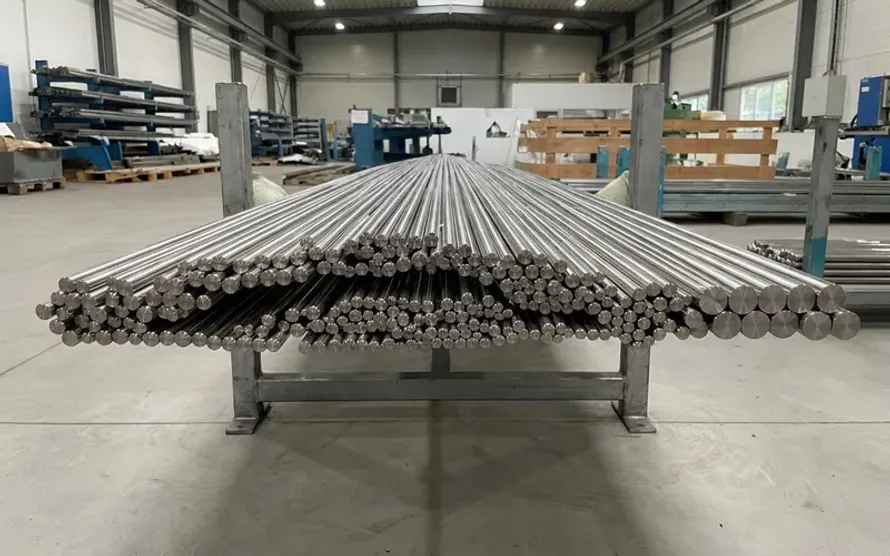
En segundo término, la triple fusión por arco en vacío (3x VAR) asegura la homogeneidad estructural. La fusión elimina heterogeneidades. Para piezas forjadas críticas e hilo de atomización, las líneas de producción ejecutan un ciclo estandarizado 3x VAR:
- Primera fusión: La esponja de Grado 0 se compacta y se funde al vacío por debajo de $0,1\text{ Pa}$ para eliminar cloruros residuales;
- Segunda fusión: La inversión del lingote y su refundición homogeneizan el aluminio y el vanadio en toda la masa;
- Tercera fusión: Velocidades lentas y agitación electromagnética fijan el oxígeno en $\text{O} \le 0,05%$ (500 ppm), disolviendo posibles inclusiones de baja densidad (LDI) o inclusiones de alta densidad (HDI).
En tercer término, el archivo permanente de los parámetros de horno garantiza la trazabilidad. La documentación permanece accesible. Se registran curvas de vacío, intensidad de arco y mermas de corte para cada lingote. Los registros se conservan íntegros. Durante las auditorías, las fábricas suministran los partes de fusión que respaldan el certificado de prueba de material (MTC).
Comparativa de especificaciones: Esponja comercial vs. esponja aeronáutica
La siguiente tabla resume los criterios clave para diferenciar la esponja industrial de la esponja apta para el sector aeroespacial:
| Parámetro evaluado | Esponja industrial ordinaria | Esponja aeroespacial de alta pureza | Protocolo de instalaciones asociadas certificadas | Recomendación de compra y ensayo |
|---|---|---|---|---|
| Grado normativo | GB/T 2524 Grados 1–3 / ASTM B299 | GB/T 2524 Grados 0A–0 / ASTM B299 Low-Gas | Materia prima de Grado 0 sin mezclas | Exigir certificados de origen del lote de esponja |
| Dureza Brinell (HBW) | De 100 a 120 HBW | Menor de 80 a 90 HBW | Control de dureza al recibir cada lote | Picos de dureza indican exceso de gases |
| Límite de oxígeno (O) | 0,08% a 0,12% (800–1200 ppm) | $\le 0,04%$ a $0,06%$ (400–600 ppm) | Oxígeno en lingote final $\text{O} \le 0,05%$ | Solicitar análisis completo por fusión con gas inerte |
| Ciclo de fusión | 1 o 2 fusiones VAR o fusión simple EB | Obligatoria triple refundición (3x VAR) | Ejecución integral de las 3 etapas VAR | Desconfiar de ofertas baratas sin tercera fusión |
| Control por ultrasonidos | Palpador manual por contacto (Clase B/C) | Inmersión multicanal (AMS 2631 Clase AA) | 100% inmersión UT en barras terminadas | Especificar la clase UT en el contrato de compra |
Recomendaciones para compradores: Auditoría de talleres de fusión
La captación de fondos por parte de AAM evidencia el interés occidental por asegurar minerales estratégicos. La consolidación requerirá años. En los próximos 3 a 5 años, el mercado aeronáutico seguirá dependiendo de centros industriales integrados. La capacidad instalada es fundamental.
Para los responsables de compras con plazos comprometidos, conviene verificar a los suministradores intermedios:
- Requerir registros de fusión: Al contratar barras de Grade 5 (Ti-6Al-4V) o Piezas forjadas de titanio, exija el historial de la esponja y las gráficas del horno junto a los certificados de prueba de material estándar;
- Examinar precios anómalos: Cotizaciones un 15% inferiores al mercado reflejan el uso de chatarra no seleccionada o la supresión de ciclos de refinado;
- Solicitar análisis previos: Aproveche la capacidad técnica del clúster de producción de titanio para revisar tolerancias y normas de inspección antes de formalizar pedidos.
Consulte nuestro Portal de auditoría previa de planos y especificaciones para someter a examen técnico sus peticiones de oferta. También puede examinar los datos de nuestras Barras e hilos de titanio para fabricación aditiva. Nuestro personal técnico resolverá sus dudas.
Productos y servicios relacionados
- Barras e hilos de titanio para atomización de polvo y fabricación aditiva: Material sometido a triple fusión 3x VAR con oxígeno inferior a 500 ppm.
- Piezas forjadas de titanio para la industria aeroespacial: Discos, anillos y bloques forjados ensayados al 100% por ultrasonidos.
- Guía técnica de la aleación Grade 5 (Ti-6Al-4V): Propiedades mecánicas y tratamientos térmicos para aleaciones Ti-6Al-4V.
- Calculadora técnica de peso de titanio: Estimación rápida de pesos de corte y dimensiones de material.
- Auditoría de planos y presupuesto de compra: Envío de documentación técnica para asesoramiento y precios competitivos.