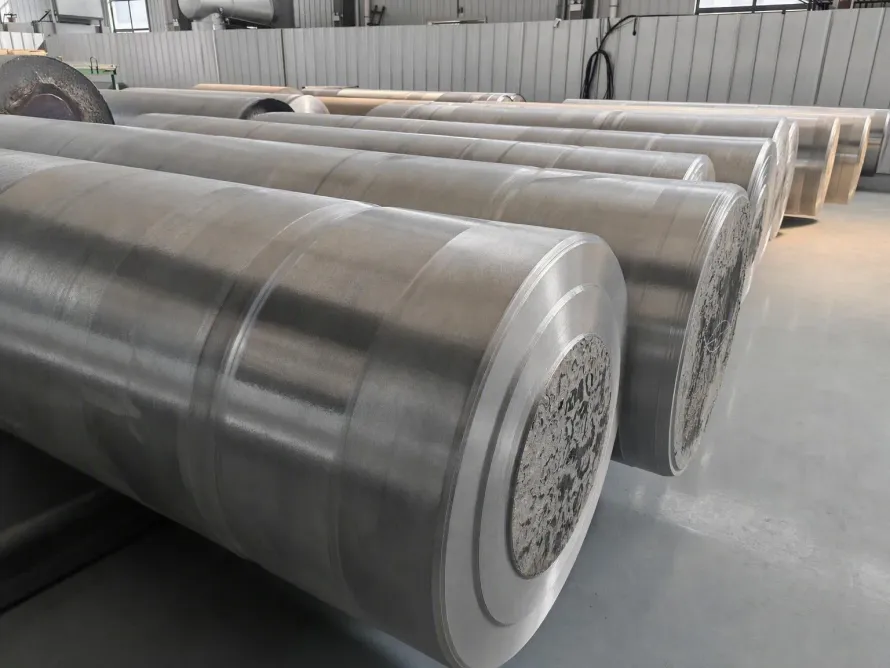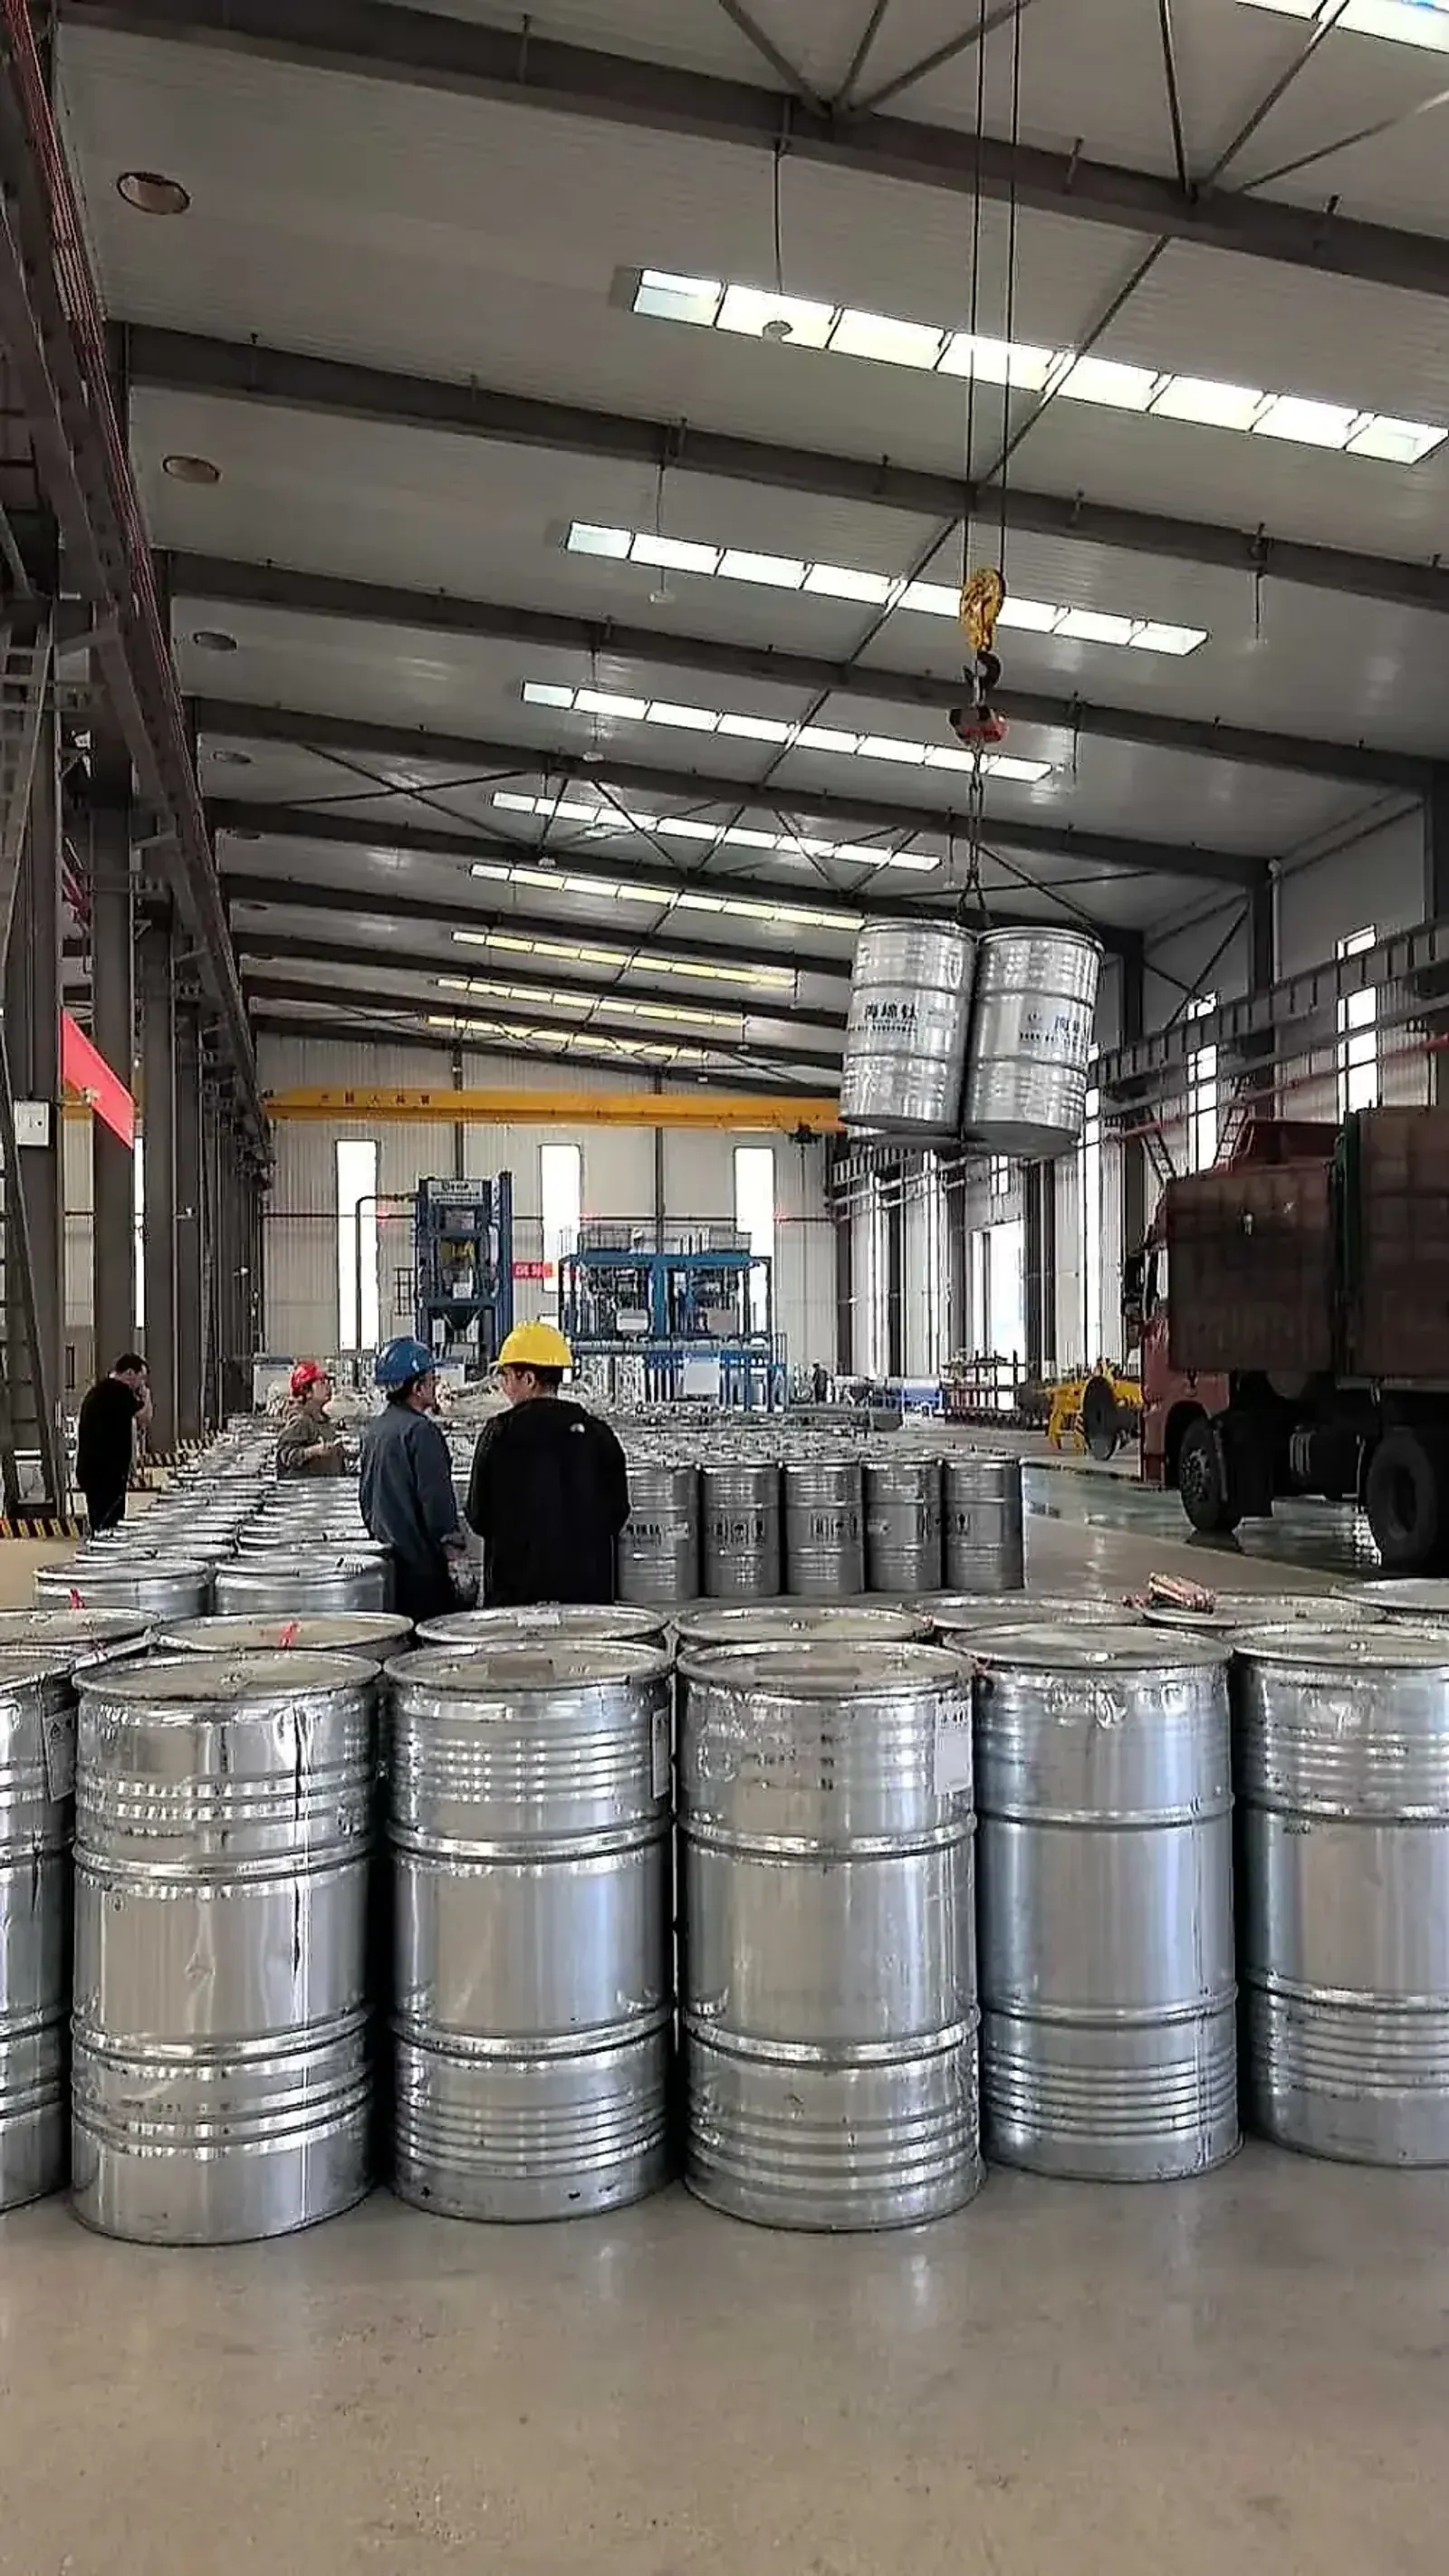
На фоне продолжающихся задержек поставок магистральных авиалайнеров надежность источников стратегического сырья вновь привлекла внимание инвесторов. Капитальные вложения растут. В конце октября 2026 года компания American Advanced Materials (AAM) объявила о закрытии посевного раунда финансирования объемом 12,5 млн долларов США ($12.5 million). Привлечение средств стало важным событием. Раунд возглавил фонд Amity Ventures при участии Human Capital, Anti Fund и Powerset.
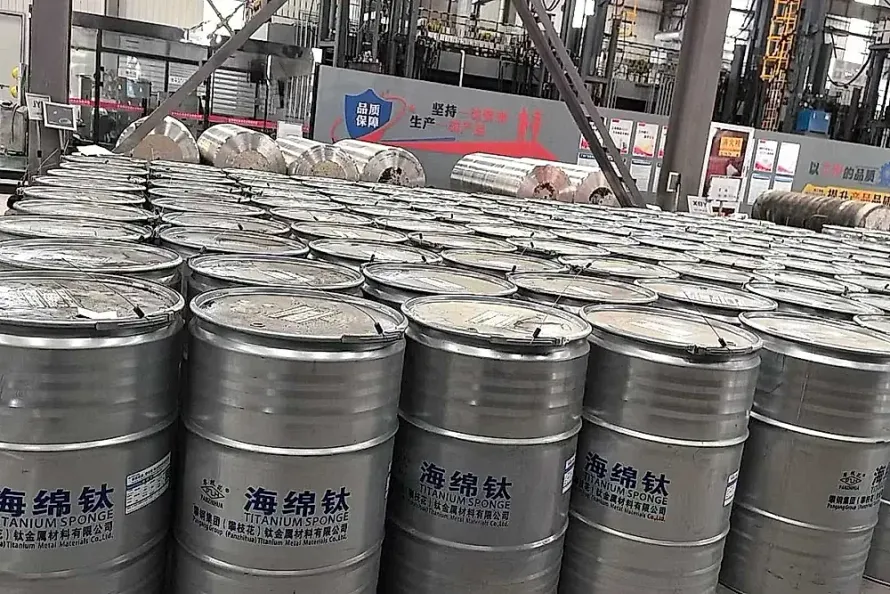
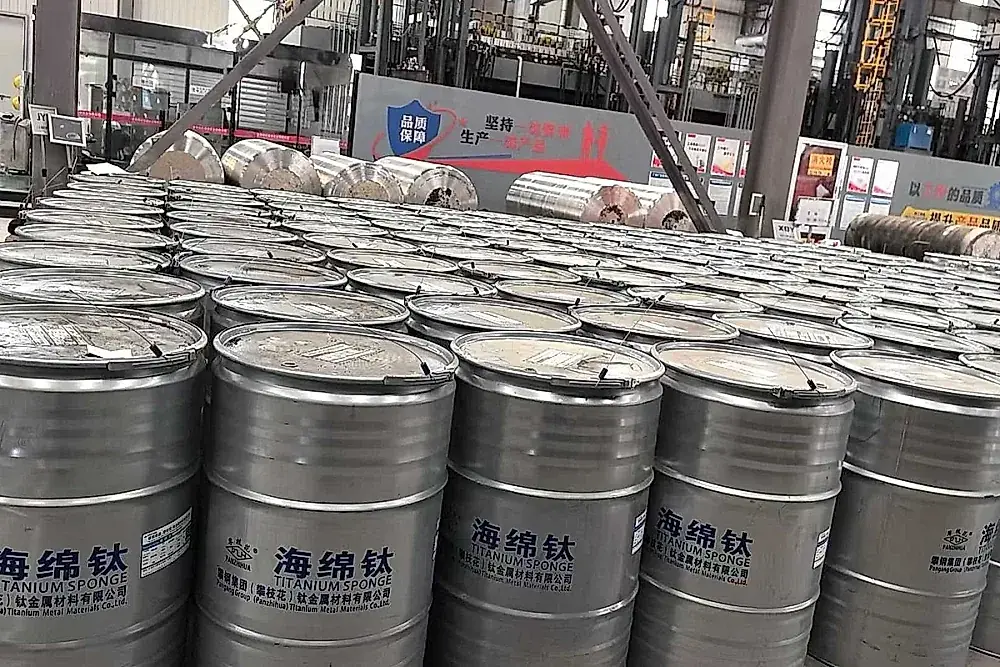
AAM направит инвестиции на разработку базового инженерного проекта (FEED) производственного комплекса мощностью 20.000 тонн в год. Заявленный масштаб весьма внушителен. Проект призван возобновить выпуск титановой губки в США, восполняя дефицит, длящийся 6 лет после консервации завода в Хендерсоне (Невада) в 2020 году. Имея соглашения о намерениях (LOIs) на сумму более 1 млрд долларов США ($1 billion), инициатива отвечает острой потребности авиастроения в диверсификации поставок. Спрос крайне высок.
Однако переход от инвестиций к выпуску сертифицированной авиационной губки сопряжен со сложнейшими барьерами и многолетними циклами аттестации. Сроки невозможно искусственно сократить. Опираясь на опыт кластера по производству титана в Китае, настоящий обзор анализирует барьеры магниетермического восстановления и дает рекомендации по входному контролю чистоты титана. Качество требует строгого контроля.
Технологические барьеры производства в США: Энергия, хлорирование и аудит
С момента зарождения титановой индустрии магниетермический процесс Кролля остается главным промышленным стандартом. Технология требует высокой точности. Цикл включает кипящее хлорирование сырья с получением тетрахлорида титана ($\text{TiCl}_4$), многоступенчатую вакуумную ректификацию, восстановление расплавленным магнием и высокотемпературную отгонку хлорида магния ($\text{MgCl}_2$). Схема крайне сложна.
Строительство редукционного завода требует колоссальной мощности и строгого соблюдения экологических норм. Нормативные требования жесткие. На каждую 1 тонну титановой губки расходуется значительный объем электроэнергии, а также требуется эффективный электролиз для регенерации магния. Без собственного замкнутого контура закупка товарного магния делает производство экономически нерентабельным. Затраты определяют выживание. Кроме того, летучий жидкий $\text{TiCl}_4$ подпадает под строгий контроль норм OSHA. Экологический надзор всесторонен.
Главная преграда кроется в квалификации у авиастроителей. Аттестация требует времени. Выпуск губки — лишь начальный этап. Чтобы превратить ее в диски компрессоров или стойки шасси, требуются квалификационные допуски Boeing, Airbus и GE Aerospace. Требования бескомпромиссны. Процедура включает испытания серийных партий на протяжении от 3 до 5 лет для подтверждения отсутствия включений низкой плотности (LDI), твердой альфа-фазы и дефектов высокой плотности. Безопасность превыше всего.
Практика металлургических предприятий: Сырье класса 0 и тройной переплав 3x VAR
На последующих этапах передела качество губки определяет выход годного при механической обработке деталей. Чистота определяет надежность. Предприятия кластера по производству титана соблюдают жесткую сегрегацию сырья и регламенты плавки. Стандарты исключают брак.
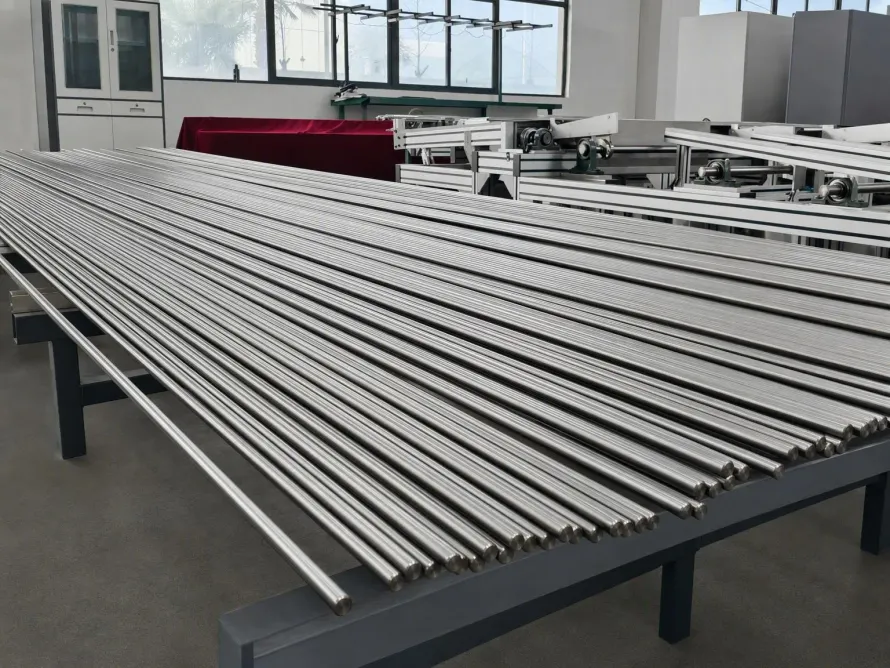
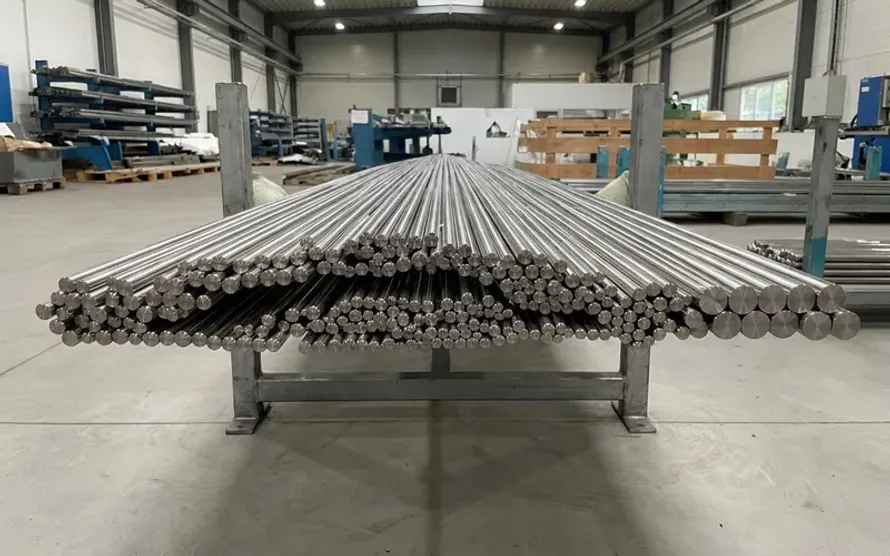
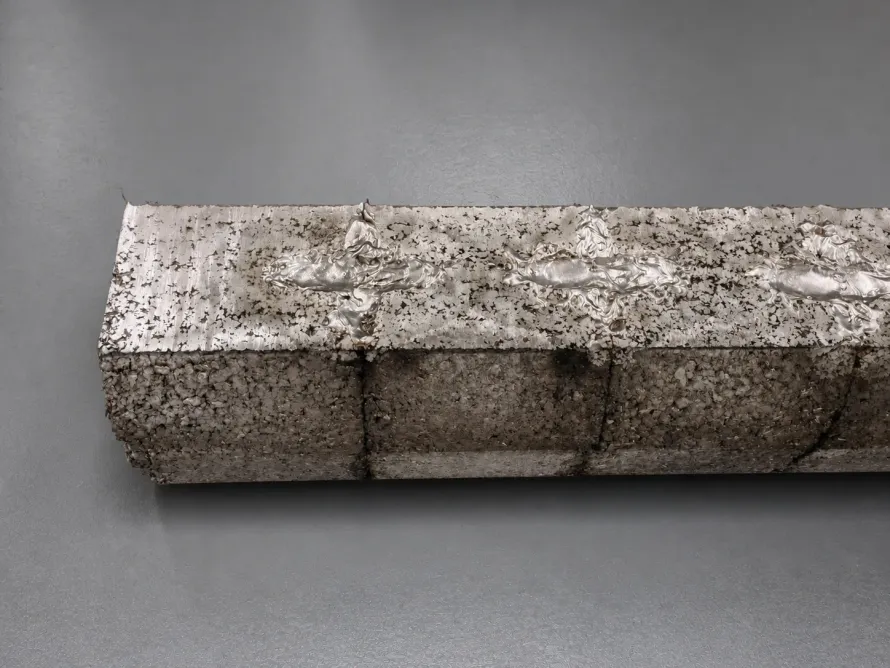
Во-первых, действует бескомпромиссный отбор шихты. Отбор предельно строг. При изготовлении авиационного крепежа, медицинских прутков или проволоки для распыления порошков предприятия применяют исключительно мелкофракционную губку сорта 0A или 0. Губка поступает от проверенных базовых комбинатов. Применение непроверенного вторичного сырья запрещено. Неконтролируемый оборотный лом неизбежно завышает кислород (O) и провоцирует трещины при прокатке. Некачественное сырье губит металл.
Во-вторых, тройной вакуумно-дуговой переплав (3x VAR) гарантирует структурную однородность. Переплав удаляет включения. Для ответственных поковок и прутков под распыление производственные линии применяют цикл 3x VAR:
- Первый переплав: Прессованные блоки из губки сорта 0 плавятся при вакууме глубже $0,1\text{ Pa}$ для удаления хлоридов и газов;
- Второй переплав: Переворот слитка и вторичная плавка равномерно распределяют легирующие элементы (алюминий и ванадий);
- Третий переплав: Низкая скорость кристаллизации и электромагнитное перемешивание удерживают кислород слитка на уровне $\text{O} \le 0,05%$ (500 ppm), полностью растворяя включения низкой плотности (LDI) и включения высокой плотности (HDI).
В-третьих, непрерывное архивирование протоколов гарантирует прослеживаемость. Данные хранятся бессрочно. Заводы сохраняют графики вакуума, кривые тока и отчеты об обрезке слитков. Документация защищена надежно. При аудите заказчикам передаются оригинальные паспорта плавок, подтверждающие сертификат испытаний материала (MTC).
Сравнение технических характеристик: Техническая и авиационная губка
В таблице ниже сопоставлены ключевые параметры технической и высокочистой авиационной титановой губки:
| Контрольный параметр | Рядовая техническая губка | Авиационная титановая губка | Регламент сертифицированных партнёрских предприятий | Рекомендации по закупке и контролю |
|---|---|---|---|---|
| Марка по стандарту | GB/T 2524 сорт 1–3 / ASTM B299 | GB/T 2524 сорт 0A–0 / ASTM B299 Low-Gas | Только первичное сырье сорта 0 | Требовать заводские сертификаты плавки губки |
| Твердость по Бринеллю (HBW) | От 100 до 120 HBW | Не более 80–90 HBW | Входной замер твердости каждой партии | Рост твердости свидетельствует о примесях газов |
| Предел кислорода (O) | 0,08%–0,12% (800–1200 ppm) | $\le 0,04%$–$0,06%$ (400–600 ppm) | Кислород в слитке $\text{O} \le 0,05%$ | Требовать анализ методом восстановительного плавления |
| Число переплавов | 1–2 переплава VAR или гарнисажная плавка | Строго тройной переплав (3x VAR) | Полноценная 3-стадийная плавка | Остерегаться дешевых предложений без 3-й плавки |
| Ультразвуковой контроль | Контактный метод прямым лучом (Class B/C) | Иммерсионный многоканальный (AMS 2631 Class AA) | 100% иммерсионный УЗК готовых прутков | Фиксировать класс УЗК в спецификации контракта |
Рекомендации для заказчиков: Аудит предприятий переплава
Инвестиции в AAM отражают стремление западного рынка к автономности сырьевых цепочек. Процесс займет годы. В ближайшие от 3 до 5 лет международный авиапром сохранит зависимость от интегрированных металлургических баз. Производственные масштабы незаменимы.
Для закупщиков, ограниченных сроками графиков сдачи изделий, целесообразна комплексная проверка поставщиков:
- Запрашивать паспорта плавок: При заказе прутков Grade 5 (Ti-6Al-4V) или титановых поковок требуйте сертификаты на губку и диаграммы печей к стандартным сертификатам испытаний материала;
- Анализировать заниженные цены: Предложения с дисконтом свыше 15% от рыночного уровня свидетельствуют об использовании несортированного лома или пропуске переплавов;
- Проводить предварительный аудит: Используйте опыт инженеров кластера по производству титана для согласования допусков и методов УЗК до подписания спецификаций.
Воспользуйтесь нашим порталом предварительного аудита чертежей и спецификаций для бесплатной инженерной экспертизы запросов. Вы также можете изучить параметры на странице титановых прутков и проволоки для аддитивного производства. Наши инженеры предоставят профессиональную консультацию.
Связанные продукты и услуги
- Титановые прутки и проволока для распыления и аддитивного производства: Тройной переплав 3x VAR с содержанием кислорода строго менее 500 ppm.
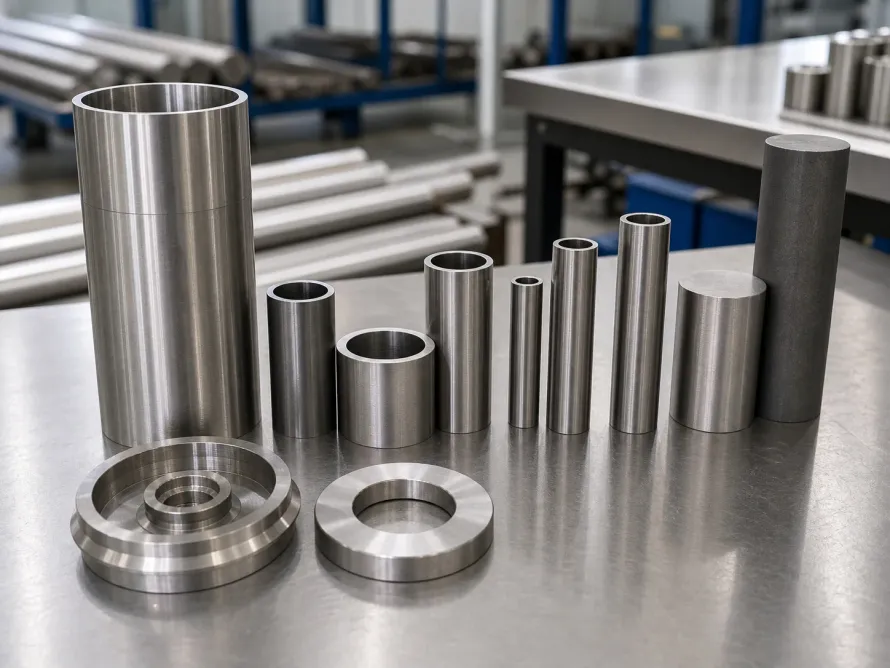
- Титановые поковки для авиастроения и промышленности: Поковочные диски, кольца и блоки со 100%-м ультразвуковым контролем.
- Технический паспорт сплава Grade 5 (Ti-6Al-4V): Физико-механические характеристики и термообработка сплавов Ti-6Al-4V.
- Инженерный калькулятор веса титана: Быстрый расчет теоретического веса поковок и прутков.
- Аудит чертежей и расчет стоимости заказа: Направление чертежей технологам для оценки припусков и цен.