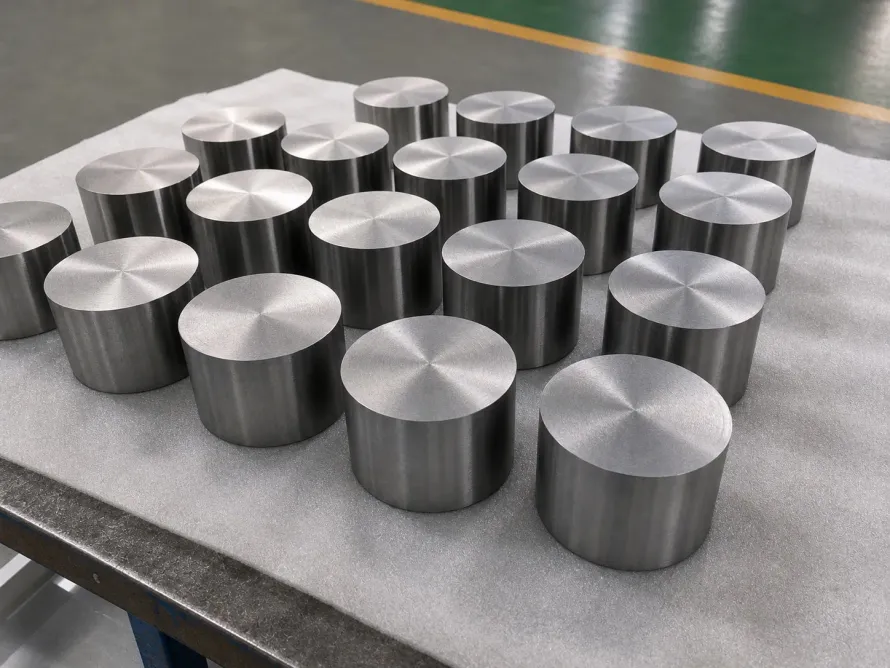
В цепочках поставок титанового проката для ответственных авиационных деталей и металлической 3D-печати отдел закупок сталкивается с заметной разницей в ценах на обточенные прутки Grade 5 (Ti-6Al-4V). Ценовой разрыв огромен. В то время как стандартные промышленные прутки по ASTM B348 отгружаются со склада по умеренной стоимости, партии для авиационного крепежа или электродов атомизации требуют весомых надбавок.
Разница заложена в металлургии.
Граница проходит по кратности плавок в вакуумно-дуговой гарнисажной печи (VAR). Разница технологий очевидна. Общепромышленный сортамент проходит однократный или двукратный переплав (1-2x VAR), тогда как диски газотурбинных двигателей и прутки для распыления порошка обязаны пройти тройной вакуумно-дуговой переплав (3x VAR). Какие качественные изменения происходят в металле при третьем переплаве? Как зафиксировать это в договоре?
Промышленная металлургическая база и основы процесса VAR
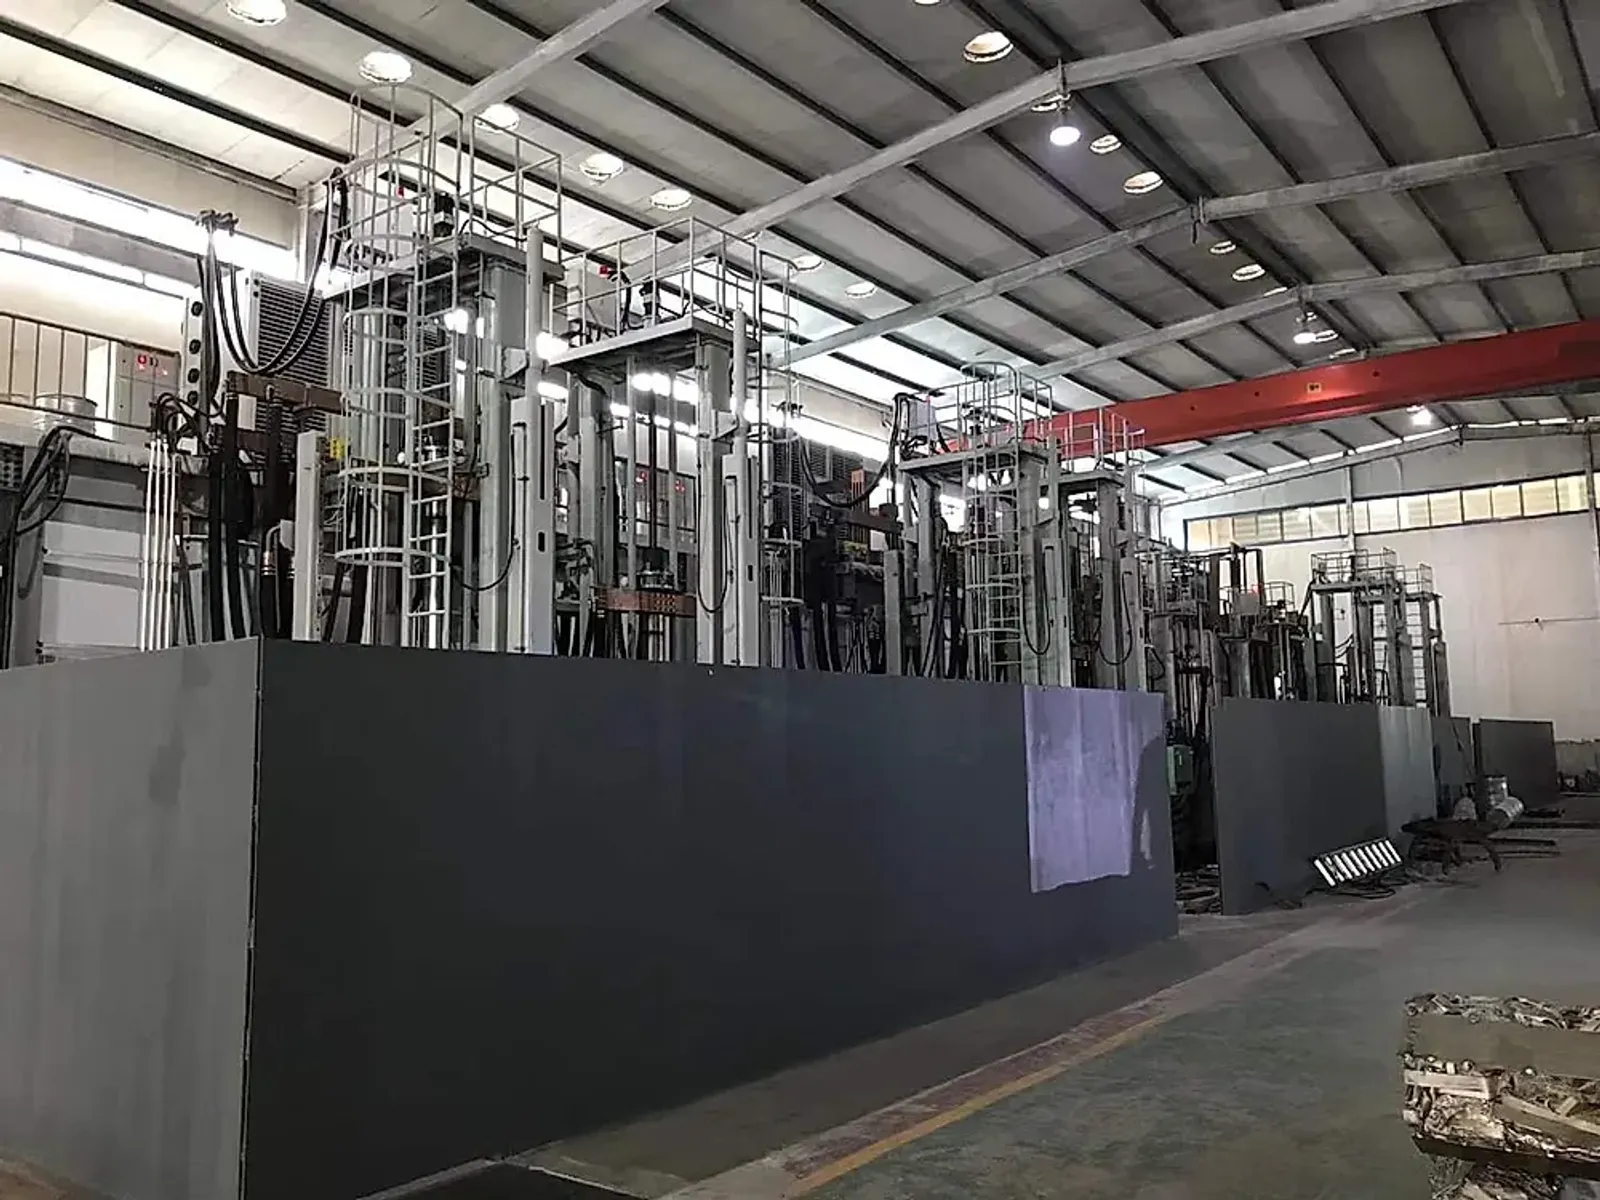
Оценка кратности переплава требует понимания производственной базы. Оборудование диктует качество. На сертифицированных партнёрских предприятиях вакуумно-дуговой переплав (VAR) является базовой технологией выплавки слитков, тогда как электронно-лучевые печи с холодным подом (EB) применяются реже.
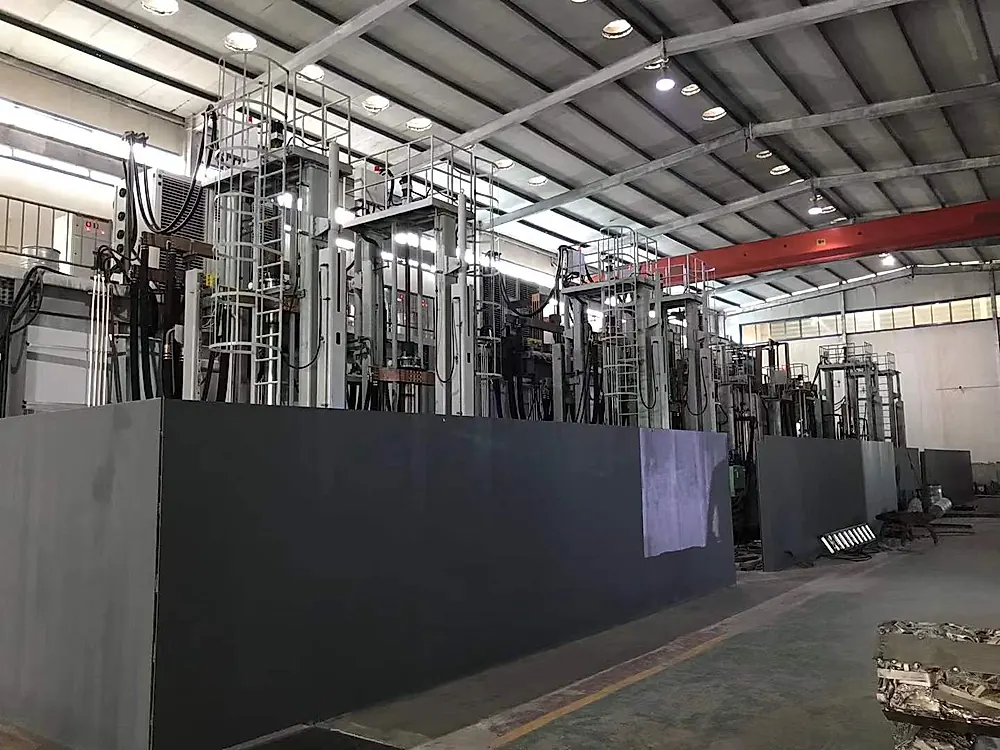
В процессе VAR высокочистый губчатый титан, лигатура Al-V (Al-V master alloy) и сертифицированные оборотные отходы прессуются в расходуемый электрод. Под действием электрической дуги в глубоком вакууме металл капельно кристаллизуется в водоохлаждаемом медном кристаллизаторе:
- Общепромышленный уровень (1-2x VAR): Выплавка по ASTM B348 или GB/T 2965 с первичным и рафинирующим переплавом. Глубина жидкой ванны ограничена. Этого качества достаточно для химстойкой запорной арматуры, валов насосов и морского оборудования.
- Авиационный класс и сырье для 3D-печати (3x VAR): Регламентируется стандартами AMS 4928, MIL-T-9047 и ASTM F136. Слиток второй плавки полностью обтачивают для снятия окисленной корки, удаляют усадочную раковину и подвешивают в камеру на третий переплав в высоком вакууме ($< 10^{-2}\text{ Pa}$). Дополнительный цикл формирует надбавку порядка USD 0,70–2,10/kg.
Устранение критических дефектов: включения высокой и низкой плотности
Безопасность полетов не терпит компромиссов. Авиастроение и производители порошков оплачивают третий переплав ради гарантированного уничтожения двух типов микроскопических внутренних пороков: дефектов высокой плотности (HDI) и низкой плотности (LDI).
- Исключение включений высокой плотности (HDI): Дефекты HDI возникают из-за частиц тугоплавких металлов (обломков твердосплавного инструмента из карбида вольфрама WC, молибдена Mo или тантала Ta), случайно попавших в шихту. Температура плавления этих металлов значительно выше температуры плавления титана ($1668^\circ\text{C}$). В сравнительно мелкой ванне при 1x или 2x VAR тяжелые частицы оседают на дно не расплавившись; длительное пребывание в жидкой фазе и электромагнитное перемешивание при третьем переплаве полностью растворяют тугоплавкие элементы.
- Растворение включений низкой плотности (LDI): Так называемые твердые азотистые альфа-включения (hard alpha). Такие дефекты несут колоссальную угрозу. При локальном контакте губки с азотом воздуха при нагреве образуются сверхтвердые хрупкие участки нитрида титана. При циклическом нагружении LDI служат концентраторами напряжений, вызывая зарождение усталостных микротрещин. Глубокая вакуумная дегазация и переплав 3x VAR обеспечивают равномерную диффузию азота, удаляя альфа-дефекты.
При распылении порошка методами EIGA (индукционная плавка прутка в потоке инертного газа) или PREP (плазменное распыление вращающегося электрода) нерастворенные частицы переходят в порошок. Дефекты недопустимы. В выращенной лопатке турбины они превращаются в несплавления и поры.
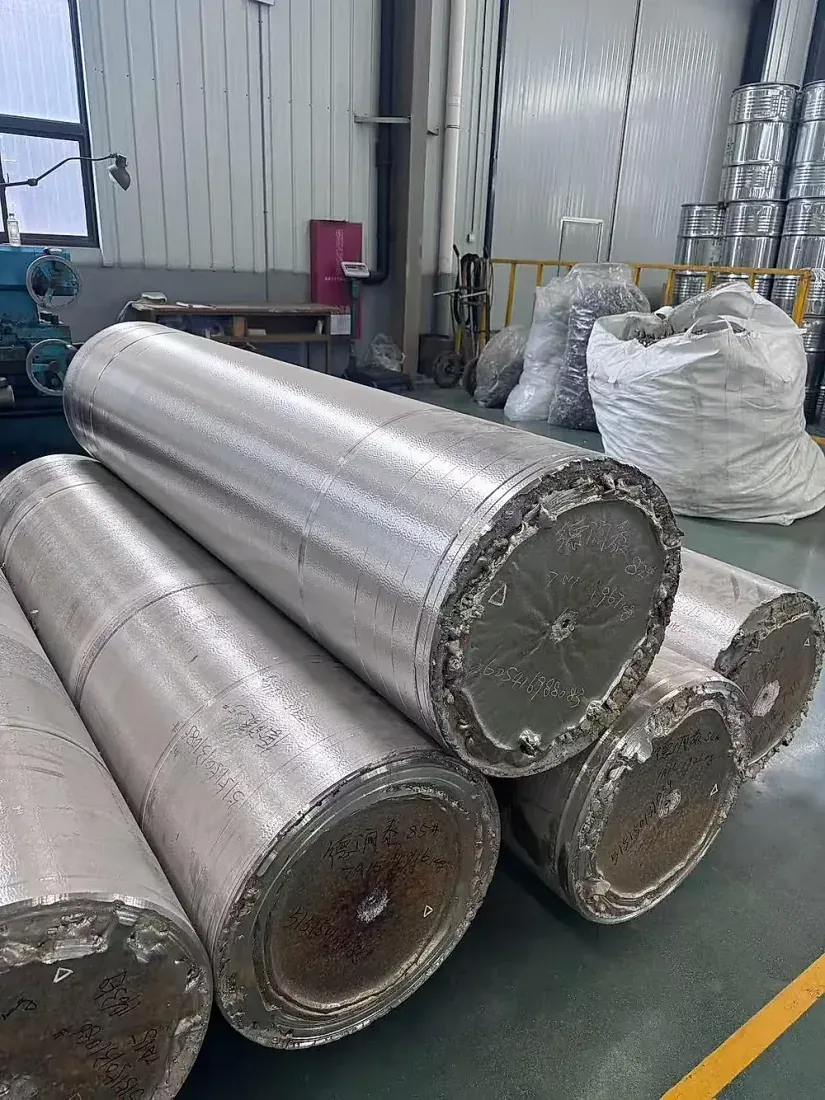
Контроль ультранизкого кислорода: $O \le 0,05%$ для гранул и порошков
Аддитивные технологии предъявляют жесткие рамки к содержанию газов внедрения. Газовые примеси критически опасны. На линиях авиационного крепежа и заготовки под распыление на сертифицированных партнёрских предприятиях применение губки высшего сорта 0 и тройного переплава 3x VAR позволяет удержать кислород на уровне $O \le 0,05%$ (500 ppm).
Кислородный порог решает исход дела.
Технологический цикл переработки титанового порошка объясняет потребность в сверхчистом сырье: Чистота обеспечивает пластичность.
- Насыщение кислородом при распылении: При процессах EIGA и PREP микрокапли металла в струе инертного газа из-за развитой поверхности неизбежно улавливают от 100 ppm до 200 ppm кислорода.
- Окисление порошка при рециркуляции: В камерах селективного лазерного сплавления (SLM) каждый цикл просеивания и повторного использования порошка ведет к адсорбции влаги и росту концентрации кислорода.
- Требования к относительному удлинению: Стандарты на 3D-печать (например, ASTM F3001) задают верхний порог кислорода в готовом изделии ($0,13%$ до $0,20%$). Если исходный пруток содержал $0,18%$ кислорода, напечатанная деталь потеряет вязкость разрушения и разрушится при испытаниях.
Металлургическое сравнение: 1x, 2x и 3x VAR прокат
Точные цифры исключают двусмысленность. В помощь инженерам по качеству и закупщикам в таблице систематизированы свойства микроструктуры, результаты УЗК и ценовые надбавки:
| Параметр оценки | 1x VAR (Первичный слиток) | 2x VAR (Промышленный стандарт) | 3x VAR (Авиация и гранулы AM) |
|---|---|---|---|
| Нормативные стандарты | GB/T 3620 базовые слитки | ASTM B348 / GB/T 2965 | AMS 4928 / ASTM F136 / MIL-T-9047 |
| Область применения | Переплавляемые электроды и блюмсы | Сосуды давления, валы, морская техника | Авиационный крепеж, роторы, порошок 3D |
| Разброс состава (Al / V) | Сильная ликвация ($0,6% - 1,0%$) | Контролируемый разброс ($0,3% - 0,5%$) | Узкий коридор ($\le 0,15%$ однородности) |
| Содержание кислорода ($O$) | Типичный уровень $0,16% - 0,20%$ | Стандартная норма $0,12% - 0,18%$ | Ультранизкий предел $O \le 0,05%$ (500 ppm) |
| Опасность дефектов (HDI / LDI) | Высокая вероятность тугоплавких частиц | Низкая; редкая микроликвация | Нулевая терпимость; дефекты удалены |
| УЗК погружным методом | Не подлежит ультразвуковой аттестации | Норма по плоскодонному сверлению (Class A) | 100% соответствие стандарту AMS 2631 Class AA |
| Размер зерна микроструктуры | Грубая пластинчатая литая структура | Равноосная структура (балл зерна A3–A4) | Однородное мелкое зерно (балл A1–A2) |
| Базовая наценка на выплавку | Базовые затраты на расплав губки | Доплата USD 0,40–0,60/kg к первичному слитку | Надбавка USD 0,70–2,10/kg к двойному VAR |
Трехкратный переплав — это объективная металлургическая необходимость для деталей, работающих на пределе ресурса. Законы физики не терпят компромиссов.
Составление технических спецификаций и проверка MTC
Юридическая строгость обязательна. Чтобы исключить поставку коммерческих прутков двойного переплава под видом авиационного металла, заказчики должны закрепить в договоре три условия:
1. Прямое указание кратности выплавки
В заказе на поставку необходимо формулировать требование: “Raw material ingots shall be melted by minimum triple vacuum arc remelting (3x VAR)”. Общие фразы вроде “вакуумная плавка” недопустимы. В сертификате material test certificate (MTC) должны приводиться сквозные номера плавок всех трех стадий и отметки глубокого вакуума.
2. Фиксация пределов газов и класс ультразвука
Для прутков-электродов под 3D-печать фиксируйте нормы: кислород $O \le 0,05%$, азот $N \le 0,01%$, водород $H \le 0,005%$. Неразрушающий контроль должен проводиться по стандарту AMS 2631 Class AA иммерсионным способом по плоскодонному отражателю $\Phi 0,8\text{ мм}$. С оборудованием можно ознакомиться на странице производственных мощностей завода на сертифицированных партнёрских предприятиях.
3. Требования к прямолинейности под автоматы продольного точения
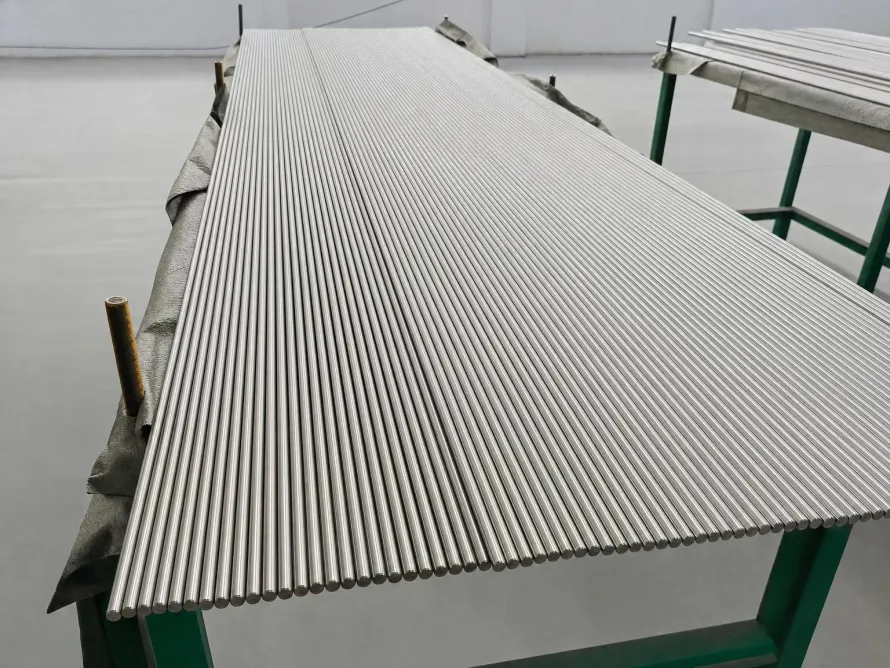
Прутки под PREP и заготовки крепежа обрабатываются на токарных автоматах швейцарского типа (Swiss-Type CNC). Прямолинейность критична для цанг. Помимо состава и микроструктуры, податчик требует шлифованной поверхности с шероховатостью $Ra \le 0,8\mu m$, прямолинейности не более $\le 0,5\text{ мм/m}$ и снятия торцевой фаски под углом $45^\circ$.
Связанные продукты и услуги
Точный выбор металлургической технологии обеспечивает надежность ответственных узлов и предотвращает перерасход бюджета. Инженерный подход окупается сторицей. Ознакомьтесь с нашими производственными возможностями:
- Сортамент прутков: Ознакомьтесь со складским ассортиментом в каталоге калиброванных титановых прутков и поковок;
- Сырье для аддитивного производства: Изучите сертифицированные диаметры в разделе титановых прутков и проволоки для 3D-порошков;
- Сравнение конструкционных марок: Изучите свойства сплавов на странице титана Grade 5 (Ti-6Al-4V) и странице сплава Grade 23 (Ti-6Al-4V ELI);
- Запрос заводских сертификатов: Направьте ваши технические условия через форму инженерного аудита и запроса цен — наши специалисты предоставят заключение по сертификатам 3.1 MTC в течение 2 часов.