В спецификациях материалов для химических реакторов, вакуумных аппаратов и морских конструкций инженеры рассчитывают минимальную толщину стенки и заносят в чертеж расчетное число. Часто указывают 7 мм, 9 мм, 11 мм или 13 мм. Расчет выглядит логично. Однако при размещении заказа отдел снабжения сталкивается с реальностью: сервисные центры не держат нечетные толщины.
Складской остаток равен нулю.
Требование строго нечетных толщин увеличивает срок поставки с 2–3 дней со склада до 4–6 недель на заказной прокат. Производство останавливается. Растут наценки за переналадку стана и требования к минимальной плавке. Почему заводы концентрируются на четных толщинах 6 мм, 8 мм, 10 мм, 12 мм и 14 мм? Как инженерам скорректировать заявку без потери надежности?
Диапазон толщин и граница холодной и горячей прокатки
Логика складских запасов заложена в технологии прокатного стана. Технологический регламент определяет ассортимент. Промышленный плоский прокат из титана перекрывает толщины от 0,1 мм до 300 мм. Эксплуатационный водораздел между тонким холоднокатаным листом и толстой плитой находится между 2,5 мм и 3,0 мм:
- От 0,1 мм до 2,5 мм (холоднокатаный лист и лента): Производится из горячекатаного рулона после вакуумного отжига и травления на многовалковых станах. Холодная деформация обеспечивает микронную точность и гладкую поверхность для пластинчатых теплообменников и электродов.
- От 3,0 мм до 300 мм (горячекатаная плита): Изготавливается из слитков вакуумно-дугового переплава (VAR) или кованых слябов. Заготовка нагревается ниже температуры бета-превращения и деформируется на реверсивных станах горячей прокатки кварто для обечаек и трубных решеток.
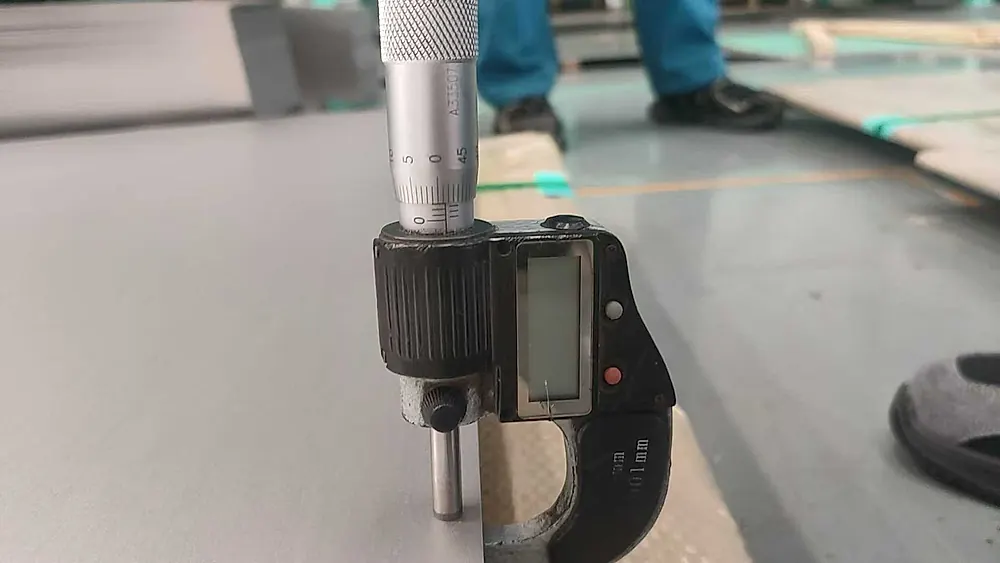
Для плит толщиной от 3,0 мм рольганги, проводки и межвалковые зазоры настроены на четные миллиметровые калибры. Это устоявшееся правило. Внеплановый запуск партии 7 мм или 11 мм требует остановки стана, перенастройки винтовых нажимных устройств и вырезки образцов для механических испытаний. Доля брака резко возрастает.
Почему плиты 7/9/11/13 мм отсутствуют в постоянной складской программе
Анализ складских запасов и заявок зарубежных заказчиков показывает: промежуточные нечетные толщины (7 мм, 9 мм, 11 мм, 13 мм) не имеют постоянных складских мест. Оборачиваемость диктует номенклатуру. Склады формируют запасы для оперативного закрытия срочных ремонтов и серийного монтажа:
- Обжатие и потери при кислотном травлении: При горячей прокатке на титане формируется твердый и хрупкий газонасыщенный слой ($\alpha$-case). После правки плиты очищают в расплавах солей и травильных ваннах с азотно-плавиковой кислотой, снимая от 0,1 мм до 0,2 мм на сторону. Чтобы получить толщину 7 мм, плита должна выходить из клети с размером 7,4 мм; удержание столь узкого поля на стане кварто дает больше брака, чем прокат плит 8 мм или 6 мм.
- Оборачиваемость капитала и взаимозаменяемость: Четные калибры обладают высокой универсальностью. Плита 8 мм перекрывает конструктивные расчеты от 7,2 мм до 8,0 мм; заморозка 20 тонн плит толщиной 7 мм на складе выводит из оборота десятки тысяч USD на долгие месяцы.
- Минимальная норма заказа (MOQ): Индивидуальная прокатная кампания требует сляба весом от 1,5 тонн до 3,0 тонн. Если заказчику требуется всего 300 кг плит толщиной 7 мм, завод не может прокатывать единичный слиток, откладывая заказ до формирования общей монтажной партии.
Попытка купить нечетные калибры удваивает сроки. Риск задержек возрастает. Напротив, выбор четного стандартного проката требует всего 2–3 дня на раскрой и отгрузку.
Сравнительная таблица толщин титанового проката и стратегий снабжения
Чтобы помочь конструкторам согласовать типоразмеры до утверждения чертежей, в таблице сопоставлены параметры для технического титана Grade 2 и конструкционного сплава Grade 5 (Ti-6Al-4V):
| Номинальный диапазон толщин | Основной маршрут прокатки и термообработки | Наличие на складе производителя | Стандартный срок поставки | Рекомендация для инженеров и закупщиков |
|---|---|---|---|---|
| 0,5 – 2,0 мм | Многопроходная холодная прокатка + вакуумный отжиг + правка | Большой запас (0,5/0,8/1,0/1,2/1,5/2,0 мм) | 2–3 дня | Заказывайте титановые листы и холоднокатаные плиты с проверкой плоскостности |
| 2,5 – 3,0 мм | Граница перехода холод/горячо (холоднокатаный лист или травленая плита) | Постоянно в наличии (2,5 мм и 3,0 мм) | 2–3 дня | Четко указывайте требуемый тип поверхности (холоднокатаная или травленая горячекатаная) |
| 4,0 – 6,0 мм | Горячая прокатка кварто + отжиг на твердый раствор + травленая поверхность | Постоянно в наличии (4,0 мм, 5,0 мм, 6,0 мм) | 2–3 дня | Стандарт для емкостного оборудования; сверяйте допуски по ASTM B265 Таблица 2 |
| 7,0 мм (нечетная) | Индивидуальный горячий прокат + двустороннее шлифование | Складской запас отсутствует (прокат под заказ, MOQ $\ge 500\text{ кг}$) | 4–6 недель | Перейти на плиту 8,0 мм со склада; либо сошлифовать излишек с плиты 8,0 мм |
| 8,0 – 10,0 мм | Горячая прокатка толстых плит + роликовая правка + УЗК контроль | Широкий выбор (8,0 мм и 10,0 мм на складе) | 2–3 дня | Основной размер для трубных решеток и днищ; прямая отгрузка со склада |
| 9,0 мм (нечетная) | Заказной горячий прокат или фрезеровка из плиты 12 мм | Складской запас отсутствует (требуется плавка) | 4–6 недель | Округлить до складской плиты 10,0 мм, создавая запас на коррозию |
| 11,0 / 13,0 мм | Нагрев сляба + реверсивная горячая прокатка | Складской запас отсутствует (требует целый сляб) | 4–6 недель | Выбирать плиты 12,0 мм или 14,0 мм, снижая цену за килограмм |
| 14,0 – 40,0 мм | Ковка слитка + толстолистовая прокатка + 100% УЗК | Постоянно в наличии (14/16/18/20/25/30/40 мм) | 2–3 дня | Проверять сплошность сердцевины по сертификату material test certificate (MTC) |
Отказ от дефицитных калибров 7 мм, 9 мм, 11 мм и 13 мм в пользу четных позиций сокращает время ожидания более чем на 80%. Проектный подход требует практичности.
Три практических решения при наличии нечетных размеров в чертеже
Если проектная документация уже согласована с заказчиком, специалистам по закупкам следует применять три проверенных приема:
1. Переход на ближайший четный калибр (Up-Gauging)
Замена 7 мм на 8 мм или 9 мм на 10 мм — стандартная мировая практика в аппаратостроении. Прочность конструкции гарантирована. Дополнительный миллиметр стенки увеличивает запас на коррозию. Поскольку четные плиты выпускаются крупными сериями, цена за тонну часто на USD 0,80–1,50/kg ниже заказных позиций, что компенсирует прибавку в весе.
2. Калибровка толщины механической обработкой
Если монтажные пазы или весовые лимиты строго требуют 9,0 мм или 11,0 мм, закупают складские плиты 10 мм или 12 мм и фрезеруют плоскости на портальном станке. Обработка занимает 2–3 дня. Образуется металлическая стружка. Однако по сравнению с простоем сборочного цеха в течение 4–6 недель механическая доводка экономически оправдана. Инженеры могут использовать наш инженерный калькулятор веса титана для расчета массы заготовки и припусков.
3. Анализ полей допусков стандарта ASTM B265
Зачастую конструктор закладывает 7 мм из опасения минусовых отклонений. Поля допусков требуют внимания. Согласно ASTM B265 Таблица 2, горячекатаные плиты шириной от 1000 мм до 1500 мм в интервале толщин от 6,0 мм до 10,0 мм имеют допуск порядка $\pm 0,35\text{ мм}$. При приемке металл измеряют цифровым микрометром. Учет реального поля допусков показывает, что узлы с расчетными размерами 7,2 мм или 8,8 мм безопасно закрываются стандартными плитами 8 мм или 10 мм.
Связанные продукты и услуги
Согласование спецификаций с производственной программой защищает бюджет и сроки сдачи объектов. Техническая консультация экономит ресурсы. Воспользуйтесь нашими инженерными сервисами:
- Ознакомиться с сортаментом: Перейдите в раздел титановых листов, лент и плит для выбора форматов раскроя;
- Изучить свойства сплавов: Ознакомьтесь с механическими параметрами на странице чистого титана Grade 2;
- Рассчитать массу металла: Используйте онлайн-калькулятор веса титанового проката для расчета нормы расхода;
- Отправить чертежи на аудит: Если у вас есть нестандартные размеры, отправьте заявку через форму технического запроса и расчета цен — наши металлурги предоставят рекомендации и сертификаты 3.1 MTC в течение 2 часов.