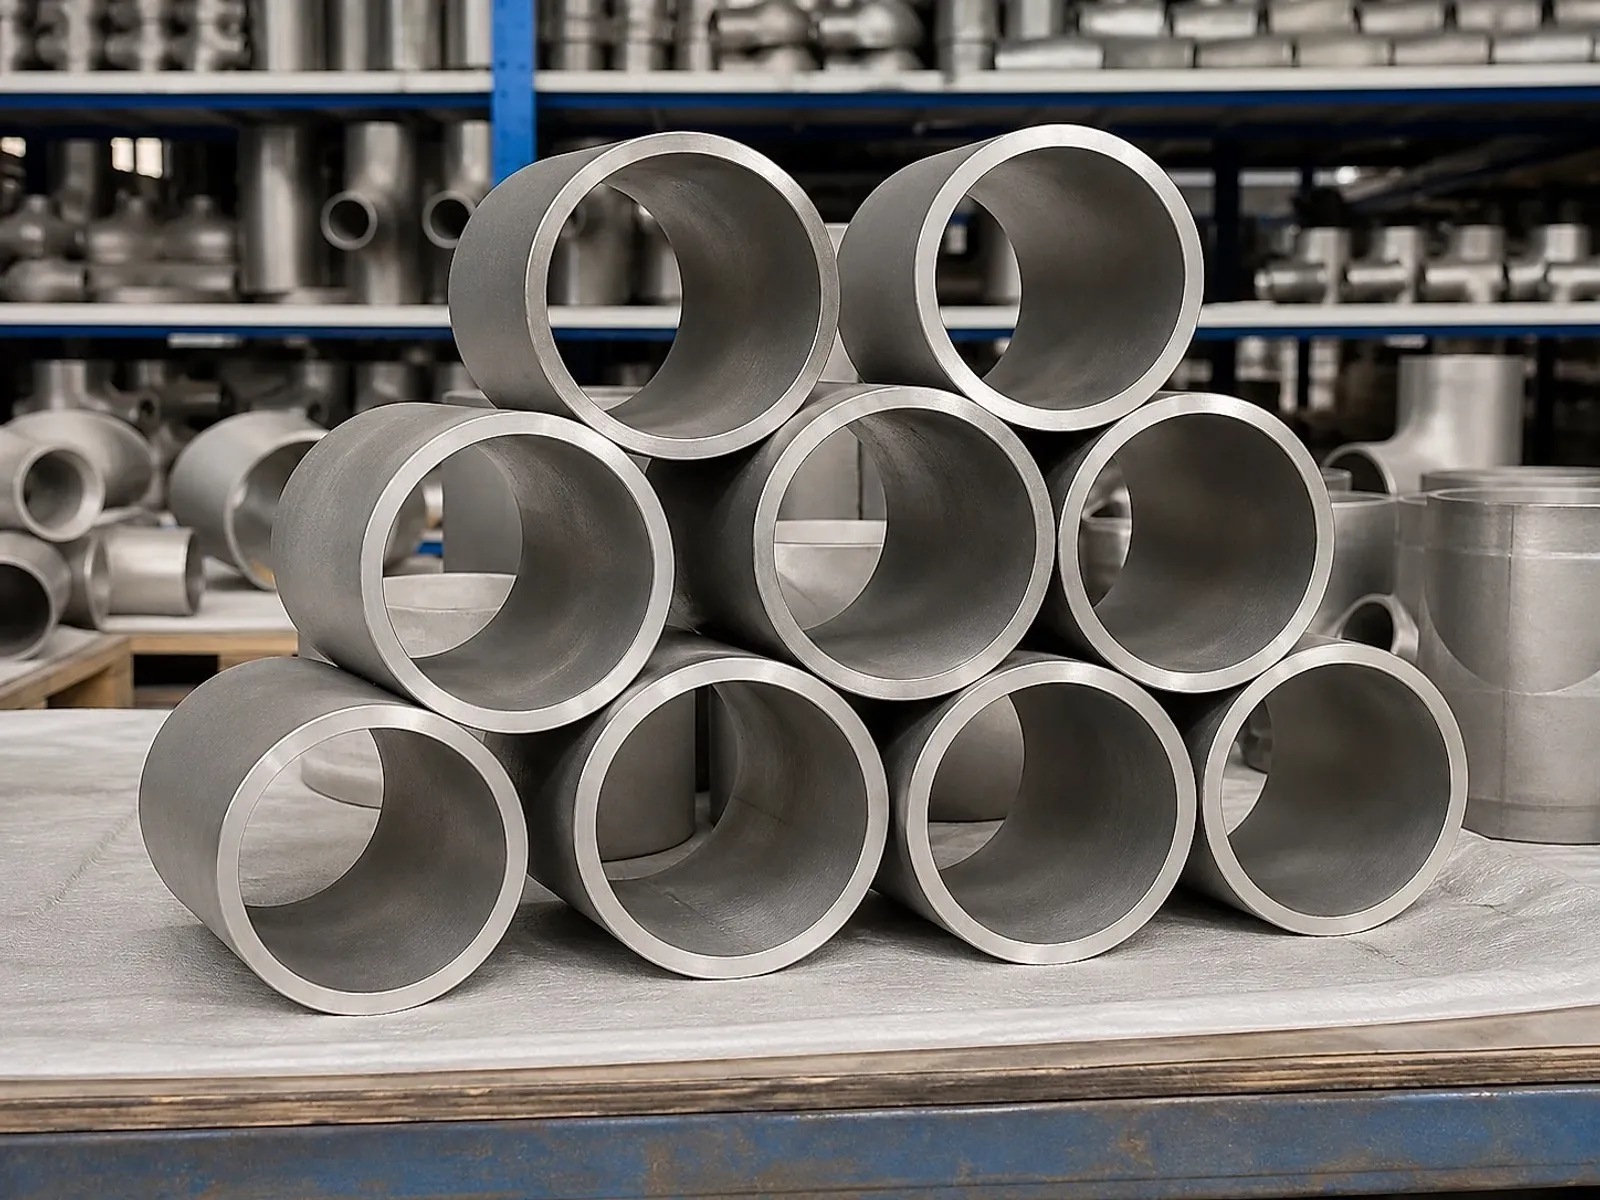
В технологических трубопроводах для влажного хлора, очищенной терефталевой кислоты, уксусной кислоты и опреснения морской воды титановые напорные системы служат ключевым защитным барьером от питтинговой и щелевой коррозии. Эксплуатационные нагрузки чрезвычайно высоки. Соединительные детали трубопроводов нередко оказываются наиболее уязвимым звеном, где критическое утонение стенки, несплавления или коррозионное растрескивание под напряжением могут нарушить герметичность контура. Выбор технологии имеет решающее значение.
При подготовке заявок на закупку (RFQ) по стандарту ASTM B363 (Стандартные технические условия на бесшовные и сварные фитинги из нелегированного титана и титановых сплавов) инженеры сталкиваются с фундаментальным технологическим выбором. В каких случаях следует закладывать бесшовное исполнение (WPT), а в каких — сварное из листа (WPT-W)? Как различаются производственные цепочки, себестоимость и требования к приемке по диаметрам? Диаметр определяет метод.
1. Технологические границы: распределение маршрутов от DN15 до DN1200
Стандарт ASTM B363 четко разграничивает типы фитингов по исходному материалу и методу соединения: WPT (бесшовные детали) и WPT-W (сварные детали с обязательной радиографией). Физические ограничения определяют возможность выпуска. Часто ошибочно полагают, что бесшовные детали доступны в любых диаметрах. Однако металлургическая практика формирует строгие рамки:
-
Малые и средние диаметры (от DN15 до DN150 / NPS от 1/2” до 6”): горячая протяжка и холодное выдавливание (WPT)
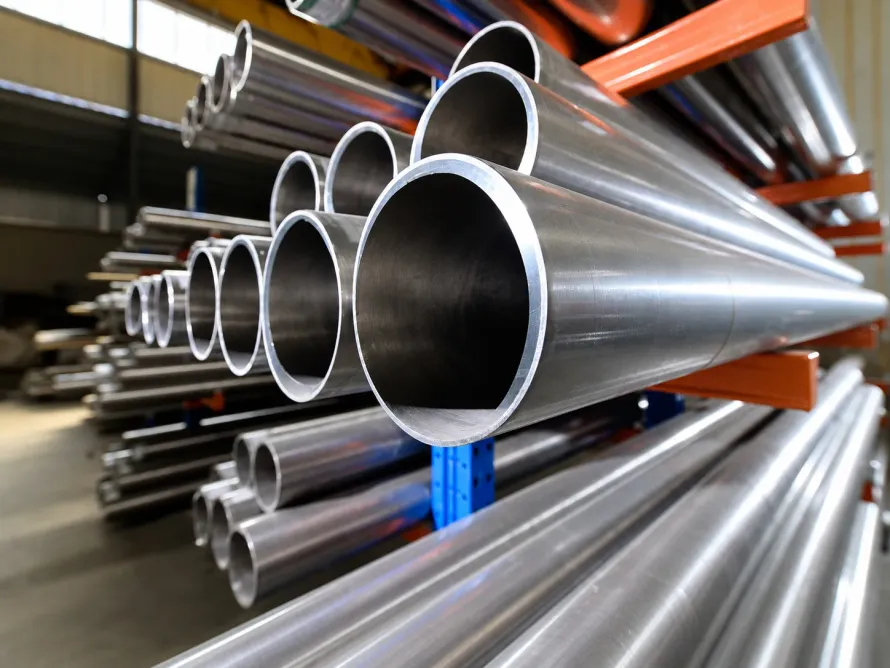
- Трубная заготовка: Изготавливаются из сертифицированных бесшовных труб по ASTM B861 или ASTM B338. Выбор исходной заготовки критичен. Параметры трубных заготовок можно изучить на нашей странице титановых труб и в каталоге титановых трубопроводов.
- Способ формообразования: Отводы 90° и 45° протягиваются через индукционный рогообразный сердечник. Тройники формуются холодным гидропрессованием в матрицах.
- Преимущества: Отсутствие продольных сварных швов обеспечивает идеально гладкую внутреннюю поверхность, устойчивую к эрозионному износу в скоростных потоках. Бесшовная проточная часть гарантирует надежность.
-
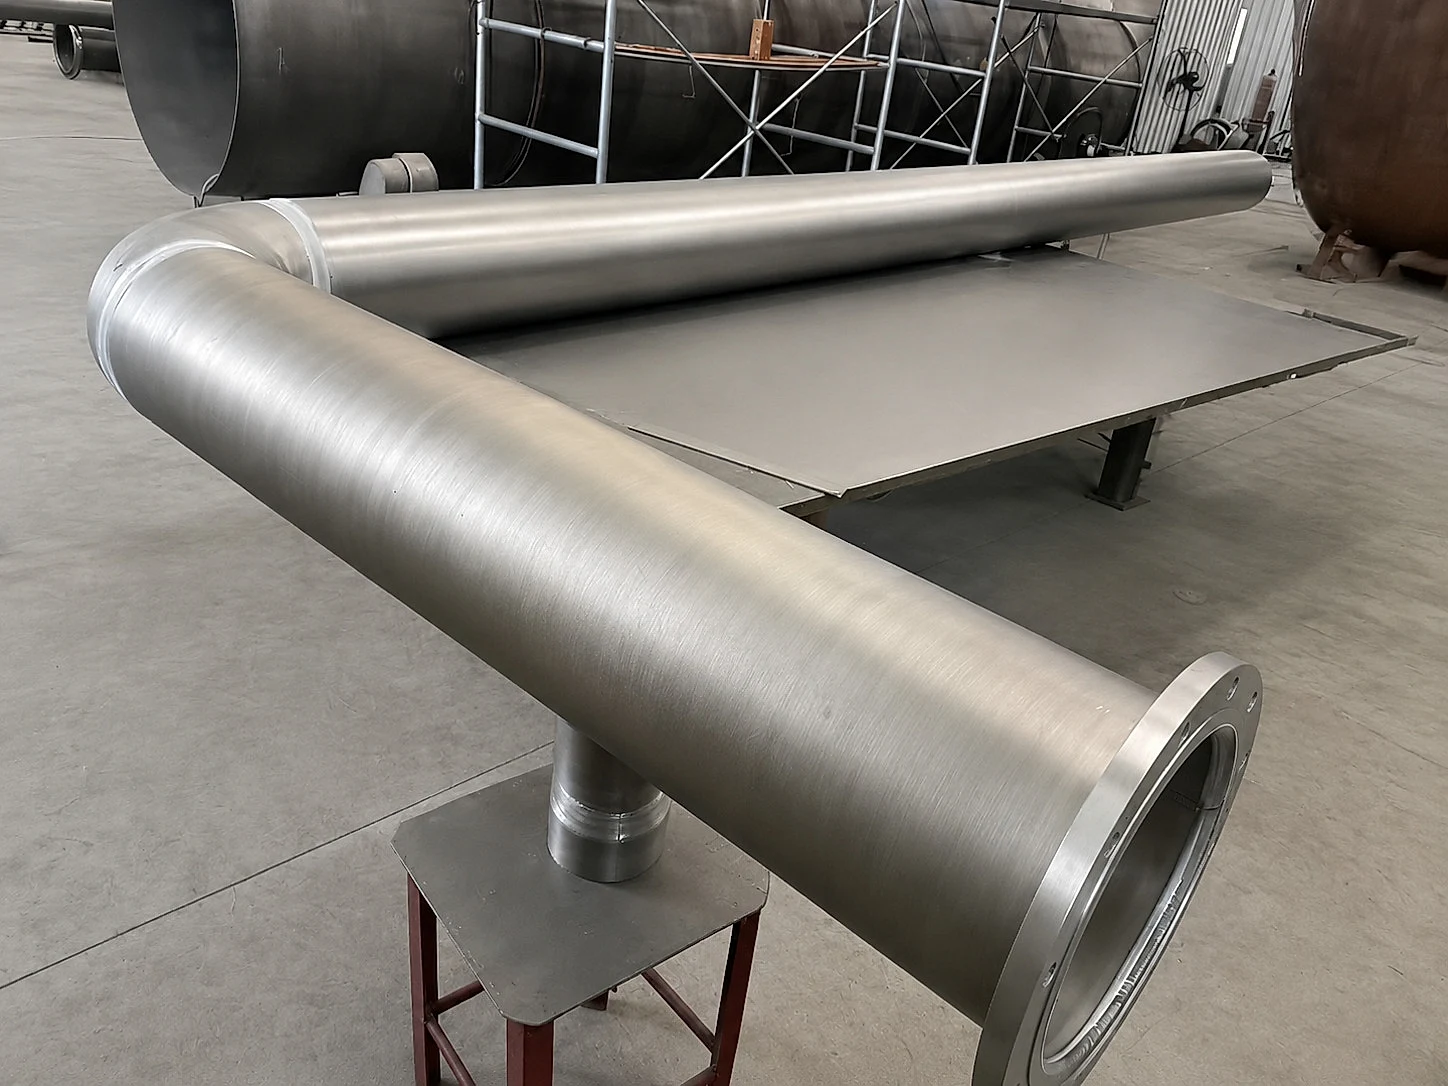
Большие диаметры (от DN200 до DN1200 / NPS от 8” до 48”): штамповка полуобечаек из листа и сварка (WPT-W)
- Доступность сырья: Толстостенные бесшовные трубы диаметром свыше 400 mm на мировом складе практически отсутствуют. Прессование таких заготовок приводит к многократному удорожанию. Крупные размеры требуют сварки.
- Последовательность формовки: Применяется отожженный листовой прокат одной плавки по ASTM B265. Заготовки формуются в полусферы или полуобечайки на гидравлических прессах с ЧПУ, затем свариваются автоматической аргонодуговой (GTAW) или плазменной (PAW) сваркой в среде чистого аргона.
- Правило контроля: Стандарт ASTM B363 строго предписывает проведение 100% радиографического контроля (РК/RT) всех сварных швов на деталях WPT-W для полного исключения пор, вольфрамовых включений и непроваров. Контроль гарантирует безопасность.
2. Сравнительный инженерный анализ: ASTM B363 WPT и WPT-W
Проектирование требует точных критериев. В таблице ниже систематизированы ключевые металлургические, контрольные и экономические параметры бесшовных и сварных фитингов:
| Параметр оценки | ASTM B363 WPT (Бесшовный маршрут) | ASTM B363 WPT-W (Сварной из листа) |
|---|---|---|
| Стандартный диапазон DN | DN15 – DN150 (NPS 1/2” – 6”); спецзаказ до DN200 | DN200 – DN1200 (NPS 8” – 48”); стандарт для магистралей |
| Нормативная база сырья | Бесшовные трубы по ASTM B861 или ASTM B338 | Лист по ASTM B265 или сварные трубы по ASTM B862 |
| Технология формовки | Индукционная протяжка на сердечнике / гидровыдавливание | Штамповка полуобечаек на прессах с автоматической сваркой |
| Сварные швы и НК | Продольные швы отсутствуют; 100% капиллярный контроль (PT) | 1–2 продольных шва; обязательный 100% радиографический контроль (RT) |
| Равномерность стенки | Утонение внешнего радиуса на 5%–12%; нужен запас заготовки | Задается прецизионным листовым прокатом; высокая стабильность |
| Термическая обработка | Полный вакуумный отжиг деталей после горячей формовки | Вакуумный отжиг сварного узла для снятия сварочных напряжений |
| Сроки и экономика | Высокая складская доступность типоразмеров; крупные дороги | Гибкая оснастка, быстрое производство листа, выгода в крупном DN |
3. Производственный регламент: защита от охрупчивания и микродефектов
Дисциплина защищает материал. На сертифицированных партнерских заводах при формовке, гибке и термообработке соблюдаются жесткие технологические требования:
1. Компенсация утонения стенки на внешнем радиусе
При протяжке отводов 90° металл по внешнему радиусу подвергается тангенциальному растяжению, что приводит к естественному утонению стенки на 8%–12%. Утонение неизбежно физически. Если изготовитель использует заготовку номинальной толщины, готовый отвод выйдет за минимально допустимый предел (87.5% от номинала) по ASTM B16.9 / ASME B16.9 и ASME B36.19M. Квалифицированные заводы закладывают трубную заготовку на один калибр толще расчетной. Запас толщины обязателен.
2. Вакуумный отжиг и контроль альфа-слоя (Alpha-Case)
Пластическая деформация и тепловое воздействие сварки создают высокие внутренние напряжения. Отжиг снимает напряжения. Без термообработки в хлоридных средах возникает риск коррозионного растрескивания.
- Среда в печи: Отжиг проводится в вакуумных печах при давлении ниже $5 \times 10^{-3}\text{ Pa}$ с выдержкой при $650^\circ\text{C} \pm 15^\circ\text{C}$.
- Внешний вид: Отожженный титан имеет чистый серебристый или светло-соломенный цвет. Окраска отражает чистоту. Белесый, темно-синий или фиолетовый оттенок указывает на натекание воздуха и образование хрупкого альфа-слоя, который невозможно удалить травлением и который вызывает сквозные трещины. Окисление недопустимо.
3. Неразрушающий контроль приварных отбортовок (Stub Ends)
Отбортовки под свободные фланцы широко применяются в химических трубопроводах. Отбортовка требует точности. Процесс раздачи торца трубы сопряжен с предельной пластической деформацией. При крупнозернистой структуре металла во внутреннем радиусе образуются микронадрывы. Регламент требует проведения 100% капиллярного контроля (PT) уплотнительной поверхности и радиуса сопряжения. Для агрессивных сред инженеры могут выбрать технический титан Grade 2 или сплав Grade 12 с молибденом и никелем. Свойства материала задают ресурс.
4. Механическая разделка кромок под сварку
Монтаж трубопроводов на площадке выполняется ручной аргонодуговой сваркой. Разделка кромок определяет качество. Геометрия фаски напрямую влияет на сплавление:
- Угол скоса кромки составляет $37.5^\circ \pm 2.5^\circ$ при высоте притупления $1.6\text{ mm} \pm 0.8\text{ mm}$;
- Разделка кромок должна выполняться только механической холодной резкой (на токарных или кромкофрезерных станках). Применение абразивных кругов из углеродистой стали и плазменной резки запрещено во избежание внедрения железа. Загрязнение ферритом недопустимо.
4. Чек-лист для закупщика: проверка сертификатов MTC
Приемка требует внимательности. При входном контроле титановых отводов, тройников, переходов и заглушек по ASTM B363 техническим специалистам следует проверять четыре пункта:
- Сквозная трассируемость номера плавки: На каждую деталь наносится лазерная маркировка или безударное клеймение с указанием стандарта, калибра, типоразмера и номера плавки. Маркировка обязана полностью совпадать с MTC. Прослеживаемость гарантирует подлинность.
- Протоколы механических и химических испытаний: Сверка предела прочности, предела текучести, относительного удлинения и пределов примесей внедрения ($\text{O} \le 0.25%$, $\text{Fe} \le 0.30%$, $\text{C} \le 0.08%$, $\text{N} \le 0.03%$, $\text{H} \le 0.015%$). Нормы строго фиксированы.
- Заключение о радиографическом контроле (RT) для WPT-W: Для сварных фитингов обязательно наличие официального акта контроля, подписанного аттестованным дефектоскопистом в соответствии с ASME Section V Article 2. Рентгеновские снимки архивируются.
- Защита кромок и экспортная упаковка: Торцы фитингов должны быть защищены плотными полиэтиленовыми заглушками. Тонкостенные тройники и переходы большого диаметра оснащаются крестообразными распорками против овализации. Надежная упаковка защищает геометрию.
Перед размещением заказа на сложные трубопроводные обвязки направьте изометрические схемы и спецификации нашим инженерам для бесплатного аудита чертежей и спецификаций. Опираясь на мощности сертифицированных партнерских заводов с современными вакуумными печами и полной лабораторией неразрушающего контроля, мы поставляем титановые соединительные детали со сквозной прослеживаемостью плавок. Надежность определяет успех.
Связанные продукты и услуги
- Бесшовные и сварные титановые трубы — Технологические трубы по ASTM B861 и B862 для химических и морских систем
- Трубы для теплообменных аппаратов — Высокоточные трубы по ASTM B338 для конденсаторов и испарителей
- Технический чистый титан Grade 2 — Промышленный эталон стойкости в окислительных и хлоридных средах
- Коррозионностойкий титановый сплав Grade 12 — Стойкость к щелевой коррозии при повышенных температурах
- Технический аудит проекта и расчет — Направьте спецификацию трубопроводов для квалифицированной проверки