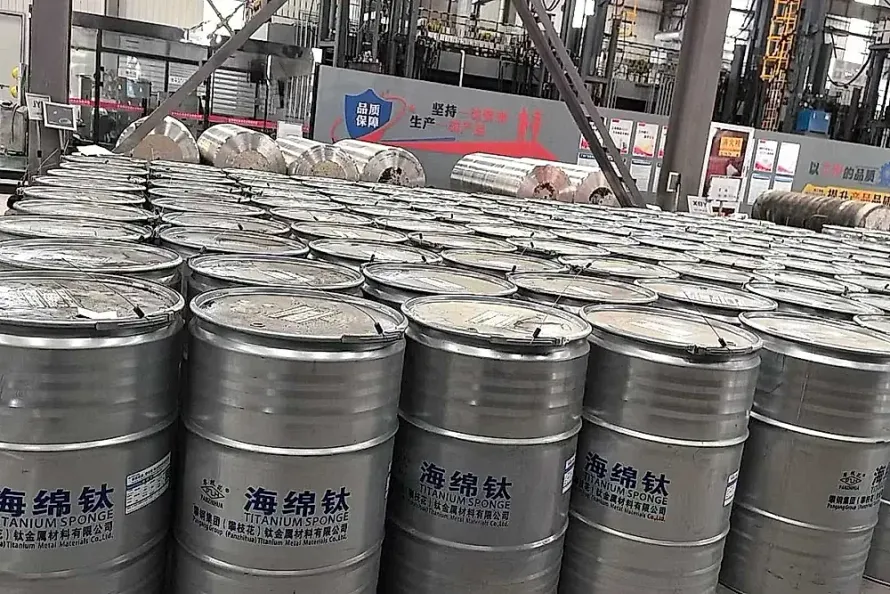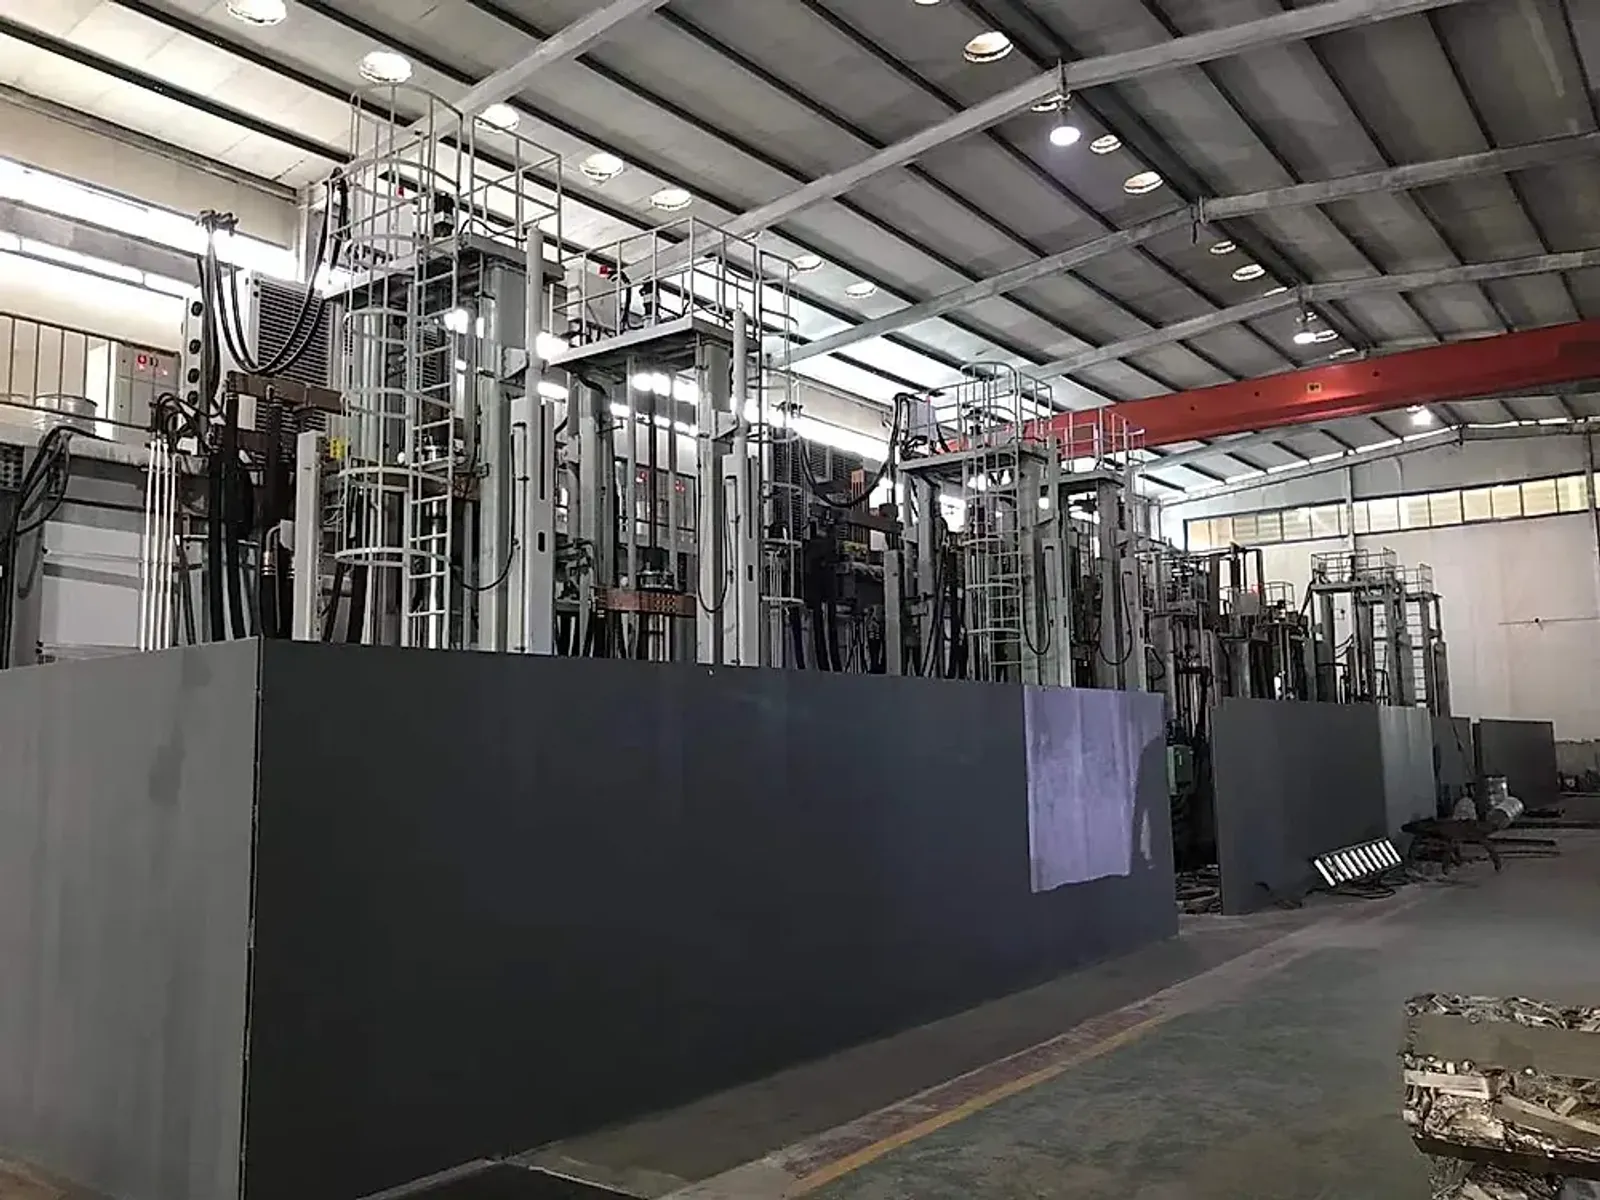
Мировой рынок титана переживает глубокое структурное разделение. Валовые объемы скрывают реальную картину. С одной стороны, титановая губка технического назначения для химической промышленности и опреснения демонстрирует избыток предложения и стабильные котировки. С другой стороны, сертифицированная авиационная губка и высокочистые слитки для гражданских широкофюзеляжных лайнеров и перспективных узкофюзеляжных программ испытывают постоянную нехватку.
Этот дисбаланс наглядно подтверждается масштабными инвестициями в сектор добычи и выплавки. Японская корпорация Osaka Titanium Technologies пересмотрела бюджет модернизации своего завода в Амагасаки, увеличив его примерно до 250 млн долларов (39 billion yen). Стратегическая цель проекта — нарастить выпуск высокочистой авиационной губки с 40 000 до 50 000 тонн к 2027 финансовому году. Объем капиталовложений весьма внушителен. Это решение не только доказывает влияние рекордных портфелей авиазаводов на сырьевой рынок, но и служит четким сигналом для закупщиков: истинная ценность и надежность поставок титана определяются не валовым тоннажем губки, а наличием аэрокосмической сертификации, чистотой фракций и сквозной прослеживаемостью плавок.
1. Парадокс мощностей: почему валовый избыток не решает авиационных проблем
Специалисты по закупкам при виде отраслевой статистики часто задаются резонным вопросом. Если мировой годовой выпуск титановой губки превышает сотни тысяч тонн, почему ведущие авиаконцерны подписывают долгосрочные контракты с предоплатой для бронирования квот? Технические требования создают барьеры.
Причина кроется в непреодолимых барьерах металлургической квалификации:
- Разрыв по твердости и примесям внедрения: Промышленный чистый титан (например, по стандарту ASTM B265 Grade 2) допускает губку с твердостью по Бринеллю от HB 100 до HB 115. Напротив, спецификации на силовые элементы планера, такие как Boeing BMS 7-348 и Airbus AIMS 03-01-000, требуют сверхчистой мелкозернистой губки с твердостью строго HB 80–90. Твердость четко разделяет сферы.
- Нулевая терпимость к твердым альфа-включениям: В ходе восстановления могут образовываться микрочастицы нитрида титана (TiN). Имея температуру плавления свыше $2950^\circ\text{C}$, эти частицы (LDI) не растворяются при типовом переплаве. Попадая в диск компрессора или поковку шасси, они служат концентраторами напряжений, вызывая усталостное разрушение. Дефекты приводят к катастрофам. Лишь единичные мировые производители владеют технологиями получения губки без включений.
2. Авиационный и промышленный уровни: техническое сопоставление регламентов
Нормативы определяют безопасность. В таблице ниже сопоставлены ключевые параметры промышленного титана и авиационных сплавов по всей производственной и контрольной цепочке:
| Контрольный параметр | Стандартный промышленный титан (Химия / Опреснение) | Авиационные силовые и роторные сплавы |
|---|---|---|
| Исходная титановая губка | Губка марки 0 или 1; твердость $\text{HB} \le 115$ | Сверхчистая губка марки 00; строго $\text{HB} \le 85\text{–}90$ |
| Технология переплава | Двойной вакуумно-дуговой (2×VAR) или электронно-лучевой (ЭЛП) | Обязательный тройной переплав (3×VAR) с магнитным перемешиванием |
| Примеси внедрения | $\text{O} \le 0,18%\text{–}0,25%$, $\text{Fe} \le 0,20%\text{–}0,30%$ | Сверхнизкий уровень: $\text{O} \le 0,13%$, $\text{Fe} \le 0,15%$, $\text{N} \le 0,010%$ |
| Обрезка усадочной раковины | Стандартная обрезка 5%–8% верхней части слитка | Обязательная обрезка 12%–18% головной и донной частей |
| Неразрушающий контроль | Ручной контактный УЗК; донное отверстие $\phi 2,0\text{–}3,2\text{ мм}$ | 100% иммерсионный многоканальный УЗК (C-Scan); FBH $\phi 0,8\text{–}1,2\text{ мм}$ |
| Требования к микроструктуре | Отожженная альфа-бета структура, зерно ASTM 4–6 | Тонкая равноосная глобулярная структура без альфа-оторочки, $\ge$ ASTM 7 |
| Пакет документации MTC | Базовый сертификат с химическим составом и растяжением | Сквозное досье происхождения: от партии губки до графиков 3×VAR |
3. Заводская практика: металлургический регламент для поковок и прутков
Технологический контроль гарантирует надежность. На сертифицированных партнерских предприятиях при выпуске ответственного авиационного проката соблюдаются четыре обязательных регламента:
1. Плавка 3×VAR и прецизионный температурный коридор
При выплавке авиационного сплава Grade 5 (Ti-6Al-4V) для планера двойной переплав нередко оставляет микросегрегацию алюминия и ванадия. Процесс требует точности. Партнерские цеха выполняют третий переплав при вакууме порядка $10^{-2}\text{ Pa}$ с непрерывным электромагнитным перемешиванием ванны. Это обеспечивает химическую однородность, удерживает кислород в строгом коридоре от 0.11% до 0.13% и ограничивает разброс предела текучести величиной $\pm 15\text{ MPa}$. Стабильность структуры гарантирована.
2. Строгая обрезка слитков для удаления усадочной рыхлости
При кристаллизации слитка в медном водоохлаждаемом кристаллизаторе в верхней части образуется усадочная раковина, а на дне скапливаются первичные оксиды. Экономия на качестве недопустима. Недобросовестные поставщики обрезают всего 5% металла для завышения выхода годного. Авиационный регламент на титановые поковки и раскатные кольца жестко предписывает обрезку 15% головной части и 5% донной, отправляя на ковочные прессы только плотный гомогенный металл. Безопасность превыше всего.
3. Многоканальный иммерсионный ультразвуковой контроль (Immersion UT)
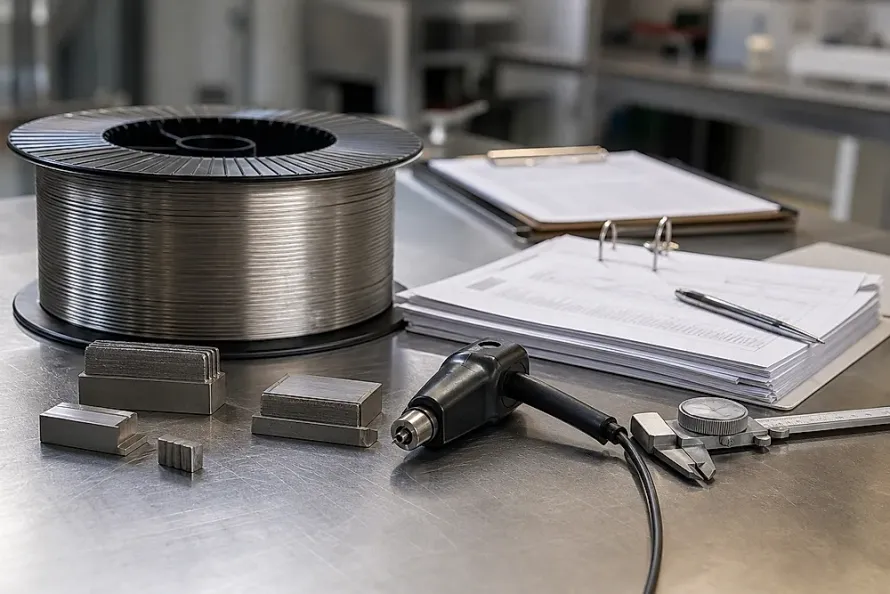
При контроле прутков под крепеж и штоков гидроцилиндров ручной контактный метод пропускает мелкие подповерхностные несплошности из-за разницы прижима датчика. Автоматизация контроля необходима. Заводы оснащены автоматизированными иммерсионными ваннами с фокусированными преобразователями, настроенными по искусственным дефектам $\phi 0,8\text{ мм}$. Сплошному контролю подвергается 100% объема шлифованных титановых прутков, а сканограммы привязываются к номеру плавки. Дефекты не остаются незамеченными.
4. Предотвращение водородного охрупчивания и вакуумная дегазация
Титан обладает высоким сродством к водороду. При концентрации выше $0,015%$ (150 ppm) атомы водорода под нагрузкой диффундируют к вершинам микротрещин, вызывая замедленное хрупкое разрушение. Опасность водорода коварна. Заводской регламент требует проведения анализа методом плавления в среде инертного газа для каждой плавки. При необходимости изделия подвергают дегазационному отжигу в вакууме при $700^\circ\text{C}$ в течение 8 часов, снижая остаточный водород ниже $0,005%$ (50 ppm). Целостность металла защищена.
4. Памятка для закупщика: как проверять авиационный сертификат MTC
Анализ требует профессионализма. При входной проверке сертификатов качества (MTC) на авиационный титановый прокат инженерам по закупкам следует контролировать четыре ключевых блока:
- Сверка номера плавки по всей цепочке: Убедитесь, что номер плавки (Heat Number), нанесенный лазерной гравировкой на пруток или поковку, совпадает с протоколом выплавки слитка в MTC. Номер плавки является паспортом. Документ должен подтверждать происхождение исходной губки и параметры каждого переплава.
- Проверка примесей внедрения: Не ограничивайтесь контролем содержания титана, алюминия и ванадия. Сопоставьте фактические доли кислорода, азота, углерода, водорода и железа с предельно допустимыми значениями по AMS 4928 и чертежу. Примеси определяют пластичность.
- Ориентация образцов и ударная вязкость: Силовые детали требуют подтверждения механических свойств в продольном (L) и высотно-поперечном (LT) направлениях, дополненных испытаниями на горячий разрыв и ударную вязкость KCV. Анизотропия свойств имеет значение.
- Легитимность заключений неразрушающего контроля: Удостоверьтесь, что протокол УЗК подписан аттестованным дефектоскопистом не ниже ASNT Level II или Level III с прямой ссылкой на стандарт контроля (например, AMS-STD-2154 класс A или AA). Квалификация должна быть подтверждена.
Перед заключением контрактов на поставку ответственных поковок ознакомьтесь с описанием наших партнерских производственных комплексов и лабораторий или отправьте чертежи на бесплатный аудит технических требований и расчет стоимости. Опираясь на сертифицированные мощности вакуумной металлургии и современные лаборатории контроля, мы обеспечиваем поставки надежного авиационного титана со сквозной прослеживаемостью плавок. Проверенное качество гарантирует результат.
Связанные продукты и услуги
- Авиационный титан Grade 5 (Ti-6Al-4V) — Сплав по стандартам AMS и ASTM для силовых элементов планера и двигателей
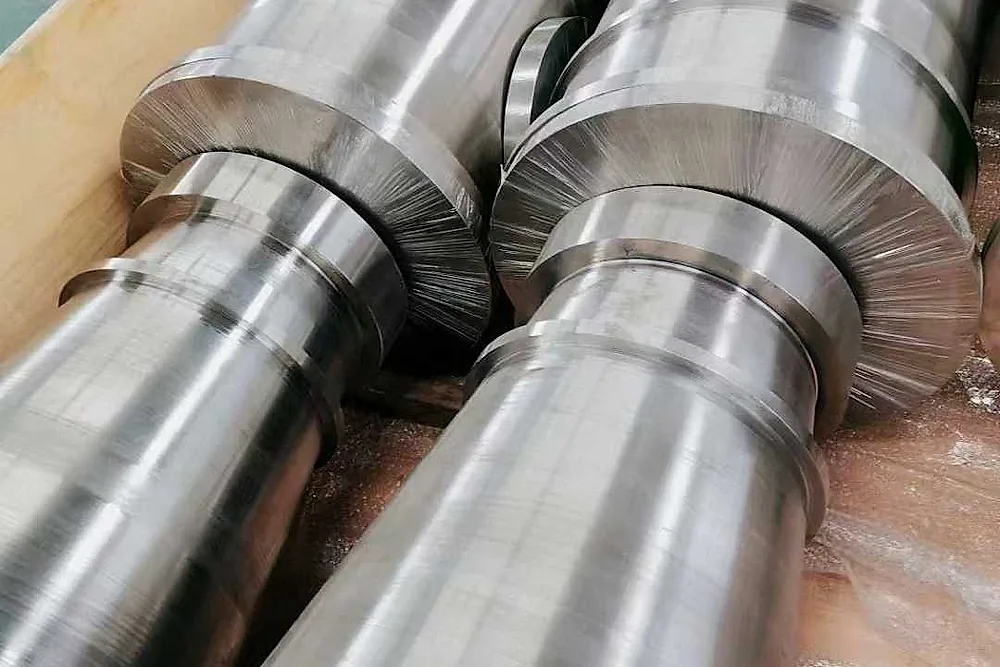
- Титановые поковки и раскатные кольца — Штамповки, кольца и валы со 100% иммерсионным ультразвуковым контролем
- Шлифованные титановые прутки — Прецизионные допуски и низкий уровень примесей для прецизионной механической обработки
- Производственные мощности и лаборатории — Ознакомьтесь с печами вакуумно-дугового переплава, ковочными прессами и лабораториями
- Технический аудит чертежей и расчет — Направьте спецификацию материалов для квалифицированной проверки