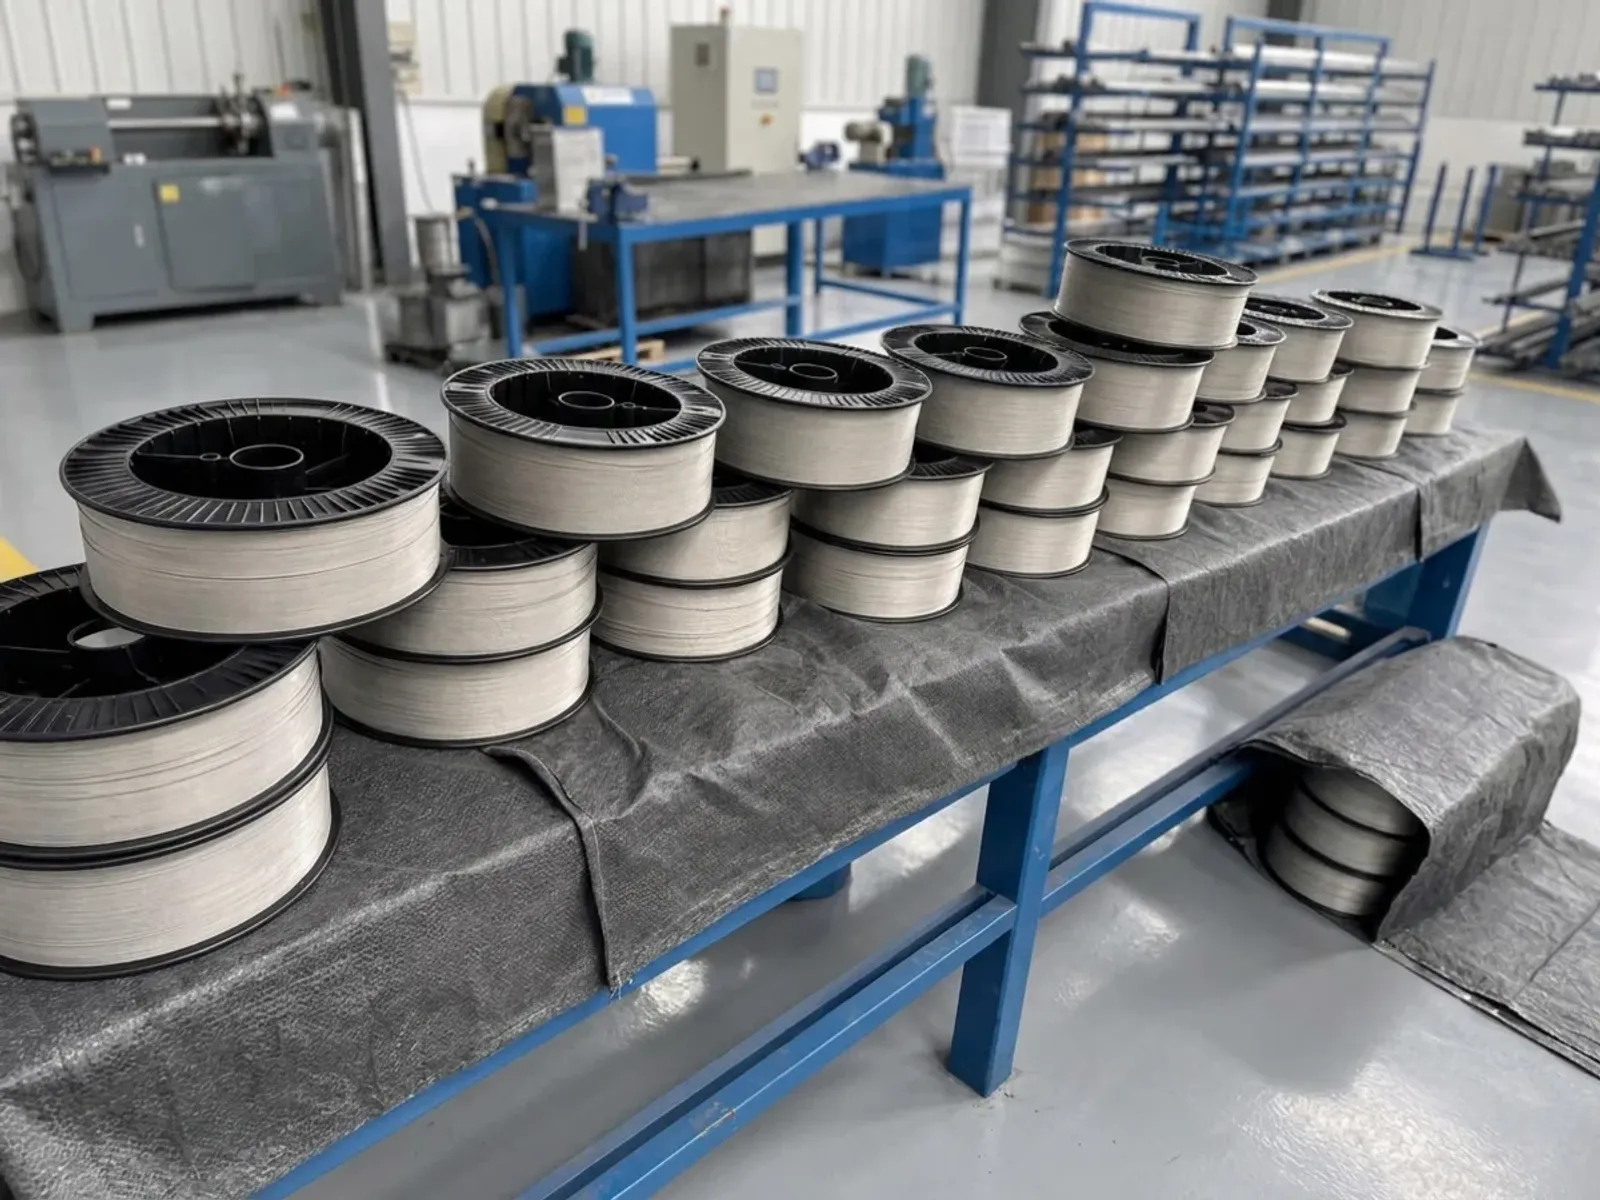
В конце октября 2026 года мировой производитель авиадвигателей Rolls-Royce Plc выдал знаковый заказ на аддитивное производство компании Norsk Titanium. Технологии достигли рубежа. Контракт охватывает оценку прочностных компонентов авиадвигателей из титанового сплава Grade 5 (Ti-6Al-4V), изготавливаемых методом Rapid Plasma Deposition® (RPD®), и официально одобряет Norsk Titanium как поставщика опытных программ.
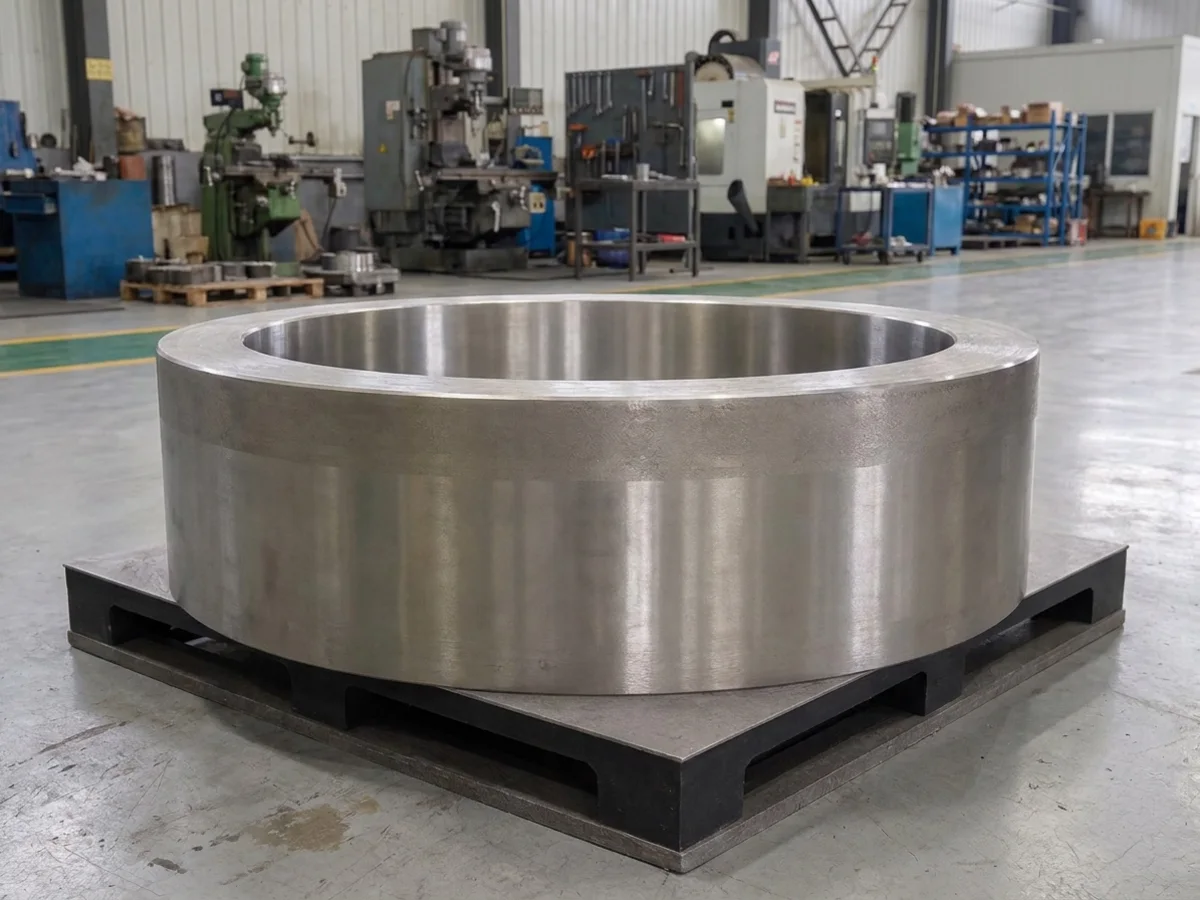 Рисунок 1: Высокоточная заготовка из Ti-6Al-4V для авиастроения в сравнении с традиционными поковками (проволочный DED снижает Buy-to-Fly ниже 3:1).
Выращивание полуфабриката осуществляется в техническом центре Norsk Titanium в норвежском Хёнефоссе, а высокоточная пятиосевая фрезерная обработка поручена немецкой партнерской сети. Кооперация налажена безупречно. Это событие свидетельствует о том, что моторостроители ускоряют перевод крупногабаритных титановых деталей с тяжелых гидравлических прессов на гибкие промышленные методы прямого подвода энергии (DED).
Проблемы традиционных штамповок и преимущества формы DED
Десятилетиями кронштейны крепления корпусов, фланцы и силовые узлы двигателей производились из массивных титановых поковок. Оснастка стоит миллионы. Чтобы изготовить чистовую деталь массой 20 кг, цеха регулярно закупают более 250 кг кованой заготовки или толстой плиты, мирясь с коэффициентом Buy-to-Fly от 12:1 до 15:1. До 90% высококачественного титана уходит в стружку.
Еще более острой проблемой являются огромные сроки поставок. Крупные штамповки требуют дорогостоящих штампов и от 40 до 60 недель до контроля первой детали (FAI). Сроки ожидания чрезмерно велики. На фоне роста темпов выпуска гражданских лайнеров узкие места кузнечных производств срывают график поставок моторов.
Технология Rapid Plasma Deposition относится к классу проволочного прямого подвода энергии (Wire-DED). В среде аргона спаренные плазмотроны послойно расплавляют подаваемую титановую проволоку по цифровым 3D-траекториям. Выход годного максимален. Процесс снижает коэффициент Buy-to-Fly до 2:1 - 3:1, экономит более 70% титана и сжимает срок поставки заготовок до 8 - 12 недель. Сроки сокращаются кардинально.
Контроль исходного сырья в Баоцзи: низкий кислород и прямолинейность проволоки
Проволочное 3D-выращивание принципиально отличается от ручной сварки. Качество не терпит компромиссов. Детали авиационных двигателей требуют полного отсутствия внутренних дефектов и максимального сопротивления усталости. В ванне расплава жидкий титан активно поглощает окружающие газы.
Заводские параметры специализированных линий Баоцзи отражают строгие допуски (Свидетельство: oe_v1_c3425941edf49e2154c3f56c): для дугового (WAAM) и плазменного DED титановая проволока для аддитивного производства протягивается в замкнутом безмасляном цикле. Волочение играет решающую роль.
- Пределы внедренных элементов: Защитная атмосфера аргона и вакуумный светлый отжиг удерживают кислород на уровне O≤0,13% и остаточный водород H≤0,003%, предотвращая образование углеродного нагара и брызг;
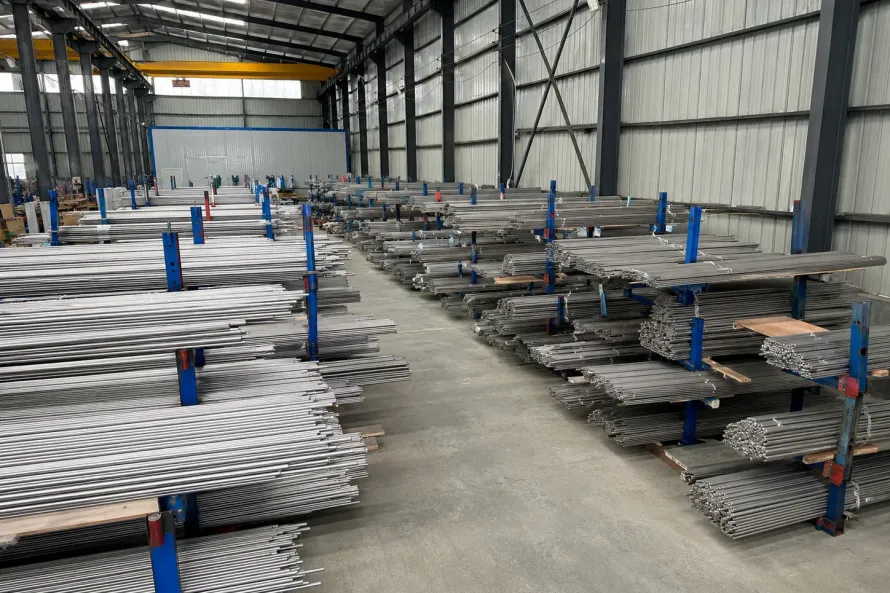
- Прямолинейность подачи проволоки: Бухты диаметром от 0,8mm до 3,2mm проходят вихретоковый контроль и прецизионную правку для снятия упругой деформации, обеспечивая непрерывную подачу в роботы без заклинивания.
При выплавке слитков (Свидетельство: oe_v1_1aa4a081c03e4b742d4d2726) авиационный сплав Ti-6Al-4V подвергается трехкратному вакуумно-дуговому переплаву (3x VAR). Переплав исключительно важен. Повторные плавки устраняют дефекты плотности (LDI и HDI) при надбавке в $1.5 - $2.5 за кг, создавая однородную основу для последующего горячего изостатического прессования (HIP).
Сравнительный анализ технологий производства авиадеталей из Ti-6Al-4V
Для инженерно-экономической оценки производственных маршрутов ниже приведена сравнительная таблица трех основных технологий изготовления деталей планера и двигателей. Различия очевидны.
| Параметр сравнения | Штамповка в закрытых штампах | Проволочный DED (RPD / WAAM) | Фрезерование из толстой плиты |
|---|---|---|---|
| Коэффициент Buy-to-Fly | 10:1 - 15:1 (большой объем резания) | 2:1 - 3:1 (выращивание близко к форме) | 15:1 - 25:1 (выборка массива плиты) |
| Срок сдачи первой детали | 40 - 60 недель (изготовление оснастки) | 8 - 12 недель (прямое выращивание по CAD) | 16 - 24 недели (наличие плит и время фрезеровки) |
| Затраты на оснастку | Чрезвычайно высокие ($150,000–$500,000) | Минимальные (гибкая фиксация детали) | Низкие (стандартные тиски и зажимы) |
| Микроструктура и свойства | Непрерывное волокно ковки, изотропность | Столбчатые кристаллы, необходим HIP | Однородный прокат, но высокий риск коробления |
| Ключевой фокус дефектоскопии | Зажимы ковки и внутренние включения | Несплавления слоев и поры методом томографии | Коробление от напряжений и концентраторы |
Отрасль прогрессирует стремительно. Хотя штамповки сохраняют лидерство в дисках турбин с критической усталостной нагрузкой, проволочный DED оперативно вытесняет ковку в корпусных кронштейнах и фланцах.
Рекомендации для закупщиков аддитивных компонентов в авиации
Заказ Rolls-Royce подтверждает переход аддитивных технологий в фазу промышленной коммерческой эксплуатации. Требования предельно строги.
При закупке аддитивных заготовок или деталей авиационного назначения специалисты должны установить три рубежа контроля. Внимание гарантирует надежность.
- Проверять происхождение слитков 3x VAR: Исключайте проволоку из вторичного лома. Сырье должно сопровождаться сертификатом EN 10204 3.1 (MTC) с фиксацией плавок трехкратного вакуумно-дугового переплава.
- Требовать цикл горячего изостатического прессования (HIP): Полуфабрикаты DED должны обрабатываться при 900–920°C и 100–120 MPa для залечивания внутренних микропор и восстановления удлинения выше 10%.
- Учитывать припуски под пятиосевую обработку: Из-за волнообразной поверхности валика наплавки закладывайте припуск от 1,5mm до 3,0mm на сторону для исключения черновых зон.
Ознакомиться с нашими вакуумно-дуговыми печами, цехами чистой протяжки проволоки и ультразвуковыми лабораториями можно в разделе производство и контроль качества Баоцзи. Для получения консультации по выбору сплавов или аудита чертежей свяжитесь с нашими инженерами через официальный портал технического запроса.