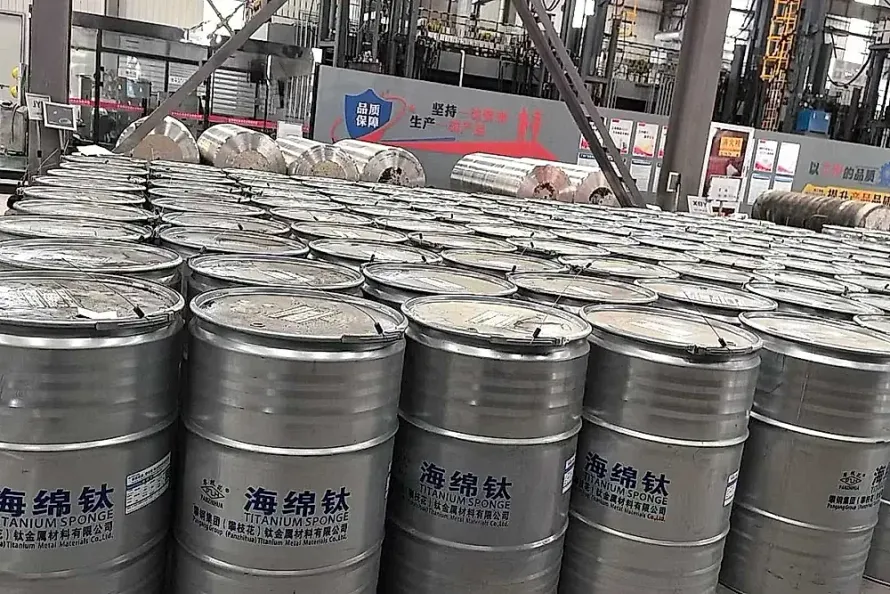
Der weltweite Titanmarkt erlebt eine tiefgreifende strukturelle Zweiteilung. Gesamtmengen verschleiern die Realität. Auf der einen Seite weisen Standardqualitäten von Titanschwamm für die chemische Industrie und allgemeine Anwendungen ausreichende Kapazitäten und stabile Preise auf. Auf der anderen Seite herrscht bei luftfahrtzertifiziertem Titanschwamm und hochreinen Vormaterialien für Großraumflugzeuge, moderne Schmalrumpfjets und Verteidigungsgüter spürbare Knappheit.
Diese Divergenz wird durch jüngste Großinvestitionen im Rohstoffsektor verdeutlicht. Osaka Titanium Technologies in Japan passte sein Investitionsbudget für das Werk Amagasaki in der Präfektur Hyogo auf rund 250 Mio. USD (39 Mrd. JPY) an. Ziel ist es, die jährliche Produktionskapazität für hochwertigen Luftfahrt-Titanschwamm von 40.000 Tonnen auf 50.000 Tonnen bis zum Geschäftsjahr 2027 zu steigern. Die Investitionssumme ist beträchtlich. Diese Investition belegt nicht nur den immensen Vormaterialbedarf infolge historischer Auftragsbestände bei den Flugzeugbauern, sondern unterstreicht eine zentrale Botschaft für Einkaufsleiter: Der reale Wert und die Liefersicherheit von Titan hängen nicht von statistischen Gesamtmengen ab, sondern von auditierter Luftfahrtzertifizierung, Reinheitsklassen und lückenloser Schmelzenrückverfolgbarkeit.
1. Das Kapazitätsparadoxon: Warum Gesamtüberschüsse Luftfahrtengpässe nicht lösen
Einkaufsverantwortliche stellen angesichts von Marktberichten über weltweite Rekordproduktionen häufig eine berechtigte Frage. Warum schließen führende Flugzeugbauer mehrjährige Lieferverträge mit Vorauszahlungen ab, wenn Titanschwamm scheinbar reichlich vorhanden ist? Technische Zertifizierungen bilden hohe Hürden.
Die Ursache liegt in extrem anspruchsvollen metallurgischen Eintrittsbarrieren:
- Härte- und Reinheitsgrenzen: Für Reintitan im Industrieanlagenbau (wie ASTM B265 Grade 2) genügt Schwamm mit einer Brinellhärte von HB 100 bis HB 115. Luftfahrtspezifikationen wie Boeing BMS 7-348 und Airbus AIMS 03-01-000 fordern dagegen hochreinen, feinkörnigen Schwamm mit einer Härte von maximal HB 80 bis 90. Härtewerte trennen die Anwendungsbereiche sauber.
- Nulltoleranz gegenüber harten Alpha-Einschlüssen: Bei der thermischen Reduktion von Titantetrachlorid können winzige Titannitrid-Partikel (TiN) entstehen. Mit Schmelzpunkten von über $2950^\circ\text{C}$ schmelzen diese sogenannten harten Alpha-Einschlüsse (LDI) im Standardprozess nicht auf. In Triebwerksscheiben oder Fahrwerkskomponenten führen sie unter zyklischer Ermüdung zu schlagartigem Versagen. Einschlüsse zerstören Bauteile. Weltweit verfügen nur Osaka Titanium, Toho Titanium sowie wenige langjährig auditierte Werke über das metallurgische Know-how für defektfreien Schwamm.
2. Luftfahrt vs. Industrie: Qualitätsvergleich der Schmelz- und Prüfnormen
Werkstoffnormen steuern Bauteilsicherheit. Die nachfolgende Übersicht stellt industrielles Standardtitan und sicherheitskritische Luftfahrtlegierungen entlang der gesamten Fertigungs- und Prüfkette gegenüber:
| Prüf- und Prozessparameter | Industrielles Standardtitan (Chemie / Entsalzung) | Hochreine Luftfahrtlegierungen (Struktur & Triebwerk) |
|---|---|---|
| Ausgangs-Titanschwamm | Schwamm der Klasse 0 oder 1; $\text{HB} \le 115$ | Reinstschwamm der Klasse 00; strikt $\text{HB} \le 85\text{–}90$ |
| Schmelzroute & Durchläufe | 2-faches Vakuum-Lichtbogenschmelzen (2×VAR) oder Elektronenstrahl | Zwingend 3-faches Vakuumschmelzen (3×VAR) mit Magnetrührung |
| Interstitielle Begleitelemente | $\text{O} \le 0,18%\text{–}0,25%$, $\text{Fe} \le 0,20%\text{–}0,30%$ | Ultra-niedrige Werte: $\text{O} \le 0,13%$, $\text{Fe} \le 0,15%$, $\text{N} \le 0,010%$ |
| Schopfverlust des Blocks | Standardmäßig 5%–8% Kopfverlust zur Beseitigung von Lunkern | Strikt 12%–18% Kopf- und Fußabschnitt zur Seigerungsbeseitigung |
| Zerstörungsfreie Prüfung | Hand-Ultraschallprüfung (UT); Flachbodenbohrung $\phi 2,0\text{–}3,2\text{ mm}$ | 100% automatische Immersions-UT (C-Scan); FBH $\phi 0,8\text{–}1,2\text{ mm}$ |
| Gefügeanforderungen | Standard-Alpha/Beta-Gefüge, Korngröße ASTM 4–6 | Feines gleichachsiges Gefüge ohne Korngrenzen-Alpha, $\ge$ ASTM 7 |
| MTC-Freigabedokumentation | Standard-MTC mit chemischer Analyse und Zugversuch | Vollständiges Herkunftsdossier: von Schwammcharge bis 3×VAR |
3. Werkstattpraxis: Qualitätsprotokolle für Luftfahrtblöcke und Präzisionsstäbe
Prozesskontrolle sichert Zuverlässigkeit. In zertifizierten Partnerwerken unterliegt die Fertigung von Halbzeugen für die Luft- und Raumfahrt vier unverrückbaren Fertigungsvorgaben:
1. 3×VAR-Umschmelzen und Sauerstoffkorridor
Bei der Herstellung von Titan Grade 5 (Ti-6Al-4V) für Flugzeugstrukturen hinterlässt einfaches Doppelschmelzen oft Mikroseigerungen von Aluminium und Vanadium. Schmelzprozesse verlangen Präzision. Qualifizierte Schmelzbetriebe führen den dritten VAR-Lauf bei Ofendrücken von $10^{-2}\text{ Pa}$ unter kontinuierlicher elektromagnetischer Rührung durch. Dies garantiert ein homogenes Schmelzbad, hält den Sauerstoffgehalt stabil im Zielfenster von 0.11% bis 0.13% und begrenzt Schwankungen der Streckgrenze auf $\pm 15\text{ MPa}$. Metallurgische Gleichmäßigkeit ist gewährleistet.
2. Konsequentes Schopfen zur Beseitigung von Schwindungshohlräumen
Beim Erstarren des Schmelzblocks in der wassergekühlten Kupferkokille bilden sich am Kopf Schwindungslunker, während sich am Fuß frühe Zündoxide sammeln. Qualitätsarbeit duldet keine Kompromisse. Nachlässige Hersteller schneiden oft nur 5% ab, um die Materialausbeute künstlich hochzuhalten. Die Luftfahrtvorschrift für Titanschmiedestücke und Ringe verlangt zwingend 15% Kopfabtritt und 5% Fußabtritt, damit ausschließlich vollkommen dichtes Kerngefüge auf die Schmiedepressen gelangt. Ausschussreduktion darf Sicherheit nicht gefährden.
3. Mehrkanal-Tauchtechnik-Ultraschallprüfung (Immersion UT)
Bei hochfesten Stäben für Verbindungselemente und hydraulische Kolbenstangen übersieht die manuelle Kontaktprüfung feine Inhomogenitäten leicht durch ungleichmäßigen Anpressdruck. Automatische Prüfung ist unverzichtbar. Partnerbetriebe nutzen vollautomatisierte Tauchbeckenanlagen mit fokussierten Hochfrequenzprüfköpfen, die auf $\phi 0,8\text{ mm}$ Flachbodenbohrungen kalibriert sind. Das gesamte Volumen von präzisionsgeschliffenen Titanstäben wird zu 100% lückenlos erfasst und die Messdaten werden mit der Schmelzennummer archiviert. Fehlstellen bleiben nicht verborgen.
4. Vermeidung von Wasserstoffversprödung und Vakuumglühung
Titan bindet Wasserstoff mit hoher Affinität. Steigt der Wasserstoffgehalt über $0,015%$ (150 ppm), diffundieren Wasserstoffatome unter mechanischer Spannung in Mikrorissspitzen und lösen zeitverzögerte Sprödbrüche aus. Wasserstoffversprödung verläuft tückisch. Werksspezifikationen schreiben daher für jede Schmelzcharge Schmelzextraktionsanalysen vor. Bei Bedarf erfolgt ein Vakuum-Entgasungsglühen bei $700^\circ\text{C}$ über eine Dauer von 8 Stunden, wodurch der Wasserstoffgehalt sicher unter $0,005%$ (50 ppm) gesenkt wird. Werkstoffintegrität bleibt geschützt.
4. Einkaufs-Leitfaden: Prüfung von Luftfahrt-Prüfzeugnissen (MTC)
Prüfungen erfordern Sachverstand. Bei der Prüfung von Werkszeugnissen (MTC) für sicherheitskritische Luftfahrtkomponenten sollten Fachingenieure vier Kernbereiche systematisch auditieren:
- Abgleich der Schmelzennummer über die gesamte Kette: Prüfen Sie, ob die auf jedem Stab oder Schmiedestück eingeprägte Heat Number exakt mit dem Prüfbericht übereinstimmt. Schmelzennummern bilden das Fundament. Das Zertifikat muss die Herkunft des Rohschwamms und alle Umschmelzstufen transparent dokumentieren.
- Kontrolle der interstitiellen Grenzwerte: Betrachten Sie Titan-, Aluminium- und Vanadiumanteile nie isoliert. Gleichen Sie Sauerstoff, Stickstoff, Kohlenstoff, Wasserstoff und Eisen mit den Grenzwerten der AMS 4928 und den Zeichnungsvorgaben ab. Begleitelemente entscheiden über Zähigkeit.
- Prüfung der Probenlage und Zähigkeitswerte: Luftfahrtbauteile verlangen mechanische Kennwerte in Längs- (L) und Querrichtung (LT), ergänzt um Warmzugversuche und Kerbschlagbiegeversuche. Richtungsabhängige Festigkeiten sind entscheidend.
- Validierung der ZfP-Prüferzertifikate: Stellen Sie sicher, dass das Ultraschallprüfprotokoll von einem zertifizierten Prüfer nach ASNT Level II oder Level III gezeichnet ist und die zugrunde liegende Prüfnorm (wie AMS-STD-2154 Klasse A oder AA) genannt wird. Prüferqualifikationen müssen nachgewiesen sein.
Prüfen Sie vor der Vergabe von Fertigungsaufträgen für Flugzeugkomponenten oder Schmiedestücke unsere Übersicht zu zertifizierten Partnerwerken und Qualitätslaboren oder fordern Sie eine kostenfreie Vorprüfung von Zeichnungen und Spezifikationen an. Über auditierte Werke mit Mehrfach-Vakuumschmelzen und lückenloser zerstörungsfreier Prüfung liefern wir zuverlässige Titanwerkstoffe mit vollständiger Schmelzenrückverfolgbarkeit. Geprüfte Qualität sichert den Erfolg.
Verwandte Produkte & Dienstleistungen
- Titan Grade 5 (Ti-6Al-4V) Luftfahrtqualität — AMS- und ASTM-zertifizierte Legierung für Triebwerks- und Strukturkomponenten
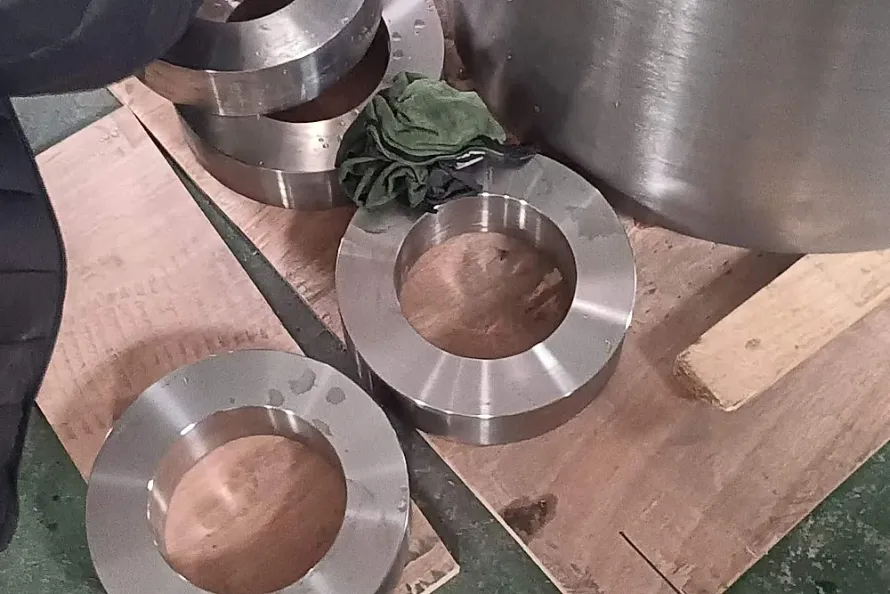
- Luftfahrt-Titanschmiedeteile & Ringe — Gesenkschmiedeteile, nahtlose Ringe und Wellen mit 100% Tauchtechnik-UT
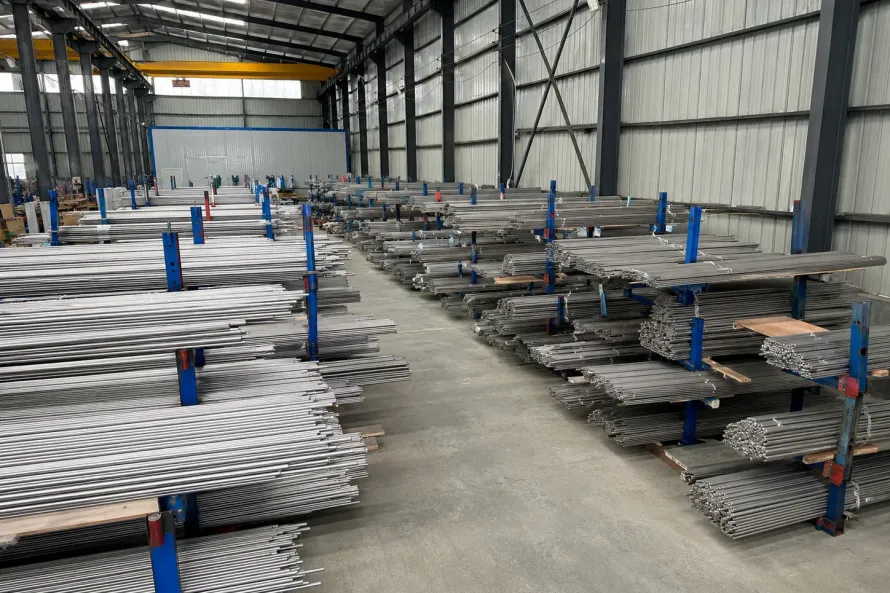
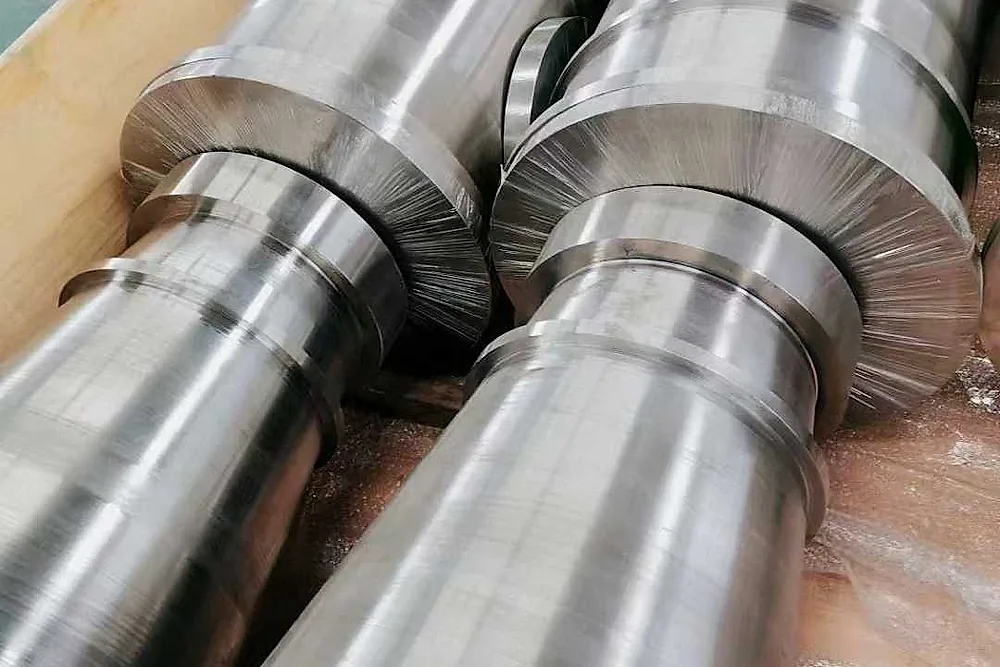
- Präzisionsgeschliffene Titanstäbe — Engste Durchmessertoleranzen und minimale Begleitelemente für CNC-Zerspanung
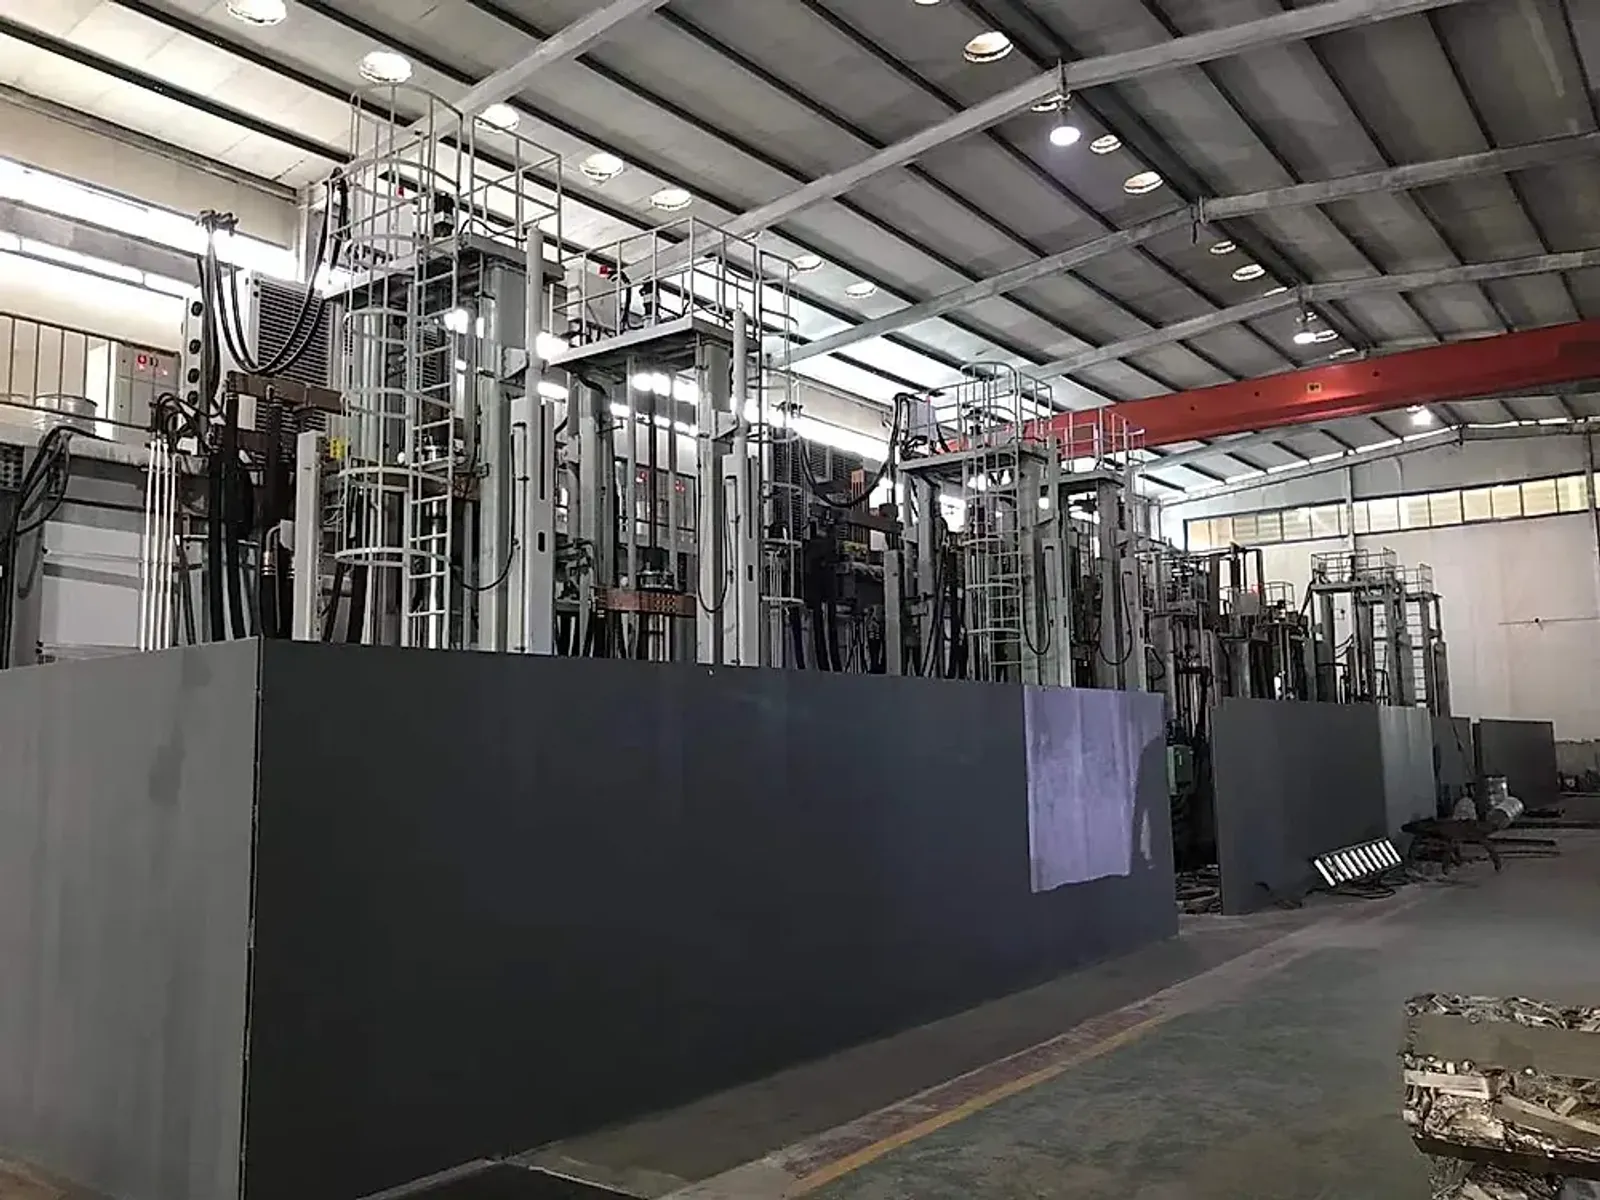
- Qualitätsmanagement & Partnerwerke — Einblick in Vakuum-Lichtbogenöfen, hydraulische Mehrachsen-Schmiedepressen und Werkstofflabore
- Kostenfreie Zeichnungsprüfung & Angebot — Reichen Sie Ihre Werkstofflisten zur technischen Spezifikationsprüfung ein