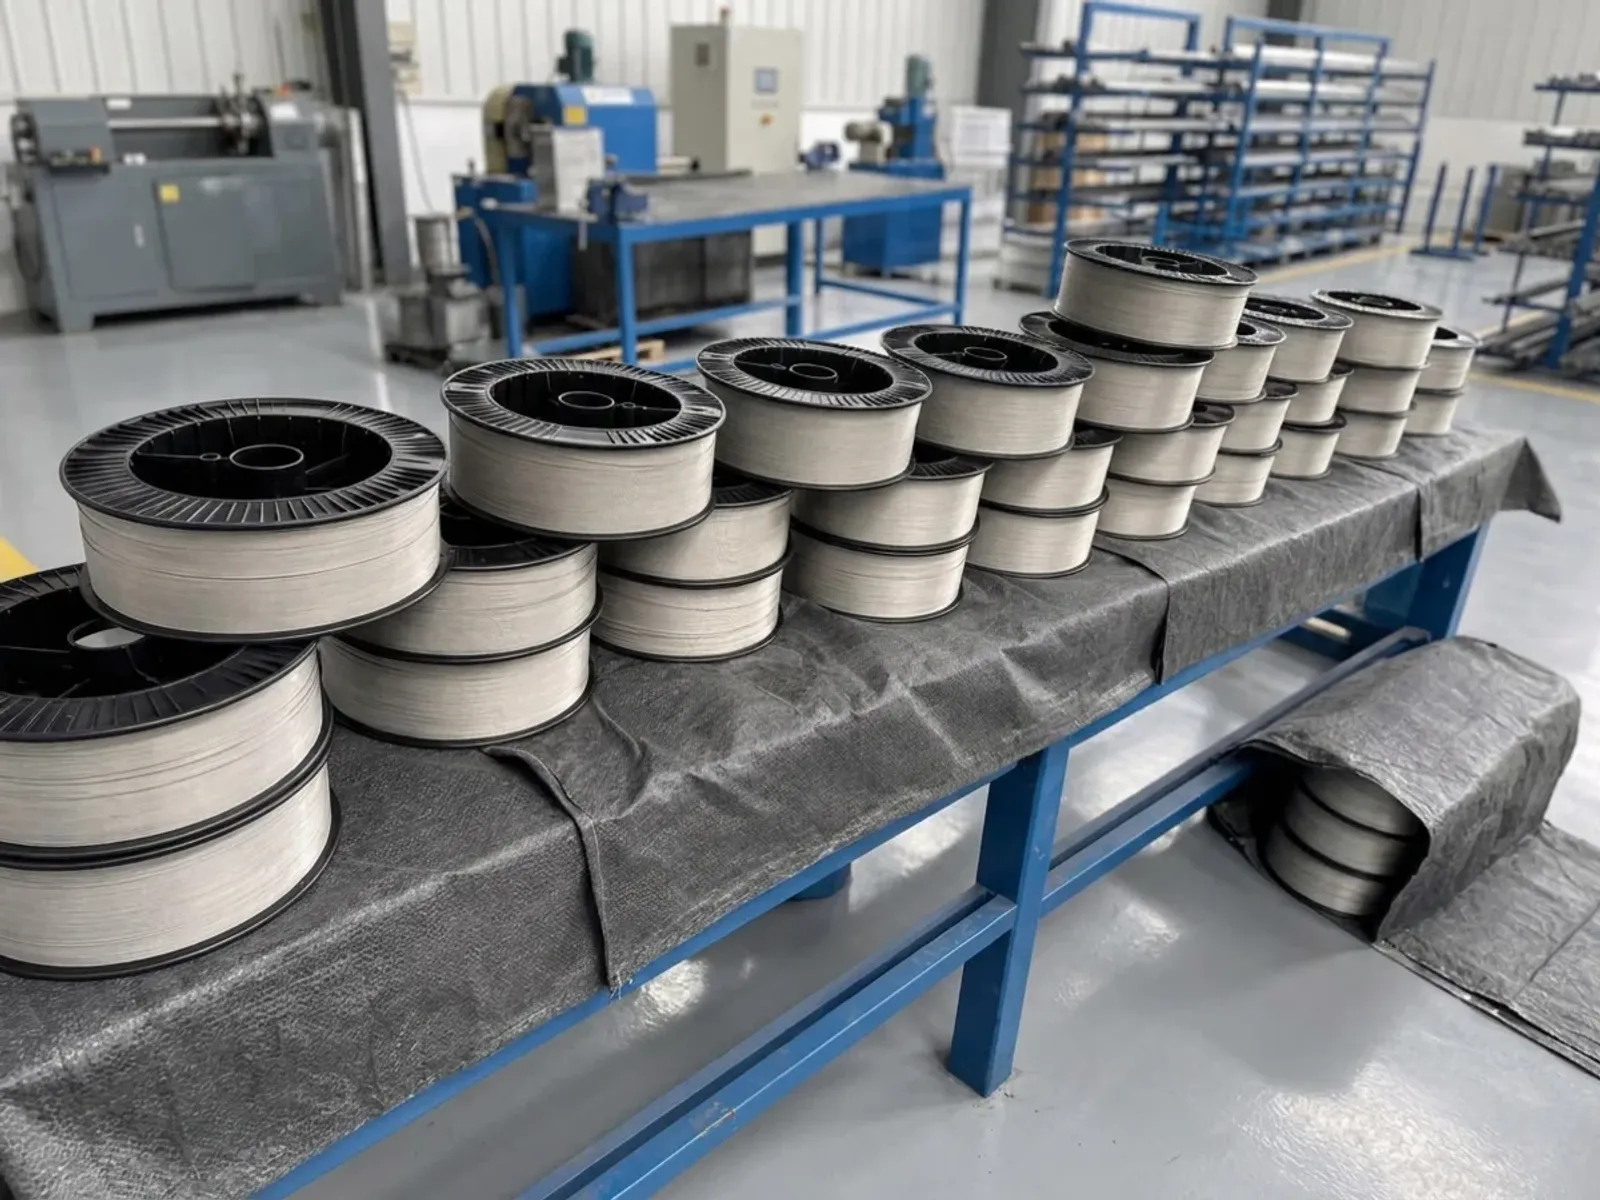
Ende Oktober 2026 erteilte der globale Luftfahrt-Antriebskonzern Rolls-Royce Plc Norsk Titanium einen richtungsweisenden Auftrag zur additiven Fertigung. Technik erzielt Durchbruch. Die Bestellung umfasst strukturelle Triebwerks-Evaluierungsbauteile aus der Titanlegierung Grade 5 (Ti-6Al-4V), die mittels Rapid Plasma Deposition® (RPD®) hergestellt werden, und genehmigt Norsk Titanium offiziell als qualifizierten Entwicklungslieferanten.
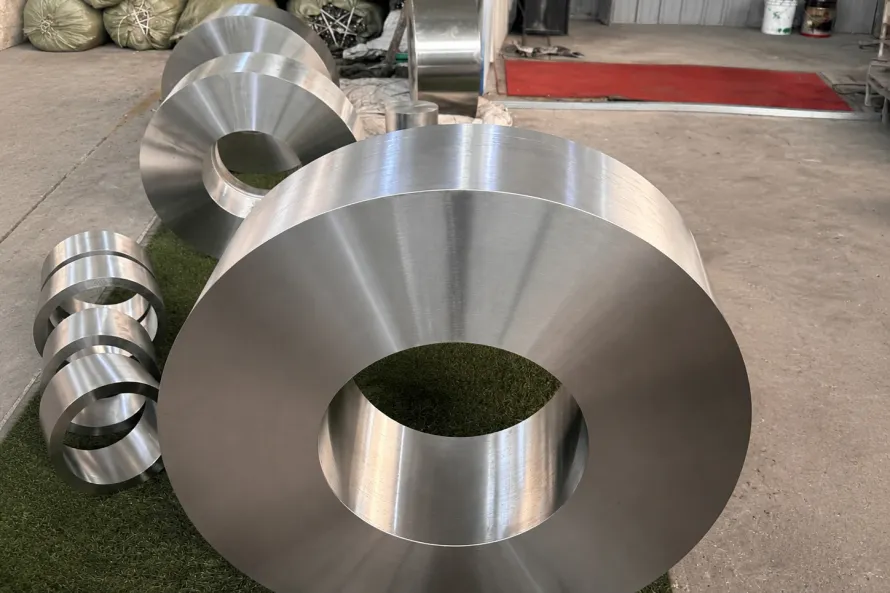
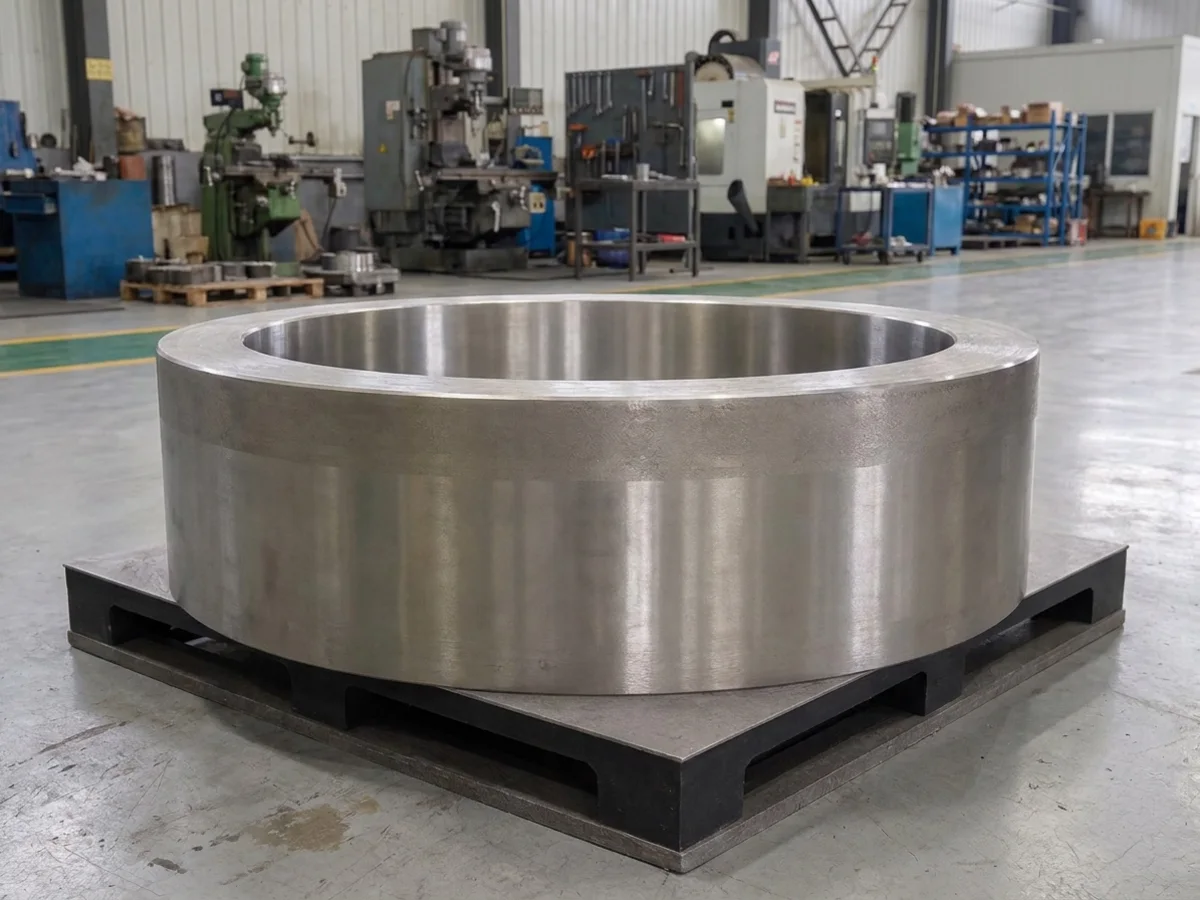 Abbildung 1: Endkonturnahe Ti-6Al-4V Strukturkomponente im Vergleich zu schweren Schmiedeblöcken (Draht-DED drückt das Buy-to-Fly-Verhältnis unter 3:1).
Die Vorformlinge werden im Norsk Titanium Engineering-Zentrum im norwegischen Hønefoss gefertigt, während die anspruchsvolle 5-Achs-Präzisionszerspanung im deutschen Partnernetzwerk erfolgt. Kooperation verläuft eng. Dieser Meilenstein unterstreicht, dass Triebwerkshersteller schwere Titanstrukturteile zunehmend von kapitalintensiven Gesenkschmieden auf flexible industrielle gerichtete Energieeinbringung (DED) umstellen.
Engpässe traditioneller Schmiedeketten und endkonturnahes DED
Seit Jahrzehnten basieren Triebwerksaufhängungen, Gehäuseflansche und tragende Strukturkonsolen auf schweren Titanschmiedeteilen. Werkzeuge sind extrem teuer. Um ein fertiges Titanbauteil von 20 kg herzustellen, beschaffen Fertigungsbetriebe oft über 250 kg massive Schmiederohlinge oder Dickplatten. Das Buy-to-Fly-Verhältnis liegt bei extremen 12:1 bis 15:1. Bis zu 90% des hochwertigen Luftfahrttitans werden zu Spänen zerspant.
Eine noch größere Belastung stellen die extrem langen Lieferzeiten dar. Schwere Gesenkschmiedeteile erfordern Werkzeuginvestitionen in Millionenhöhe sowie 40 bis 60 Wochen bis zur Erstmusterprüfung (FAI). Vorlaufzeiten sind lang. Im Zuge des beschleunigten Hochlaufs der Flugzeugprogramme bedrohen traditionelle Schmiedeengpässe die termingerechte Triebwerksauslieferung.
Rapid Plasma Deposition arbeitet als modernes drahtbasiertes DED-Verfahren (Wire-DED). Unter Schutzgas schmelzen Plasmabrenner kontinuierlich zugeführten Titandraht entlang digitaler 3D-Bahnen Schicht für Schicht auf. Materialausnutzung ist hoch. Das Verfahren senkt das Buy-to-Fly-Verhältnis drastisch auf 2:1 bis 3:1, spart über 70% Rohmaterial ein und verkürzt die Rohteillieferzeit auf 8 bis 12 Wochen. Lieferzeiten sinken erheblich.
Baoji Vormaterial-Qualitätskontrolle: Sauerstoffgrenzen und Drahtgeradheit
Drahtbasierte additive Fertigung geht weit über einfaches Schweißen hinaus. Standards dulden keine Kompromisse. Strukturbauteile für Triebwerke verlangen absolute Fehlerfreiheit und höchste Ermüdungsfestigkeit. Im kontinuierlichen Plasmabad reagiert flüssiges Titan hochgradig affin mit Spurengasen.
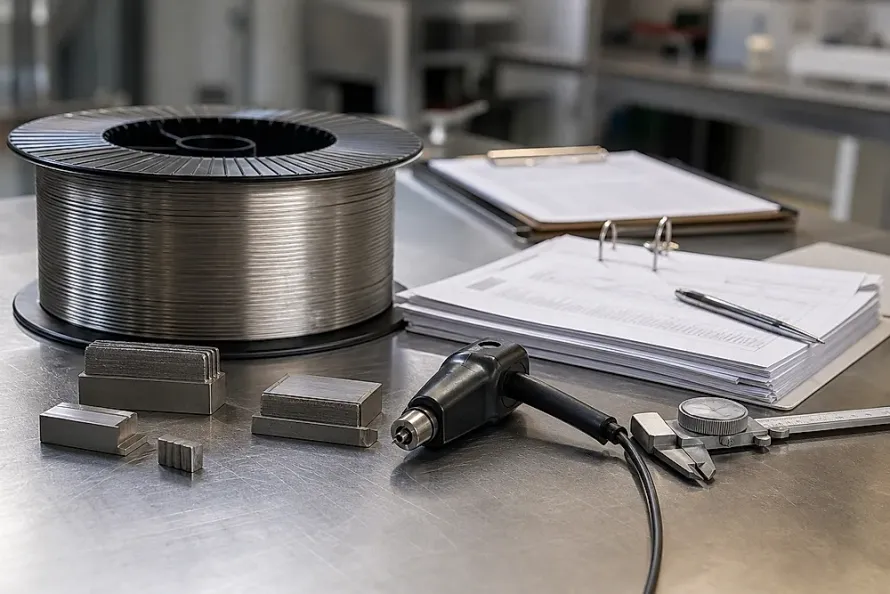
Praxisdaten spezialisierter Baoji-Produktionslinien verdeutlichen diese Qualitätsgrenzen (Nachweis: oe_v1_c3425941edf49e2154c3f56c): Für Lichtbogen- (WAAM) und Plasma-DED-Prozesse muss Titandraht für additive Fertigung im geschlossenen, absolut ölfreien Kaltzug hergestellt werden. Drahtziehen ist entscheidend.
- Interstitielle Grenzwerte: Schutzgasführung und Vakuum-Blankglühen fixieren den Sauerstoffgehalt bei O≤0,13% und Restwasserstoff bei H≤0,003%, wodurch Kohlenstoffrückstände und Schweißbadverspritzungen verhindert werden;
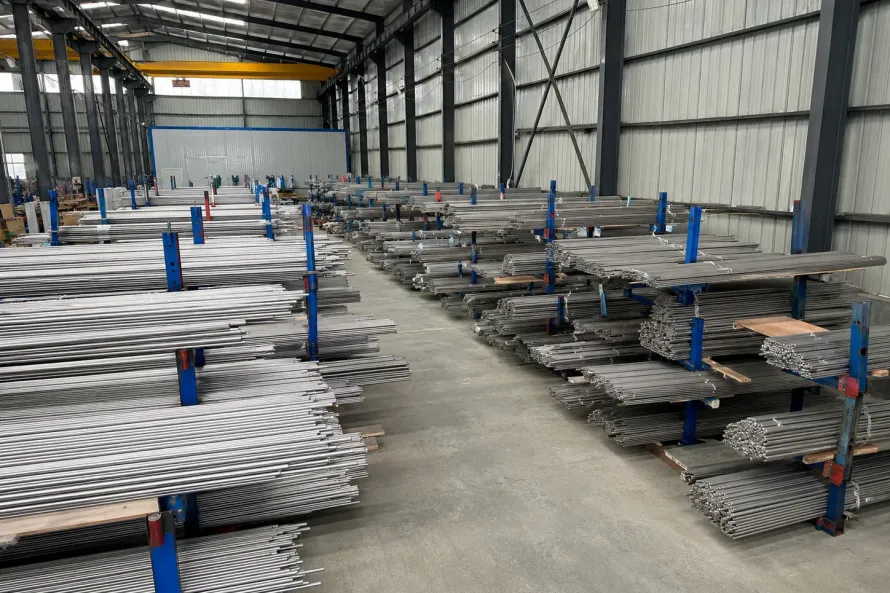
- Drahtgeradheit gegen Vorschubblockaden: Spulendraht von 0,8mm bis 3,2mm Durchmesser durchläuft Wirbelstromprüfungen und Mehrrollen-Präzisionsrichten, um Eigenspannungen abzubauen und störungsfreien automatisierten Drahtvorschub sicherzustellen.
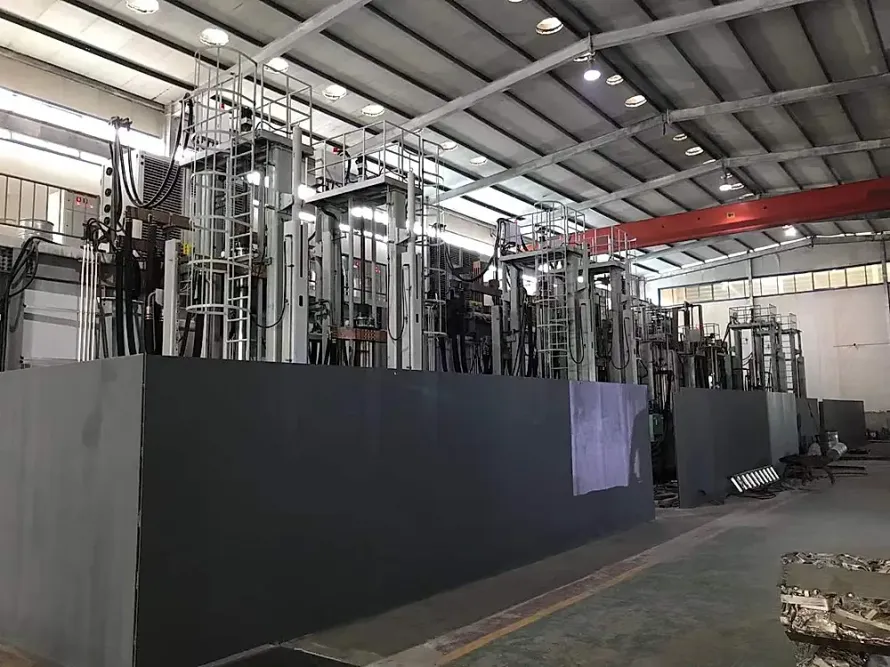
Auf Schmelzebene (Nachweis: oe_v1_1aa4a081c03e4b742d4d2726) erfordert Luftfahrt-Ti-6Al-4V dreifaches Vakuumlichtbogen-Umschmelzen (3x VAR). Mehrfachschmelzen ist essenziell. Mehrfache Schmelzgänge eliminieren Dichteeinschlüsse (LDI und HDI) bei einem Aufpreis von $1.5 bis $2.5 pro kg, um ein homogenes Gefüge für das nachfolgende heißisostatische Pressen (HIP) zu garantieren.
Technisch-ökonomischer Vergleich der Fertigungsrouten für Ti-6Al-4V
Um Einkaufsleitern in der Luftfahrt die Bewertung alternativer Fertigungskonzepte zu erleichtern, vergleicht die folgende Matrix drei maßgebliche Herstellungsverfahren. Unterschiede sind gravierend.
| Bewertungskriterium | Konventionelles Gesenkschmieden | Draht-DED (RPD / WAAM) | 5-Achs-Zerspanung aus Vollmaterial |
|---|---|---|---|
| Typisches Buy-to-Fly-Verhältnis | 10:1 bis 15:1 (hoher Zerspanungsaufwand) | 2:1 bis 3:1 (endkonturnahe Abscheidung) | 15:1 bis 25:1 (komplettes Aushöhlen von Platten) |
| Lieferzeit für Erstmuster | 40 bis 60 Wochen (abhängig vom Gesenkbau) | 8 bis 12 Wochen (digitale CAD-Direktfertigung) | 16 bis 24 Wochen (Plattenverfügbarkeit & Fräszeit) |
| Werkzeug- und Vorkosten | Extrem hoch ($150,000–$500,000 pro Gesenksatz) | Minimal (nur flexible Spannvorrichtungen) | Gering (Standard-Spannmittel) |
| Gefüge und Werkstoffleistung | Durchgängige Schmiedefaser, isotrop, hochfest | Stängelkristalle, verlangt HIP-Nachbehandlung | Homogenes Vormaterial, aber hoher Verzug |
| Zerstörungsfreie Prüfung (NDT) | Schmiedefalten und grobe Einschlüsse | Bindefehler und Poren mittels CT-Scan | Eigenspannungsverzug und Mikrorisse |
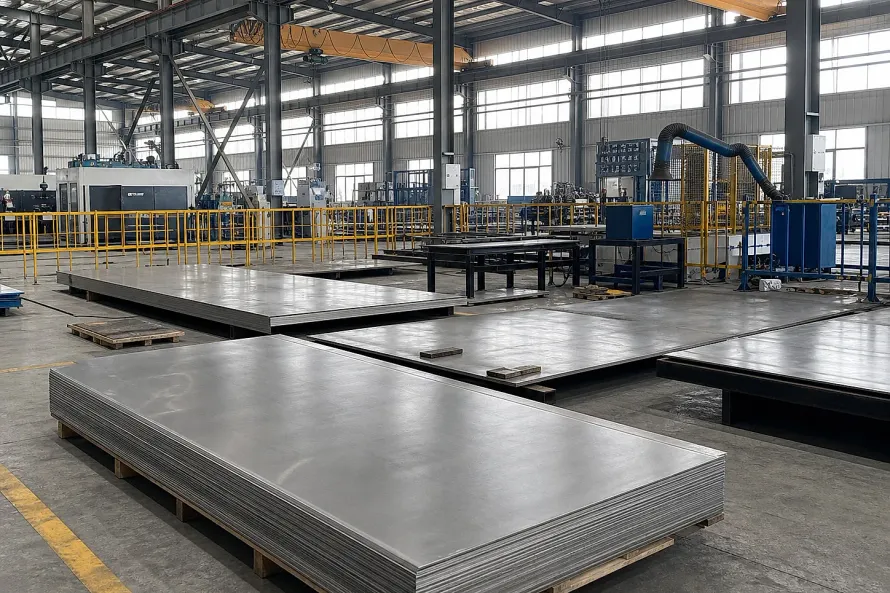
Die Technologie entwickelt sich rasant. Während Gesenkschmiedeteile bei rotierenden Triebwerksscheiben unverzichtbar bleiben, ersetzt Draht-DED traditionelle Schmiedeverfahren bei Gehäusekonsolen und Strukturhaltern zügig.
Empfehlungen für den technischen Einkauf von additiven Komponenten
Der Rolls-Royce-Auftrag belegt, dass die additive Fertigung von Flugtriebwerksteilen die Erprobungsphase verlässt und in die industrielle Validierung eintritt. Anforderungen sind strikt.
Bei der Beschaffung additiver Vorformlinge oder Fertigteile sollten Einkäufer drei zentrale Prüfschritte etablieren. Sorgfalt verhindert Fehlentscheidungen.
- Nachweis von Dreifach-VAR-Vormaterial verlangen: Schrottbasierte Schmelzen sind strikt auszuschließen. Das Vormaterial muss über ein Zeugnis nach EN 10204 3.1 (MTC) mit 3x VAR Schmelzennummern lückenlos rückverfolgbar sein.
- Heißisostatisches Pressen (HIP) vorschreiben: DED-Vorformlinge müssen bei 900–920°C und 100–120 MPa heißisostatisch verdichtet werden, um Poren zu schließen und die Dehnung über 10% anzuheben.
- Aufmaß für 5-Achs-Fräsen abstimmen: Wegen der welligen Schweißraupenoberfläche ist ein einseitiges Bearbeitungsaufmaß von 1,5mm bis 3,0mm vorzusehen, um Fehlstellen bei der Zerspanung zu vermeiden.
Erfahren Sie mehr über unsere Vakuum-Schmelzöfen, Reinraum-Drahtziehereien und Prüflabore im Bereich Baoji Fertigungskapazitäten und Qualitätssysteme. Für werkstofftechnische Beratungen oder Zeichnungsprüfungen steht Ihnen unser Team über das technische Anfrageportal zur Verfügung.