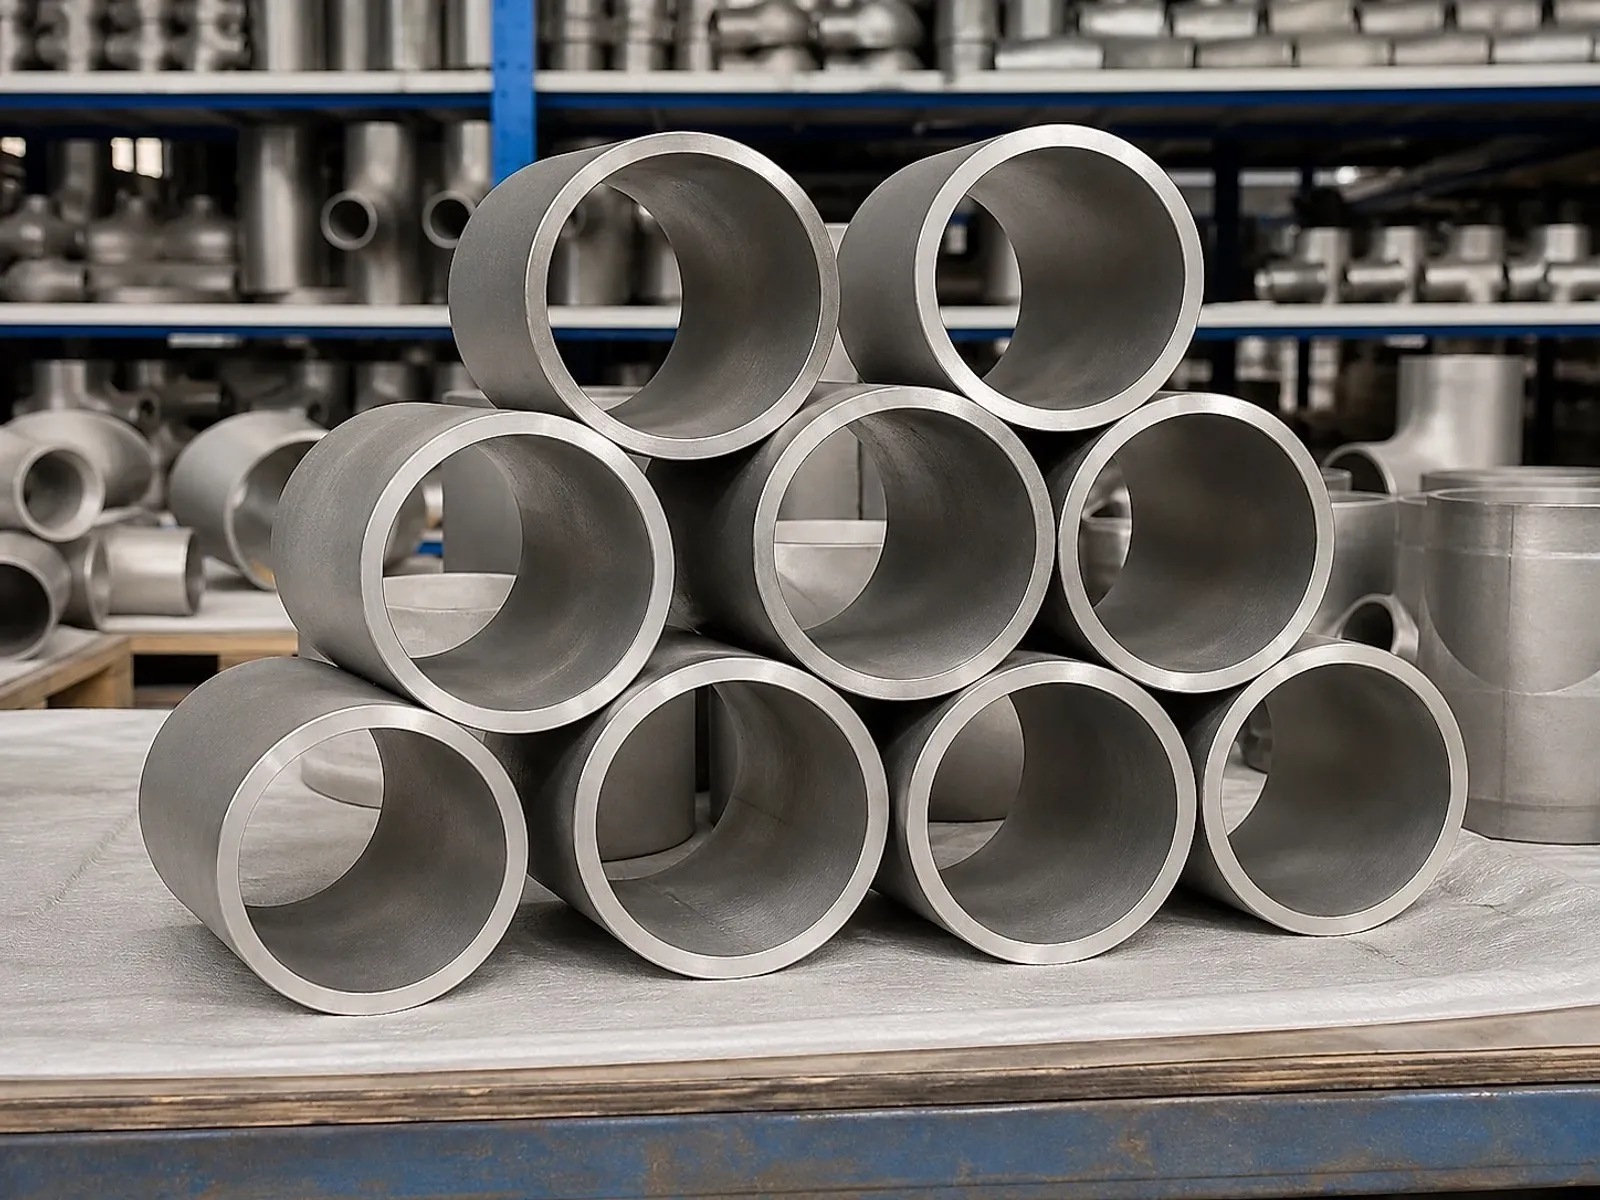
In Prozessrohrleitungen für feuchtes Chlorgas, gereinigte Terephthalsäure, Essigsäure und Meerwasserentsalzung bildet Titan die primäre Schutzbarriere gegen Loch- und Spaltkorrosion. Die Beanspruchung ist extrem hoch. Rohrformstücke stellen jedoch oft die sensibelste Schwachstelle dar, an der Wanddickenunterschreitungen, Bindefehler oder Spannungsrisskorrosion die Druckintegrität gefährden können. Die richtige Verfahrenswahl ist entscheidend.
Bei der Erstellung von Spezifikationen und Ausschreibungen nach ASTM B363 (Standard Specification for Seamless and Welded Unalloyed Titanium and Titanium Alloy Welding Fittings) stehen Rohrleitungsplaner vor einer zentralen verfahrenstechnischen Weichenstellung. Soll die nahtlose Ausführung (WPT) oder die geschweißte blechgeformte Variante (WPT-W) gewählt werden? Wie unterscheiden sich Fertigungsrouten, Kostenstrukturen und Abnahmekriterien entlang der Nennweiten? Der Durchmesser bestimmt den Weg.
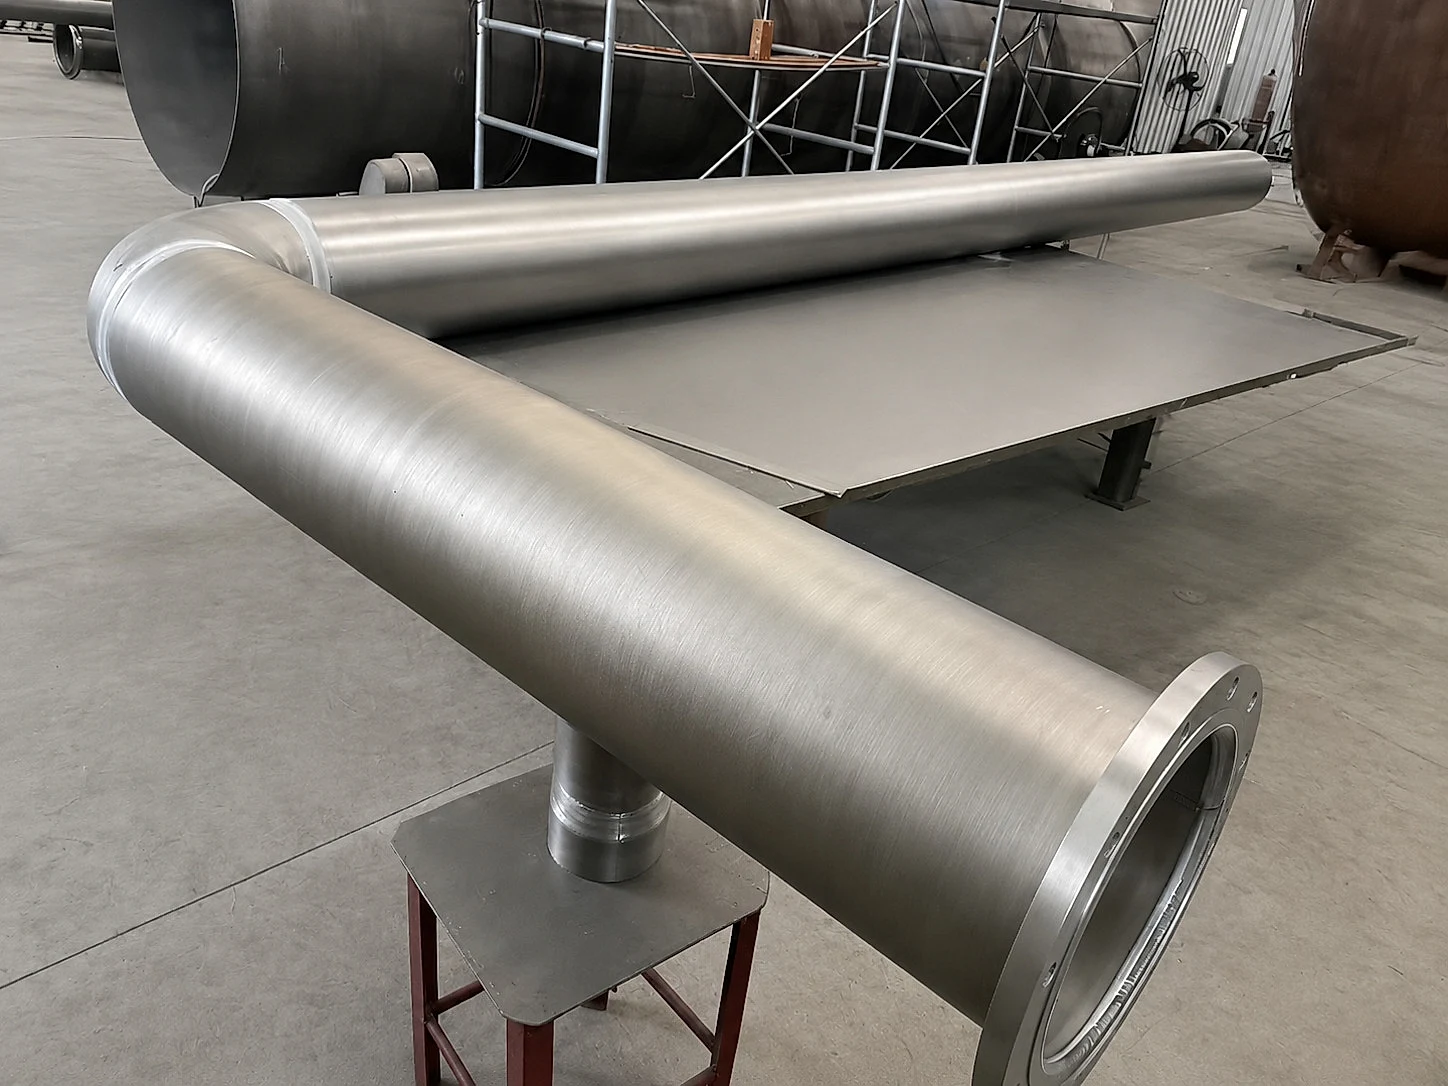
1. Verfahrensgrenzen: Aufteilung der Fertigungsrouten von DN15 bis DN1200
ASTM B363 unterscheidet klar zwischen Ausgangsmaterial und Fügemethode: WPT (nahtlose Formstücke) und WPT-W (geschweißte Formstücke mit zwingender Radiographie). Physikalische Grenzen bestimmen die Machbarkeit. Häufig wird angenommen, dass nahtlose Formstücke über alle Dimensionen hinweg lieferbar seien. Die metallurgische Praxis zieht jedoch klare Grenzen:
-
Kleine bis mittlere Nennweiten (DN15 bis DN150 / NPS 1/2” bis 6”): Nahtloses Dornziehen und Kaltfließpressen (WPT)
- Vormaterial: Gefertigt aus zertifizierten nahtlosen Rohren nach ASTM B861 oder ASTM B338. Die Vormaterialauswahl ist grundlegend. Entsprechende Parameter können auf unserer Übersichtsseite für Titanrohre sowie in den Spezifikationen für Titanrohrleitungen eingesehen werden.
- Formgebungsverfahren: 90°- und 45°-Bögen werden über induktiv beheizte Hornkerne gepresst; T-Stücke werden in hydraulischen Werkzeugen kalt ausgehalst.
- Vorteile: Die Formstücke besitzen keinerlei Längsnaht. Die glatte Innenoberfläche bietet maximalen Widerstand gegen Erosionskorrosion in turbulenten Mehrphasenströmungen. Strömungsgünstige Innengeometrien überzeugen.
-
Große Nennweiten (DN200 bis DN1200 / NPS 8” bis 48”): Schalenpressung aus Blech und Schweißen (WPT-W)
- Rohrverfügbarkeit: Industrielle nahtlose Titanrohre mit Durchmessern über 400 mm sind weltweit kaum verfügbar. Das Strangpressen derartiger Abmessungen treibt die Kosten ins Vielfache. Große Dimensionen erfordern Schweißtechnik.
- Fertigungsablauf: Aus chargengleichen kalt- oder warmgewalzten Blechen nach ASTM B265 werden Halbschalen auf CNC-Doppelbiegepressen geformt. Die Längsnähte werden anschließend vollmechanisiert im WIG- (GTAW) oder Plasma-Verfahren (PAW) unter hochreinem Argonschutz geschweißt.
- Prüfvorschrift: Gemäß ASTM B363 müssen alle Schweißnähte von WPT-W Teilen zu 100% einer Durchstrahlungsprüfung (RT) unterzogen werden, um Einschlüsse, Poren und Bindefehler lückenlos auszuschließen. Qualitätsprüfungen sichern Zuverlässigkeit.
2. Technischer Systemvergleich: ASTM B363 WPT vs. WPT-W
Spezifikationen erfordern klare Kriterien. Die folgende Übersicht fasst die metallurgischen, prüftechnischen und wirtschaftlichen Unterschiede zwischen nahtlosen und geschweißten Titan-Rohrformstücken zusammen:
| Prüfkriterium | ASTM B363 WPT (Nahtlose Route) | ASTM B363 WPT-W (Geschweißte Route) |
|---|---|---|
| Standard-Nennweiten | DN15 bis DN150 (NPS 1/2” bis 6”); Sondergrößen bis DN200 | DN200 bis DN1200 (NPS 8” bis 48”); Standard für Großleitungen |
| Vormaterialnormen | Nahtlose Rohre nach ASTM B861 oder ASTM B338 | Bleche nach ASTM B265 oder geschweißte Rohre nach ASTM B862 |
| Umformtechnik | Induktions-Dornbiegen / hydraulisches Kaltpressen | CNC-Gesenkpressung von Halbschalen mit automatischer Schweißung |
| Schweißnähte & ZfP | Keine Längsnaht vorhanden; 100% Farbeindringprüfung (PT) | 1 bis 2 Längsnähte; zwingend 100% Durchstrahlungsprüfung (RT) |
| Wanddickenkonstanz | Extrados dornbedingt um 5%–12% verdünnt; Vormaterialzuschlag nötig | Durch Präzisionswalzbleche exakt definiert; hohe Homogenität |
| Wärmebehandlung | Vollständiges Spannungsarmglühen im Hochvakuum nach Umformung | Hochvakuumglühen der gesamten Baugruppe zum Abbau von Schweißspannungen |
| Wirtschaftlichkeit | Günstig und lagerhaltig bei kleinen Nennweiten; großformatig unrentabel | Hohe Werkzeugflexibilität, schnelle Blechverfügbarkeit, wirtschaftlich |
3. Werkstattpraxis: Vermeidung von Versprödung und Oberflächenschäden
Prozessdisziplin schützt Werkstoffe. In zertifizierten Partnerwerken werden bei der Kaltumformung, dem Warmbiegen und Glühen strikte Prozessparameter eingehalten:
1. Wanddickenkompensation im Extrados
Beim Warmbiegen von 90°-Rohrbögen dehnt sich das Material am Außenbogen plastisch, was zu einer unvermeidlichen Wanddickenreduktion von 8% bis 12% führt. Wanddickenabnahme ist physikalisch bedingt. Beginnt die Fertigung mit einem Vormaterial, das exakt der Nennwandstärke entspricht, unterschreitet der fertige Bogen die nach ASTM B16.9 / ASME B16.9 und ASME B36.19M zulässige Untergrenze von 87.5% der Nennwanddicke. Fachgerechte Fertigungsbetriebe setzen daher gezielt um eine Stufe dickwandigere Rohre als Vormaterial ein. Ausreichende Toleranzreserven sind Pflicht.
2. Hochvakuumglühen und Alpha-Case-Kriterien
Starke Kaltverformung und Schweißwärme erzeugen hohe Eigenspannungen. Glühen baut Spannungen ab. Ohne Glühbehandlung droht in chloridhaltigen Medien interkristalline Spannungsrisskorrosion.
- Ofenatmosphäre: Das Spannungsarmglühen erfolgt in Vakuumöfen bei Drücken unter $5 \times 10^{-3}\text{ Pa}$ bei einer Temperatur von $650^\circ\text{C} \pm 15^\circ\text{C}$.
- Sichtprüfung: Fachgerecht vakuumgeglühte Formstücke verlassen den Ofen in metallischem Silbergrau oder zartem Strohgelb. Die Färbung zeigt die Reinheit. Ein kreidiges Weiß, Dunkelblau oder Violett weist auf Lufteinbrüche und harte Alpha-Case-Schichten hin, die nicht abgebeizt werden können und zu Rissen führen. Versprödungen müssen ausgeschlossen werden.
3. Zerstörungsfreie Prüfung von Vorschweißbördeln
Vorschweißbördel (Stub Ends) für Losflansche werden in Chemieanlagen massenhaft eingesetzt. Bördelbereiche erfordern Sorgfalt. Beim Bördeln wird das Rohrende extrem plastisch verformt. Weist das Vormaterial eine Grobkornstruktur auf, bilden sich am Innenradius feine Mikrorisse. Die Fertigungsvorschrift verlangt eine 100% Farbeindringprüfung (PT) der Dichtfläche und des Übergangsradius. Für hochkorrosive Säuregemische können Konstrukteure Reintitan Grade 2 oder das spaltkorrosionsfeste Grade 12 Titan spezifizieren. Werkstoffe bestimmen die Standzeit.
4. Präzise mechanische Kantenbearbeitung
Auf Baustellen werden Rohrleitungen meist im WIG-Verfahren gefügt. Schweißkanten entscheiden über die Güte. Die Vorbereitung der Anschweißfase ist ausschlaggebend:
- Der Fasenwinkel beträgt $37.5^\circ \pm 2.5^\circ$ bei einer Steghöhe von $1.6\text{ mm} \pm 0.8\text{ mm}$;
- Die Bearbeitung erfolgt spanabhebend auf Drehmaschinen oder Rohrendenfräsen. Schleifscheiben aus Kohlenstoffstahl und Plasmaschneiden sind verboten, um Ferriteintrag und Randschichtaufhärtung zu vermeiden. Eisenkontaminationen müssen unterbleiben.
4. Einkaufs-Checkliste: MTC und Qualitätsdokumentation
Dokumente verlangen genaue Prüfung. Bei der Abnahme von ASTM B363 Titanbögen, T-Stücken, Reduzierstücken und Kappen sollten Prüfingenieure vier Dokumentenbestandteile kontrollieren:
- Lückenlose Schmelzenrückverfolgbarkeit: Jedes Formstück muss eine dauerhafte Laserkennzeichnung oder vibrationsarme Prägung aufweisen, die Norm, Abmessung und Schmelzennummer ausweist. Die Kennzeichnung muss exakt mit dem MTC übereinstimmen. Rückverfolgbarkeit schafft Vertrauen.
- Mechanische und chemische Prüfwerte: Bestätigung von Zugfestigkeit, Streckgrenze, Dehnung sowie Begrenzung der interstitiellen Elemente ($\text{O} \le 0.25%$, $\text{Fe} \le 0.30%$, $\text{C} \le 0.08%$, $\text{N} \le 0.03%$, $\text{H} \le 0.015%$). Grenzwerte sind bindend.
- WPT-W Röntgenprüfprotokolle (RT): Für geschweißte Teile muss ein Abnahmeprotokoll gemäß ASME Section V Article 2 vorliegen, das von einem zertifizierten Prüfer gezeichnet ist. Röntgenfilme müssen archiviert sein.
- Transportschutz und Endabdeckungen: Rohrenden müssen mit widerstandsfähigen Kunststoffkappen geschützt werden. Große dünnwandige Teile erhalten interne Kreuzversteifungen gegen Ovalisierung. Sorgfältige Verpackung schützt Passungen.
Senden Sie vor Auftragserteilung für anspruchsvolle Rohrleitungspakete Ihre Isometrien und Stücklisten an unser Fachteam für eine kostenfreie Vorprüfung von Zeichnungen und Spezifikationen. Über unsere zertifizierten Partnerwerke mit modernen Vakuumöfen und zerstörungsfreier Prüftechnik liefern wir lückenlos rückverfolgbare Rohrleitungskomponenten für höchste Betriebssicherheit. Qualität sichert den Betrieb.
Verwandte Produkte & Dienstleistungen
- Nahtlose & geschweißte Titanrohre — Prozessrohre nach ASTM B861 und B862 für chemische und marine Anwendungen
- Wärmetauscherrohre aus Titan — Kondensatorrohre nach ASTM B338 für höchste thermische Beanspruchungen
- Reintitan Grade 2 Werkstoffdaten — Der bewährte Industriestandard für oxidierende und chloridhaltige Medien
- Titan Grade 12 Molybdän-Nickel-Legierung — Hochbeständig gegen Spaltkorrosion bei erhöhten Betriebstemperaturen
- Projektprüfung & Technisches Angebot — Reichen Sie Ihre Rohrleitungsspezifikationen zur technischen Validierung ein