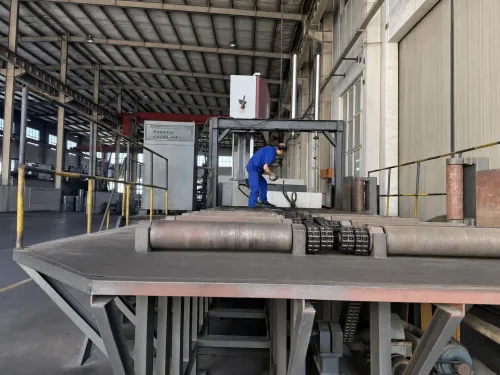
Titan-Zuschnitt & Ablängen
Die meisten Titanaufträge müssen zuerst zugeschnitten werden. Über unsere zertifizierten Partnerbetriebe ist die Frage selten, ob geschnitten werden kann — sondern welches Verfahren zu Materialform, Querschnitt und Kantenanforderung passt. Das falsche Verfahren kostet entweder Geld oder eine brauchbare Kante.
Diese Seite ist der Auswahlleitfaden. Zu jedem Verfahren gibt es eine eigene Seite mit den Details.
Das richtige Schnittverfahren
| Ihr Material | Verfahren | Warum | Kantenzustand |
|---|---|---|---|
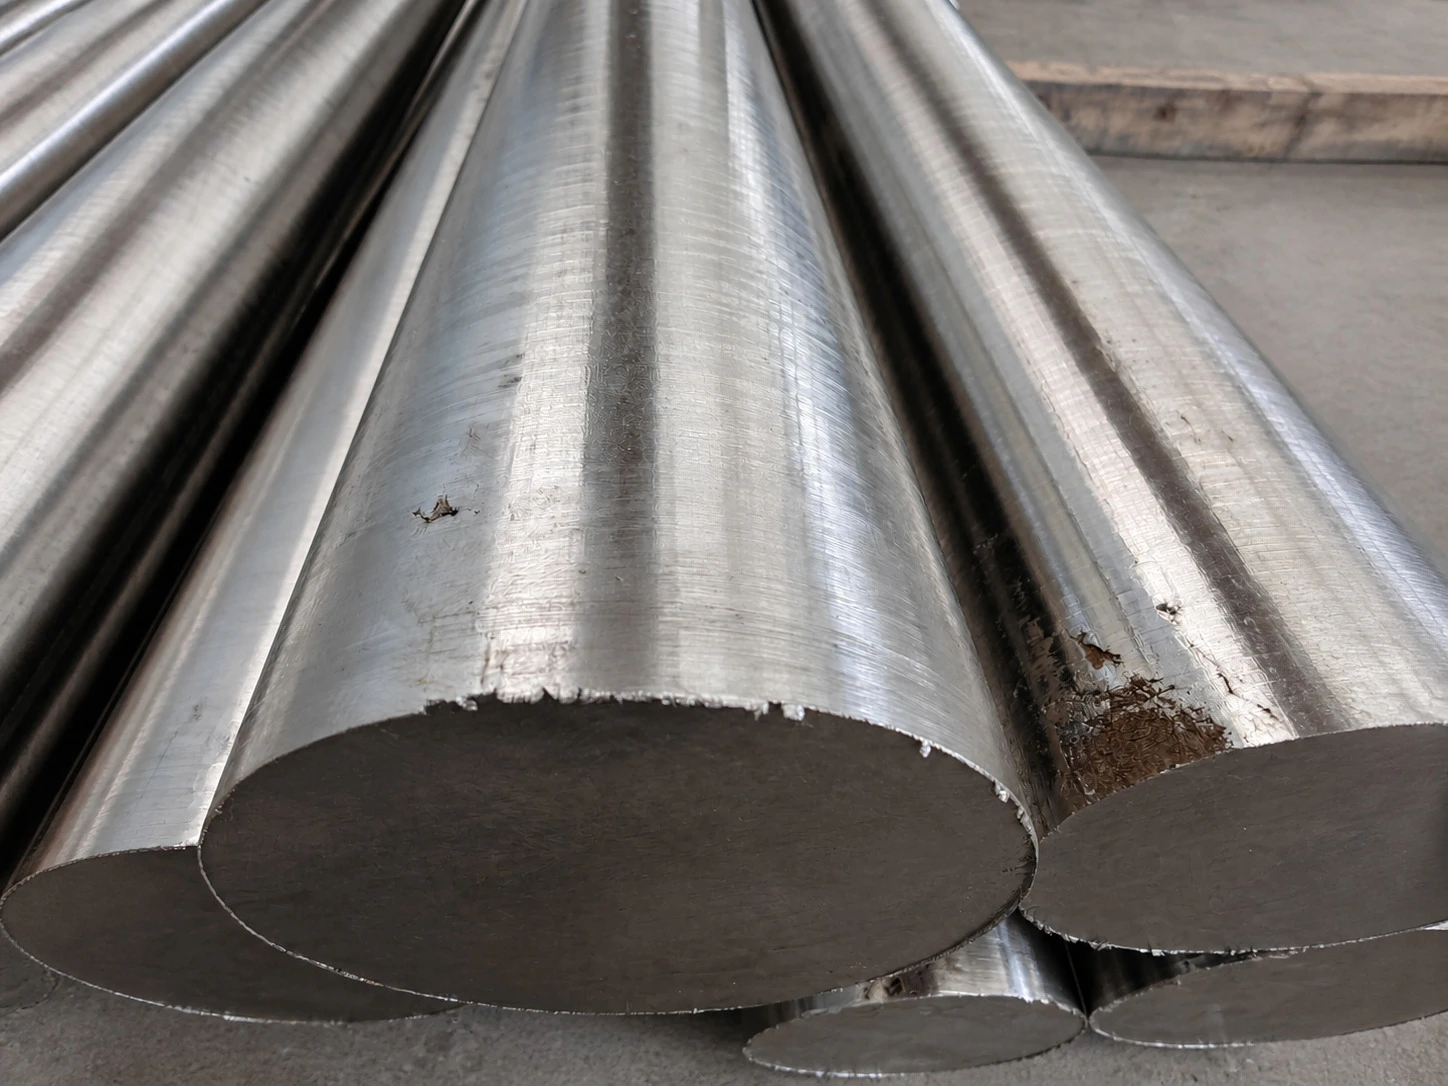
Stange, Knüppel, dickwandiges Rohr (Ø 6.0–350 mm / 0.236"–13.78") | Bandsägeschnitt | Ablängen in der Serie, Bearbeitungszugabe bleibt erhalten | Sägefläche, auf Wunsch geplant und entgratet |
Folie, Blech (0.05–6.0 mm / 0.002"–0.236"), dünnwandiges Rohr, komplexe Flachkonturen | Laserschneiden | Schmale Schnittfuge, kleine Wärmeeinflusszone, schnell bei Wiederholteilen | Argongeschützte, blanke Kante |
Dickes Grobblech (6.35–76.2 mm / 0.250"–3.000"), wärmeempfindliche Teile, Messer-Blanks | Wasserstrahlschneiden | Kaltschnitt, keinerlei Wärmeeinflusszone | Kaltschnittkante, leichte Konizität bei dicken Querschnitten |
Faustregeln:
- Die Dicke entscheidet zwischen Laser und Wasserstrahl. Der Laser ist das richtige Werkzeug von der Folie bis zum dünnen und mittleren Blech (
bis ca. 6.0 mm / 0.236") sowie für rotationsgelaserte Dünnwandrohre (0.8–1.2 mm / 0.031"–0.047"Wandstärke) im Motorsport-Abgasanlagenbau. Wird der Querschnitt dick — oder ist eine Wärmeeinflusszone für Messermacher & Custom EDC bzw. Marine-Strukturbauteile nicht akzeptabel — ist der Wasserstrahl der bessere Weg. - Stangen und Knüppel gehören an die Säge. Rundmaterial konturzuschneiden ist das falsche Werkzeug zum falschen Preis.
- Titan-Laserschneiden nur mit hochreinem Argon. Stickstoff als Schneidgas bildet eine spröde Titannitridschicht an der Schnittkante, Sauerstoff eine Oxidschicht; beide reißen beim späteren Umformen oder Schweißen.
Maschinenfertige Vorbearbeitung für CNC-Fertiger & Langdreher
Wenn Ihre Zuschnitte in CNC-Zerspanungsbetrieben direkt auf 3-Achs-/5-Achs-Bearbeitungszentren oder Langdrehautomaten (Swiss-Type Lathes) gespannt werden, erfordern sägeraue Abschnitte oder Walzplatten sonst erst zeitaufwendiges Vorplanen und Überdrehen der Walzhaut. Alternativ zum reinen Ablängen können Sie direkt wählen:
- Flachgeschliffene & 6-seitig gefräste Rohlinge: Platten und Bleche in Grade 2 (
UNS R50400 / Werkstoff 3.7035 / ВТ1-0) und Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6), entzundert, spannungsarm und beidseitig präzisionsgeschliffen oder 6-seitig winkelrecht vorbearbeitet für Vakuumspannplatten, Spanntürme und weiche Backen. - Spitzenlos geschliffene Titanstäbe: Präzisionsgeschliffenes Rundmaterial (
Ø 1.0–50.8 mm / 0.039"–2.000") in Grade 5 (UNS R56400 / 3.7165 / ВТ6) und Grade 23 ELI (UNS R56407 / 3.7165-ELI / ВТ6С) für den vibrationsfreien Stangenlader- und Führungsbuchsenbetrieb auf Langdrehautomaten. - Aufmaß & Sägeschnittverlust (Saw Kerf) berechnen: Nutzen Sie vor der Bestellung unseren interaktiven Gewichts- & Aufmaßrechner, um das einseitige Bearbeitungsaufmaß sowie den Sägeschnittverlust (
typisch 1.5–3.0 mm / 0.059"–0.118"pro Schnitt je nach Stangendurchmesser) exakt zu kalkulieren.
Was „Ablängen” konkret zusagt
Drei Punkte gehören in die Auftragsbestätigung und nicht in ein allgemeines Versprechen:
- Längentoleranz. Sägen auf Länge hält engere lineare Toleranzen als thermisches Konturschneiden. Toleranzen und Lieferzeiten werden nach Zeichnung und Auftragsspezifikation bestätigt, statt als eine einzige seitenweite Zahl genannt zu werden.
- Schnittzugabe. Sägeschnittfuge (Saw Kerf) plus die von Ihnen benötigte Planzugabe an der Stirnfläche. Wird das Teil anschließend auf der Drehmaschine geplant oder zur Schweißnahtvorbereitung angefast, sagen Sie es uns — die Zuschnittlänge ändert sich.
- Kantenzustand. Wie geschnitten, entgratet oder angefast/überdreht. Schnittkanten sind nicht automatisch bereit für den nächsten Arbeitsgang; bei tragenden Flächen oder Schweißnahtvorbereitung sollte die Abtragstiefe vereinbart werden.
Materialformen, die wir ablängen
Blech, Grobblech und Band; Stange, Rundmaterial und Knüppel; nahtlose und geschweißte Rohre; Folie. Wir verarbeiten Reintitan Grade 1 (UNS R50250 / Werkstoff 3.7025 / ВТ1-00), Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0), Titanlegierung Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6), Grade 23 ELI (UNS R56407 / Werkstoff 3.7165-ELI / ВТ6С), Grade 7, Grade 9 und Grade 12.
Zu den Sorten siehe Titansorten, zu den Produkten Titanprodukte.
Zugeschnittenes Material bestellen
Senden Sie Materialform und Sorte, Fertiglängen und Stückzahlen, die benötigte Längentoleranz und was mit dem Teil anschließend passiert. Jede Lieferung enthält ein Werkstoffprüfzeugnis (Material Test Certificate, MTC) mit Schmelzenrückverfolgbarkeit und Konformitätsbescheinigung (Certificate of Conformance, CofC).