Technische Erläuterung
Ein Biegeradius für Ti-6Al-4V-Blech ist keine universelle Umformgrenze
Realer Plattenkontext: Das Bild zeigt nur flaches Titanmaterial und belegt weder Ti-6Al-4V noch Blechdicke, Zustand, Biegeradius oder Verfügbarkeit.
Ein Biegeradiuswert für Ti-6Al-4V-Blech ist nur dann verwendbar, wenn Werkstoffzustand, Blechdicke, Radiusdefinition und Temperaturbasis zum vorgesehenen Umformweg passen und der tatsächliche Prozess validiert ist. Der historische Leitfaden von TIMET zu TIMETAL 6-4 zeigt, wie stark die Temperatur das angegebene Verhältnis von Radius zu Dicke verändert. Seine Blechtabelle ist jedoch weder eine universelle Umformgrenze noch eine Regel für Titanplatten oder eine aktuelle Beschaffungsspezifikation. Verwenden Sie sie, um einen Prozessweg vorzuprüfen und fehlende Variablen offenzulegen; geben Sie das Bauteil erst auf Grundlage der maßgebenden Zeichnung, der aktuellen Werkstoffspezifikation und eines für das tatsächliche Vormaterial und die Geometrie validierten Umformverfahrens frei.
Diese Unterscheidung ist wichtig, weil eine einzelne Zahl mehrere unterschiedliche Entscheidungen verdecken kann. Die TIMET-Tabelle gilt für geglühtes TIMETAL-6-4-Blech und definiert r als Biegeradius für einen Winkel von 105 Grad sowie t als Dicke. Das angegebene minimale r/t sinkt von 4,5 bei 70°F (21°C) auf 3,0 bei 1000°F (540°C) und 1,0 bei 1500°F (815°C). Diese Einträge belegen einen Temperatureffekt unter den angegebenen Voraussetzungen des Leitfadens; sie beweisen nicht, dass eine andere Charge, Dicke, ein anderer Biegewinkel, ein anderes Werkzeugsystem oder ein anderer Oberflächenzustand dasselbe Ergebnis liefert. Die Tabelle enthält kein Feld zur Prüforientierung. Die Richtung ist daher als RFQ-Prüfpunkt zu behandeln und nicht als durch diese Quelle belegtes Ergebnis.
Zuerst klären, was die Tabelle tatsächlich misst
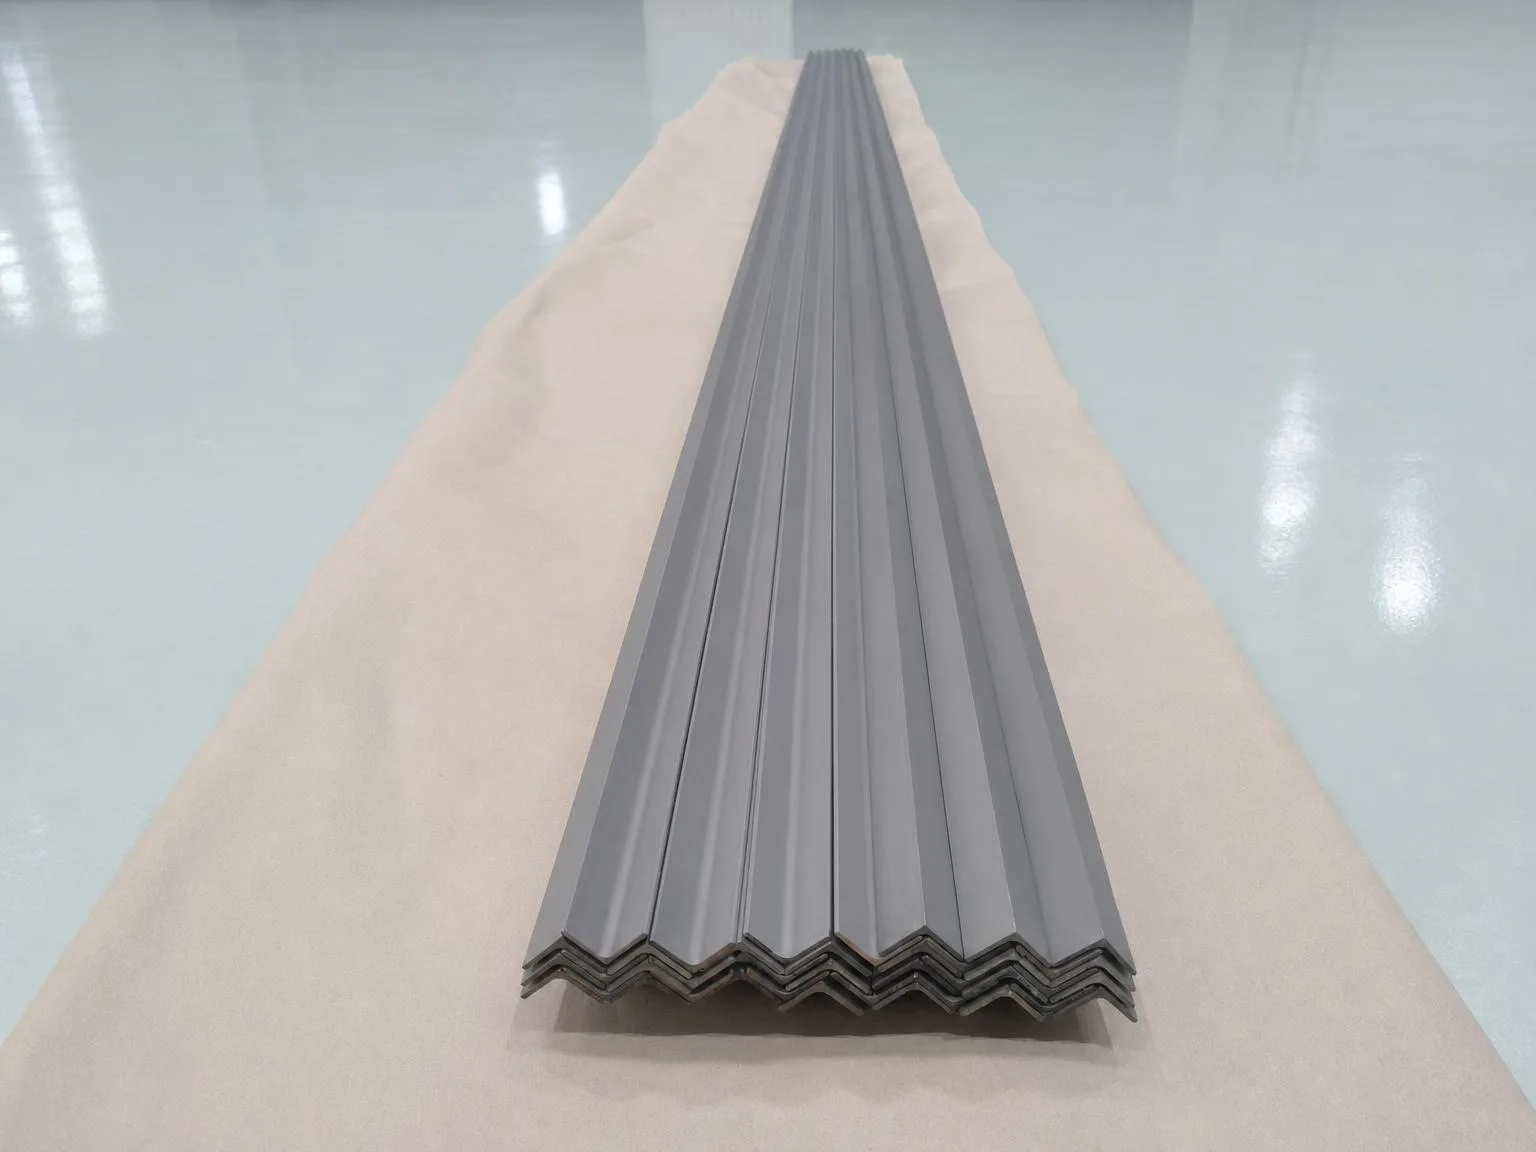
Illustration geformter Profile: Die sichtbaren Biegungen veranschaulichen die Radiusfrage, belegen aber weder Werkstoff, Sorte, Maße, Umformmethode noch Abnahme.
Das Verhältnis von Radius zu Dicke ist eine geometrische Normierung, keine vollständige Umformanweisung. Ein r/t von 4,5 bedeutet, dass der referenzierte Biegeradius dem 4,5-Fachen der Blechdicke entspricht. Bei 1,0 mm Blech ergibt das 4,5 mm, bei 2,0 mm Blech 9,0 mm. Die Rechnung erhält das Verhältnis, legt aber nicht fest, welchen physischen Radius die Zeichnung regelt, denn Zeichnungen können den Innenradius, den Werkzeugradius oder eine andere Konvention angeben. Die TIMET-Fußnote definiert nur das eigene r und den Prüfwinkel von 105 Grad.
Die Tabelle bezeichnet zwei Datenreihen als Minimum und Typical, erläutert jedoch weder die Prüfpopulation noch die Ableitung der Typical-Reihe. Die beiden Spalten dürfen deshalb nicht gegeneinander ausgetauscht werden. Beide Reihen können höchstens eine frühe Prozessprüfung unterstützen; eine Abnahmegrenze muss aus der vertraglich maßgebenden Anforderung und dem validierten Verfahren stammen.
Höhere Temperatur verbessert die Biegbarkeit, verändert aber den Prozesszustand
Die historische Tabelle zeigt, wie das minimale r/t mit steigender Temperatur abnimmt: 4,5 bei 21°C, 4,0 von 205°C bis 425°C, 3,0 bei 540°C, 2,5 bei 650°C, 1,5 bei 760°C und 1,0 bei 815°C. Das belegt, dass Erwärmung den erforderlichen Radius unter den Voraussetzungen des Leitfadens verringern kann. Es belegt nicht, dass die höchste Temperatur automatisch die beste Produktionswahl ist.
TIMET warnt, dass geglühtes Blech beim Warmumformen auf oder unter der Glühtemperatur bleiben sollte, damit die mechanischen Eigenschaften nicht beeinflusst werden. Außerdem kann lösungsgeglühtes Blech während des Umformens altern oder überaltern; ausgelagertes Blech lässt sich nur begrenzt umformen. Die technische Entscheidung hat damit zwei gekoppelte Ergebnisse: Lässt sich die Geometrie herstellen, und welcher Werkstoffzustand bleibt danach bestehen? Ein Prozess, der einen engeren Radius erreicht, aber den vorgesehenen Wärmebehandlungszustand verändert, erfüllt die ursprüngliche Anforderung nicht.
Oxidation ist ein weiteres gekoppeltes Ergebnis. Der Leitfaden bezeichnet Oxidation oberhalb von 1100°F (590°C) als wesentlich, empfiehlt möglichst kurze Zeit und niedrige Temperatur in Luft und rät zur Entfernung der beim Warmumformen entstandenen Alpha-Case-Schicht. Dies sind historische Herstellerhinweise, keine vollständige moderne Prozessspezifikation. Sie zeigen dennoch, warum ein Angebot für Warmumformung Atmosphäre oder Beschichtung, kumulative Wärmeeinwirkung, Oberflächenabtrag nach dem Umformen und das dafür vorgesehene Maßaufmaß benennen sollte.
Kaltumformdaten brauchen eine Prüfung des Lastpfads
TIMET verbindet die hohe Festigkeit und den niedrigen Elastizitätsmodul von Ti-6Al-4V mit einer stärkeren Rückfederung nach dem Kaltumformen als bei anderen Konstruktionswerkstoffen. Rückfederung bedeutet, dass die entlastete Form von der unter Werkzeuglast abweicht. Ein Biegeradius allein kann die Endgeometrie daher nicht definieren. Werkzeugkompensation, Einspannung, Dickentoleranz und abschließende Maßprüfung bleiben Bestandteile des Prozesswegs. Auch die Richtung kann in den RFQ-Kontrollsatz gehören, doch diese Tabelle quantifiziert ihren Einfluss nicht.
Der Leitfaden weist außerdem auf den Bauschinger-Effekt hin: Bereits nach 3% Streckdehnung kann die Druckstreckgrenze um 15–20% sinken; der Effekt tritt auch beim Warmumformen auf. Das ist eine Warnung zum Lastpfad. Eine Umformfolge, die das Blech zunächst streckt und danach umgekehrt belastet, muss sich nicht wie eine einstufige Biegung verhalten, selbst wenn Legierung, Dicke und Nennradius übereinstimmen. Die genaue Auswirkung in der Fertigung ist für die tatsächliche Abfolge zu ermitteln und darf nicht allein aus dem Prozentwert abgeleitet werden.
Den Datenblattwert in einen kontrollierten Umformparameter überführen
Die folgende Übertragungsprüfung ist eine Synthese des Autors und keine TIMET-Vorgabe. Sie trennt, was aus einer Referenz übernommen werden kann, von dem, was für den Auftrag festgelegt werden muss:
| Übertragungsfeld | Festzulegende Angaben | Warum dies die Entscheidung verändert |
|---|---|---|
| Werkstoffidentität | Ti-6Al-4V-Variante, Produktform, Lieferzustand und Charge | Die zitierte Tabelle gilt für geglühtes TIMETAL-6-4-Blech, nicht für jedes Grade-5-Produkt |
| Geometriedefinition | Dickenbereich, maßgebende Radiuskonvention, Biegewinkel und Richtung | r/t kann einen mehrdeutigen Radius oder einen anderen Winkel nicht auflösen; die Richtung ist ein zusätzlicher RFQ-Kontrollpunkt und kein Ergebnis der Tabelle |
| Temperaturweg | Vormaterial- und Werkzeugtemperatur, Erwärmungsmethode, Haltezeit und kumulative Exposition | Die Temperatur verändert die Biegbarkeit und kann zugleich Werkstoffzustand oder Oxidation beeinflussen |
| Lastpfad | Biegefolge, vorherige Streckung, Umkehrbelastung, Einspannung und Rückfederungskompensation | Vorverformung und Entlastung können das Verhalten verändern |
| Oberflächenweg | Kantenzustand, Sauberkeit, Oxidationskontrolle, Alpha-Case-Entfernung und Endaufmaß | Warmumformen kann Oberflächenabtrag erfordern und damit die Maße beeinflussen |
| Freigabenachweis | Prüfcoupon oder repräsentatives Teil, Maß-, Oberflächen- und erforderliche Eigenschaftsergebnisse | Eine historische Tabelle prüft die Machbarkeit vor; sie gibt das Produktionsteil nicht frei |
Wenden Sie die Prüfung in dieser Reihenfolge an. Verwerfen Sie die Referenz zuerst, wenn Werkstoffzustand oder Geometriedefinition nicht passen. Entscheiden Sie dann, ob die Tabelle nach den maßgebenden Projektdokumenten nur eine Prüfhilfe oder ein zulässiger Eingangswert ist. Validieren Sie schließlich den Prozess mit repräsentativem Vormaterial und dokumentieren Sie die fertige Geometrie sowie alle vom verantwortlichen Ingenieur verlangten Werkstoffzustands- oder Oberflächenprüfungen.
Ein Rechenbeispiel zur Vorprüfung
Angenommen, ein Käufer erwägt bei Raumtemperatur eine Biegung aus 2,0 mm dickem, geglühtem Ti-6Al-4V-Blech. Das historische minimale r/t von 4,5 multipliziert mit 2,0 mm ergibt einen Referenzradius von 9,0 mm. Das ist ein transparentes Rechenergebnis, kein Produktionsabnahmewert. Bevor 9,0 mm in die Bestellung oder Werkzeugzeichnung übernommen werden, muss der Käufer prüfen, ob Radiuskonvention, 105-Grad-Basis, Blechzustand, Dickentoleranz und anwendbare Spezifikation zum vorgesehenen Teil passen. Er kann auch die Walzrichtung als Prozesskontrollfeld festschreiben, jedoch nicht, weil diese Tabelle Orientierungsdaten liefert.
Wenn dasselbe Team Warm- oder Heißumformung bewertet, darf es 4,5 nicht einfach durch den kleineren Tabellenwert ersetzen. Es muss die vorgesehene Wärmeeinwirkung auch mit Lieferzustand, Oxidationskontrollen und Anforderungen nach dem Umformen vergleichen. Der kleinere Radius und die zusätzlichen Prozesskontrollen gehören in denselben Entscheidungsnachweis.
Die belastbare Schlussfolgerung ist eng, aber nützlich: Die TIMET-Tabelle zeigt, dass die Biegbarkeit von Ti-6Al-4V bedingt und temperaturabhängig ist. Käufer können die Werte zur Werkzeugvorprüfung und für bessere Rückfragen verwenden. Eine übertragbare Umformgrenze erfordert jedoch einen passenden Werkstoffzustand, eine passende Geometriedefinition, einen passenden Temperatur- und Lastpfad sowie eine passende Freigabemethode. Die Richtung kann als zusätzlicher RFQ-Kontrollpunkt festgelegt werden; ihr Einfluss liegt außerhalb der Evidenz dieser Tabelle.
Quellen
- TIMET, TIMETAL 6-4 Properties (historischer technischer Herstellerleitfaden; genaues Veröffentlichungsdatum und aktueller Revisionsstand nicht angegeben), abgerufen am 14. September 2026: https://www.timet.com/assets/local/documents/technicalmanuals/TIMETAL_6-4_Properties.pdf
FAQ
# Kann die TIMET-Tabelle zum Biegeradius von Ti-6Al-4V direkt in eine Produktionszeichnung übernommen werden?
# Welchen Referenzradius ergibt die historische Tabelle für 2,0 mm dickes, geglühtes Ti-6Al-4V-Blech bei Raumtemperatur?
Benötigen Sie dieses Material? Erhalten Sie ein Direktangebot ab Werk.