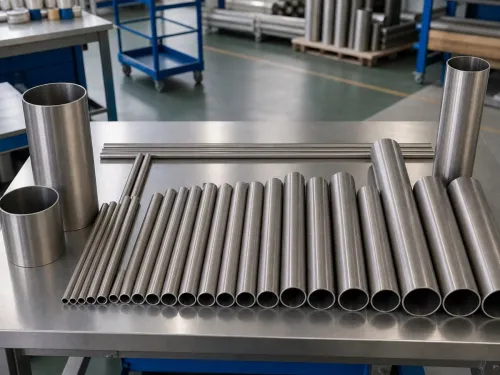
Titan-Auspuffrohre & Lasergeschnittene Pie Cuts (Grade 1 & Grade 2)
Dünnwandige Titan-Abgasrohre & Schweißfertige Pie Cuts
Der Bau einer Titan-Motorsport-Abgasanlage erfordert Rohrmaterial, das sich beim Aufweiten nicht spaltet, beim WIG-Schweißen ruhig fließt und hochfrequenten Temperaturwechseln ohne Rissbildung standhält. Über unsere zertifizierten Partnerbetriebe liefern wir dünnwandige Reintitanrohre und rotationsgelaserte Pie Cuts speziell für den Motorsport- & Abgasanlagenbau.
Warum CP Grade 1 / Grade 2 und 1.0–1.2 mm (0.039”–0.047”) Wandstärke?
Bei Fächerkrümmern, Downpipes und kompletten Titan-Auspuffanlagen entscheiden Werkstoffwahl und Wandstärke über Schweißbarkeit und Lebensdauer auf der Rennstrecke:
- Warum Reintitan Grade 1 & Grade 2: CP Grade 1 (
UNS R50250 / Werkstoff 3.7025 / ВТ1-00) bietet die höchste Bruchdehnung und Kaltumformbarkeit für enge Dornbiegungen, Steckmuffen-Aufweitungen und Sammlerkonen ohne Kaltverfestigungsrisse. CP Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0) liefert höhere Streckgrenzen für gerade Mittelrohre, Schalldämpferhüllen und Unterbodenführungen bei gleichzeitig hervorragender Schmelzbadkontrolle beim formierten WIG-Schweißen. - Der goldene Mittelweg von 1.0–1.2 mm (0.039”–0.047”) Wandstärke: Extrem dünnes
0.8 mm (0.031")Rohr spart Gewicht im Drag-Racing, reagiert jedoch empfindlich auf hochfrequente Motorvibrationen. Wandstärken von1.0 mm (0.039")und1.2 mm (0.047")bieten dagegen das optimale Gleichgewicht zwischen rund 45 % Gewichtsersparnis gegenüber Edelstahl und hoher Beständigkeit gegen Thermoschockrisse an der Schweißnahtwurzel. Mit unserem Gewichts- & Aufmaßrechner können Sie das genaue Metergewicht vorab berechnen.
Abmessungsübersicht Titan-Auspuffrohre
| Zölliger OD | Metrischer OD | Standard-Wandstärken | Verfügbare Ausführungen |
|---|---|---|---|
| 1.50” & 1.75” | 38.1 mm & 44.5 mm | 1.0 mm (0.039"), 1.2 mm (0.047") | Gerade Längen, Dornbögen, Laser-Pie-Cuts |
| 2.00” & 2.50” | 50.8 mm & 63.5 mm | 1.0 mm (0.039"), 1.2 mm (0.047") | Gerade Längen, Dornbögen, Laser-Pie-Cuts |
| 3.00” | 76.2 mm | 1.0 mm (0.039"), 1.2 mm (0.047") | Gerade Längen, Dornbögen, Laser-Pie-Cuts |
| 3.50” & 4.00” | 88.9 mm & 101.6 mm | 1.0 mm (0.039"), 1.2 mm (0.047"), 0.8 mm (0.031") | Gerade Längen, Laser-Pie-Cuts, Reduzierkonen |
Ultraschallgereinigte & Einzeln Versiegelte Pie Cuts
Jeder Schweißer, der bereits eine komplexe Bi-Turbo-Titananlage gefertigt hat, weiß: Das Sägen, Bandschleifen, Entgraten und Entfetten von 200 einzelnen Pie-Cut-Segmenten mit Aceton dauert oft länger als das eigentliche WIG-Schweißen. Kleinste Ölreste oder Grate an der Rohrinnenwand führen bei Titan sofort zu Poren, grauer Oxidation und Nahtversprödung.
Über die mehrachsigen Rotationsanlagen für Titan Laserschneiden unseres Partnernetzwerks durchläuft jedes Pie-Cut-Segment einen vierstufigen Prozess:
- Rotationslaserschnitt unter hochreinem Argon: Faserlaser schneiden
4.5°-,9°- und15°-Segmente ohne mechanisches Quetschen oder Ovalitätsverzug unter Argon-Schutzgas, sodass die Schnittkante frei von Alpha Case bleibt. - Innen- & Außenentgratung: Innen- und Außenkanten werden sauber entgratet, damit sich die Ringe beim Heften und Verlaufsschweißen spaltfrei fügen lassen.
- Ultraschall-Entfettungsbad: Alle Segmente werden im Ultraschallbad gereinigt, um Zieh- und Schneidöle sowie feinste Partikel rückstandslos zu entfernen.
- Einzeln versiegelte Verpackung: Nach der Trocknung werden die Pie Cuts in einzeln verschweißten Schutzbeuteln verpackt. Der Schweißer öffnet den Beutel am Schweißtisch, spannt die Segmente auf die Formiervorrichtung und kann sofort schweißen (Weld-Ready out of the bag).
Passende CNC-Gedrehte Abgaskomponenten
Für eine durchgängige Stückliste aus einer Hand liefern wir passende Anschlussbauteile aus unserer Titan-CNC-Bearbeitung:
- CNC-gedrehte V-Band-Flansche: Zentrierende V-Band-Ringe (männlich/weiblich) aus Grade 2 (
UNS R50400 / 3.7035 / ВТ1-0) und Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) passend für2.0" (50.8 mm)bis4.0" (101.6 mm)Rohre. - Lambdasonden-Einschweißmuttern (
M18×1.5): Gestufte oder mit Rohrradius versehene O2-Sensor-Bungs aus CP Grade 2. - Lasergeschnittene 2-Loch-/3-Loch-Flansche & Krümmerflansche: Geschnitten aus
8.0–12.7 mm (0.315"–0.500")Grobblech nach Ihrer DXF-/CAD-Zeichnung. - Vollmaterial-Auspuffhalter (Hanger Rods): Rundstäbe in
Ø 8.0 mm (0.315"),Ø 9.5 mm (0.375")undØ 12.7 mm (0.500")aus Grade 2.
Qualitätsdokumentation & Anfrage
Jede Lieferung erfolgt mit Werkstoffprüfzeugnis (Material Test Certificate, MTC) mit Schmelzenrückverfolgbarkeit und Konformitätsbescheinigung (Certificate of Conformance, CofC). Maßtoleranzen und Lieferzeiten werden nach Zeichnung und Auftragsspezifikation bestätigt (confirmed per drawing and order specification).
Angebot für Titan-Auspuffrohre & schweißfertige Pie Cuts anfordern →
Angebot für dieses Produkt anfordern
Senden Sie Ihre Zeichnung oder Spezifikation – wir antworten innerhalb von 24 Stunden.
Schnellkontakt
Qualitätssicherung
- ✓ Werkstoffprüfzeugnis (MTC) zu jedem Auftrag
- ✓ Konformität mit ASTM / ASME / AMS
- ✓ Drittinspektion möglich
Ähnliche Produkte
-
Titanrohre (Tubes)
Titanrohre (Tubes)