При закупке титановых прутков и поковок из сплавов Grade 5 (Ti-6Al-4V / ВТ6) или Grade 23 (Ti-6Al-4V ELI) отделы снабжения регулярно сталкиваются с ощутимой разницей в цене: если стандартный промышленный прокат по ASTM B348 (двойной переплав VAR) стоит около $$22 \sim $26\text{ USD/kg}$, то пруток того же диаметра по авиационным стандартам AMS 4928 / AMS 4965 или под распыление сферических порошков PREP/EIGA (тройной переплав VAR) обходится на $$3.00 \text{ – } $5.50\text{ USD/kg}$ дороже.
Недобросовестные трейдеры часто уверяют, что «химический состав в сертификате одинаковый, поэтому разницы между двумя и тремя переплавами нет». В дисках турбин, ответственных авиационных узлах и медицинских имплантатах такая экономия может привести к катастрофическому усталостному разрушению. На основе данных наших плавильных и кузнечных комплексов разберем физику процесса тройного переплава VAR.
1. Физика в вакуумном тигле: почему двух переплавов недостаточно для авиации
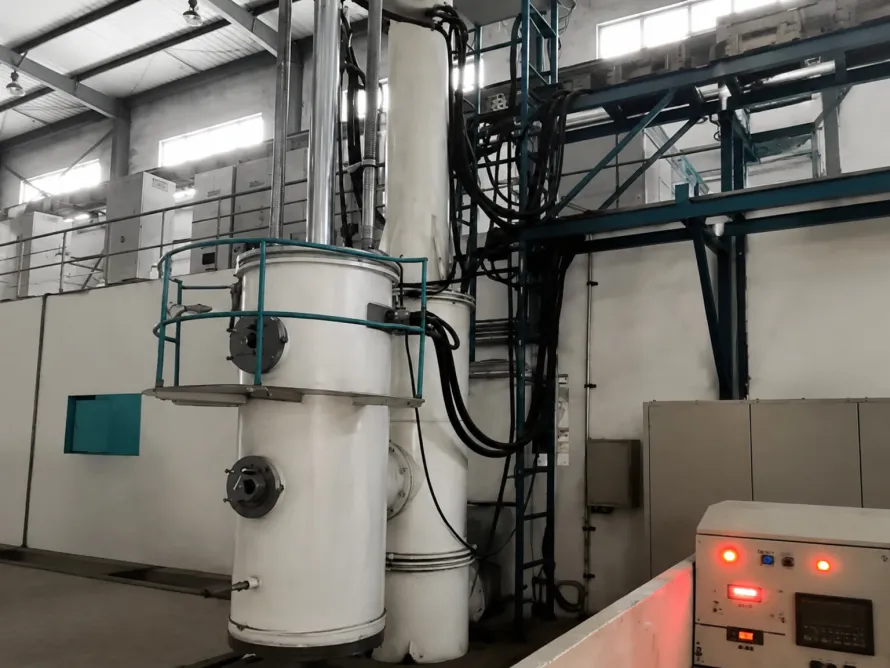
Поскольку жидкий титан мгновенно вступает в реакцию с атмосферой и керамической футеровкой, слитки массой от 3 до 15 тонн выплавляют в водоохлаждаемых медных кристаллизаторах методом вакуумно-дугового переплава (ВДП / VAR):
- Плавка 1 (Первичный переплав): Спрессованные блоки титановой губки сорта TG-90/TG-100 (Grade 0) и лигатура 65-AlV сплавляются в первичный слиток.
- Плавка 2 (Промышленный стандарт — ASTM B348 / B381): Первичный слиток переворачивают и переплавляют повторно. Этого достаточно для теплообменников и морской арматуры, но два микроскопических дефекта могут сохраниться:
- Включения низкой плотности (LDI / дефект «Hard Alpha»): Частицы губки, насыщенные азотом, образуют хрупкую альфа-фазу внедрения ($\text{TiN}_x\text{O}_y$) с температурой плавления свыше $1900^\circ\text{C}$ (при температуре плавления матрицы $\sim 1660^\circ\text{C}$). При двойном переплаве такая тугоплавкая частица может пройти через жидкую ванну не растворившись и остаться в металле как осколок стекла, вызывая мгновенное зарождение усталостной трещины.
- Зональная ликвация и разброс температуры $\beta$-превращения: Железо ($\text{Fe}$) и кислород ($\text{O}$) перераспределяются по высоте слитка при 24-часовой кристаллизации, из-за чего температура полиморфного превращения ($\text{T}_\beta$) между головной и донной частью отличается на $8^\circ\text{C} \text{ – } 12^\circ\text{C}$.
2. За что именно вы доплачиваете $3.00–$5.50/кг при тройном VAR
- Полное растворение включений Hard Alpha: Третий переплав с управляемым электромагнитным перемешиванием (EMS) увеличивает время пребывания металла в жидкой фазе, полностью диффундируя тугоплавкие зоны и удерживая разброс легирующих элементов в пределах $\pm 0,01% \sim 0,03%$.
- Сверхнизкое содержание газов ($\text{O} \le 0,05% \sim 0,12%$): В наших титановых прутках для распыления порошков AM тройная вакуумная дегазация ($< 0,08\text{ Па}$) снижает кислород до уровня менее $500\text{ ppm}$.
- Двойные потери на обточку и обрезку прибыли: После каждого переплава необходимо обтачивать боковую корку слитка и отрезать головную усадочную раковину. Третий цикл дает 4%–6% дополнительных безвозвратных потерь металла и 24 часа работы печи.
3. Сравнение: Двойной VAR против Тройного VAR
| Металлургический параметр | Двойной переплав VAR (2x Melt) | Тройной переплав VAR (3x Melt) | Инженерный эффект |
|---|---|---|---|
| Применимые стандарты | ASTM B348, ASTM B381 | AMS 4928, AMS 4965, ISO 5832-3 | Обязательное требование авиационных OEM |
| Риск дефекта Hard Alpha (LDI) | Низкий, но статистически возможен | Практически исключен ($< 10^{-7}$) | Защита от разрушения роторов и имплантатов |
| Разброс состава (верх/низ) | До $\pm 0,15%$ | В жестких пределах $\pm 0,01% \sim 0,03%$ | Идентичные свойства по всей массе партии |
| Окно Beta-Transus ($\text{T}_\beta$) | $\pm 8^\circ\text{C} \sim 12^\circ\text{C}$ | $\pm 2^\circ\text{C} \sim 3^\circ\text{C}$ прецизионное окно | Однородная бимодальная микроструктура |
| Ультразвуковой контроль (УЗК) | AMS 2631 Класс B или A | AMS 2631 Класс AA (ПДО $\Phi 0,8\text{ мм}$) | Выявление субмиллиметровых несплошностей |
| Основные сферы применения | Химпром, судостроение, аноды | Авиационные поковки, имплантаты, прутки AM | Максимальная надежность критических деталей |
4. Как закупщику проверить подлинность тройного переплава VAR
- Запросите генеалогию из 3 номеров плавок: Проследите цепочку от первичного электрода (-1) до чистового слитка (-3).
- Проверьте диаграммы вакуума и тока печи VAR: Подлинная партия имеет три отдельных цифровых лога плавки.
- Сверьте химанализ верха/середины/низа слитка и паспорт Beta-Transus: Свяжитесь с нашими инженерами-металлургами для заказа проката тройного переплава с полным пакетом сертификатов испытаний материала (MTC).