In den Lieferketten für Luftfahrtkomponenten und metallischen 3D-Druck sehen sich Einkäufer regelmäßig mit gravierenden Preisunterschieden bei geschälten Rundstäben aus Grade 5 (Ti-6Al-4V) konfrontiert. Preisspannen fallen drastisch aus. Während Standardstäbe nach ASTM B348 ab Lager zu günstigen Konditionen verfügbar sind, erfordern Chargen für Luftfahrtbolzen oder Verdüsungsstäbe spürbare Preisaufschläge.
Der Schmelzprozess begründet die Differenz.
Die technische Wasserscheide liegt in der Anzahl der Umschmelzzyklen im Vakuum-Lichtbogenofen (VAR). Prozessunterschiede sind eklatant. Standardware für Industrieapparate durchläuft ein- oder zweifache VAR-Schmelzen (1-2x VAR), während rotierende Triebwerksscheiben und Elektrodenstäbe für Pulververdüsung zwingend dreifach umgeschmolzen werden (3x VAR). Welche Gefügeänderungen bewirkt der dritte Schmelzgang? Wie definieren Ingenieure dies in Spezifikationen?
Industrielle Titanerschmelzung at certified partner facilities und das VAR-Prinzip
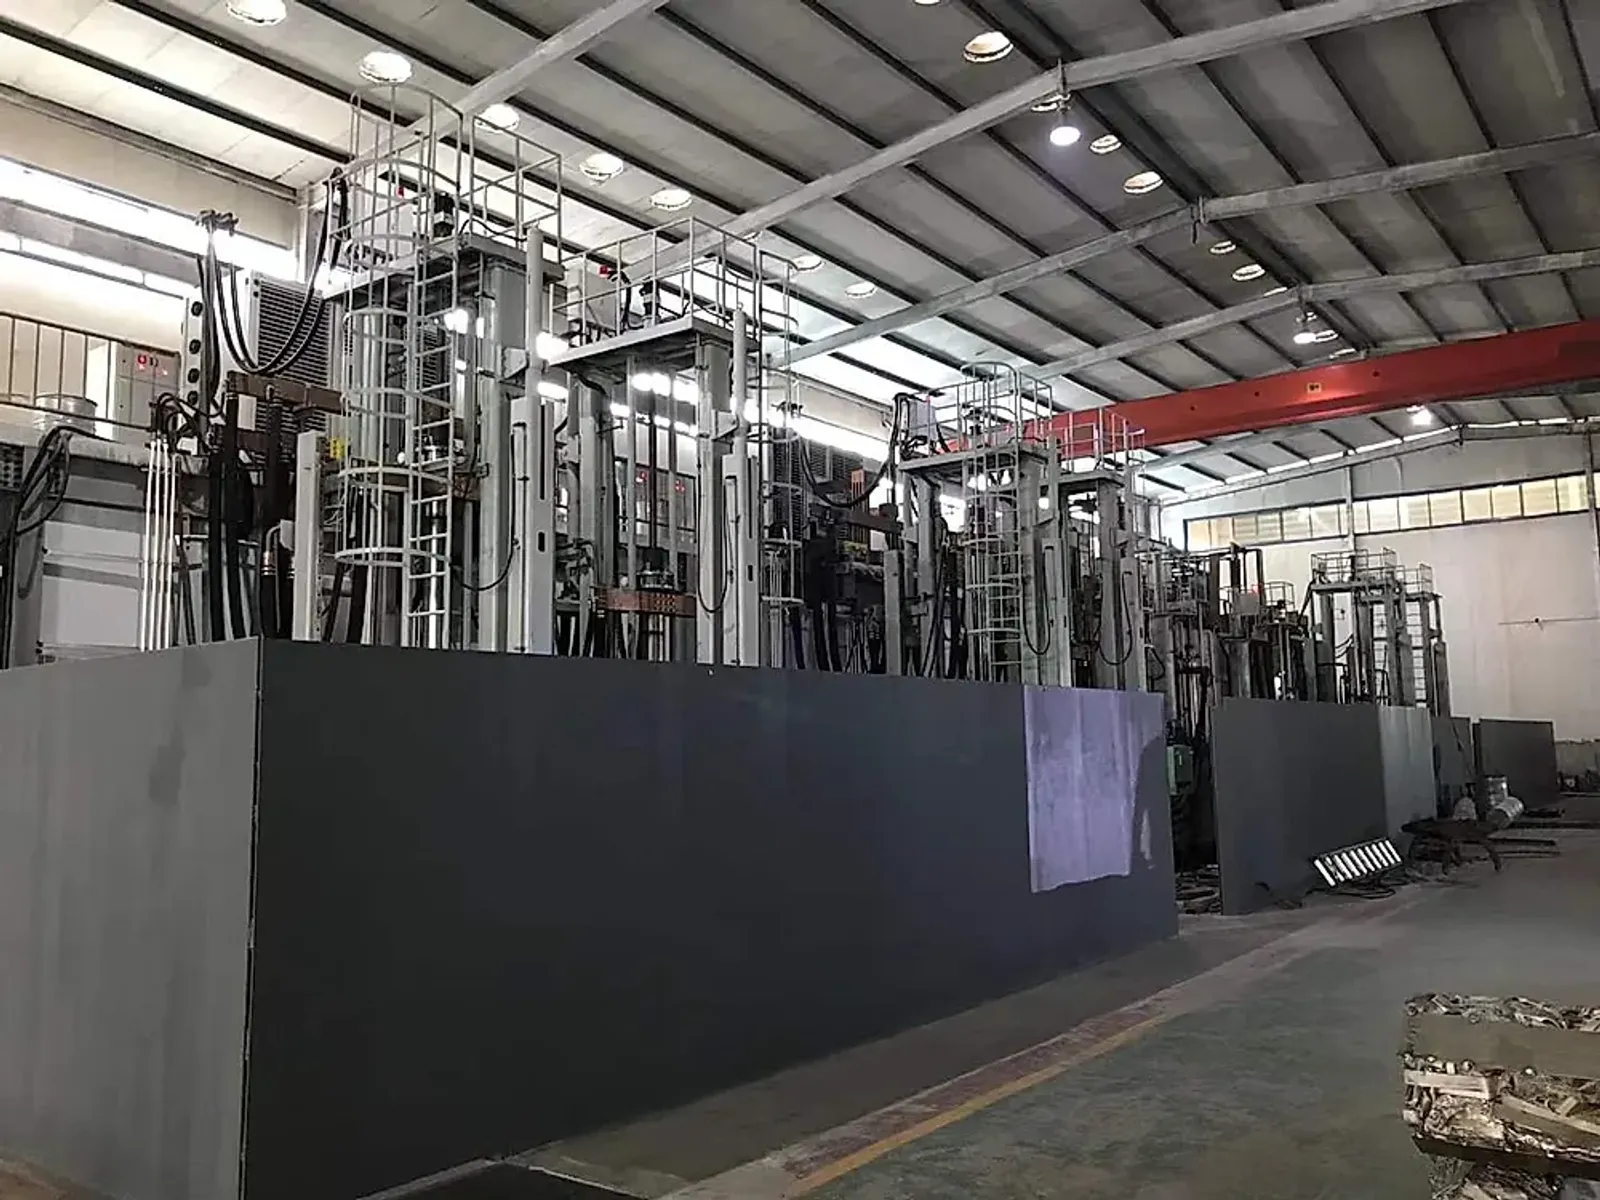
Die Bewertung von Schmelzstufen verlangt den Blick in die Schmelzhalle. Anlagentechnik prägt die Werkstoffqualität. In den metallurgischen Zentren von partner facility bildet das Vakuum-Lichtbogen-Umschmelzen (VAR) das dominierende Verfahren, während Elektronenstrahl-Kaltbodenöfen (EB) nur punktuell eingesetzt werden.
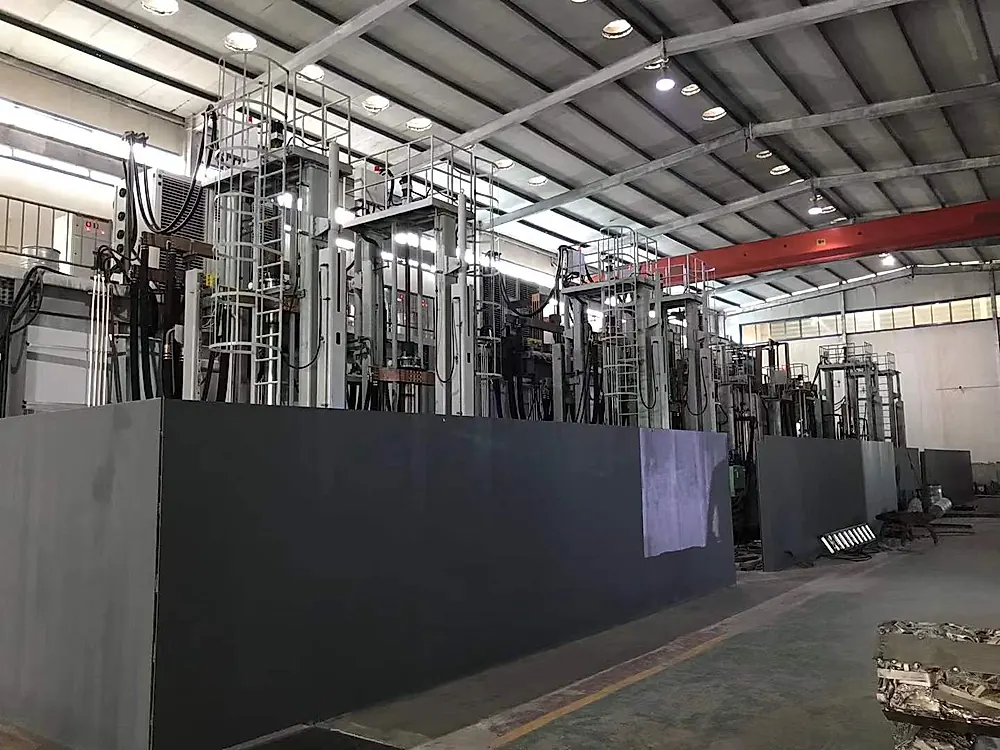
Beim VAR-Verfahren werden hochreiner Titanschwamm, Al-V-Vorlegierungen (Al-V master alloy) und zertifizierter Rücklauf zu Abschmelzelektroden verpresst. Unter Hochvakuum zündet der Lichtbogen, und das Metall tropft in eine wassergekühlte Kupferkokille:
- Industriequalität (1-2x VAR): Gefertigt nach ASTM B348 oder GB/T 2965 mit Erst- und Zweitschmelze. Die Schmelzbadtiefe bleibt begrenzt. Dies genügt für chemische Armaturen, Pumpenwellen und maritime Komponenten vollkommen.
- Luftfahrt- und AM-Qualität (3x VAR): Geregelt nach AMS 4928, MIL-T-9047 oder ASTM F136. Der Sekundärblock wird komplett überdreht, Lunker werden gekappt, und der Block wird unter Feinstvakuum ($< 10^{-2}\text{ Pa}$) ein drittes Mal umgeschmolzen. Dieser Zusatzzyklus verursacht Schmelzmehrkosten von ca. USD 0,70–2,10/kg.
Beseitigung fataler Fehlstellen: Hoch- und niederdichte Einschlüsse
Flugsicherheit duldet keine Kompromisse. Die Aufpreise für 3x VAR dienen primär dazu, zwei mikroskopische Fehlstellentypen im Gussblock verlässlich auszulöschen: hochdichte Einschlüsse (HDI) und niederdichte Einschlüsse (LDI).
- Vermeidung hochdichter Einschlüsse (HDI): HDIs entstehen durch hochschmelzende Fremdpartikel wie Wolframkarbid-Bruchstücke (WC), Molybdän (Mo) oder Tantal (Ta) aus der Elektrodenfertigung. Deren Schmelzpunkte liegen weit über dem von Titan ($1668^\circ\text{C}$). Im flachen Schmelzbad einfacher Schmelzgänge sinken schwere Partikel unaufgeschmolzen zu Boden; die verlängerte Verweilzeit und elektromagnetische Badumwälzung des dritten Schmelzgangs lösen diese Refraktärmetalle vollständig im Gitter auf.
- Auflösung niederdichter Einschlüsse (LDI): Bekannt als stickstoffreiche harte Alpha-Fehlstellen (Hard-Alpha-Defekte). Diese Einschlüsse bergen extreme Risiken. Reagiert Titanschwamm bei Erhitzung punktuell mit Luftstickstoff, bilden sich extrem harte Titannitrid-Nester. Unter Wechselbelastung wirken LDIs als Risskeime. Die Vakuum-Entgasung und Umverteilung im 3x VAR Prozess lässt interstitielle Atome homogen diffundieren und beseitigt LDI-Defekte.
Bei der Pulververdüsung im EIGA- (Electrode Induction Gas Atomization) oder PREP-Verfahren (Plasma Rotating Electrode Process) gelangen unaufgelöste HDIs oder LDIs ungehindert in das Metallpulver. Defekte sind untragbar. Im 3D-Druckbauteil führen sie zu Bindefehlern und Poren.
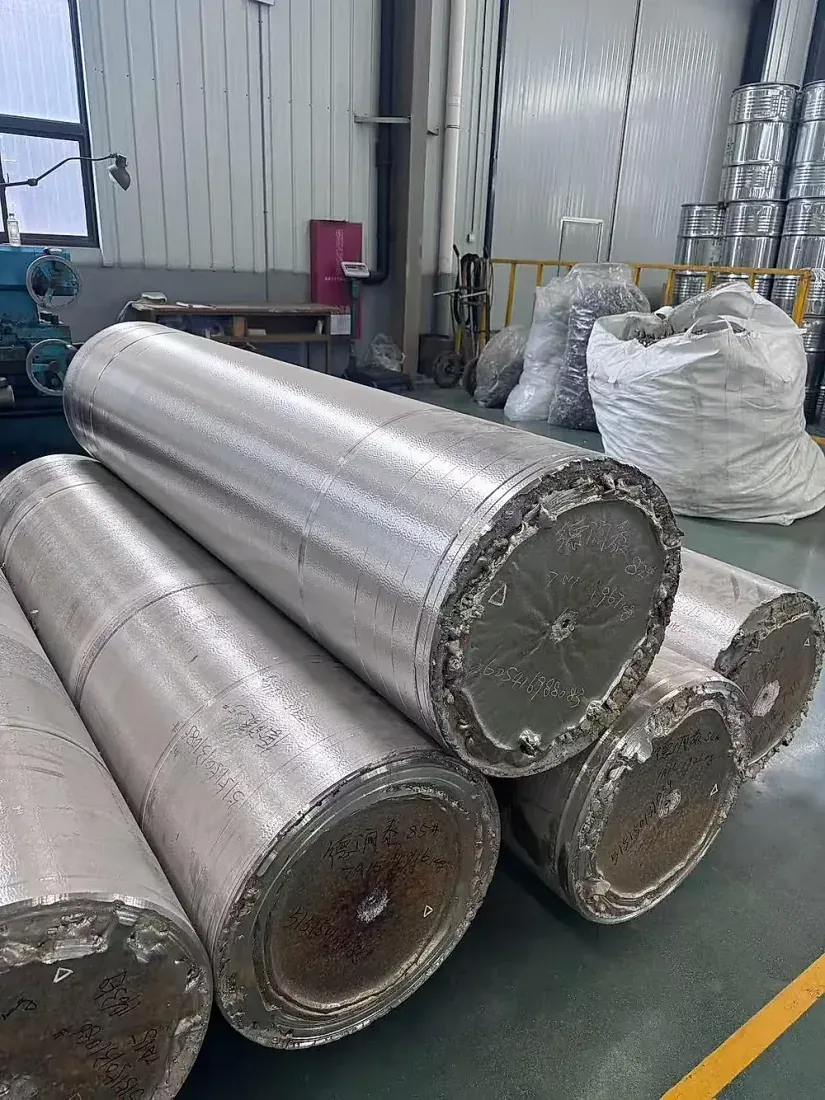
Sauerstoffkontrolle: $O \le 0,05%$ als Fundament für 3D-Druckpulver
Die additive Fertigung stellt strenge Anforderungen an interstitielle Gasgehalte. Gaselemente wirken versprödend. Auf Fertigungslinien für Luftfahrt-Verbindungselemente und Pulver-Feedstock sichern Reinstschwamm der Klasse 0 und 3x VAR Schmelzführung einen Sauerstoffwert von $O \le 0,05%$ (500 ppm).
Sauerstoffkontrolle entscheidet alles.
Der Materialkreislauf bei der Pulververarbeitung verdeutlicht die Notwendigkeit des extrem niedrigen Ausgangswertes: Reinheit bestimmt die Zähigkeit.
- Sauerstoffaufnahme bei der Verdüsung: Beim EIGA- oder PREP-Prozess nehmen feine Metalltröpfchen im Schutzgasstrom durch ihre enorme Oberfläche unvermeidbar 100 ppm bis 200 ppm Sauerstoff auf.
- Zyklische Pulverrückführung im Bauraum: Beim selektiven Laserschmelzen (SLM) steigt der Sauerstoffgehalt bei jedem Sieb- und Wiederverwendungszyklus durch Adsorption geringfügig an.
- Dehnungswerte nach Werkstoffnorm: Normen wie ASTM F3001 limitieren den Sauerstoffgehalt im gedruckten Zustand (meist $0,13%$ bis $0,20%$). Startet der Vormaterialstab bereits bei $0,18%$ Sauerstoff, versprödet das gedruckte Bauteil unter Verlust der Bruchdehnung.
Gegenüberstellung: Technische Parameter von 1x, 2x und 3x VAR Titan
Fakten schaffen Transparenz. Zur Unterstützung von Qualitätsbeauftragten und Einkaufsleitern vergleicht die nachfolgende Übersicht Gefügeeigenschaften, US-Prüfergebnisse und Kostenstrukturen:
| Bewertungsparameter | 1x VAR (Erstschmelze) | 2x VAR (Industriestandard) | 3x VAR (Luftfahrt & AM Feedstock) |
|---|---|---|---|
| Referenznormen | GB/T 3620 Primärblock | ASTM B348 / GB/T 2965 | AMS 4928 / ASTM F136 / MIL-T-9047 |
| Einsatzbereich | Umschmelzelektroden und Schmiedevorblöcke | Druckbehälter, Pumpenwellen, Meerestechnik | Luftfahrt-Bolzen, Triebwerksscheiben, 3D-Druck |
| Al / V Konzentrationsspanne | Starke Seigerung ($0,6% - 1,0%$) | Kontrollierte Streuung ($0,3% - 0,5%$) | Engste Bandbreite ($\le 0,15%$ Homogenität) |
| Sauerstoffgrenzwert ($O$) | Typischer Bereich $0,16% - 0,20%$ | Standardbereich $0,12% - 0,18%$ | Extrem niedrig bei $O \le 0,05%$ (500 ppm) |
| Einschlussrisiko (HDI / LDI) | Hohes Risiko unaufgeschmolzener Partikel | Gering; vereinzelte Seigerungszonen | Null-Toleranz; HDI und LDI eliminiert |
| Tauchtechnik-Ultraschallprüfung | Nicht prüffähig für Luftfahrtklassen | Entspricht Flachbodenbohrung (Class A) | 100% konform mit AMS 2631 Class AA |
| Gefügekorngröße | Grobes lamellares Gussgefüge | Globulares Gefüge (Gefügeklasse A3 bis A4) | Feines homogenes Gefüge (Klasse A1 bis A2) |
| Schmelzkosten-Referenzwert | Basiskosten der Rohblockerschmelzung | Aufschlag USD 0,40–0,60/kg auf Erstschmelze | Zusatzaufschlag USD 0,70–2,10/kg auf 2x VAR |
Dreifaches Umschmelzen ist eine physikalische Notwendigkeit für bruchkritische Bauteile. Metallurgische Gesetze gelten ausnahmslos.
Technische Einkaufsvereinbarungen und MTC-Verifikation
Vertragsklauseln verlangen Präzision. Um auszuschließen, dass zweifach erschmolzene Industriestäbe als Luftfahrtware geliefert werden, müssen Einkäufer drei Kontrollpunkte vertraglich fixieren:
1. Verbindliche Prozessvorschrift im Bestelltext
Bestellpositionen müssen eindeutig fordern: “Raw material ingots shall be melted by minimum triple vacuum arc remelting (3x VAR)”. Unpräzise Formulierungen wie “vakuumgeschmolzen” sind abzulehnen. Das beiliegende Abnahmeprüfzeugnis nach material test certificate (MTC) muss alle drei Schmelzennummern und Prozessvakua aufführen.
2. Spezifikation interstitieller Grenzwerte und US-Klassen
Für 3D-Druck-Elektrodenstäbe sind Höchstwerte festzuschreiben: Sauerstoff $O \le 0,05%$, Stickstoff $N \le 0,01%$ und Wasserstoff $H \le 0,005%$. Zerstörungsfreie Prüfungen müssen nach AMS 2631 Class AA per Tauchtechnik mit einer Prüfbohrung von $\Phi 0,8\text{ mm}$ erfolgen. Besichtigen Sie unsere Anlagen auf der Fertigungs- und Prüfseite unseres Werks at certified partner facilities.
3. Geradheit für Langdrehautomaten
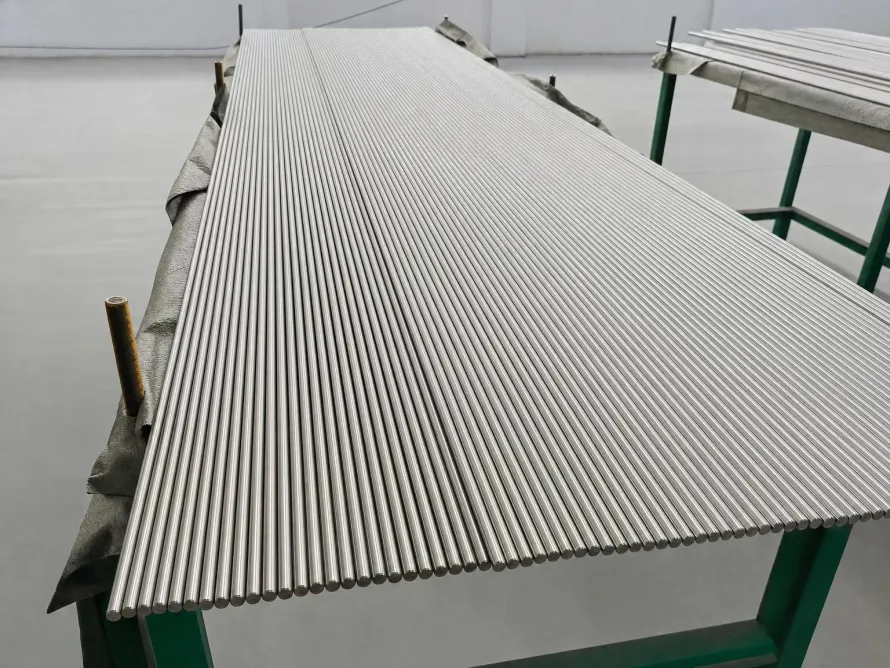
PREP-Feedstock und Luftfahrtbolzen werden auf kurvengesteuerten CNC-Langdrehautomaten (Swiss-Type CNC) verarbeitet. Stabgeradheit ist entscheidend. Neben Reinheit und Gefüge verlangt die automatische Stangenzuführung eine spitzenlos geschliffene Rauheit von $Ra \le 0,8\mu m$, eine Geradheit von $\le 0,5\text{ mm/m}$ und beidseitig $45^\circ$-Fasen.
Verwandte Produkte & Dienstleistungen
Die exakte Abstimmung von Legierungsspezifikation und Schmelzroute sichert Projektwirtschaftlichkeit und Bauteilsicherheit. Fachgerechte Beschaffung zahlt sich aus. Nutzen Sie unsere weiterführenden Informationsangebote:
- Abmessungen ab Lager prüfen: Finden Sie passende Halbzeuge in unserem Katalog für Präzisionsstäbe und geschmiedete Rundstangen;
- Feedstock für additive Fertigung: Entdecken Sie zertifizierte Elektrodenstäbe auf der Produktseite für 3D-Druck-Feedstock aus Titan;
- Werkstoffspezifikationen abgleichen: Vergleichen Sie hochfeste Legierungen auf der Spezifikationsseite für Grade 5 (Ti-6Al-4V) und Grade 23 (Ti-6Al-4V ELI);
- Werksprüfzeugnisse anfordern: Senden Sie Ihre technischen Einkaufsbedingungen über unsere Anfrage- und Beratungsschnittstelle ein, um 3.1 MTC Prüfunterlagen und Expertenberatung innerhalb von 2 Stunden zu erhalten.