In der industriellen Wasserstoffwirtschaft gelten PEM-Wasserelektrolyseure als Kerntechnologie für dynamische Großprojekte. Qualität entscheidet über Erfolg. Ihre exzellente Teillastfähigkeit, hohe Stromdichte und kompakte Bauweise erlauben die direkte Kopplung an fluktuierende erneuerbare Energien. Anodenseitig herrschen jedoch extreme Belastungen: saures Milieu (pH 1-2), kontinuierliche Sauerstoffkorrosion, Potenziale über 1,8V vs RHE und Temperaturen bis 80°C. Diese Rahmenbedingungen schließen Edelstähle und Nickelbasislegierungen aus, weshalb Reintitan der maßgebliche Werkstoff für Bipolarplatten und poröse Transportschichten (PTL) ist.
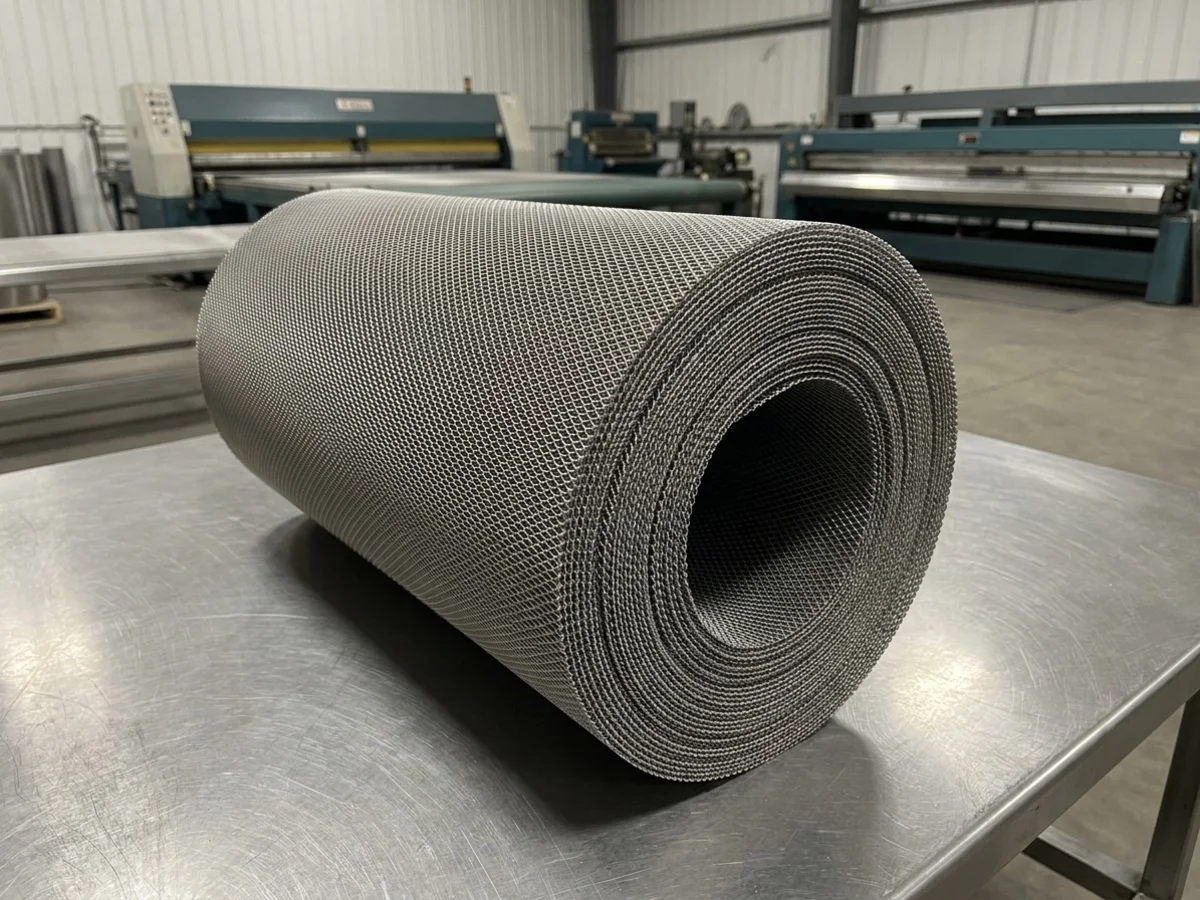 Abbildung 1: Hochplaner gesinterter Titanfilz und mikroporöse Diffusionsmedien aus Baoji-Produktion (Porosität 55%–70%, beidseitig plasmientgratet für Grate ≤5μm).
Beim Scale-up in den Megawatt-Bereich stehen Konstrukteure und Beschaffungsteams vor anspruchsvollen Herausforderungen. Risiken sind erheblich. Rissbildung beim Prägen von Mikrokanälen, Membrandurchstiche durch PTL-Grate und steigende Kontaktwiderstände zählen zu den häufigsten Schadensursachen im Feldbetrieb.
Bipolarplatten-Umformung: Gefügekontrolle bei ultradünner Gr1 Titanfolie
Die Wandstärken moderner PEM-Metallbipolarplatten sinken zunehmend auf 0,05mm bis 0,15mm. Die Dicke schrumpft drastisch. Auf diesen ultradünnen Bändern müssen durch Prägestanzen oder Hochdruck-Hydroforming dichte Strömungskanäle mit Tiefen von 0,2mm bis 0,5mm und Stegbreiten unter 0,8mm eingebracht werden.
Handelsübliche Titanfolien neigen bei der Tiefziehumformung an engen Kanalradien zu Einschnürungen und Mikrorissen. Ausschussraten steigen schnell. Ursache hierfür sind meist zu grobe Rekristallisationskörner sowie ausgeprägte Walztexturen.
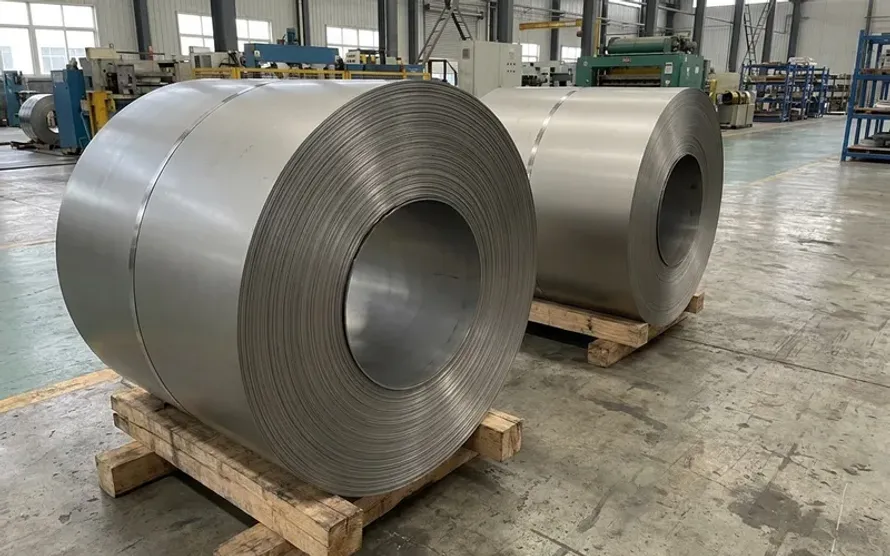
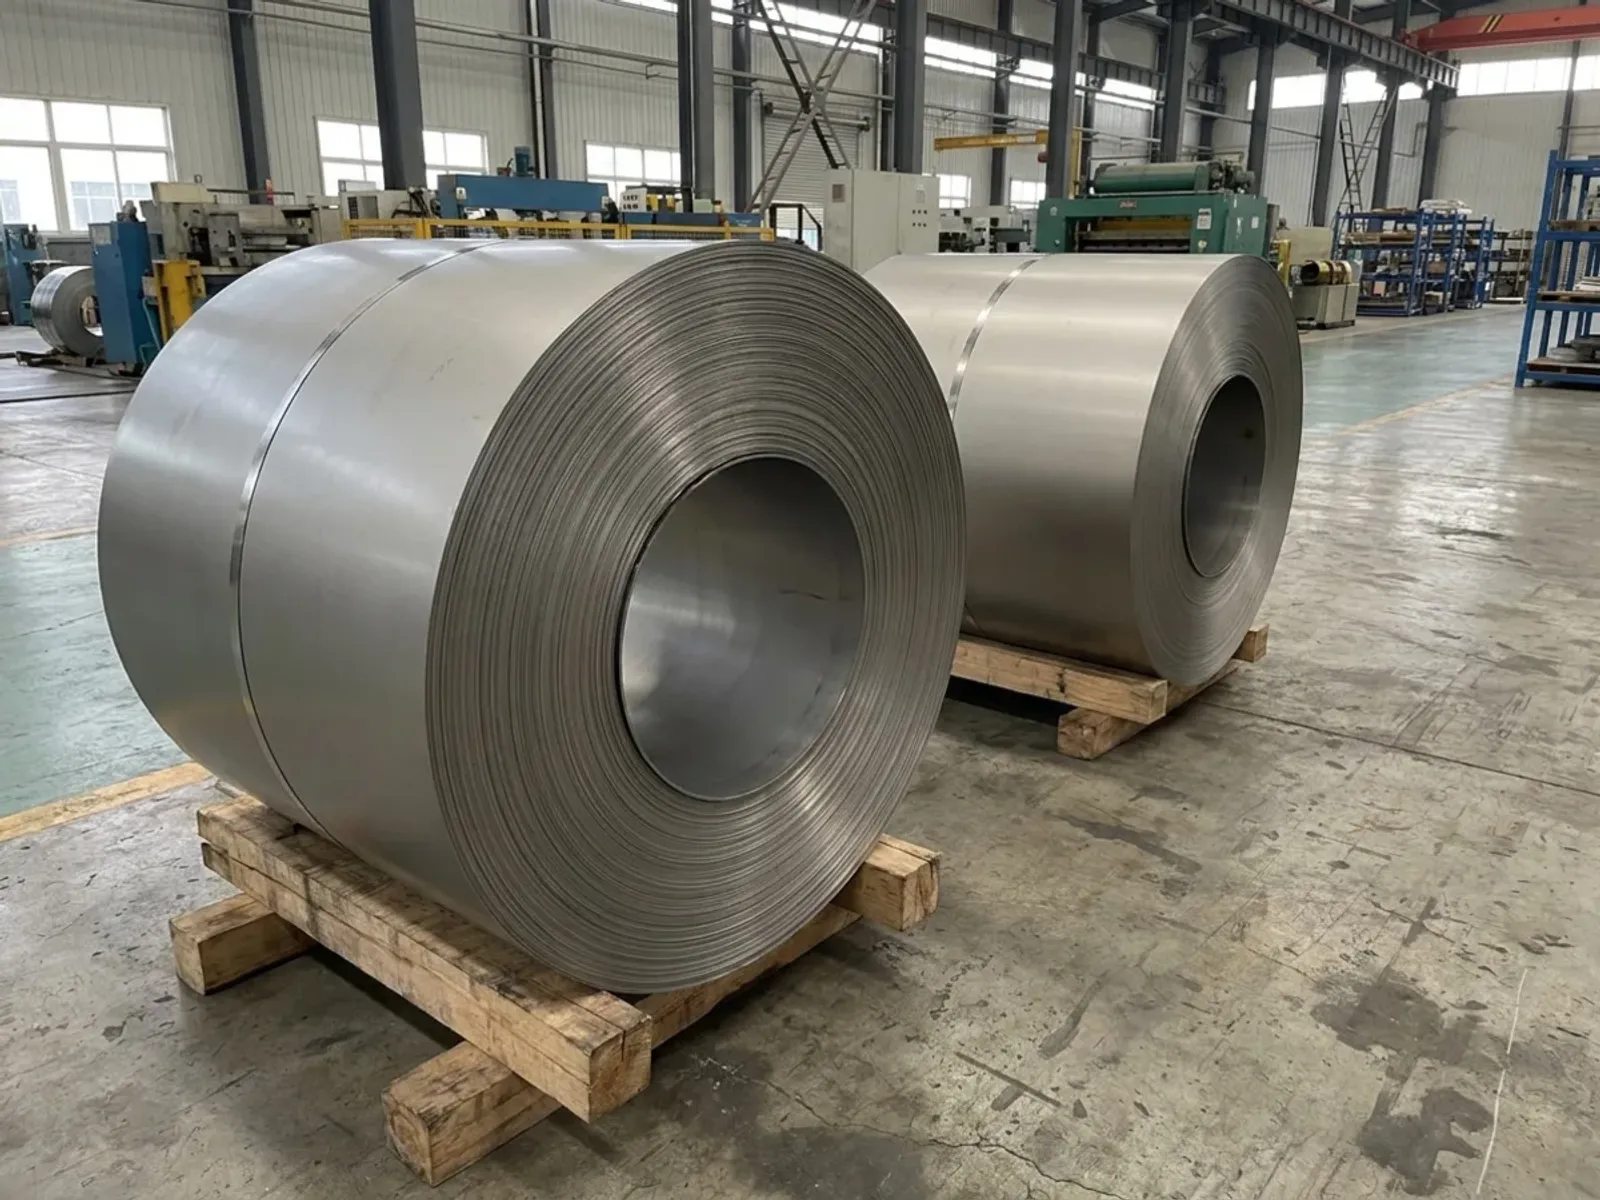
Gemäß Produktionsdaten der Baoji-Speziallinien (Nachweis: oe_v1_f1c0a0e0f5f08cac2ae6a073) müssen 0,05mm bis 0,15mm dünne Titanfolien (ASTM B265 Grade 1) für PEM-Bipolarplatten auf kontinuierlichen Blankglühanlagen wärmebehandelt werden. Glühen ist entscheidend.
- Rekristallisationskorngröße: Strikt auf ASTM 9–11 Mikrokornniveau eingestellt (mittlerer Korndurchmesser unter 15μm), um homogenes Gleiten beim Tiefziehen sicherzustellen;
- Dehnung und Kaltverfestigung: Bruchdehnung A50 liegt zuverlässig über 35%, während das Streckgrenzenverhältnis zwischen 0,70 und 0,75 kontrolliert wird;
- Oberflächengüte: Die Oberflächenrauheit wird unter Ra≤0,15μm gehalten, um Mikrozugspannungsspitzen zu verhindern und rissfreie Strömungskanäle zu gewährleisten.
Diese metallurgische Kontrolle garantiert fehlerfreie Umformergebnisse in Serienfertigungen weltweit. Ergebnisse überzeugen vollauf.
Anodische PTL-Titansintermedien: Entgratung und Grenzwerte für Membranschutz
Zwischen der Membranelektrodeneinheit (MEA) und der Bipolarplatte übernimmt die poröse Transportschicht (PTL) den Wassertransport, den Sauerstoffabtransport und den Stromfluss. Leitfähigkeit ist essenziell.
Typischerweise kommen gesinterte Titanfaservliese oder poröse Titanpulverplatten mit Dicken von 0,25mm bis 1,5mm zum Einsatz. Poren sind mikroskopisch fein. Während des mechanischen Verspannens des Stacks wird die PTL jedoch leicht zur Ursache mechanischer Beschädigungen der empfindlichen Nafion-Membran (50-175μm Dicke).
Praxisdaten belegen dieses gravierende Ausfallrisiko (Nachweis: oe_v1_44abebba42e025f6f44cd17e): Gesinterte Titanfilze und poröse Sintertitan-Filterelemente für PEM-Anoden müssen vor der Auslieferung zwingend präzise walzgerichtet und beidseitig plasmientgratet werden. Durchstiche wirken fatal.
- Dickentoleranz: Die Dickentoleranz über das gesamte Format wird innerhalb von ±0,02mm gehalten, um Druckspitzen auszuschließen;
- Mikrograt-Grenzwert: Mittels Laserscanning wird sichergestellt, dass keine hervorstehenden Metallgrate über 5μm vorhanden sind. Unter 2,5 MPa Montagedruck durchstoßen scharfkantige ungeschmolzene Titanfasern die Polymermembran innerhalb weniger Stunden, was zum direkten Zellkurzschluss führt.
Spezifikationsmatrix für PEM-Elektrolyseur-Titanwerkstoffe
Zur Unterstützung von Beschaffungsingenieuren bei der Erstellung technischer Liefervereinbarungen fasst die folgende Tabelle die zentralen Qualitätsgrenzwerte zusammen. Abstimmung ist unerlässlich.
| Stack-Komponente | Werkstoff & Lieferform | Maß- und Oberflächentoleranzen | Gefüge- und Metallurgiekennwerte | Typische Montage- und Betriebsfehler | Vorgeschriebene Prüfzeugnisse |
|---|---|---|---|---|---|
| Anoden-Bipolarplatte | ASTM B265 Grade 1 Reintitanband/Folie (blankgeglüht) | Dicke: 0,05–0,15mm Toleranz: ±0,003mm Rauheit: Ra≤0,15μm | Korngröße: ASTM 9–11 Dehnung: A50≥35% Streckgrenzenverhältnis: ≤0,75 | Orangenhaut-Risse; Kanalwandausdünnung (>20%) mit Druckberstgefahr | EN 10204 3.1 MTC (Analyse & Zugversuch), 3D-Rauheitsprofil, Tiefungsprüfung |
| Poröse Transportschicht (PTL) | Reintitan (Grade 1 Fasersinterfilz) | Dicke: 0,25–1,0mm Toleranz: ±0,02mm Porosität: 55%–70% | Faserdurchmesser: 20–50μm Max. Grat: ≤5μm Mittlere Porengröße: 10–30μm | Fasergrate durchstoßen Nafion-Membran; ungleichmäßige Poren verursachen Gasstau | Blasendruck-Porengrößenverteilung, Dickenprofilscan, mikroskopischer Entgratungsbericht |
| Kathoden-Bipolarplatte | ASTM B265 Grade 1 oder beschichtete Folie | Dicke: 0,08–0,20mm Toleranz: ±0,005mm Rauheit: Ra≤0,20μm | Korngröße: ASTM 8–10 Dehnung: A50≥30% Restwasserstoff: H≤0,003% | Wasserstoffversprödung und verzögerter Sprödbruch; Toleranzaufbau im Stack | Heißgasextraktions-Wasserstoffzertifikat, interkristalline Korrosionsprüfung, I-Unit Planheitsnachweis |
Durch konsequente Einhaltung dieser Vorgaben steigt die Montageausbeute moderner Stacks über 99.5%. Standards setzen Maßstäbe.
Markttrends und Empfehlungen für den technischen Einkauf
Globale Anfragedaten unserer Produktionspartner spiegeln den technologischen Wandel wider (Nachweis: oe_v1_88a2a9c68ce81f7e4ac3eda4): In den letzten zwölf Monaten verzeichneten Komponenten für Consumer Electronics und PEM-Wasserstoffelektrolyseure die stärksten Zuwächse. Der Trend ist eindeutig. Klassische Rohre für Chemieanlagen stagnierten hingegen.
Beim Abschluss von Lieferverträgen für PEM-Titankomponenten sollten Einkäufer drei zentrale Schutzmaßnahmen ergreifen. Vorsicht schützt Investitionen.
- Schrottbasierte Sekundärbänder ausschließen: Das Kaltumformen feiner Mikrokanäle toleriert keine erhöhten Verunreinigungen. Billigfolien aus Schrottschmelzen führen häufig zu Rissen. Bestehen Sie auf Nachweise aus Primär-Titanschwamm.
- Planheit und Eigenspannungen fixieren: Für schnelles Bandstanzen ist eine Planheit unter 15 I-Units zu vereinbaren, um Schräglauf und Wellenbildung im Werkzeug zu verhindern.
- PVD-Beschichtungstoleranzen vorab abstimmen: Da Titan im Anodenbetrieb isolierende Oxidschichten bildet, sind Schutzschichten (5–20nm Platin, Iridiumoxid oder TiN) unerlässlich. Fett- und oxidfreie Oberflächen sind Pflicht für langlebige Schichthaftung.
Detaillierte Einblicke in unsere Sendzimir-Kaltwalzanlagen, Vakuumglühöfen und Reinraumverpackungen bietet der Bereich Baoji Fertigung und Prüfkompetenz. Vor der endgültigen Werkzeugfreigabe können Sie Zeichnungen über unser technisches Anfrageportal einreichen, um eine kostenfreie Herstellbarkeitsprüfung für Bipolarplatten und PTL-Komponenten zu erhalten.