Auf Stücklisten für Chemieapparate, Vakuumreaktoren und Offshore-Behälter berechnen Konstrukteure die rechnerische Wandstärke exakt nach Formel. Oft fordern Zeichnungen 7 mm, 9 mm, 11 mm oder 13 mm. Die Rechnung wirkt logisch. Bei der Materialbeschaffung folgt jedoch die Ernüchterung: Im Handel sind ungerade Zwischendicken nicht greifbar.
Der Lagerbestand beträgt null.
Wer starr auf ungeraden Dicken beharrt, riskiert eine Lieferzeitverlängerung von 2–3 Tagen ab Lager auf 4–6 Wochen für Neuwalzungen. Der Produktionsplan gerät ins Wanken. Zudem steigen die Kosten durch Rüstzuschläge und Mindestblockgewichte. Warum bevorratet die Titanindustrie fast ausschließlich gerade Nennmaße wie 6 mm, 8 mm, 10 mm, 12 mm und 14 mm? Wie können Einkäufer Zeichnungen normgerecht anpassen?
Dickenspanne und die Grenze zwischen Kalt- und Warmwalzen
Die Logik der Lagerhaltung erklärt sich direkt aus den Fertigungsstufen im Walzwerk. Technische Prozesse bestimmen das Angebot. Titanflachprodukte decken ein Spektrum von 0,1 mm bis 300 mm ab. Die operative Prozessgrenze zwischen Kaltwalzblech und Warmwalzplatte liegt exakt zwischen 2,5 mm und 3,0 mm:
- 0,1 mm bis 2,5 mm (Kaltgewalzte Feinbleche und Bänder): Ausgangsmaterial ist warmgewalztes Band, das nach Vakuumglühung und Beizung auf Vielwalzengerüsten kalt reduziert wird. Das Kaltwalzen sichert engste Toleranzen im Mikrometerbereich sowie glatte Oberflächen für Plattenwärmetauscher und Elektroden.
- 3,0 mm bis 300 mm (Warmgewalzte Grobbleche und Platten): Erzeugt aus VAR-Blöcken (Vakuum-Lichtbogen-Umschmelzung) oder geschmiedeten Brammen. Nach Erwärmung unterhalb der Beta-Transus-Linie erfolgt die Umformung auf reversierenden Quarto-Grobblechgerüsten für Druckbehälter und Rohrböden.
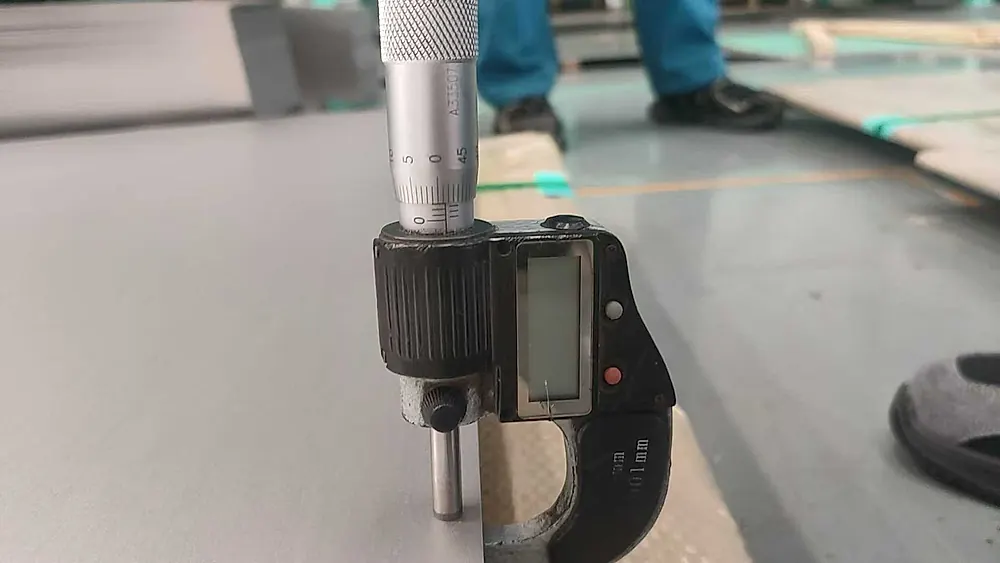
Ab 3,0 mm Dicke sind Rollgänge, Führungen und Walzspalteinstellungen auf standardisierte gerade Millimeterintervalle eingespielt. Diese Praxis ist etabliert. Wird kurzfristig eine Sondercharge in 7 mm oder 11 mm eingeschoben, muss die Walzstraße gestoppt und neu justiert werden. Zudem fallen Prüfabschnitte für zerstörende Zug- und Gefügeprüfungen an. Der Ausschussanteil steigt beträchtlich.
Warum 7/9/11/13 mm Platten nicht als Lagerware geführt werden
Lagerbestandsanalysen at certified partner facilities und globale Einkaufsanfragen bestätigen: Ungerade Zwischenabmessungen (konkret 7 mm, 9 mm, 11 mm, 13 mm) besitzen keine festen Lagerplätze. Umschlagtempo bestimmt die Bevorratung. Lagerhalter dimensionieren Bestände für den schnellen Reparatur- und Anlagenbedarf:
- Walzspaltreduktion und Beizabtrag: Titan bildet bei Warmwalztemperaturen eine spröde, sauerstoffangereicherte Randschicht ($\alpha$-Case). Nach dem Richten erfordert dies ein Entzundern in Salzschmelzen und Salpetersäure-Flusssäure-Bädern mit 0,1 mm bis 0,2 mm Abtrag je Seite. Um 7 mm Enddicke zu erreichen, muss das Walzmaß bei 7,4 mm liegen; diese enge Bandbreite verursacht am Grobblechgerüst deutlich höhere Fehlerraten als bei 8 mm oder 6 mm.
- Kapitalbindung und Austauschbarkeit: Gerade Dickenstufen bieten hohe universelle Verwendbarkeit. Eine 8 mm Platte deckt statische Anforderungen von 7,2 mm bis 8,0 mm problemlos ab; 20 Tonnen Lagerbestand in 7 mm binden dagegen oft monatelang zehntausende USD ohne Warenumschlag.
- Mindestbestellmengen (MOQ): Eine individuelle Walzkampagne erfordert mindestens eine Bramme von 1,5 Tonnen bis 3,0 Tonnen Einsatzgewicht. Benötigt ein Käufer lediglich 300 kg an 7 mm Platten, kann das Werk keinen Einzelblock verwalzen, was zu wochenlangen Bündelungsfristen führt.
Die Beschaffung ungerader Dicken verdoppelt Vorlaufzeiten. Der Verzug droht sofort. Dagegen erfordert der Zugriff auf lagerhaltige Standardabmessungen lediglich 2–3 Tage für Zuschnitt und Versand.
Übersicht: Titanplattendicken, Walzrouten und Einkaufsstrategie
Um Konstruktionsabteilungen vor Zeichnungsfreigabe eine verlässliche Orientierung zu geben, stellt die folgende Matrix die Parameter für Reintitan Grade 2 und die Strukturlegierung Grade 5 (Ti-6Al-4V) gegenüber:
| Nennstärkenbereich | Typische Walz- & Wärmebehandlungsroute | Lagerverfügbarkeit ab Werk | Standard-Lieferzeit | Empfohlene Einkaufs- & Konstruktionsstrategie |
|---|---|---|---|---|
| 0,5 – 2,0 mm | Mehrfaches Kaltwalzen + Vakuum-Spannungsarmglühen + Dressieren | Sehr hohe Verfügbarkeit (0,5/0,8/1,0/1,2/1,5/2,0 mm) | 2–3 Tage | Bevorzugt Titanbleche und Kaltwalzplatten ab Coil wählen; Planheit prüfen |
| 2,5 – 3,0 mm | Übergangsbereich Kalt- zu Warmwalzen (kaltgewalzt oder warm gebeizt) | Standardmäßig lagernd (2,5 mm und 3,0 mm) | 2–3 Tage | Anforderungsprofil (kaltgewalzte oder gebeizte Warmwalzoberfläche) eindeutig spezifizieren |
| 4,0 – 6,0 mm | Quarto-Warmwalzen + Lösungsglühen + gestrahlt/gebeizte Oberfläche | Standardmäßig lagernd (4,0 mm, 5,0 mm, 6,0 mm) | 2–3 Tage | Gängige Behältermaße; zulässige Toleranzen gemäß ASTM B265 Tabelle 2 abgleichen |
| 7,0 mm (Ungerade) | Dedizierte Warmwalzkampagne + beidseitiges Schleifen | Keine Lagerware (Sonderwalzung, MOQ $\ge 500\text{ kg}$) | 4–6 Wochen | Auf Standard 8,0 mm Lagerplatte ausweichen; alternativ 8,0 mm Platte abspanen |
| 8,0 – 10,0 mm | Grobblech-Warmwalzen + Rollenrichten + Ultraschallprüfung | Umfangreich lagernd (8,0 mm und 10,0 mm) | 2–3 Tage | Hauptabmessung für Rohrböden und Klöpperböden; sofort ab Werk lagerhaltig |
| 9,0 mm (Ungerade) | Sonderwalzung oder Zerspanung aus 12 mm Lagerplatte | Keine Lagerware (Werksbuchung erforderlich) | 4–6 Wochen | Auf 10,0 mm Lagerplatte aufrunden, Korrosionszuschlag nutzen |
| 11,0 / 13,0 mm | Brammenerwärmung + Quarto-Warmwalzung | Keine Lagerware (bindet komplette Bramme) | 4–6 Wochen | Auf 12,0 mm oder 14,0 mm Lagerware ausweichen, Kilogrammpreis senken |
| 14,0 – 40,0 mm | Freiformschmieden + Grobblechwalzen + 100% US-Prüfung | Umfangreich lagernd (14/16/18/20/25/30/40 mm) | 2–3 Tage | Kerngefüge und Zeugnis nach material test certificate (MTC) verifizieren |
Das Vermeiden der ungeraden Dicken 7 mm, 9 mm, 11 mm und 13 mm zugunsten regulärer Lagerabmessungen verkürzt Beschaffungszeiten um über 80%. Die Planung muss flexibel bleiben.
Drei bewährte Einkaufsstrategien bei ungeraden Zeichnungsmaßen
Sind Zeichnungen oder Kundenvorgaben bereits fixiert, sollten Einkäufer auf folgende drei Lösungen zurückgreifen:
1. Aufrundung auf die nächste gerade Nennstärke (Up-Gauging)
Die Anpassung von 7 mm auf 8 mm oder von 9 mm auf 10 mm ist im Behälterbau gängige Praxis. Die Festigkeit steigt zuverlässig. Der zusätzliche Millimeter Wandstärke erhöht die Sicherheits- und Korrosionsreserve im aggressiven Betriebsmedium. Da gerade Bleche in Großserien gewalzt werden, liegt der Tonnenpreis meist um USD 0,80–1,50/kg unter dem von Sonderwalzungen, was das minimale Mehrgewicht rechnerisch neutralisiert.
2. Dickenreduktion durch mechanische Zerspanung
Erzwingen Einbauräume, Dichtungsnuten oder Gewichtsgrenzen exakt 9,0 mm oder 11,0 mm, beschafft man 10 mm oder 12 mm Lagerplatten und überfräst beide Flächen auf Portalfräsmaschinen. Die Bearbeitung dauert 2–3 Tage. Zerspanungsspäne fallen an. Verglichen mit einem wochenlangen Baustellenstillstand von 4–6 Wochen ist dieser Weg wirtschaftlich hochattraktiv. Konstrukteure nutzen unseren Rechner für Titangewichte und Toleranzen, um Rohmaße und Spankosten vorab zu ermitteln.
3. Prüfung der ASTM B265 Toleranzfelder
Manche Konstrukteure wählen 7 mm, weil sie irrtümlich von Null-Minustoleranzen ausgehen. Maßtoleranzen verlangen Aufmerksamkeit. Nach ASTM B265 Tabelle 2 weisen warmgewalzte Titanplatten bei Breiten von 1000 mm bis 1500 mm im Bereich von 6,0 mm bis 10,0 mm zulässige Dickenabweichungen von rund $\pm 0,35\text{ mm}$ auf. Bei der Wareneingangsprüfung messen Inspektoren mehrere Randpunkte mit dem Digitalmikrometer. Bezieht man das Toleranzfeld planmäßig ein, lassen sich Bauteile mit rechnerischen Zwischenwerten wie 7,2 mm oder 8,8 mm oft vollständig regelkonform mit 8 mm oder 10 mm Standardplatten abdecken.
Verwandte Produkte & Dienstleistungen
Die Abstimmung der Blechmaße auf werkseitige Walzstandards schützt Termine und Budgets. Vorausschauende Absprachen zahlen sich aus. Nutzen Sie unsere technischen Ressourcen:
- Lieferprogramm einsehen: Besuchen Sie die Hauptkategorie für Titanbleche und Grobbleche zur Prüfung gängiger Lagerformate und Zuschnittoptionen;
- Werkstoffdaten vergleichen: Technische Kennwerte finden Sie auf der Spezifikationsseite für Reintitan Grade 2;
- Materialbedarf kalkulieren: Nutzen Sie die digitalen Berechnungswerkzeuge zur Ermittlung von Stückgewichten und Zuschnittsausbeuten;
- Zeichnungsprüfung anfordern: Für Sonderabmessungen oder schnelle Lageralternativen nutzen Sie unser Anfrageportal für technische Prüfungen – unsere Ingenieure prüfen Spezifikationen und 3.1 MTC innerhalb von 2 Stunden.