Eine sichtbare Oberfläche lässt sich beschreiben; Werkstoffidentität und Abnahme ergeben sich dennoch aus Bestellung und Prüfunterlagen.
ASTM B600-22 bietet Herstellern, Verarbeitern und Anwendern einen Leitfaden zum Reinigen und Entzundern von Oberflächen aus Titan und Titanlegierungen. Er hilft bei der Wahl einer Verfahrensgruppe, definiert aber nicht automatisch das fertige Erscheinungsbild, die Rauheit, einen Rückstandsgrenzwert, die Abtragstiefe oder die Abnahmenachweise für eine Bestellung. Einkäufer sollten die zutreffende Ausgabe nur dann nennen, wenn sie relevant ist, und zusätzlich Lieferzustand der Oberfläche, nächsten Fertigungsschritt, verbotene Verunreinigungen, Prüfverfahren und erforderliche Nachweise festlegen.
B600 als Verfahrensleitfaden lesen, nicht als allgemeine Abnahmeklausel
Der aktuelle ASTM-Katalog führt B600-22 als aktiv. Der Leitfaden behandelt laut öffentlichem Anwendungsbereich die Entfernung üblicher Werkstattverschmutzungen, Oxide, Wärmebehandlungszunder und fremder Oberflächenverunreinigungen von umgeformten, gegossenen und gefertigten Titanprodukten. Dort steht außerdem, dass die Verfahren nicht verbindlich sind. Die Nennung von B600 schafft daher eine gemeinsame Reinigungsreferenz, macht jedoch nicht jedes Verfahren des Leitfadens automatisch zur Vertragsforderung. ASTM B600-22
Der Anwendungsbereich nennt mehrere Reinigungszwecke. Fremdstoffe können vor chemischem Fräsen, Fügen, Beschichten oder weiterer Fertigung sowie dann zu entfernen sein, wenn sie Korrosionsbeständigkeit, Stabilität oder Qualität beeinträchtigen könnten. Bei einer sauerstoffangereicherten Schicht oder Alpha Case kann Säureätzen erforderlich sein. Diese Aussagen belegen Zweck und unterschiedliche Oberflächenprobleme; die öffentliche Seite legt jedoch keine exakte Chemie, Konzentration, Einwirkzeit, Abtragszugabe oder Abnahmegrenze für einen konkreten Auftrag fest.
| Einkaufsfrage | Was der öffentliche B600-Anwendungsbereich stützt | Was die Bestellung zusätzlich festlegen muss |
|---|---|---|
| Warum wird gereinigt? | Entfernung von Werkstattverschmutzung, Oxiden, Wärmebehandlungszunder oder Fremdstoffen | Tatsächlicher Folgeschritt und die dafür relevante Verunreinigung oder der Oberflächenzustand |
| Ist immer ein bestimmter Reinigungsweg vorgeschrieben? | Nein. B600 ist ein Leitfaden mit verschiedenen Reinigungs- und Entzunderungsarten | Freigegebenes Verfahren, verbotene Medien oder Chemikalien und gegebenenfalls Prozessqualifikation |
| Definiert „gereinigt nach B600“ die Lieferoberfläche? | Nicht anhand des öffentlichen Anwendungsbereichs | Oberflächenbezeichnung, Erscheinungs- oder Rauheitskriterien, zulässige Verfärbung, Rückstandskriterien und Prüfmethode |
| Liefert die Katalogseite eine Abnahmeprüfung? | Keine vollständigen Abnahme- oder Stichprobenklauseln | Prüfverfahren, Prüfort, Häufigkeit, Grenzwert, Aufzeichnung und Umgang mit Abweichungen |
Das Folgeverfahren bestimmt das Sauberkeitsziel
„Sauber“ ist kein einziger messbarer Zustand. Eine zum Fügen vorbereitete Oberfläche hat andere Risiken als ein Halbzeug, das noch bearbeitet, chemisch gefräst oder erneut erwärmt wird. Vor der Verfahrenswahl sind der nächste Schritt und die Fehlerart zu bestimmen, die verhindert werden soll. Beispiele sind entfernbare Werkstattverschmutzung, eingebettetes Strahlmittel, Anlassfarben und Zunder oder eine sauerstoffangereicherte Randschicht. Diese Beispiele beweisen nicht, dass jedes Lieferteil alle diese Zustände aufweist.
Ein älteres TIMET-Handbuch erläutert die industrielle Logik: Titanteile sollen vor dem Erwärmen sauber sein, da die Oberfläche empfindlich auf Verunreinigung reagiert; nach dem Reinigen soll die Handhabung minimiert werden. Der Abschnitt zur Oberflächenbehandlung variiert außerdem die Entzunderung nach der Stärke der vorangegangenen Wärmeeinwirkung. Dies ist unterstützender Prozesskontext, keine aktuelle ASTM-Klausel und keine Abnahmespezifikation. TIMET Design and Fabrication of Titanium Alloys
Für den Einkauf folgt daraus: Folgeverfahren festlegen, störenden Oberflächenzustand identifizieren, den zuständigen Prozessverantwortlichen das Verfahren freigeben lassen und das benötigte Ergebnis in prüfbare Bestellangaben übersetzen. So wird kein Säure- oder Strahlverfahren vorgeschrieben, ohne Maße, Geometrie, Folgeprozesse und qualifizierte Lieferantenkontrollen zu berücksichtigen.
Produktzustand und Reinigungsverfahren trennen
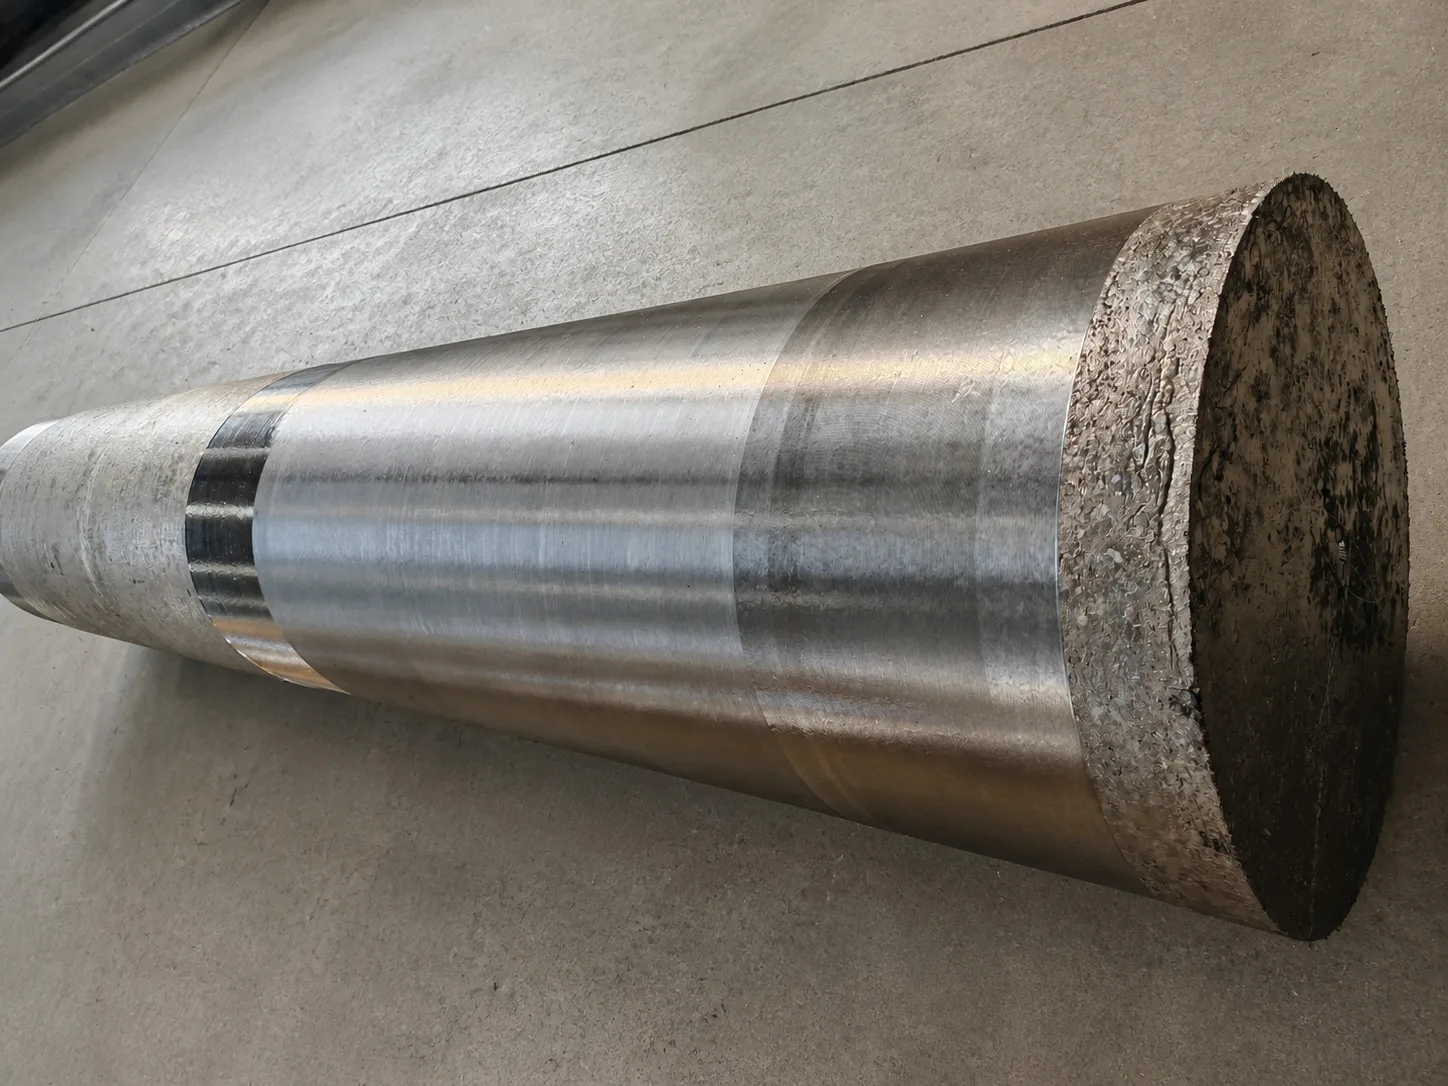
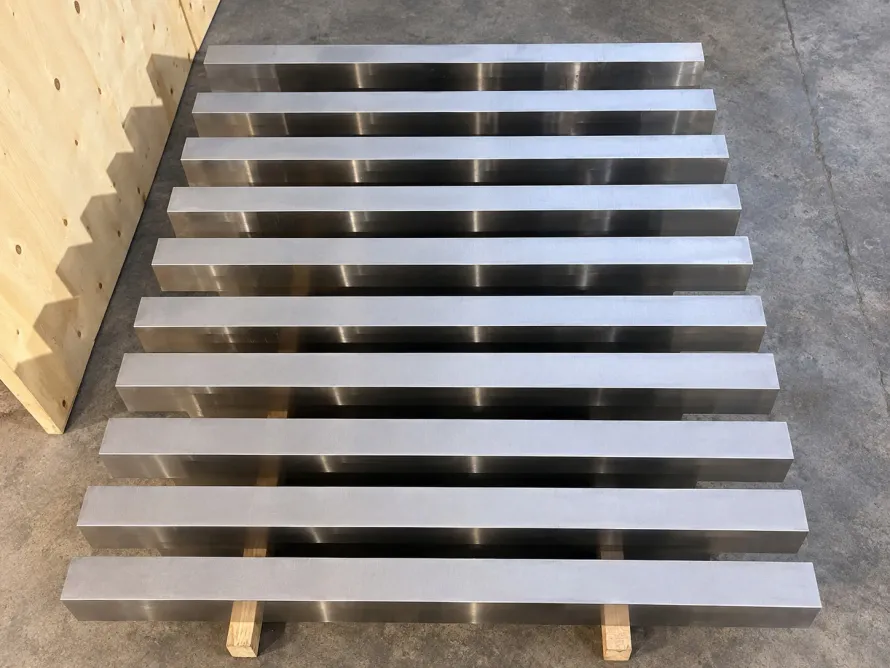
Unterschiedliche sichtbare Oberflächen an einem Block zeigen, warum Produktzustand und Reinigungsweg getrennt festzulegen sind.
Werkstoffspezifikation und Reinigungsleitfaden beantworten unterschiedliche Fragen. Der öffentliche Abstract von ASTM B348/B348M-25 nennt beispielsweise für geglühte Titanstäbe und -knüppel die Lieferoberflächen entzundert, sandgestrahlt, geschliffen oder vorgedreht. Das sind Produktzustände im Anwendungsbereich dieser Spezifikation. B600 beschreibt dagegen Reinigungs- und Entzunderungsverfahren. Eine Bestellung kann beides benötigen; das eine ersetzt das andere nicht. ASTM B348/B348M-25
Das gilt ebenso für Zeichnungen und Kundenspezifikationen. Eine Zeichnung kann Maße nach der Oberflächenvorbereitung steuern, eine Kundenspezifikation Strahlmittel begrenzen oder eine Sauberkeitsprüfung verlangen, und die Bestellung rückverfolgbare Aufzeichnungen fordern. Diese Vertragsanforderungen bleiben bestehen, wenn B600 zusätzlich genannt wird. Umgekehrt beweist B600 allein weder eine nicht definierte optische Oberfläche noch einen Rauheitswert oder ein Dokumentationspaket.
Die Bestellung auf ein prüfbares Ergebnis ausrichten
Eine brauchbare Bestellstruktur hat fünf Teile:
- Produktbasis: Produktform, Werkstoffspezifikation, Sorte, Zustand, Maße und maßgebende Ausgaben.
- Zweck: nächster Fertigungsschritt und der zu behandelnde Oberflächenzustand.
- Verfahrensgrenzen: freigegebener Reinigungs- oder Entzunderungsweg, verbotene Medien, Chemikalien und Kreuzkontaminationsrisiken; Verantwortlichkeit für Ersatzverfahren.
- Abnahme: fertige Oberflächeneigenschaft, Prüfverfahren, Stichprobe oder Prüfhäufigkeit, Grenzwert und Maßkontrolle nach Abtrag.
- Nachweise: Los- oder Chargenzuordnung, Prozessaufzeichnung, Prüfergebnis und erforderliche Abweichungsfreigabe.
Eine beispielhafte Anfrage könnte lauten: „Liefern Sie das spezifizierte Titanprodukt in dem angegebenen Zustand und den angegebenen Maßen. Bereiten Sie die Oberflächen mit dem vereinbarten, an B600-22 orientierten Verfahren für den genannten Folgeschritt vor. Reinigungs- oder Strahlmittel dürfen ohne schriftliche Freigabe nicht ersetzt werden. Halten Sie die separat genannten Oberflächen- und Maßkriterien ein und liefern Sie die geforderten, dem Los zugeordneten Prozess- und Prüfunterlagen.“
Dies ist ein vom Käufer formulierter Ausgangspunkt, kein ASTM-Wortlaut. Offene Angaben sind durch die Projektanforderungen zu ersetzen; für vertragliche Verfahrensdetails oder Pflichtklauseln ist der lizenzierte Standard heranzuziehen. Wenn das Ziel und seine Prüfung nicht benannt werden können, schließt „ASTM B600“ allein die Abnahmelücke nicht.
Quellen
- ASTM B600-22 — offizieller Katalog zur aktiven Ausgabe und öffentlicher Anwendungsbereich; geprüft am 25. Oktober 2026.
- ASTM B348/B348M-25 — offizieller Abstract, nur für die genannten geglühten Oberflächenzustände verwendet; geprüft am 25. Oktober 2026.
- TIMET — Design and Fabrication of Titanium Alloys — älteres Industriehandbuch als Prozesskontext, nicht als aktueller Standard; geprüft am 25. Oktober 2026.