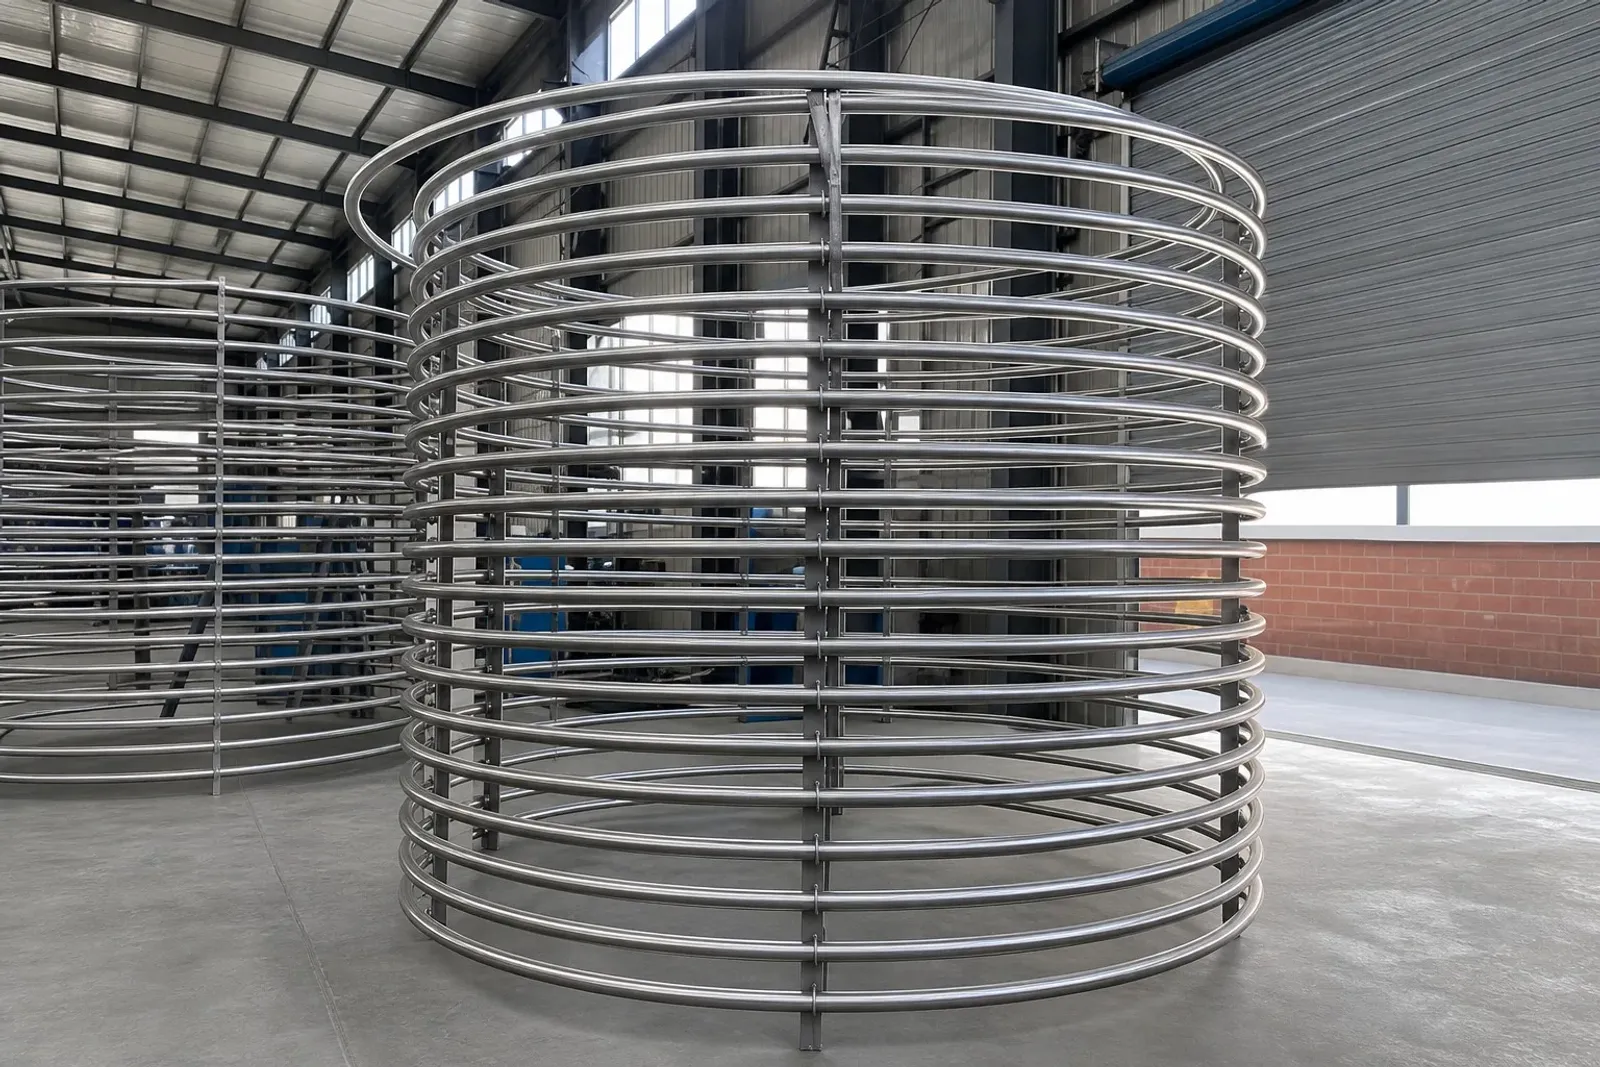
Eine geformte Rohrbaugruppe veranschaulicht die besprochene Geometrie; sie belegt weder Güte, Werkzeuge, Einstellungen noch Biegeabnahme.
Für Grade-2-Titanrohre lassen sich übliche Rohrbiegemaschinen einsetzen, ein bewährtes Edelstahl-Setup sollte jedoch nicht unverändert übernommen werden. Das aktuelle Datenblatt von Alleima für nahtlose Grade-2-Rohre nennt eine etwa doppelt so hohe Rückfederung wie bei Edelstahl, empfiehlt bei dünnwandigem Rohr oder engem Biegeradius einen gut geschmierten Dorn und warnt vor Fressen an der Innenfläche. Praktisch bedeutet das: Das Anlagenkonzept kann übertragen werden, die Einstellungen müssen jedoch für das festgelegte Titanrohr neu entwickelt und verifiziert werden.
Standardausrüstung bedeutet nicht Standardeinstellungen
Alleima zufolge lässt sich Grade-2-Rohr bei Raumtemperatur mit üblichen Biegewerkzeugen und -verfahren umformen. Das stützt den Einsatz konventioneller Biegeausrüstung, nicht aber die unveränderte Übernahme von Überbiegung oder anderen Maschinenparametern. Ebenso wenig folgt daraus, dass die Geometrie nach der Rückfederung einer Edelstahlbiegung entspricht.
Der Grund beginnt bei der elastischen Rückstellung. Alleima führt die stärkere Rückfederung auf die mittlere Festigkeit und den niedrigen Elastizitätsmodul der Legierung zurück. Das historische Umformhandbuch von TIMET erklärt ebenfalls, dass der Elastizitätsmodul von Titan ungefähr halb so groß wie der von Stahl ist und die deutliche Rückfederung ausgeglichen werden muss. Das Handbuch nennt für allgemeine Umformvorgänge einen Verlust des eingeschlossenen Biegewinkels von 15 bis 25 Grad; dies ist jedoch kein rohrspezifischer Korrekturwert. Keine der Quellen liefert eine universelle Überbiegung für jede Kombination aus Durchmesser, Wand, Zustand und Werkzeugaufbau.
Für ein Angebot ist „Edelstahlprogramm plus zusätzliche Überbiegung“ daher unzureichend. Fertigwinkel und Toleranz sind das geforderte Ergebnis; die Überbiegung ist ein Prozessparameter, der für das tatsächliche Rohr und die tatsächlichen Werkzeuge festgelegt werden muss.
Wanddicke und Radius verändern die Abstützaufgabe
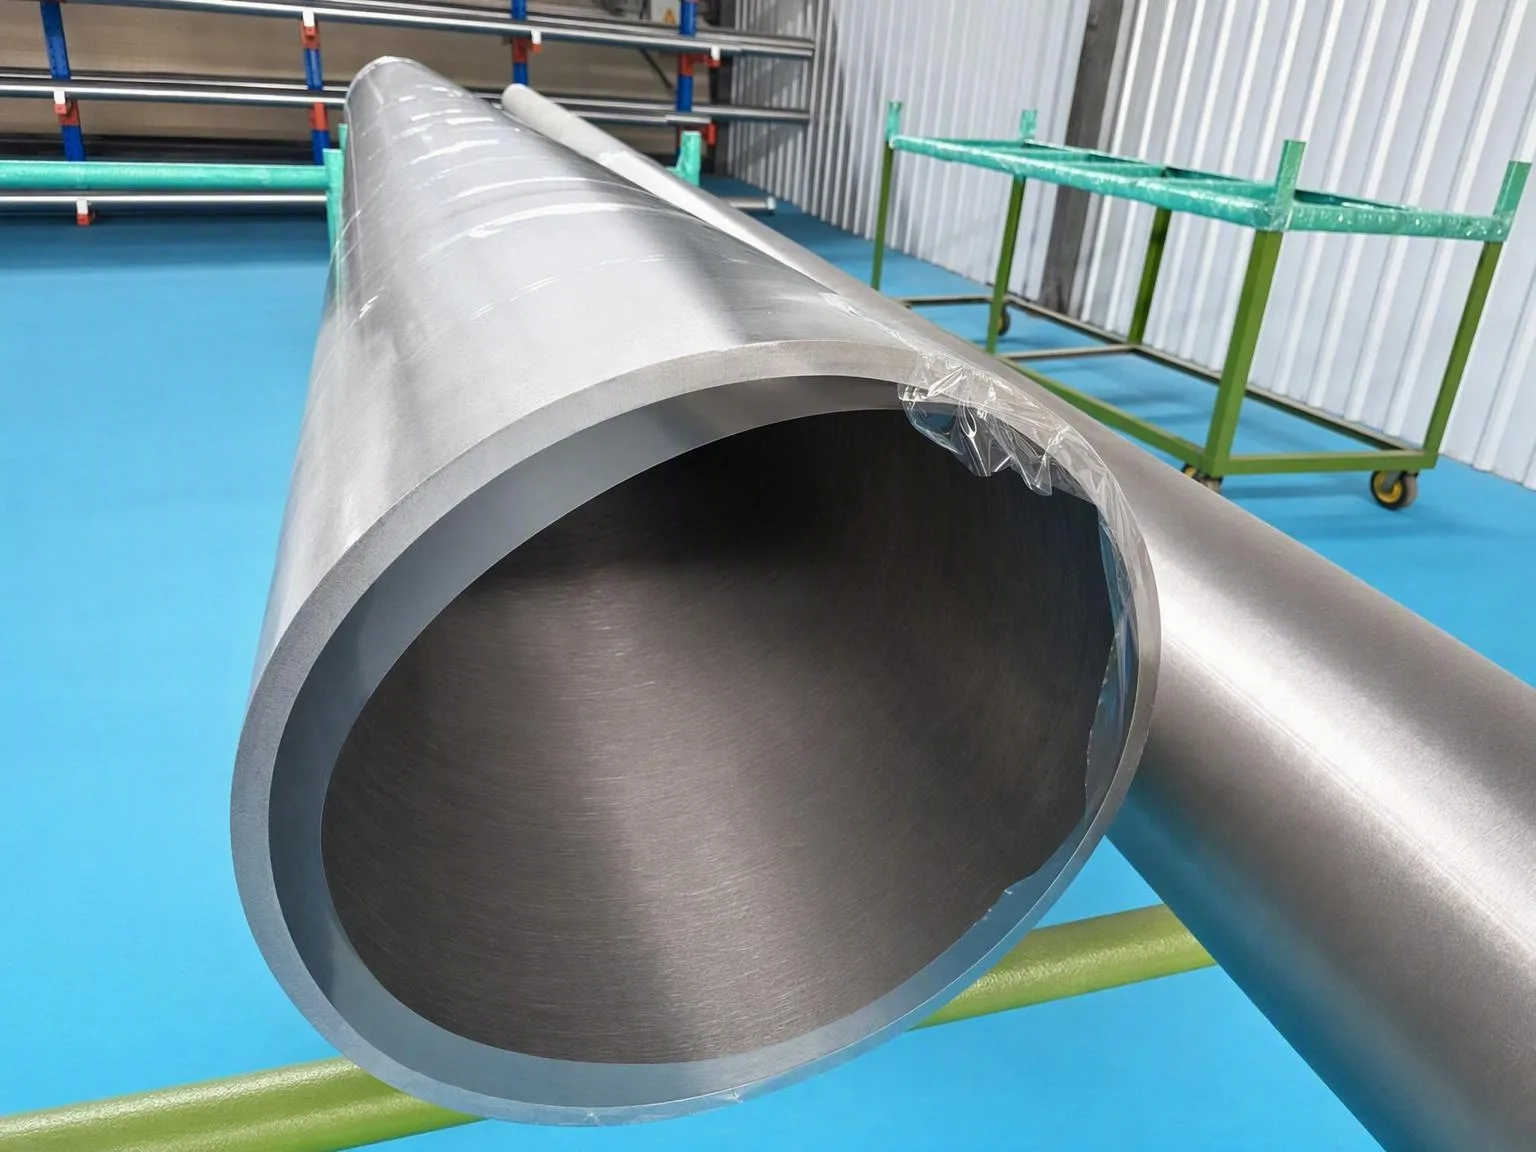
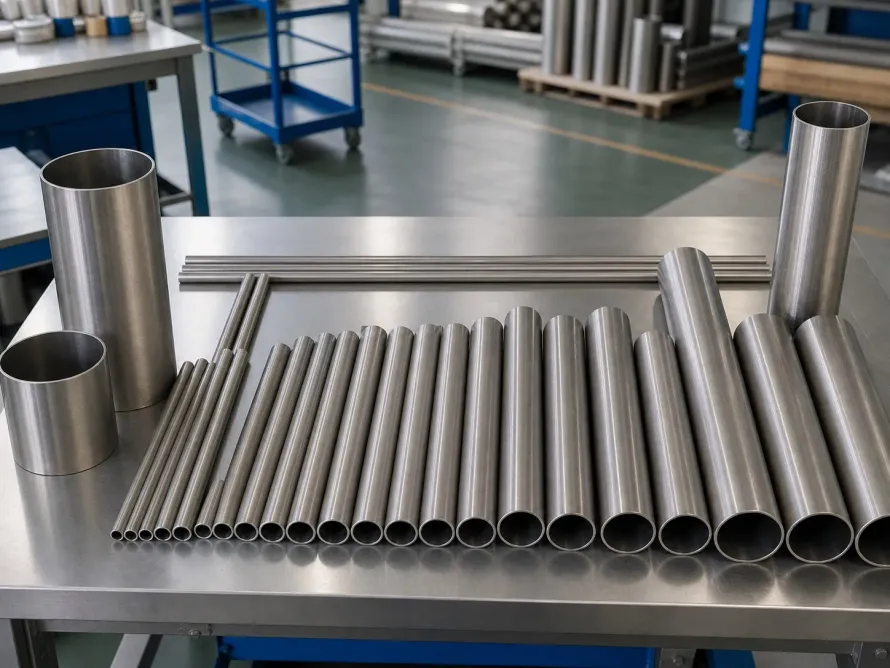
Sichtbare Rohrwand und Bohrung zeigen, warum die Geometrie zur Biegedefinition gehört; Werkstoff und Maße sind nicht erkennbar.
Der Innendurchmesser einer engen oder dünnwandigen Biegung braucht zusätzliche Abstützung, während sich die Außenwand dehnt und ausdünnt. Alleima empfiehlt deshalb bei dünnwandigem Rohr oder engem Radius einen Dorn und sagt, der Dorn sollte gut geschmiert sein, um Fressen an der Innenfläche zu verhindern. TIMET empfiehlt für enge Rohrbiegungen ebenfalls Dornbiegemaschinen, glatte und geschmierte Faltenglätter und Dorne sowie langsames Biegen.
Die historische Grade-2-Tabelle von TIMET zeigt, warum die Werkstoffgüte allein nicht genügt. Für ein Rohr mit 1 Zoll Außendurchmesser, das bei Raumtemperatur mit Dorn und guter Schmierung gebogen wird, ändert sich der angegebene Richtwert für den Mittellinienradius von 3,5 Zoll bei 0,028 Zoll Wanddicke auf 2 Zoll bei 0,065 Zoll Wanddicke. Dasselbe Handbuch sagt, dass Biegungen ohne Dorn größere Radien benötigen, und empfiehlt für enge Biegungen die Prüfung einer dickeren Wand, weil die Außenwand dünner wird.
Diese Zahlen sind als Zusammenhang nützlich, nicht als aktuelle Kauftoleranz. Sie zeigen, dass Außendurchmesser, Wanddicke und Abstützung die machbare Biegung verändern. Zeichnung, anwendbare Spezifikation und qualifizierter Fertigungsprozess müssen die tatsächlichen Abnahmekriterien liefern.
Fressen ist eine Frage der Oberflächenkontrolle, nicht nur der Werkzeuge
Wenn Titan unter Last an einem rauen oder unzureichend geschmierten Dorn oder Werkzeug entlanggleitet, kann die Oberfläche beschädigt werden. Eine Biegung kann deshalb den verlangten Winkel erreichen und trotzdem eine Oberflächenanforderung verfehlen oder unzulässige Schäden am Innendurchmesser aufweisen.
Darum sollte die Anfrage Werkzeugauswahl und Prüfung miteinander verknüpfen. Ist die Innenfläche funktional wichtig oder nach der Montage schwer zu prüfen, muss ihre Abnahmegrundlage vor der Fertigung festgelegt werden. Die Angabe „dorngebogen“ beschreibt ein Verfahren, ist aber kein Nachweis für Oberflächenzustand, Ovalität, verbleibende Wanddicke oder Endwinkel.
Biegedefinition vor der Preisanfrage festlegen
Der Käufer muss nicht jeden Maschinenparameter vorschreiben. Die kaufmännische Anfrage muss dem Lieferanten aber genügend Angaben geben, um ein Verfahren auszuwählen und zu qualifizieren. Die folgenden Punkte sind aus den Quellen abgeleitete Käufer-Lieferanten-Kontrollen; sie werden nicht als allgemeingültige Normklauseln dargestellt.
| In Anfrage oder Zeichnung festlegen | Warum es das Ergebnis verändert | Aufzubewahrender Nachweis |
|---|---|---|
| Rohraußendurchmesser, Wanddicke und Werkstoffzustand | Geometrie und Zustand beeinflussen Abstützung, Ausdünnung und Rückfederung | Werkstoffnachweis und Eingangsmaße |
| Fertiger Mittellinienradius, Biegewinkel und Toleranzen | Sie definieren das akzeptierte Teil; Überbiegung ist nur ein Prozesseingang | Zeichnung und Endprüfprotokoll |
| Vorgesehener Einsatz von Dorn und Faltenglätter bei engen oder dünnwandigen Biegungen | Innere Abstützung und Werkzeugkontakt beeinflussen Biegung und Kontaktfläche | Verweis auf Setup oder Prozessplan |
| Schmierung und Biegegeschwindigkeit | TIMET verbindet glatte, geschmierte Werkzeuge mit geringerem Fressrisiko und empfiehlt separat langsames Biegen | Qualifizierter Prozessnachweis und geregelte Parameter |
| Ovalität, Wanddickenabnahme und Oberflächenabnahme | Ein korrekter Winkel allein belegt kein verwendbares Rohr | Erstmustermaße und vereinbarte Prüfmethode |
Ein kontrollierter Transfer beginnt mit einer Erstmusterbiegung am festgelegten Grade-2-Rohr. Nach der Rückfederung wird der Winkel gemessen, Geometrie und Restwanddicke werden geprüft und die geforderten Oberflächen inspiziert. Anschließend werden die qualifizierten Einstellungen samt zulässiger Streuung festgeschrieben. Alleimas Vergleich „etwa doppelt so viel wie Edelstahl“ warnt davor, das Edelstahl-Setup zu kopieren; er liefert nicht den endgültigen Korrekturwinkel.
Quellen
- Alleima Ti Grade 2 — nahtlose Rohre — Datenblatt aktualisiert am 9. Mai 2025; abgerufen am 12. Oktober 2026.
- TIMET Design and Fabrication of Titanium — historisches Herstellerhandbuch als begrenzter Kontext für Umformen und Rohrbiegen; abgerufen am 12. Oktober 2026.