In der Präzisionsfertigung von Luft- und Raumfahrtkomponenten, medizinischen Implantaten und chemischen Apparaten durchlaufen spanend bearbeitete Titanbauteile zwingend ein Spannungsarmglühen oder Lösungsglühen. Wärmebehandlung ist unverzichtbar. Bei der Wareneingangsprüfung führen oberflächliche Farbabweichungen jedoch regelmäßig zu technischen Kontroversen und Lieferstopps. Prüfstreitigkeiten treten häufig auf.
Qualitätsprüfer stufen strohgelbe, hellblaue oder violette Bauteiloberflächen oft vorschnell als unzulässige Sauerstoffversprödung ein. Solche Beanstandungen sind meist verfrüht. Oberflächenfarbe ist nicht gleich Gefügeversagen. Visuelle Anlauffarben täuschen leicht. Die Verwechslung von harmlosen Nanometer-Oxidfilmen mit einer versprödenden Alpha-Case-Diffusionsschicht führt zu kostspieligem Ausschuss und Lieferverzögerungen.
Dieser Leitfaden erläutert den Einfluss der Ofenatmosphäre, metallografische Prüfkriterien und bewährte Abtragsverfahren.
Atmosphäre bestimmt das Risiko: Nanometerfilm vs. Diffusionszone
Titan besitzt eine ausgeprägte chemische Affinität zu Sauerstoff und Stickstoff. Die Affinität ist extrem hoch. Bei Temperaturen über $450^\circ\text{C}$ absorbiert Titan rasch Umgebungsgase.
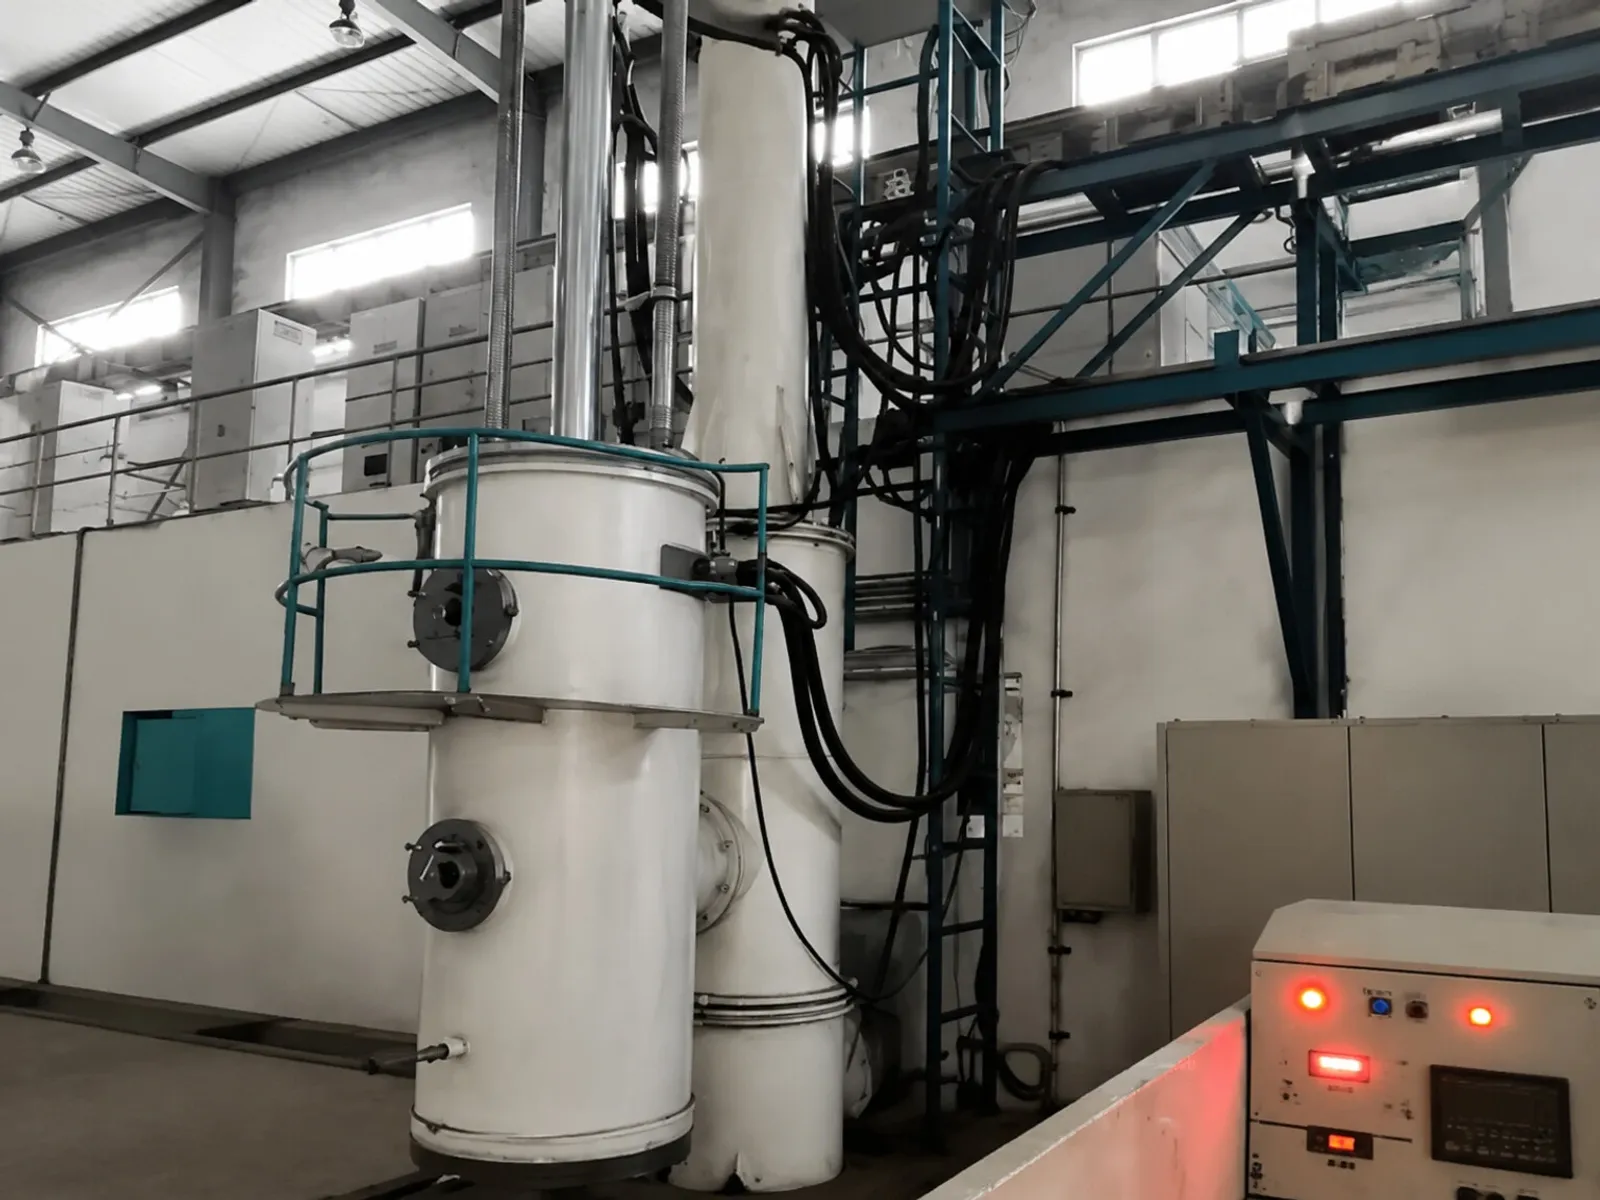
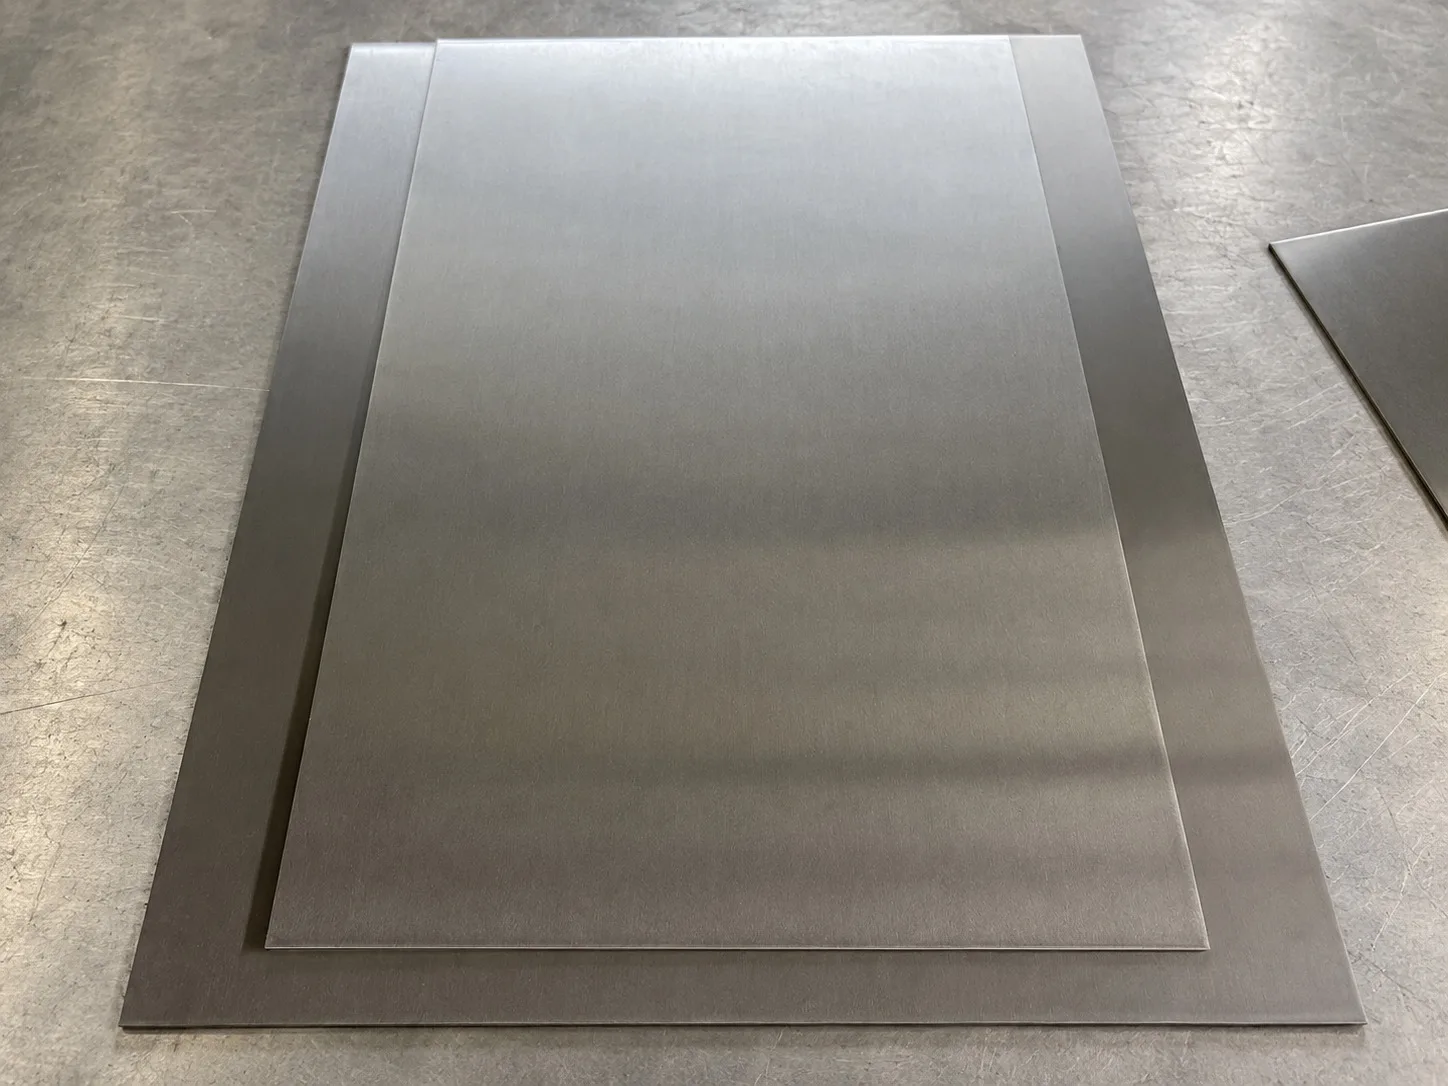
Metallurgische Audits in Partnerbetrieben für Wärmebehandlung belegen eine grundlegende Gesetzmäßigkeit: Die Gefügeauswirkung hängt primär von der Ofenatmosphäre ab, nicht vom bloßen Farbton. Die Ofenatmosphäre entscheidet. In Hochvakuumöfen mit Betriebsdrücken zwischen $10^{-3}\text{ Pa}$ und $10^{-2}\text{ Pa}$ erzeugen minimale Restspuren von Argon während der Abkühlung eine Titandioxidschicht ($\text{TiO}_2$) von lediglich $10\text{ nm}$ bis $80\text{ nm}$ Dicke. Dünne Schichten sind unschädlich. Dieser Nanometerfilm erzeugt Lichtinterferenzen, die als strohgelbe oder bläuliche Anlassfarbe sichtbar werden. Sauerstoff verbleibt an der äußersten Oberfläche. Das metallische Gefüge bleibt frei von Sauerstoffdiffusion, wodurch Festigkeit und Ermüdungslebensdauer uneingeschränkt erhalten bleiben.
Wird Titan hingegen in Luftatmosphäre, unzureichend gespülten Kammeröfen oder bei Leckagen an Vakuumflanschen erhitzt, diffundiert Sauerstoff tief in das Kristallgitter. Sauerstoffdiffusion ist gefährlich. Sauerstoff wirkt als starker Alpha-Stabilisator. Durch die Einlagerung steigt die lokale Phasenumwandlungstemperatur stark an, wodurch sich eine harte, grobkörnige und extrem spröde Randschicht bildet: das Alpha-Case.
Typische Schichtdicken reichen von $10\ \mu\text{m}$ bis zu mehreren hundert Mikrometern. Die Versprödung ist massiv. Diese Schicht besitzt praktisch keine plastische Duktilität. Unter zyklischer Last oder Biegebeanspruchung entstehen im Alpha-Case Mikrorisse, die sich schlagartig in das zähe Kernmaterial ausbreiten. Risse zerstören Bauteile. Die rein optische Farbbeurteilung ist daher unzureichend; die Prüfung lückenloser Vakuum- und Taupunktkurven bildet die wichtigste Sicherheitsbarriere.
Metallografische Kriterien: Mikrohärteprofile und Gefügeätzung
Zur sicheren Unterscheidung zwischen unbedenklichen Anlauffarben und gefürchtetem Alpha-Case müssen Prüfer auf metallografische Schliffe oder rissbegleitende Prüfkörper zurückgreifen. Die Prüfung muss exakt sein.
Luftfahrt- und Industrienormen wie AMS 2801, AMS 4928 und ASTM E384 schreiben zur Verifikation von Alpha-Case metallografische Querschliffe und Vickers-Mikrohärtemessungen vor. Normen regeln die Abnahme.
Prüfkörper werden senkrecht zur Oberfläche getrennt, eingebettet, feingeschliffen und mit Kroll-Reagenz ($1%-3%\ \text{HF} + 2%-6%\ \text{HNO}_3 + \text{H}_2\text{O}$) angeätzt. Die Ätzung zeigt das Gefüge. Bei 500- bis 1000-facher Vergrößerung erscheint echtes Alpha-Case als hell reflektierende, kontinuierliche Randschicht aus nicht umgewandelter Alpha-Phase, die sich scharf vom Bimodalgefüge des Kerns abhebt. Die Schicht hebt sich ab.
Vickers-Mikrohärtemessungen mit $10\text{ gf}$ bis $50\text{ gf}$ Prüfkraft im Abstand von $0,01\text{ mm}$ liefern den definitiven Nachweis:
- Kernhärte-Basiswert: Bestimmung der Kernhärte ($HV_{\text{core}}$) als Mittelwert aus drei Eindrücken im unbeeinflussten Grundmaterial;
- Alpha-Case-Schwelle: Ein Härteanstieg von $\Delta HV \ge 50$ über dem Kernwert definiert das Vorliegen einer Alpha-Case-Versprödung;
- Effektive Schichttiefe: Der Abstand von der Oberfläche bis zu dem Punkt, an dem die Härte auf $+20\text{ HV}$ über den Kernwert absinkt, gilt als Alpha-Case-Tiefe.
Bei harmlosen Vakuum-Anlassfarben weicht der erste Härteabdruck in $0,01\text{ mm}$ Randabstand um weniger als $15\text{ HV}$ vom Kernwert ab. Die Werte bestätigen die Unversehrtheit.
Technischer Vergleich: Vakuum-Anlassfarben vs. sprödes Alpha-Case
Die folgende Gegenüberstellung dient Einkäufern und Qualitätsleitern als fundierte Entscheidungshilfe bei der Bauteilbewertung:
| Parameter | Vakuum-Anlassfarbe (Temper Tint) | Luft-/Leckagebedingtes Alpha-Case | Prüfverfahren und Nachweis | Einkaufs- und Prüfempfehlung |
|---|---|---|---|---|
| Entstehungsmedium | Hochvakuum ($< 10^{-2}\text{ Pa}$) mit Spurenkühlung | Glühen an Luft oder Leckagen am Vakuumkessel | Auswertung digitaler Vakuum- und Taupunktkurven | Lückenlose Ofenprotokolle zum MTC einfordern |
| Schichttiefe | Nanometerbereich ($< 100\text{ nm}$); rein oberflächlich | Mikrometerbereich ($10\ \mu\text{m} - 200\ \mu\text{m}$); tiefe Diffusion | Metallografischer Querschliff mit Kroll-Ätzung | Begleitende Prüfkörper je Glühcharge fordern |
| Härteabweichung | $\Delta HV < 20$; gleichmäßig über den Querschnitt | $\Delta HV \ge 50$; extremer Härteanstieg und Versprödung | ASTM E384 Vickers-Mikrohärteverlauf | Keine mobilen Leeb-Härteprüfer verwenden |
| Mechanische Auswirkung | Keine Einbußen bei Streckgrenze oder Ermüdung | Starker Abfall der Bruchzähigkeit; Rissgefahr | Schwingfestigkeitsprüfung nach ASTM E466 | Bauteile bei Befund unverzüglich sperren |
| Entfernung | Einfach: Schleifvlies, Entfetten oder leichtes Beizen | Aufwendig: Spanabtrag oder chemisches Fräsen | Farbeindringprüfung (PT) und Rauheitsmessung | Bearbeitungsaufmaß muss Schichttiefe übersteigen |
Bearbeitungsregeln und Aufmaßgestaltung in der Fertigung
Wird echtes Alpha-Case nachgewiesen, führt planloses Schleifen oder unüberlegte Verschrottung zu vermeidbaren Schäden. Gezielte Nacharbeit rettet Bauteile. Die Partnerwerke wenden klare Regeln zur wirtschaftlichen Sanierung an.
Erstens richtet sich die Vorgehensweise streng nach der Bauteilbeanspruchung. Der Einsatzzweck entscheidet.
- 100 % Abtrag zwingend: Bei dynamisch ermüdungsbelasteten Komponenten (Turbinenschaufeln, Titan-Verbindungselemente), Hochdruckleitungen und Schweißkanten darf kein Alpha-Case verbleiben;
- Begrenzte Tolerierung: Bei statisch beanspruchten Komponenten im Apparatebau (wie Behälterböden oder Auskleidungen) können nach technischer Bewertung geringe Resttiefen freigegeben werden.
Zweitens entscheidet das einseitige Bearbeitungsaufmaß über das Abtragsverfahren. Das Aufmaß bestimmt die Methode.
- Übersteigt das einseitige Bearbeitungsaufmaß die gemessene Alpha-Case-Tiefe zuzüglich eines Sicherheitszuschlags von $0,5\text{ mm}$, wird CNC-Fräsen oder Drehen bevorzugt. Zerspanung arbeitet wirtschaftlich. Scharfe Werkzeugschneiden und ausreichender Vorschub sind Pflicht, um direkt im zähen Grundwerkstoff unterhalb der Randschicht einzutauchen und Werkzeugausbrüche zu vermeiden.
- Bei dünnwandigen Bauteilen oder unzureichendem mechanischem Aufmaß ist ein chemisches Fräsen in einer Salpetersäure-Flusssäure-Lösung ($\text{HNO}_3\text{-HF}$) erforderlich. Beizbäder erfordern Kontrolle. Chemische Verarbeitungsbetriebe kontrollieren beim Beizen von Titan typischerweise die Badzusammensetzung und die Temperatur. Ein Salpetersäure-zu-Flusssäure-Verhältnis von über 10:1 verhindert eine gefährliche Wasserstoffaufnahme des Titans während des chemischen Abtrags.
Vor Auftragsvergabe bietet unser Team internationalen Einkäufern eine Zeichnungs- und Spezifikationsprüfung (Pre-RFQ Audit) an. Technische Vorprüfung vermeidet Risiken. Geprüft werden Spezifikationen für Titanstäbe und Titanbleche, um ausreichende Bearbeitungsaufmaße für den sicheren Zunderabtrag sicherzustellen.
Nutzen Sie unser Portal zur Zeichnungs- und Spezifikationsprüfung für eine schnelle Klärung Ihrer Wärmebehandlungsanforderungen. Besuchen Sie auch unsere Partnerbetriebe und Qualitätscharta oder berechnen Sie Rohteilmaße mit unserem Gewichts- und Aufmaßrechner für Titan. Unser Ingenieurteam berät Sie kompetent.
Verwandte Produkte & Dienstleistungen
- Grade 5 (Ti-6Al-4V) Werkstoffdatenblatt: Technische Daten und Kennwerte für Titanstäbe und Titanbleche.
- Präzisions-Titanstäbe spitzendreh- und spitzenlos geschliffen: Vakuumgeglühte Rundstäbe mit h6/h7-Durchmessertoleranz ohne Randversprödung.
- Kaltgewalzte Titanbleche und Titanplatten: Wasserstrahlgeschnittene Platten ohne Wärmeeinflusszonen.
- Gewichts- und Einheitenrechner für Titanwerkstoffe: Schnelle Berechnung von Bauteilgewichten und Zerspanungsvolumen.
- Produktionsstandort Baoji und Qualitätshandbuch: Einblicke in Vakuumglühanlagen, Vickers-Mikrohärteprüfung und Abnahmeprozesse.
- Zeichnungsprüfung und Angebotsanfrage: Reichen Sie Ihre Bauteilzeichnungen zur Prüfung von Toleranzen und Bearbeitungsaufmaßen ein.