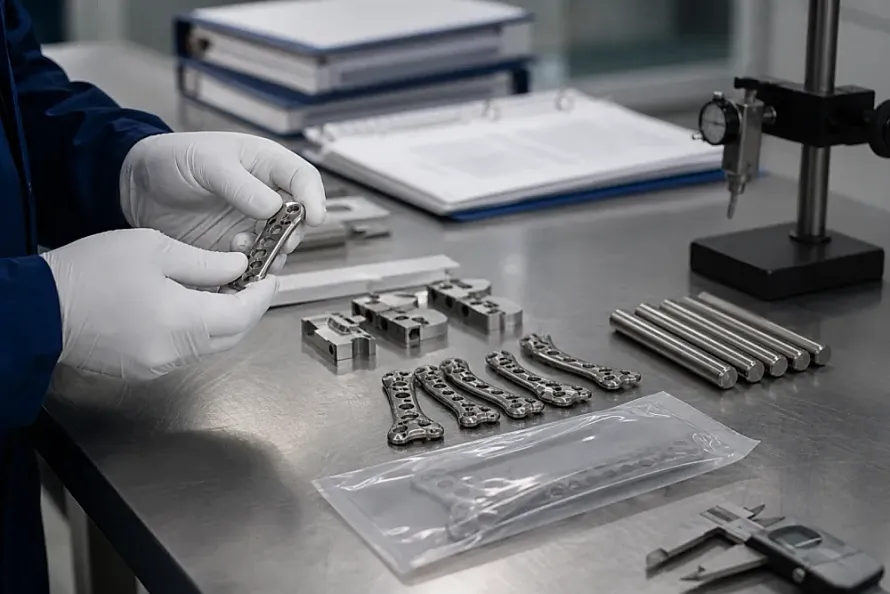
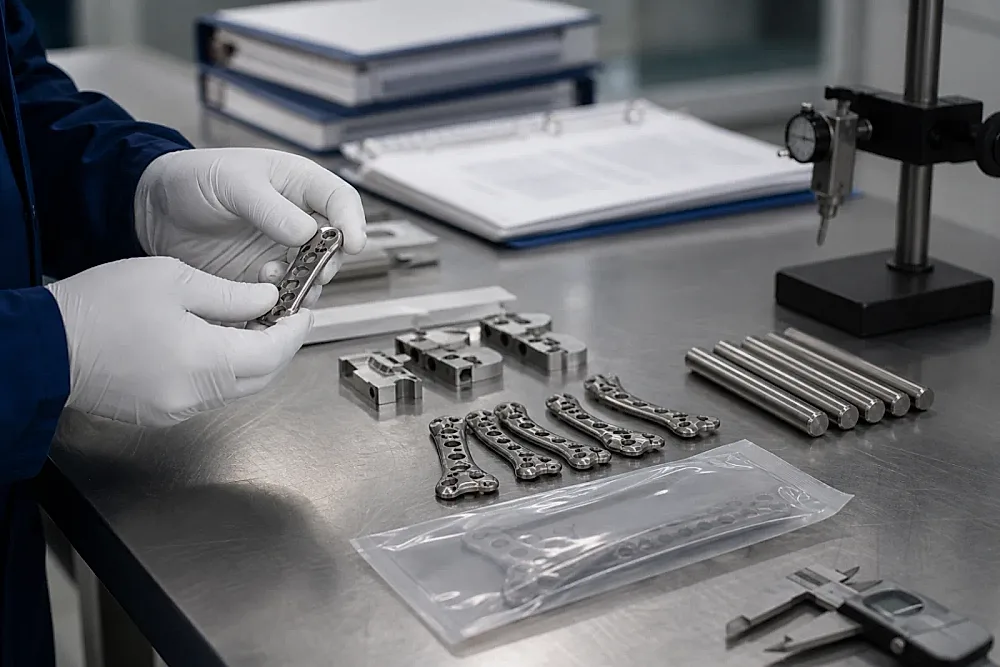
En el mecanizado CNC de alta precisión de tornillos de fijación ósea, implantes espinales y pilares dentales, los tornos automáticos tipo suizo (Swiss CNC) son la referencia tecnológica. La rigidez mecánica es sobresaliente. Su casquillo guía sincronizado soporta la barra exactamente junto al filo de corte. No obstante, muchos ingenieros de compras extranjeros solo indican «ASTM F136 Ti-6Al-4V ELI Bar» en sus planos, sin restringir las tolerancias geométricas. Introducir barras comerciales estándar en tornos suizos de alta velocidad genera atascos continuos, rayado del casquillo y piezas defectuosas.
El mecanizado biomédico exige una disciplina técnica absoluta. Las especificaciones genéricas fallan. Esta guía expone los controles mecánicos y geométricos indispensables para barras de titanio de grado implante.
Casquillos guía sincronizados y exigencias de tolerancia dimensional
La ventaja cinemática clave de un torno tipo suizo reside en que el cabezal se desplaza a lo largo del eje Z mientras la barra desliza por un casquillo de carburo. La holgura adecuada es crítica. El juego dinámico teórico entre el diámetro interior del casquillo y el diámetro de la barra de titanio se calibra estrictamente entre 0,008 mm y 0,012 mm.
Una holgura excesiva suprime la rigidez radial. La precisión cae al instante. Aparecen vibraciones y el acabado superficial se arruina. Por el contrario, una holgura insuficiente produce fricción y gripado inmediato en cuanto el titanio gira y se dilata por calor.
Las barras comerciales comunes cumplen tolerancias amplias como h9 o h10. La dispersión es excesiva. En una barra de 8 mm, el campo h9 permite una variación de 0,036 mm. Esta cifra triplica la holgura admisible del casquillo suizo. Para aplicaciones médicas, es obligatorio exigir barras rectificadas sin centros bajo clase de tolerancia h6 o h7.
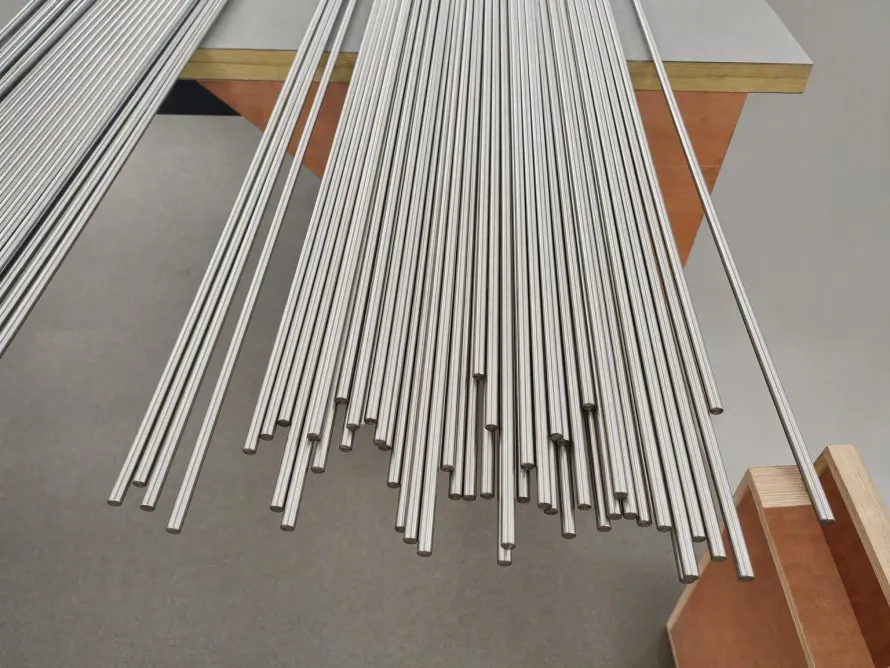
Los registros operativos de las líneas de producción de titanio médico confirman que las barras de grado implante en Grade 23 (Ti-6Al-4V ELI) (ASTM F136 e ISO 5832-3) y titanio puro (ASTM F67) reciben de 4 a 6 pasadas de rectificado de precisión y limpieza ultrasónica. El proceso de pulido es riguroso. Sus tolerancias exteriores se ciñen de ±0,005 mm a ±0,015 mm, asegurando una alimentación automática impecable.
Control de rectitud: Fundamentos del límite de 0,3 mm/m
La rectitud de la barra determina las vibraciones del husillo, el ruido en el alimentador y la durabilidad de los rodamientos. La rectitud asegura la operación. Cuando una barra de 3 metros gira dentro del canal de aceite entre 6.000 y 10.000 rpm, cualquier curvatura provoca un violento efecto látigo.
Ese látigo centrífugo induce errores de paso en roscas micrométricas. La vibración debe erradicarse. Además, genera un desgaste asimétrico acelerado en el casquillo guía de metal duro.
Las normas estándar toleran desviaciones de rectitud de 1,0 mm/m o 1,5 mm/m. Esos valores resultan inaceptables. Para barras finas de 4 mm a 12 mm de diámetro, dicha flecha detiene de inmediato los tornos automáticos.
Las barras médicas de calidad pasan por enderezadoras de precisión de rodillos múltiples tras el recocido de alivio de tensiones en vacío. El enderezado es meticuloso. La rectitud final debe quedar fijada en ≤ 0,3 mm/m. Para tornillos canulados muy largos, las instalaciones asociadas garantizan una flecha total inferior a 0,5 mm en los 3 metros completos de la barra.
Biselado de extremos y desbarbado: Cero atascos en el alimentador
Los cargadores automáticos de barras repiten ciclos de carga cada pocos minutos. La geometría final es vital. Muchos equipos de compra olvidan definir el acabado de los extremos de la barra.
Los cortes rectos de sierra con rebabas dañan de inmediato la embocadura del casquillo de carburo al ser empujados. Las rebabas causan daños graves. Partículas desprendidas quedan atrapadas en la guía, rayando la superficie y alterando la concentricidad.
Para garantizar turnos continuos sin paradas, las instalaciones asociadas entregan barras rectificadas de 3 mm a 65 mm con biselado doble mecanizado por CNC. El control es exhaustivo. Los extremos se biselan a 30 grados o 45 grados simétricos, con desbarbado mecánico al 100% e inspección láser para evitar bloqueos del empujador de barras.
Comparativa técnica: Barras industriales estándar frente a barras médicas para torno suizo
La siguiente tabla resume los criterios de aceptación técnica entre barras estándar según ASTM B348 y barras ASTM F136 optimizadas para tornos tipo suizo:
| Parámetro de inspección | Barra industrial ASTM B348 estándar | Barra médica ASTM F136 para torno suizo | Impacto real en el mecanizado continuo |
|---|---|---|---|
| Norma y pureza intersticial | ASTM B348 Grade 5 (Ti-6Al-4V) | ASTM F136 / ISO 5832-3 ELI Intersticial | Oxígeno ≤ 0,13%; rotura de viruta óptima |
| Tolerancia de diámetro | h9 a h11 (variación 0,036–0,060 mm) | h6 a h7 (variación 0,008–0,015 mm) | Elimina atascos y falta de concentricidad |
| Rectitud total longitudinal | 1,0 mm/m a 1,5 mm/m | ≤ 0,3 mm/m | Suprime vibraciones por látigo a 8.000 rpm |
| Geometría de extremos | Corte de sierra plano con rebabas | Bisel de precisión a 30° o 45°, desbarbado | Evita encallamientos en pinzas del alimentador |
| Rugosidad superficial | Pelada o trefilada, Ra 1,6–3,2 μm | Rectificado sin centros, Ra ≤ 0,4 µm | Protege el metal duro frente al engomado de titanio |
| Ensayos no destructivos (NDT) | Ultrasonidos convencionales (Clase B) | 100% Corrientes de Foucault + UT por inmersión | Detecta microfisuras antes del roscado |
Criterios de recepción y verificación del certificado de prueba de material (MTC)
Al tramitar pedidos de Barras de Titanio de Precisión, conviene anexar estas tolerancias mecánicas en un protocolo de calidad vinculante. Las condiciones deben quedar claras.
Revise en el certificado de prueba de material (MTC) que los elementos intersticiales cumplan el estándar ELI: oxígeno (O) ≤ 0,13%, hierro (Fe) ≤ 0,25%, carbono (C) ≤ 0,08%, nitrógeno (N) ≤ 0,05% e hidrógeno (H) ≤ 0,012%. Las cifras deben cuadrar. Las propiedades mecánicas deben certificar una resistencia a la tracción ≥ 860 MPa y un alargamiento ≥ 10%.
El embalaje debe proteger la integridad de las barras durante el transporte marítimo o aéreo. Un buen embalaje es fundamental. Las barras médicas pulidas nunca deben atarse con alambre descubierto. Cada pieza debe ir enfundada en una malla plástica individual y acomodarse en cajas de madera tratada para exportación con espuma amortiguadora.
Antes de cerrar contratos de suministro continuado, le invitamos a examinar nuestras Instalaciones asociadas certificadas para conocer las bancadas de rectificado y ensayos de ultrasonidos. Puede enviar sus planos y modelos de alimentador a través de nuestro Portal de Revisión Técnica y Presupuestos Inmediatos para validar la compatibilidad operativa. La atención es técnica y ágil.
Productos y servicios relacionados
- Barras de titanio de precisión y rectificadas médicas: Suministro bajo normas ASTM F136, ASTM F67 y ASTM B348 con tolerancias h6/h7.
- Ficha técnica de aleación Grade 23 (Ti-6Al-4V ELI): Parámetros metalúrgicos para componentes médicos críticos.
- Calculadora de peso teórico de titanio: Cálculo rápido de pesos por metro y corte para barras redondas y tubos.
- Instalaciones asociadas certificadas: Protocolos de rectificado cilíndrico, corrientes de Foucault y embalaje protegido.