Uno de los errores de compras más costosos en el mecanizado CNC de precisión ocurre cuando un comprador toma las dimensiones netas de la caja envolvente CAD de un componente de titanio —por ejemplo, 100 × 100 × 20 mm (3.94” × 3.94” × 0.787”)— y solicita directamente placa laminada en caliente de 20 mm (0.787”) o barra a longitud neta sin añadir el Sobrematerial de Mecanizado por Cara (Per-Side Machining Allowance) ni la Pérdida por Corte de Sierra (Saw Kerf Loss).
Tanto si su taller fresa colectores estructurales en Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6), tornea ejes marinos en Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0) o produce tornillería y componentes EDC en tornos suizos de cabezal móvil, el titanio en bruto se comporta de forma muy distinta al aluminio 6061 rectificado o al acero calibrado. Comprender cómo el estado superficial determina la demasía de mecanizado —y saber comparar la placa bruta de laminación frente a los bloques pre-escuadrados— protege tanto su presupuesto de herramientas de metal duro como sus plazos de entrega.
Por qué Pedir Titanio a Dimensión Neta CAD Garantiza Quedarse Corto de Material
Cuando los desbastes y palanquillas de titanio se laminan en caliente o se forjan a alta temperatura, tres realidades físicas hacen inviable pedir material bruto a medida neta:
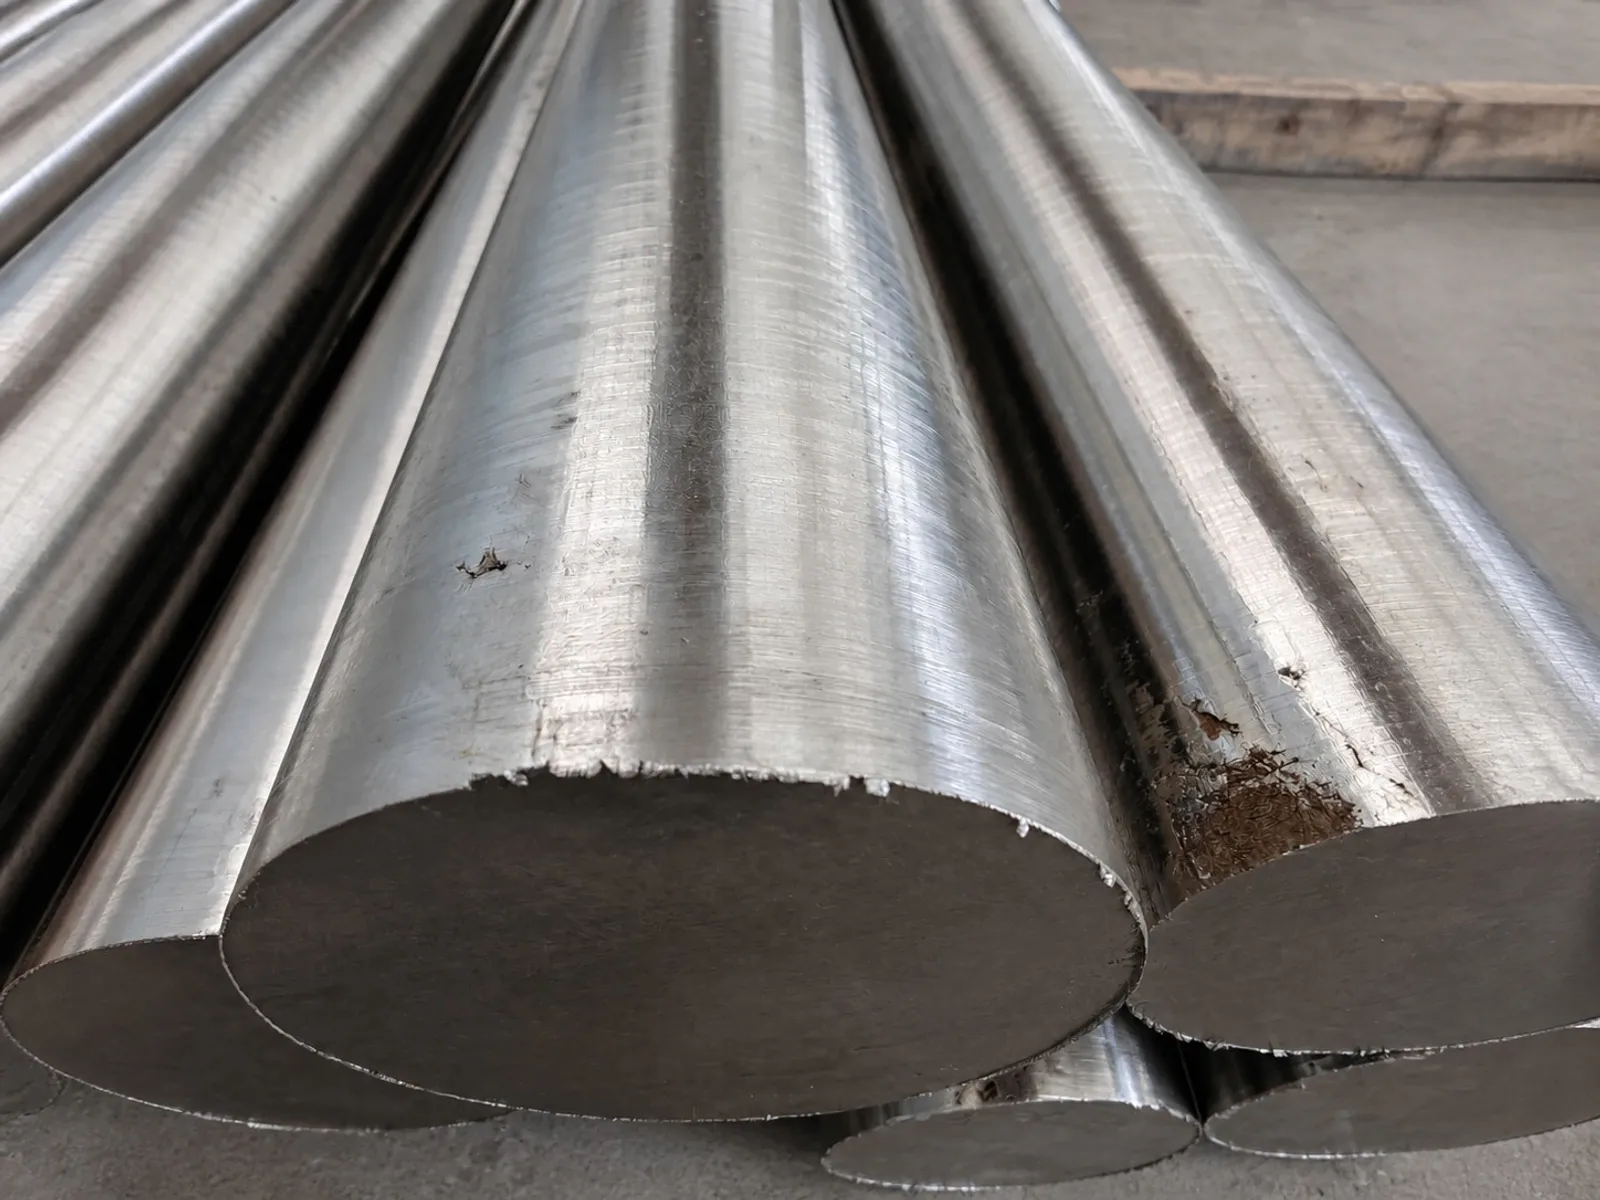
- Capa Alfa Enriquecida en Oxígeno (Alpha Case / Corteza Dura): A temperaturas de conformado en caliente superiores a 650 °C (1.200 °F), el titanio absorbe ávidamente oxígeno, nitrógeno e hidrógeno atmosféricos. Incluso tras el decapado ácido en acería, la placa laminada en caliente y la barra forjada pueden conservar una zona de difusión subsuperficial —conocida como capa alfa (alpha case)— donde el oxígeno intersticial endurece la fase alfa convirtiéndola en una costra extremadamente dura y abrasiva. Si el fresador programa una pasada ligera de 0,25 mm (0.010”) que trabaja directamente sobre esta piel dura en lugar de penetrar por debajo de ella, los filos de carburo sufren desgaste en entalla y rotura prematura.
- Falta de Planitud y Ondulación Térmica (Out-of-Flatness): Las placas laminadas en caliente estándar ASTM B265 se aplanan dentro de tolerancias industriales de laminación, no de bancada de máquina-herramienta. En un tramo de 300 mm (11.81”), el alabeo térmico impide que una placa nominal de 20,0 mm (0.787”) limpie plana a 19,5 mm (0.768”) en ambas caras.
- Tolerancias de Espesor de Laminación: Dependiendo del espesor y ancho, las normas permiten ligeras desviaciones negativas en los bordes. Sin suficiente sobrematerial superior e inferior, las caras de referencia no limpian por completo.
Tabla de Referencia de Ingeniería: Sobrematerial Recomendado por Cara y Corte de Sierra
El sobrematerial necesario depende directamente de si adquiere material bruto laminado en caliente o formatos pre-acondicionados procesados a través de nuestras instalaciones asociadas certificadas (through our certified partner facilities):
| Forma y Condición del Material de Titanio | Rango Típico de Dimensiones (Métrico / Imperial) | Sobrematerial Recomendado (Por Cara o en Diámetro) | Ranura de Sierra (Kerf) + Refrentado (Por Corte) | Aplicación Principal en Taller CNC |
|---|---|---|---|---|
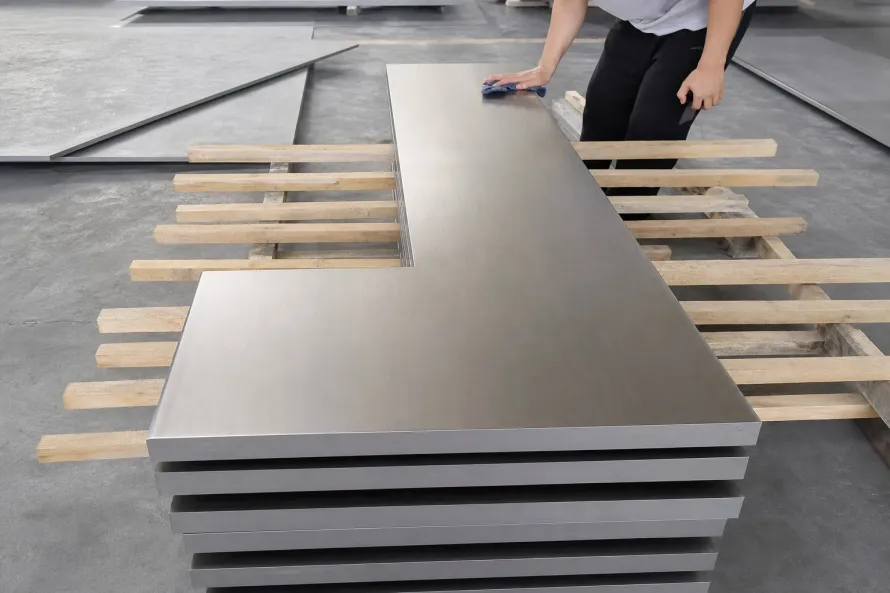
| Placa Laminada en Caliente (Hot-Rolled Mill Plate) | Espesor: 6,35–76,2 mm (0.250”–3.000”) | 1,5–3,0 mm (0.060”–0.120”) por cara en espesor y perímetro | 3,5–6,0 mm (0.140”–0.240”) por corte de sierra | Desbaste pesado de piezas estructurales en fresadora |
| Bloques Pre-Escuadrados Fresados en 6 Caras o Rectificados | Espesor: 2,0–60,0 mm (0.079”–2.362”) | 0,25–0,8 mm (0.010”–0.030”) por cara (o 0 mm en caras rectificadas) | Cortados a medida neta; sin aserrado secundario | Amarre directo en mordaza CNC 3/4/5 ejes y cachas EDC |
| Barra Redonda Laminada en Caliente / Pelada | Diámetro: Ø 12,7–101,6 mm (0.500”–4.000”) | +1,5 a +3,0 mm (+0.060” a +0.120”) en diámetro total | 2,5–4,5 mm (0.100”–0.180”) sierra + 1,0–2,0 mm (0.040”–0.080”) refrentado | Torneado en plato de garras, bridas, ejes marinos |
| Barra Rectificada Sin Centros (ISO 286-2 h6 / h7 / h8) | Diámetro: Ø 3,0–50,8 mm (0.118”–2.000”) | 0 mm en boquilla guía, o +0,2 a +0,5 mm (+0.008” a +0.020”) acabado | 2,0–3,5 mm (0.080”–0.140”) tronzado + refrentado | Tornos suizos de cabezal móvil y alimentadores multibarra |
Criterios Clave por Formato de Suministro
- Placa Laminada en Caliente (6,35–76,2 mm / 0.250”–3.000”): Presupueste siempre 1,5–3,0 mm (0.060”–0.120”) por cara tanto en espesor como en el perímetro exterior para que la fresa de desbaste trabaje por debajo de cualquier endurecimiento superficial desde la primera pasada.
- Bloques Fresados en 6 Caras o Placas Rectificadas: Solicitar Formatos Rectificados y Bloques Fresados en 6 Caras elimina la operación de escuadrado previo en su centro de mecanizado vertical. Con las seis caras ya paralelas y libres de cascarilla, solo necesita 0,25–0,8 mm (0.010”–0.030”) por cara para el contorneado final.
- Barra Pelada vs. Barra Rectificada Sin Centros: Mientras la barra redonda estándar (Ø 12,7–101,6 mm / 0.500”–4.000”) requiere +1,5 a +3,0 mm (+0.060” a +0.120”) en diámetro para corregir la ovalidad, actualizar a Barra de Titanio Rectificada Sin Centros con tolerancias ISO 286-2 h6, h7 o h8 (verifique los límites micrométricos en nuestra Calculadora de Tolerancias ISO 286) permite guiar la barra directamente en el casquillo de carburo del torno suizo.
- Pérdida por Corte de Sierra de Cinta (Saw Kerf) en Anidado: Al cortar una barra de 1.000 mm (39.37”) en múltiples tramos cortos, cada corte de sierra de cinta consume 2,5–4,5 mm (0.100”–0.180”) de ranura más 1,0–2,0 mm (0.040”–0.080”) de refrentado. Como alternativa, pedir tejos cortados mediante nuestro Servicio de Corte a Medida de Precisión transfiere toda la merma de corte fuera de su taller.
Ejemplo Práctico: Placa Laminada en Caliente vs. Bloques Fresados en 6 Caras
Analicemos un escenario real de cotización para Talleres de Mecanizado CNC: Su cliente solicita 50 piezas de un cuerpo estructural de alta carga en Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) (densidad = 4,43 g/cm³ o 0.160 lb/in³).
- Caja Envolvente de la Pieza Terminada (Medida Neta CAD): 100,0 × 100,0 × 20,0 mm (3.94” × 3.94” × 0.787”)
- Volumen Envolvente Neto por Pieza: 200,0 cm³ (12.20 in³)
- Peso Envolvente Neto por Pieza: 0,886 kg (1.95 lb) → 44,30 kg (97.66 lb) para las 50 piezas.
Comparemos ahora las dos rutas de aprovisionamiento:
Ruta A: Comprar Placa Bruta Laminada en Caliente y Cortar/Escuadrar en su Taller
Para compensar el alabeo térmico, la ranura de sierra y la piel negra, debe adquirir placa laminada de 25,0 mm (0.984”) de espesor (dejando 2,5 mm / 0.098” por cara) y aserrar bloques de 106,0 × 106,0 mm (4.17” × 4.17”) (2,0 mm / 0.079” por lado más 4,0 mm / 0.157” de corte de sierra).
- Dimensión Bruta Equivalente (con Corte): 110,0 × 110,0 × 25,0 mm (4.33” × 4.33” × 0.984”) por unidad.
- Peso Bruto Comprado por Pieza: 1,340 kg (2.95 lb) → 67,00 kg (147.71 lb) en total para 50 piezas.
- Exceso de Titanio Convertido en Viruta (Solo para Escuadrar el Bloque): 0,454 kg (1.00 lb) por pieza, o 22,70 kg (50.04 lb) de viruta de Grado 5 desperdiciada en el lote de 50 unidades.
Ruta B: Solicitar Bloques Pre-Escuadrados Fresados en 6 Caras (6-Side Milled Blanks)
En lugar de pagar el sobrepeso de la placa bruta y consumir horas de husillo VMC escuadrando cascarilla abrasiva, solicita Bloques Fresados en 6 Caras a 101,0 × 101,0 × 20,5 mm (3.98” × 3.98” × 0.807”), dejando 0,5 mm (0.020”) limpios por lado en largo/ancho y 0,25 mm (0.010”) por cara en espesor.
| Métrica Comparativa (Lote de 50 Piezas en Grado 5 Ti-6Al-4V) | Ruta A: Placa Laminada Bruta (Cortada y Escuadrada en su VMC) | Ruta B: Bloques Pre-Escuadrados Fresados en 6 Caras | Ventaja Técnica y Comercial |
|---|---|---|---|
| Medida Bruta de Partida por Pieza | 110,0 × 110,0 × 25,0 mm (4.33” × 4.33” × 0.984”) | 101,0 × 101,0 × 20,5 mm (3.98” × 3.98” × 0.807”) | Reducción del 30,9 % en el volumen bruto inicial |
| Peso Comprado por Pieza | 1,340 kg (2.95 lb) | 0,926 kg (2.04 lb) | Ahorro de 0,414 kg (0.91 lb) de metal pagado por pieza |
| Peso Total del Lote (50 uds.) | 67,00 kg (147.71 lb) | 46,30 kg (102.07 lb) | 20,70 kg (45.64 lb) menos de titanio facturado |
| Viruta de Planeado y Escuadrado (Op 0) | 22,70 kg (50.04 lb) de costra abrasiva y viruta | 2,00 kg (4.41 lb) de viruta limpia de acabado | Elimina el astillamiento de plaquitas por capa alfa |
| Tiempo de Sierra + Escuadrado de 6 Caras | 18–25 min por pieza en sierra + fresadora | 0 min (listo para amarre directo en Op 1) | Libera entre 15 y 20 horas de husillo CNC |
Incluso contabilizando el servicio de pre-fresado, la Ruta B reduce drásticamente el coste total por pieza al recortar el peso comprado en más de un 30 % y liberar de 15 a 20 horas de máquina CNC para operaciones de alto margen. Cada lote se entrega con su Material Test Certificate (MTC) with heat-lot traceability and Certificate of Conformance (CofC).
Calcule su Peso Bruto de Formato y Pérdida por Corte en Segundos
Deje de sumar ranuras de sierra y demasías manualmente en hojas de cálculo. Hemos integrado estas reglas de ingeniería directamente en nuestra Calculadora de Peso y Sobrematerial de Mecanizado de Titanio:
- Abra la Calculadora y Elija la Forma: Visite la Calculadora de Peso y Sobrematerial de Mecanizado de Titanio y seleccione Placa/Chapa, Barra Redonda, Barra Hexagonal o Tubo en Grado 5, Grado 2, Grado 23 u otras aleaciones.
- Active el “Modo Sobrematerial y Corte de Sierra” (Machining Allowance & Saw Kerf Mode): Introduzca sus Dimensiones Netas CAD, añada el Sobrematerial por Cara deseado (p. ej., 2,0 mm / 0.080” para placa bruta o 0,5 mm / 0.020” para bloques pre-fresados) y el Ancho de Corte de Sierra (p. ej., 3,5 mm / 0.140”).
- Transferencia Directa al Formulario RFQ: La herramienta compara al instante el Peso Neto Terminado frente al Peso Bruto de Compra (incluyendo el ratio Buy-to-Fly) y transfiere las dimensiones brutas exactas a nuestra solicitud de cotización con un solo clic.
¿Listo para adquirir bloques de titanio escuadrados con precisión o barras cortadas a medida sin conjeturas? Solicite aquí una cotización de Bloques Fresados en 6 Caras y Placas Rectificadas de Titanio Grado 5 o Grado 2.