A principios de noviembre de 2026, la firma noruega de fabricación aditiva Norsk Titanium presentó su informe operativo y financiero del tercer trimestre de 2026. La industria aeroespacial evoluciona rápidamente.
El informe destacó dos hitos comerciales decisivos. El avance industrial es patente. Las entregas de piezas estructurales de titanio en serie para aviones comerciales de Airbus se duplicaron en términos interanuales. Paralelamente, Norsk Titanium completó la entrega e instalación de su primera máquina industrial de deposición rápida por plasma (RPD®) en la planta de Airbus en Varel, Alemania.
Asimismo, el fabricante aeronáutico Rolls-Royce emitió un pedido formal de compra de componentes de titanio para motores civiles a Norsk Titanium. El pedido marca un hito. Esta orden inicia la cualificación de piezas depositadas por hilo de plasma en componentes rotativos de propulsión aeronáutica.
De forma complementaria, la empresa ejecuta un contrato de 4,2 millones de dólares para componentes estructurales de titanio en submarinos de la Armada estadounidense y obtuvo pedidos de cualificación para misiles previstos entre 2027 y 2028. La expansión comercial avanza con firmeza.
Estos avances confirman que los cuellos de botella en piezas forjadas de gran tamaño se están superando mediante la tecnología de deposición por energía dirigida (DED). La transformación tecnológica es profunda.
La crisis del buy-to-fly: De la forja 15:1 al conformado 2:1 casi terminado
La fabricación tradicional de titanio para aeronaves se enfrenta a tensiones de suministro y costes. El desperdicio de material es excesivo.
En reactores de fuselaje ancho como el Boeing 787 o el Airbus A350, el titanio representa del 14 % al 15 % del peso estructural de la célula. El uso de titanio es muy elevado. Para elementos críticos como herrajes de unión alar, marcos de puertas y soportes de tren de aterrizaje, la industria empleaba grandes forjas hidráulicas o bloques masivos de chapa gruesa.
Debido a las sobremedidas, el tocho inicial pesa con frecuencia varios miles de kilos, mientras la pieza terminada apenas pesa unos cientos de kilos. La pérdida de metal es enorme. La relación entre peso comprado y peso en vuelo (buy-to-fly ratio) oscila típicamente entre 10:1 y 15:1.
Esto implica que entre el 85 % y el 90 % del titanio aeroespacial de primera calidad se reduce a virutas de bajo valor en fresadoras CNC. El volumen de viruta es colosal. Además de elevar el coste unitario, esta ineficiencia extendió los plazos de entrega de forjas a 50 - 70 semanas ante la escasez de esponja. Los retrasos son generalizados.
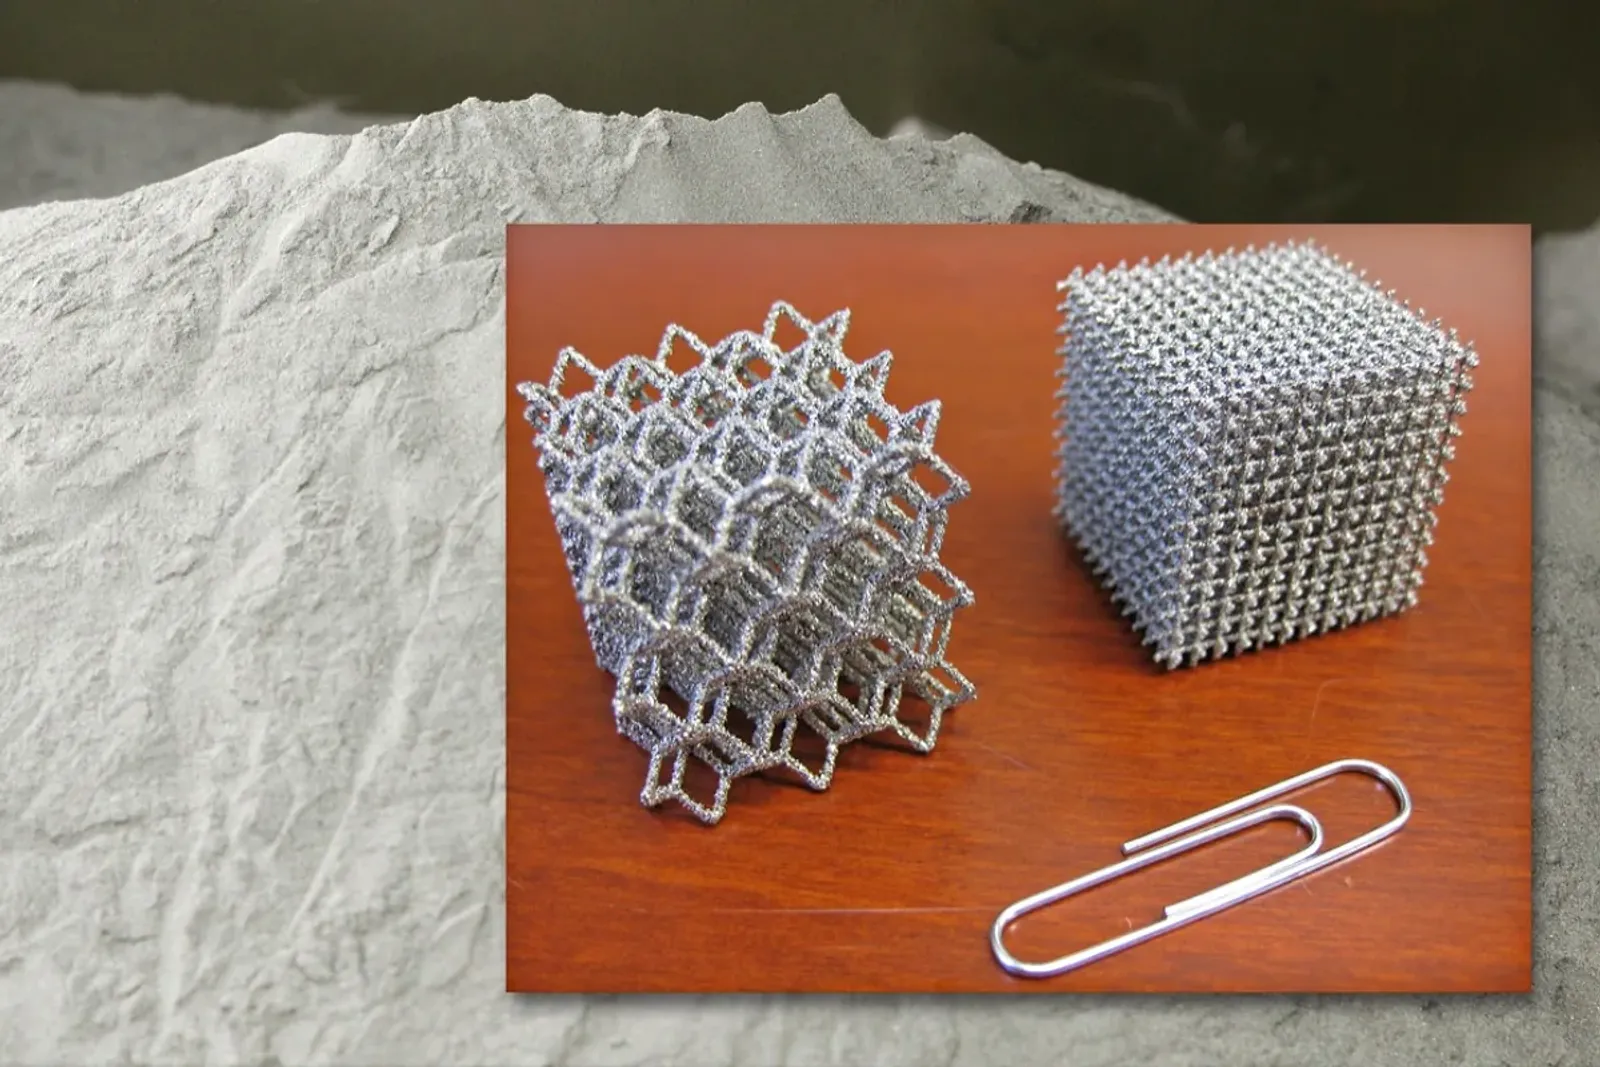
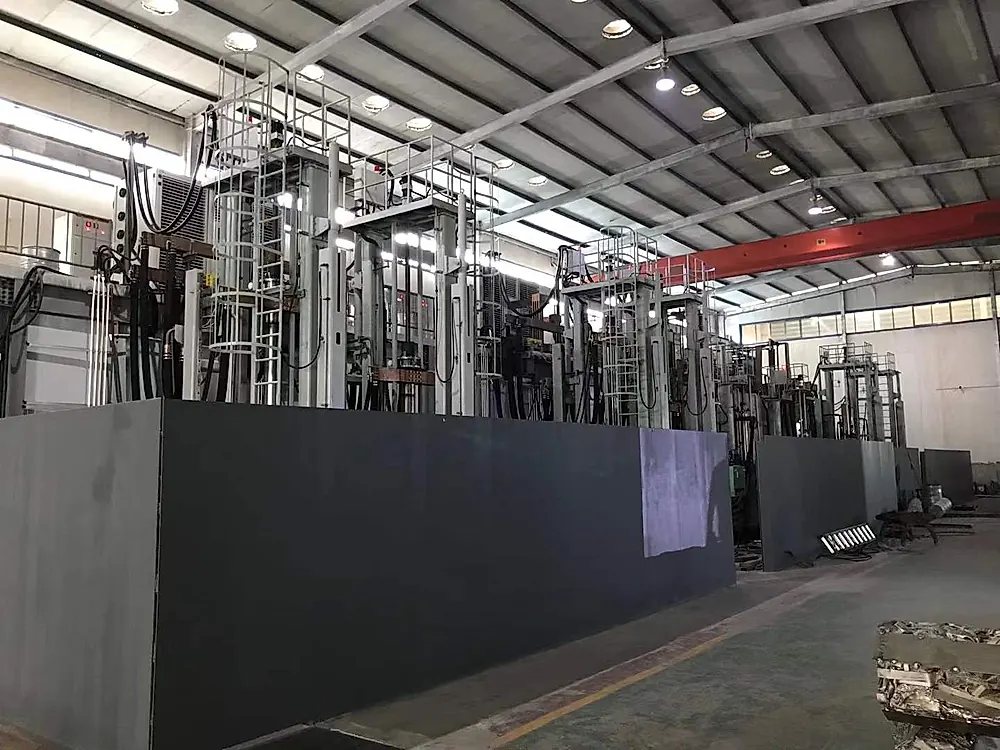
El proceso patentado RPD de Norsk Titanium opera en una cámara estanca bajo argón donde hilo de Grado 5 (Ti-6Al-4V) se funde con doble soplete de plasma a tasas de 5 a 10 kg/h. La forma de la preforma coincide con la pieza final. El ratio buy-to-fly desciende a menos de 2:1, reduciendo el mecanizado en más del 70 % y acortando los plazos en varios meses. La eficiencia se multiplica.
Control metalúrgico: Triple fusión VAR e hilo de alta pureza para aditiva
El éxito del conformado directo por hilo depende de la limpieza metalúrgica y regularidad dimensional del hilo de aporte. La calidad del hilo define la pieza.
En el baño de fusión del plasma, el hilo se funde en cuestión de milisegundos. La interacción es instantánea. La presencia de impurezas duras de nitrógeno o porosidades en el hilo se traslada directamente al cordón depositado, originando focos de microfisuración por fatiga.
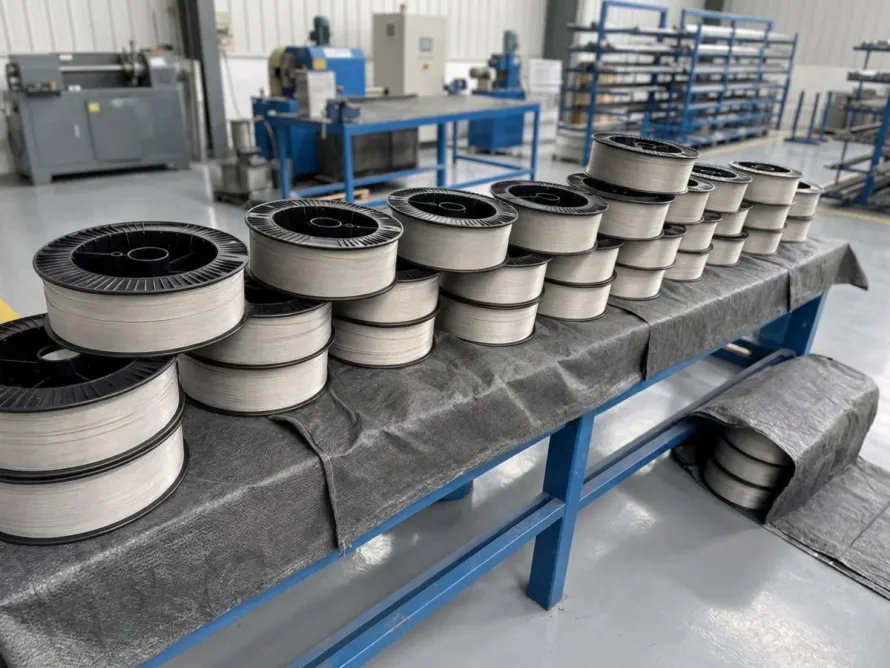
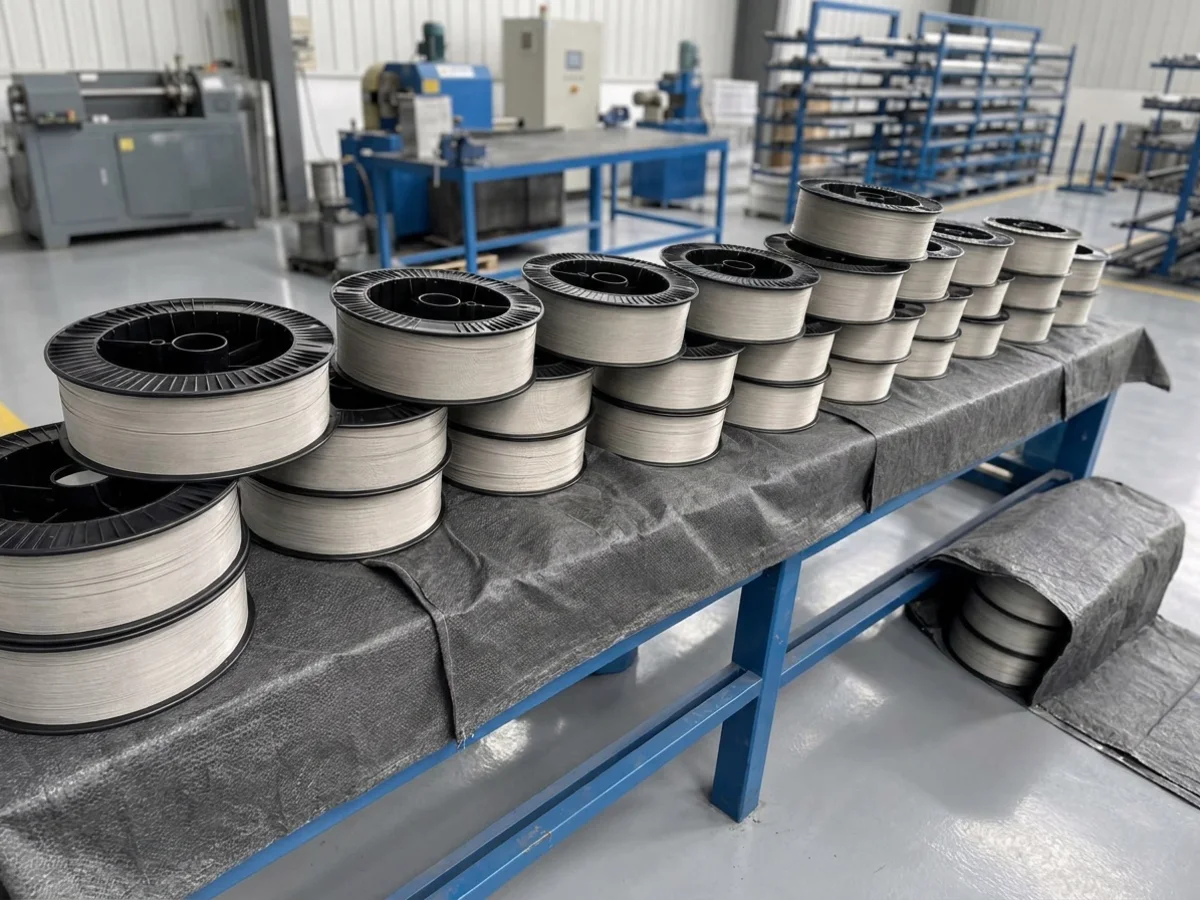
Nuestras instalaciones asociadas certificadas aplican rigurosos controles al fabricar hilo de titanio aeroespacial y barras para atomización de polvo:
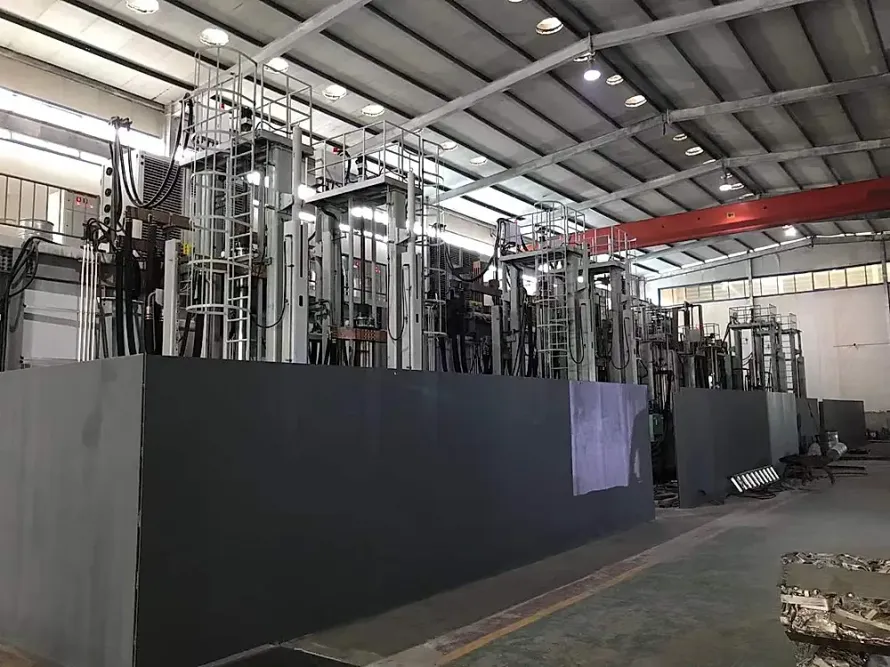
- Triple refundición por arco en vacío (3x VAR): Los lingotes de Ti-6Al-4V se someten a tres ciclos consecutivos de fusión VAR. El material secundario sin depurar queda excluido. La triple fusión asegura uniformidad en la composición y disuelve inclusiones de alta densidad (HDI) de volframio y tantalio.
- Ventana estricta de oxígeno ultrabajo: En componentes estructurales críticos se selecciona preferentemente hilo de Grado 23 (Ti-6Al-4V ELI) con oxígeno limitado entre el $0,10% - 0,13%$. El margen de impurezas es mínimo. Un aumento de apenas el $0,02%$ en oxígeno reduce sensiblemente la tenacidad al impacto.
- Trefilado de precisión y desengrasado ultrasónico: El hilo se calibra mediante hileras de carburo hasta alcanzar una rugosidad superficial de $Ra \le 0,8,\mu\text{m}$. Trenes de lavado ultrasónico eliminan todo lubricante residual. La superficie queda impecable. La grasa residual liberaría hidrógeno en el plasma, provocando microporosidades dispersas.
- Tolerancias de bobinado (Cast & Helix): Los alimentadores automáticos de hilo exigen un diámetro libre (Cast) y altura helicoidal (Helix) estrictos. La alimentación debe ser homogénea. Un hilo combado se desvía del punto focal del plasma, generando pérdidas de arco y falta de fusión.
Comparativa de procesos: Forja convencional vs deposición por plasma RPD
La siguiente tabla resume las diferencias operativas y de rendimiento entre la mecanización de forjas y la aditiva por plasma RPD:
| Criterio comparativo | Forja libre / Mecanizado de chapa pesada | Deposición aditiva por plasma RPD | Control metalúrgico del material | Impacto en suministro y plazos |
|---|---|---|---|---|
| Ratio Buy-to-Fly habitual | 10:1 a 15:1 (más del 85 % se pierde en virutas) | 1,5:1 a 2,0:1 (casi terminado, sobremedida mínima) | Requiere fusión 3x VAR; tolerancia cero a inclusiones HDI | Reduce la demanda de esponja en 70 %, mitigando la volatilidad de precios |
| Plazo de entrega de pieza bruta | 40 a 60 semanas (limitado por prensas hidráulicas) | 6 a 10 semanas (conformado robótico automatizado) | Geometría de hélice del hilo y fluidez de alimentación críticas | Acorta drásticamente el desarrollo de nuevos modelos |
| Formato del material | Tochos forjados, barras laminadas, placas gruesas | Hilo bobinado calibrado (1,6 mm a 3,2 mm) | Desengrasado por ultrasonidos; oxígeno estricto ($\text{O} \le 0,13%$) | Aumenta la demanda de hilo trefilado de alta precisión |
| Postratamiento térmico | Recocido de tensiones + mecanizado final | Prensado isostático en caliente (HIP) + Recocido | El HIP sella microporos; tamaño de grano ASTM 7 o más fino | Requiere acceso a autoclaves industriales de alta presión |
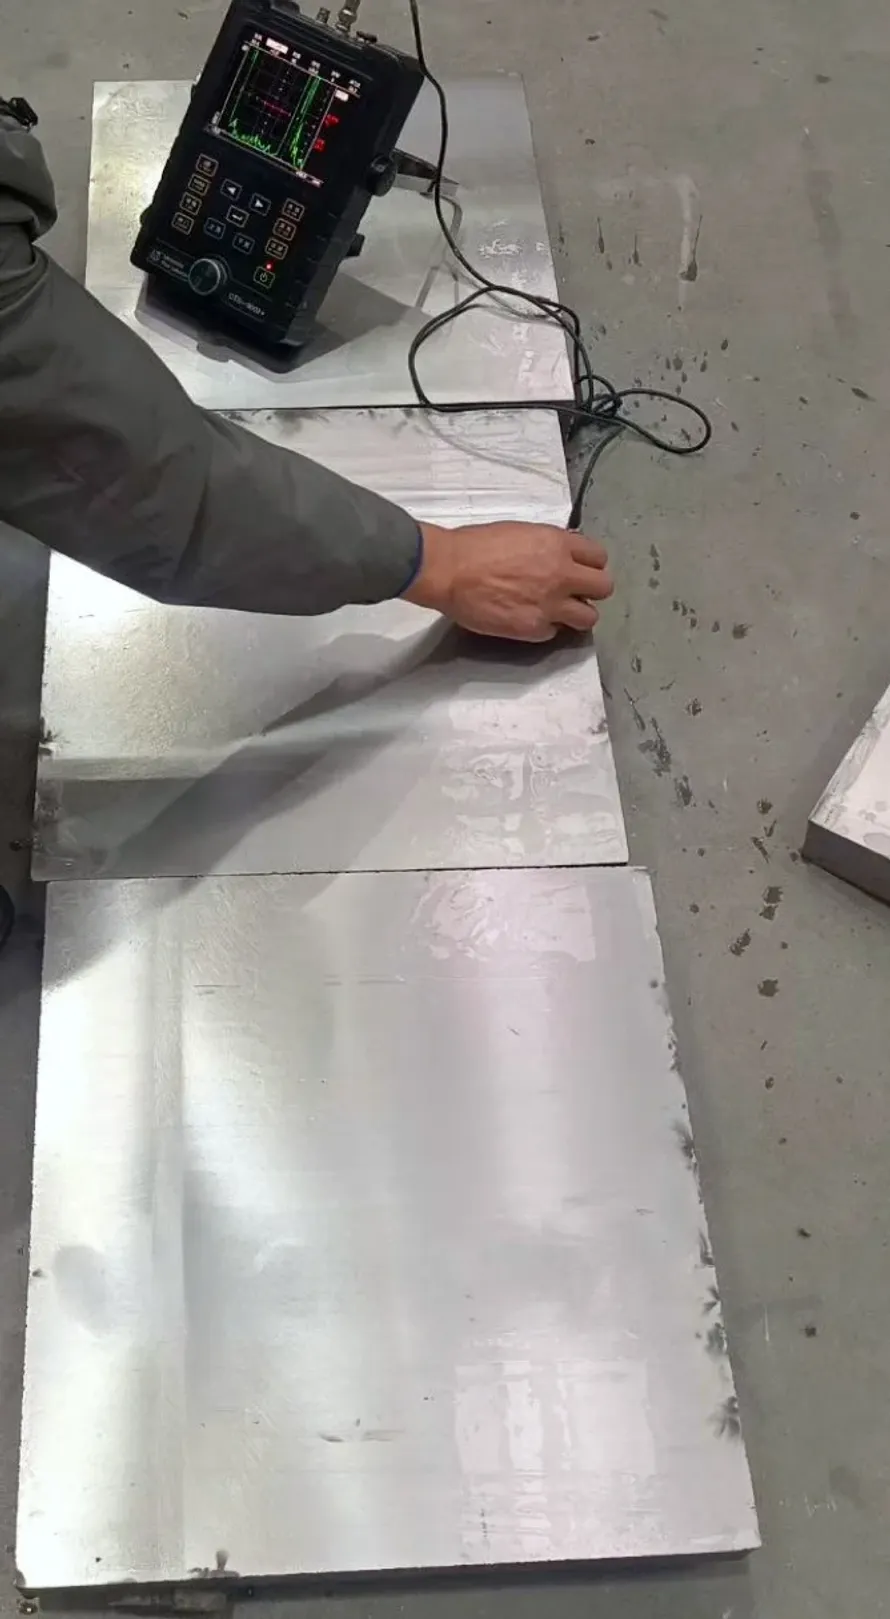
| Componentes idóneos | Vigas de tren de aterrizaje, herrajes alares | Cuadernas de fuselaje, soportes, carcasas submarinas | Inspección no destructiva ultrasónica al 100 % | La inversión inicial se compensa con el ahorro en material |
La consolidación del proceso RPD no reduce el mercado del titanio, sino que desplaza el consumo desde tochos bastos hacia hilos de precisión y barras de alta metalurgia. El sector se moderniza velozmente.
Pautas de aprovisionamiento para compradores aeroespaciales
Con la implantación de equipos en Airbus Varel y los pedidos de Rolls-Royce, los equipos de compras deben adaptar sus requerimientos técnicos. Conviene actuar con previsión:
- Exigir ruta de triple fusión 3x VAR: En pedidos de hilo bobinado y barras calibradas debe estipularse contractualmente la triple refundición VAR con gráficas de horno. La trazabilidad es innegociable.
- Comprobar análisis de gases en el producto final: Además del análisis del lingote, el certificado MTC debe acreditar el reensayo de carbono (C), hidrógeno (H), oxígeno (O) y nitrógeno (N) en el hilo trefilado. Se garantiza la pureza química.
- Validar la alimentación del hilo en devanadoras: Antes de autorizar pedidos de gran volumen, conviene realizar ensayos dinámicos en devanadoras automáticas para comprobar la estabilidad de arrastre. El hilo debe alimentar sin tropiezos.
Para evaluar hilos de titanio en bobina o barras rectificadas destinadas a fabricación aditiva (WAAM/DED), consulte nuestras instalaciones asociadas certificadas y acreditaciones. También puede solicitar presupuestos y modelos de certificados MTC a través de nuestro portal de cotizaciones y revisión técnica de planos. Nuestro equipo técnico le atenderá con profesionalidad.
Productos y servicios relacionados
- Hilos de titanio aeroespacial en bobina y varilla: Aleaciones Ti-6Al-4V y Ti-6242 en diámetros de 0,1 mm a 6,0 mm.
- Barras rectificadas para fabricación aditiva y DED: Barras 3x VAR para atomización y aporte por plasma.
- Ficha técnica de titanio Grado 5 (Ti-6Al-4V): Propiedades mecánicas, tratamientos térmicos y tolerancias ELI para estructuras aeronáuticas.
Fuentes
- Norsk Titanium AS: Third Quarter 2026 Operational and Financial Update, Oslo Børs Announcement, November 2026.
- Boyer, R. R. (2010). Attributes, characteristics, and applications of titanium and its alloys. JOM, 62(5), 21-24.
- Ingelbrecht, C., et al. (2022). Wire Arc and Plasma Additive Manufacturing of Titanium Components for Aerospace Applications. Additive Manufacturing, 48, 102450.
- ASTM F3001: Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium with Powder Bed Fusion.