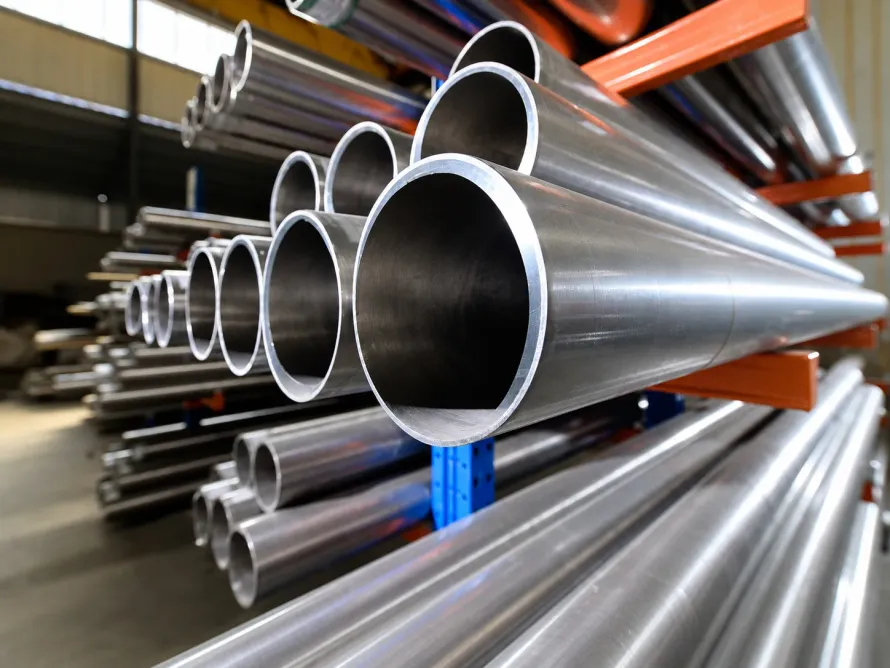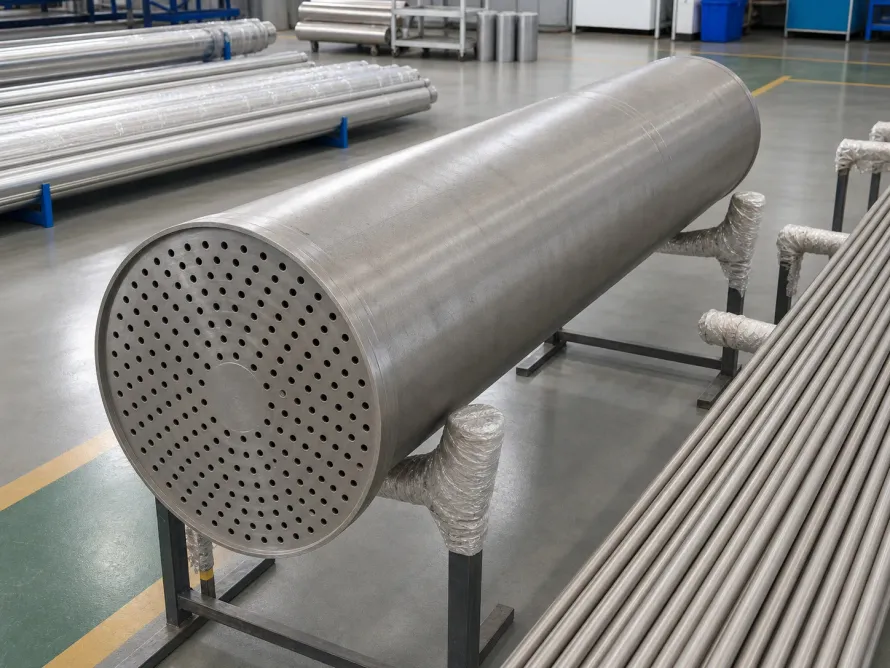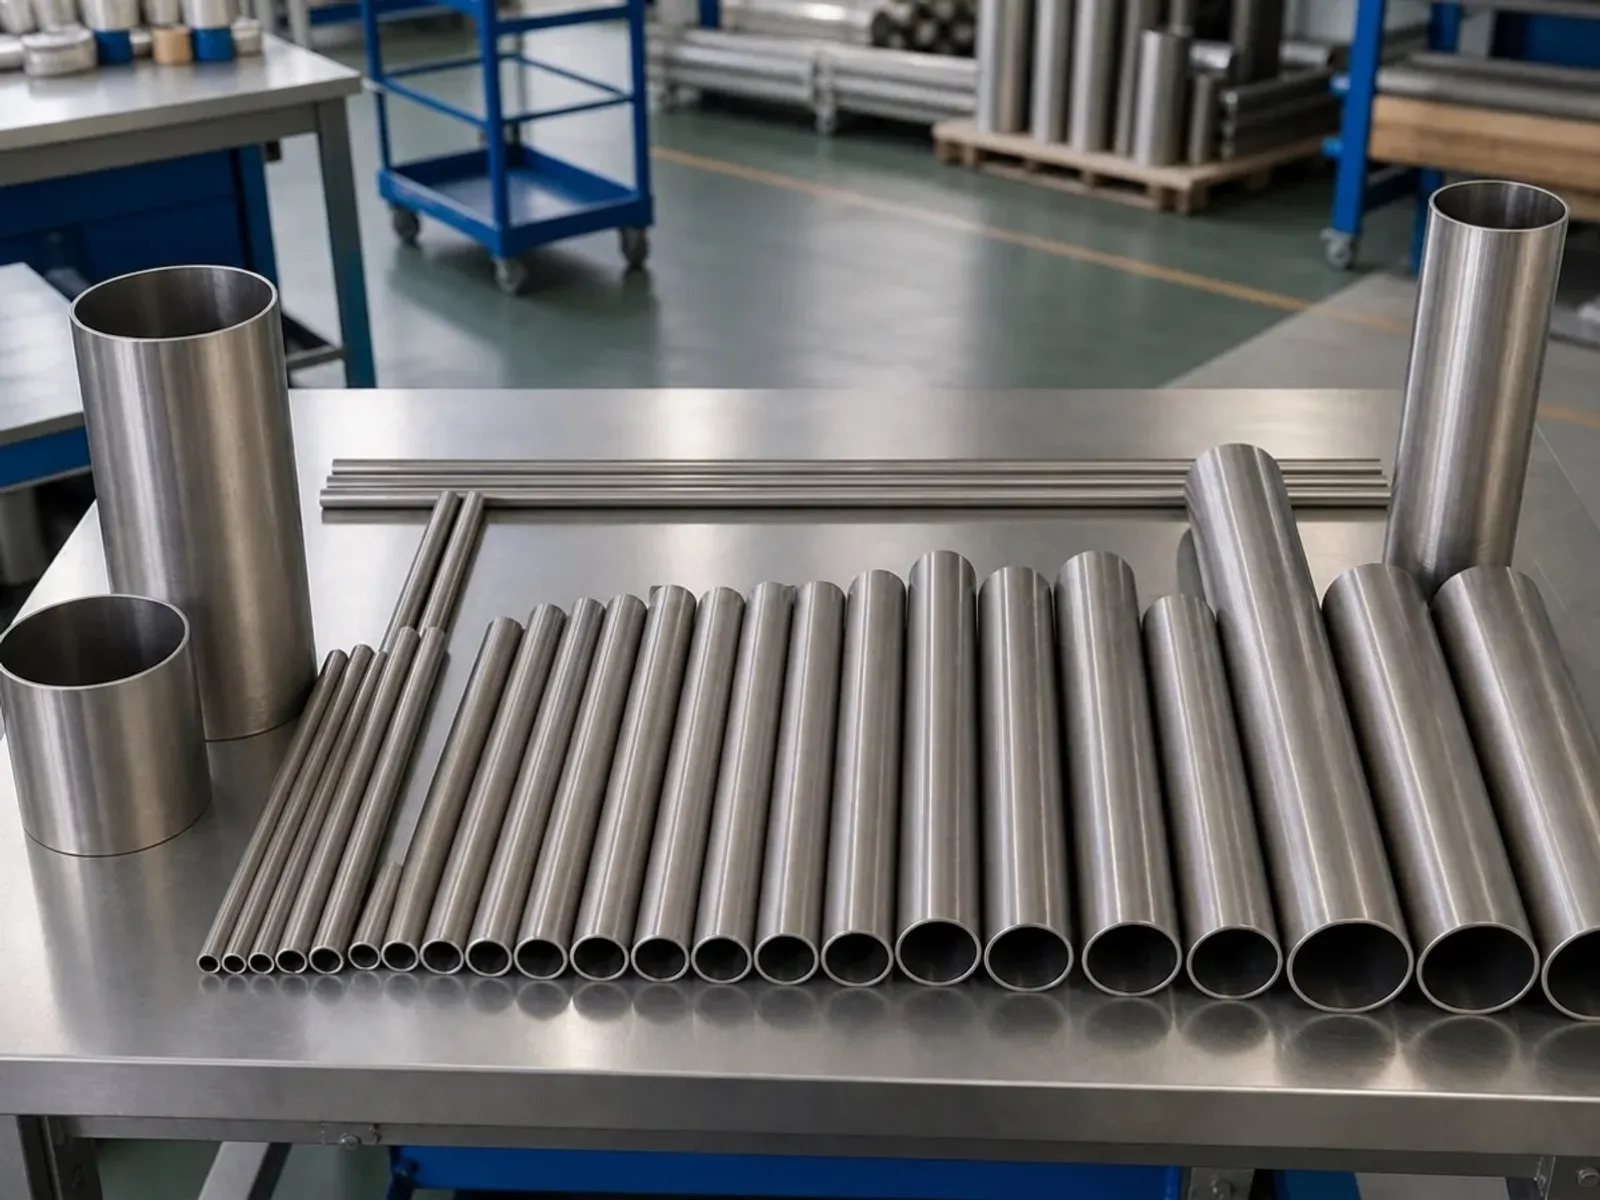
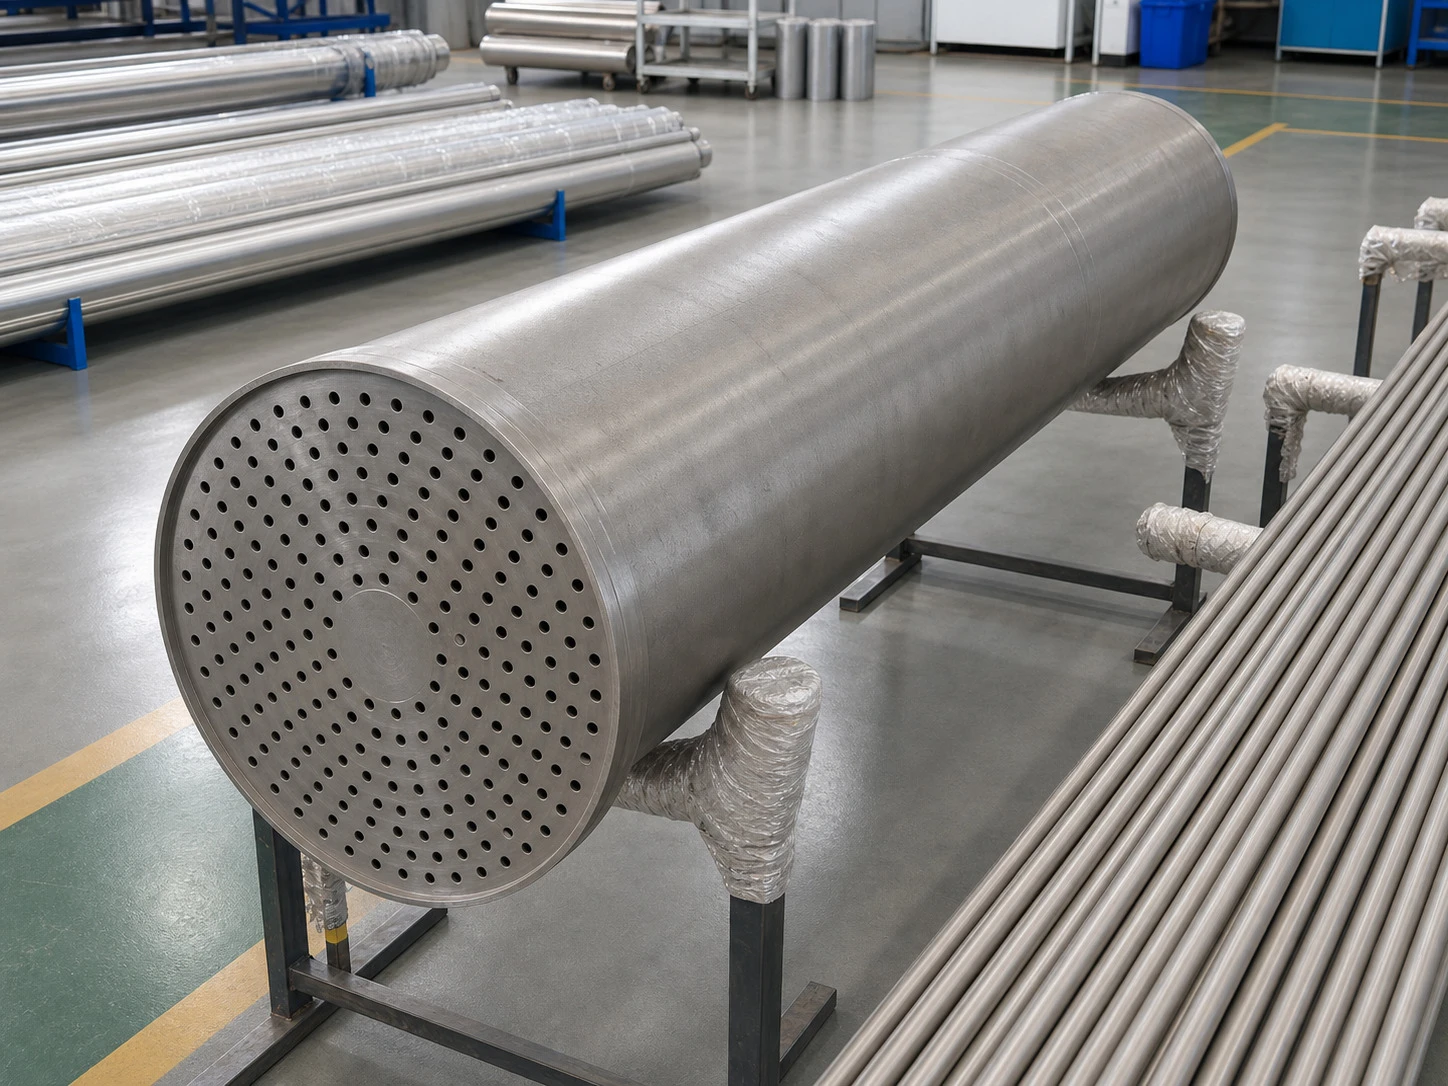
En plantas desalinizadoras, condensadores de cloro húmedo, rehervidores petroquímicos y plataformas marinas, los intercambiadores de calor de carcasa y tubos con tubos en U de titanio ofrecen un rendimiento térmico inigualable. El diseño absorbe dilataciones térmicas de forma natural. Elimina juntas de expansión y solo requiere una placa tubular.
Sin embargo, curvar titanio resulta sumamente exigente.
Debido al bajo módulo elástico del titanio comercialmente puro (aprox. 105 GPa, la mitad que el acero inoxidable austenítico) y su estructura hexagonal anisotrópica, el curvado por arrastre rotatorio en frío induce adelgazamiento severo en el trasdós, ovalización de la sección y notable recuperación elástica. Si las tolerancias y el tratamiento térmico no se definen con precisión en el pedido, las tensiones residuales derivan en corrosión bajo tensión (SCC). El control de tolerancias debe ser riguroso.
A partir de datos de planta de instalaciones asociadas certificadas, esta guía examina los límites mecánicos, protocolos de recocido al vacío y criterios de inspección para tubos en U de ASTM B338 Grado 2. La calidad no admite concesiones.
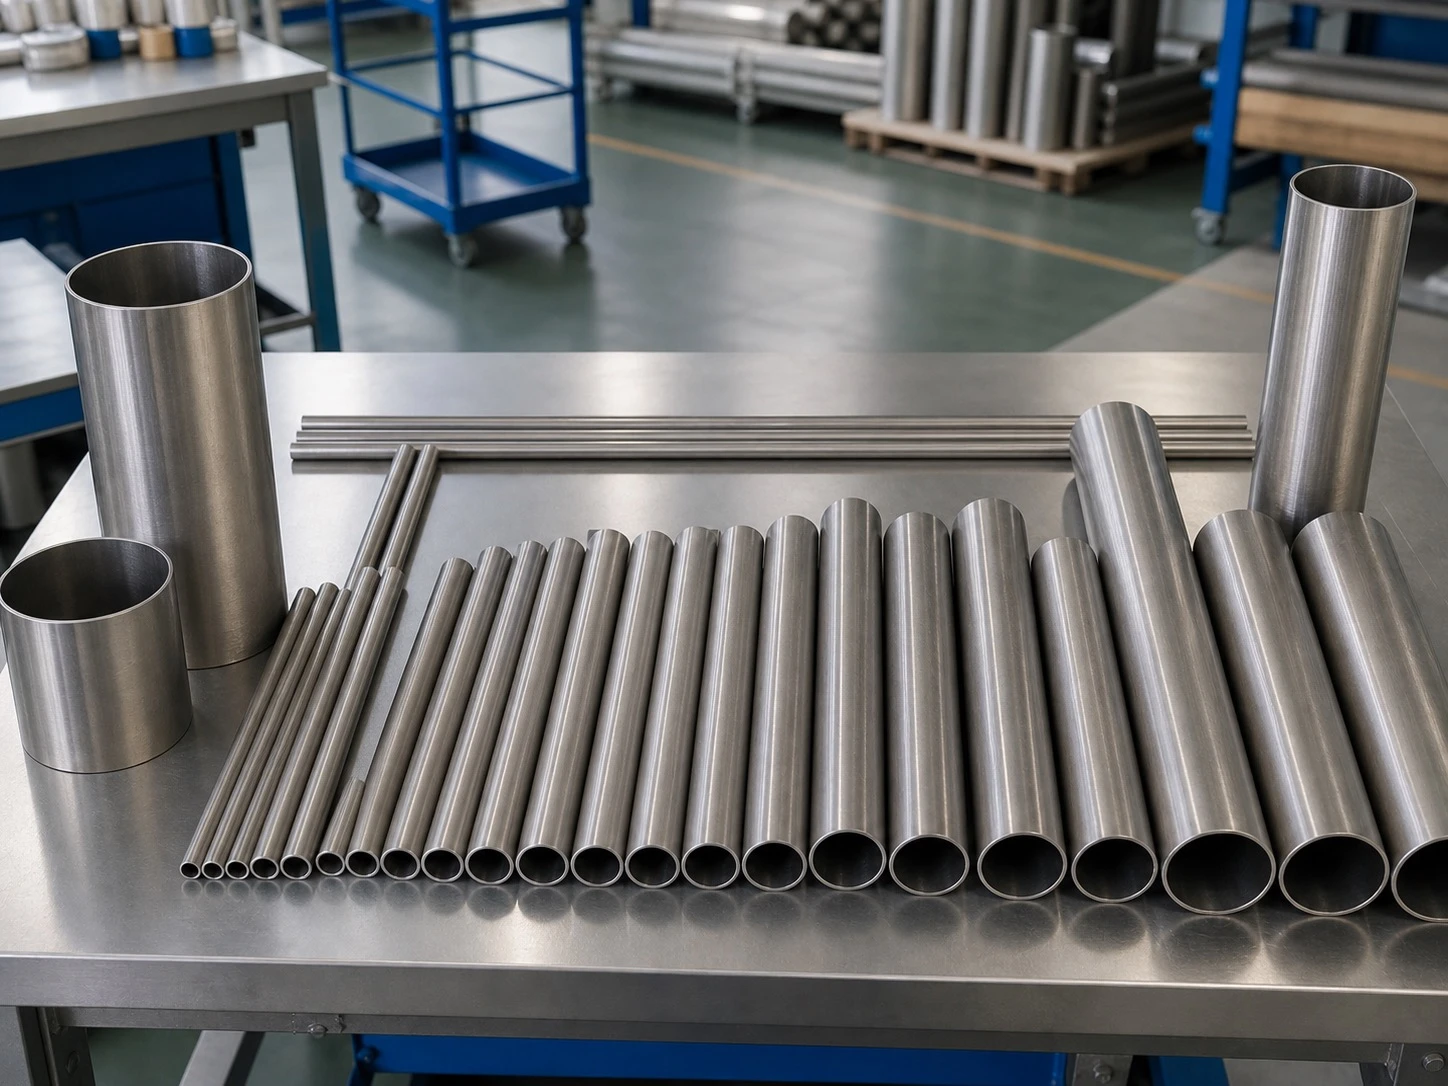
Metalurgia del tubo base: laminación en frío y horno de recocido brillante de 18 metros
La fiabilidad operativa de un haz tubular comienza en la pureza metalúrgica y uniformidad geométrica del tubo recto original. El tubo base determina el éxito.
Las líneas de fabricación de nuestras instalaciones asociadas cuentan con laminadores en frío tipo Pilger series LG30 a LG120 y un horno horizontal de recocido brillante al vacío de 18 metros. La planta produce tubos sin costura de 6 mm a 219 mm de diámetro exterior (OD) y espesores de 0,5 mm a 18 mm. Las longitudes rectas alcanzan hasta 18 metros, permitiendo tubos en U con longitudes desarrolladas de hasta 24 metros.
Estas longitudes continuas eliminan las uniones soldadas intermedias. El riesgo de fuga por soldadura queda en cero. Antes de ingresar a la curvadora CNC, cada tubo recto supera una inspección al 100 % por corrientes inducidas (ECT) y una prueba hidrostática de al menos 10 segundos (alcanzando presiones de prueba de hasta 17,2 MPa). Esto garantiza que no ingresen fisuras ni porosidades al proceso de doblado. Los tubos superan pruebas exhaustivas.
Mecánica del curvado en frío: radio de curvatura, adelgazamiento y ovalidad
Al curvar un tubo de titanio en una máquina CNC con matriz de arrastre, se generan tres zonas de tensión diferenciadas. Las tensiones varían en cada sector:
- Tracción en el trasdós: Las fibras exteriores se estiran tangencialmente reduciendo el espesor, con pico de tensión en el ápice;
- Compresión en el intradós: Las fibras interiores se comprimen aumentando de espesor; un soporte deficiente o avance inadecuado genera ondulaciones;
- Aplastamiento transversal: Las fuerzas radiales deforman la sección circular hacia una silueta elíptica.
En las filas interiores con radios reducidos ($R \le 3D$), la deformación plástica se intensifica. La deformación es muy severa. De acuerdo con registros de fabricación para ASTM B338 Grado 2 (resistencia a la tracción $\ge 345\text{ MPa}$, límite elástico $275 - 450\text{ MPa}$), deben fijarse límites estrictos:
- Reducción de pared en el ápice: Las especificaciones exigen típicamente $\le 12%$; las plantas asociadas limitan el adelgazamiento a un rango de $8% - 10%$ mediante empuje servoasistido y lubricación interna de mandril. El espesor remanente queda asegurado.
- Ovalidad de sección transversal: Se calcula como $(D_{\max} - D_{\min}) / D_{\text{nom}} \times 100%$. La norma autoriza hasta $\le 8%$, pero en aplicaciones nucleares o químicas de alta presión se logra $\le 5%$ con mandriles articulados. La geometría se mantiene estable.
- Paralelismo de tramos rectos: La distancia entre centros y la perpendicularidad de corte deben mantenerse en $\pm 1,5\text{ mm}$, impidiendo atascos al insertar los tubos en placas deflectoras y tubulares. El montaje se realiza sin problemas.
Por qué los radios cerrados exigen recocido de alivio de tensiones al vacío
El curvado en frío retiene tensiones residuales de tracción superiores al 70 % del límite elástico del material. Las tensiones internas entrañan riesgos.
En fluidos de refrigeración con iones cloruro ($\text{Cl}^-$) o condensados ácidos, estas tensiones residuales son el catalizador del agrietamiento por corrosión bajo tensión (SCC). Además, causan deformación por fluencia térmica comprometiendo la estanqueidad de las uniones mandriladas o soldadas. La estanqueidad debe mantenerse intacta.
Las normas operativas de las plantas asociadas estipulan que los tubos en U con radios $R \le 3D$ (o $R \le 5D$ en servicios severos) deben recocerse:
- Ciclo térmico: La zona curvada y una extensión de al menos 100 mm a 150 mm en cada tramo recto se introducen en el horno de vacío, calentándose de $500^\circ\text{C}$ a $600^\circ\text{C}$ durante 30 a 60 minutos, enfriándose bajo argón ultrapuro por debajo de $150^\circ\text{C}$. Los parámetros térmicos son estrictos.
- Prohibición de calentamiento con llama al aire: Talleres sin equipamiento adecuado a veces intentan calentar curvas al aire con soplete. Esta práctica constituye una infracción técnica grave. Las prácticas no autorizadas causan fallos. El titanio por encima de $450^\circ\text{C}$ absorbe oxígeno y nitrógeno con rapidez, formando una capa frágil ($\alpha$-case) de elevada microdureza que propaga grietas de fatiga en pocas semanas. La fragilización es irreversible.
- Eficacia del alivio de tensiones: El recocido al vacío elimina más del 85 % de las tensiones residuales preservando un tamaño de grano fino ASTM 7 o superior. La ductilidad queda totalmente recuperada.
Matriz de tolerancias técnicas y ensayos para tubos en U de titanio
La siguiente tabla resume los criterios de aceptación recomendados en hojas de datos y planes de inspección (ITP) según el radio de curvatura:
| Zona de radio de curvatura ($R / D$) | Límite de adelgazamiento en ápice | Ovalidad máxima admisible | Tratamiento térmico posterior | Ensayos no destructivos obligatorios |
|---|---|---|---|---|
| Zona de radio cerrado ($R \le 2,0D$) | $\le 12,0%$ (requiere tubo base reforzado) | $\le 6,0% - 8,0%$ | Alivio de tensiones al alto vacío obligatorio ($540 \pm 10^\circ\text{C}$, $\ge 90%$ alivio) | 100% líquidos penetrantes (PT) + 100% espesor por ultrasonidos en ápice + registro térmico |
| Zona intermedia ($2,0D < R \le 3,5D$) | $\le 10,0%$ | $\le 7,0%$ | Recocido al vacío obligatorio ($500 - 580^\circ\text{C}$, vacío $\le 0,05\text{ Pa}$) | 100% PT en curva + 20% muestreo de espesor ultrasónico + prueba hidrostática |
| Zona estándar ($3,5D < R \le 6,0D$) | $\le 7,0% - 8,0%$ | $\le 5,0%$ | Según especificación técnica (recomendado para medios altamente corrosivos) | 10% muestreo PT en curva + verificación dimensional de centros |
| Filas exteriores ($R > 6,0D$) | $\le 5,0%$ | $\le 4,0%$ | Estado curvado en frío (deformación baja, recocido habitualmente omitido) | Inspección visual + verificación de longitud desarrollada y escuadrado |
Las curvas interiores de radio pequeño concentran el riesgo operativo. El pliego técnico debe indicar de forma explícita “recocido de alivio de tensiones en horno de vacío”.
Verificación documental y certificado de prueba de material (MTC)
Antes de recepcionar tubos en U de titanio ASTM B338 Grado 2, el departamento de control de calidad debe revisar la siguiente documentación:
- Certificado de prueba de material (MTC) y trazabilidad: El MTC debe vincular número de colada y lote con la composición química (especialmente $\text{O} \le 0,25%$, $\text{Fe} \le 0,30%$, $\text{H} \le 0,015%$) y los ensayos mecánicos de tracción, fluencia y elongación. La trazabilidad es indispensable.
- Informes de ensayo hidrostático y corrientes inducidas: Confirmación de la prueba ECT al 100 % y de la prueba hidrostática mantenida durante al menos 10 segundos en los tubos rectos. Todos los registros deben adjuntarse.
- Gráficas de tiempo y temperatura de recocido: Para curvas cerradas, se deben exigir registros de termopares que acrediten la temperatura de mantenimiento, tiempo de permanencia y nivel de vacío. Los gráficos deben ser claros.
- Registro de espesores ultrasónicos en ápices: Muestreo de las lecturas de espesor en el trasdós para verificar que el espesor remanente cumple con el cálculo de diseño del recipiente a presión. Las dimensiones quedan verificadas.
Si desea someter a revisión técnica sus planos de tubos en U, radios de curvatura o márgenes de adelgazamiento, conozca las capacidades de nuestras instalaciones asociadas certificadas y acreditaciones. También puede solicitar asesoramiento y modelos de certificados MTC a través de nuestro portal de cotizaciones y revisión de planos. Nuestro equipo técnico le responderá con rapidez.
Productos y servicios relacionados
- Tubos de titanio sin costura para intercambiadores: Tubos base laminados de precisión y tubos curvados en U de 6 mm a 219 mm OD.
- Especificaciones de titanio comercial Grado 2: Propiedades mecánicas y resistencia a la corrosión para equipos químicos.
- Herramientas de cálculo de peso y tuberías: Utilidades en línea para cálculo de pesos teóricos y presiones de diseño.
- Tuberías y accesorios de titanio: Tuberías de proceso y placas tubulares para sistemas industriales.
Fuentes
- ASTM B338 / ASME SB-338: Standard Specification for Seamless and Welded Titanium and Titanium Alloy Tubes for Condensers and Heat Exchangers.
- ASME Boiler and Pressure Vessel Code, Section VIII, Division 1: Rules for Construction of Pressure Vessels.
- TEMA (Tubular Exchanger Manufacturers Association) Standards: Section 5, Fabrication Tolerances of U-Bend Heat Exchanger Tubing.
- Schutz, R. W., & Watkins, H. B. (1998). Recent developments in titanium alloy applications in the energy industry. Materials Science and Engineering: A, 243(1-2), 305-315.