Explicación técnica
Un borde de titanio cortado no queda automáticamente listo para soldar: guía para RFQ e inspección
Una placa de titanio de aspecto limpio no está automáticamente lista para soldar; siguen siendo necesarios los registros del proceso, de la limpieza, de la inspección y de la liberación.
Un borde de titanio cortado no está listo para soldar solo porque sus dimensiones sean correctas y la cara parezca lisa. El comprador debe vincular el método de corte con una sobremedida de limpieza definida, un acabado controlado y pruebas de que se retiraron la capa afectada y los materiales extraños antes de preparar la junta. La guía de fabricación de TIMET ofrece orientaciones útiles para cada proceso, pero sus valores sirven para planificar y no constituyen límites universales de aceptación. Siguen mandando la especificación de compra, el plano, el procedimiento de soldadura, el código aplicable, la aleación, el espesor y la aprobación del cliente.
Esta distinción cambia una RFQ. Pedir únicamente un perfil terminado permite al proveedor alcanzar esa geometría mediante rutas que dejan condiciones de borde diferentes. Un borde cizallado puede presentar grietas o contaminación atrapada. Un borde cortado con oxigás puede contener, bajo la rugosidad visible, una capa afectada por oxígeno y carbono. TIMET da un valor específico y menor para superficies de corte por fricción, mientras que para el corte abrasivo exige refrigerante y retirar la capa contaminada sin asignarle la misma profundidad. El rectificado puede añadir calor o residuos abrasivos. La pregunta correcta no es solo «¿se cortó la placa?», sino «¿qué proceso creó el borde, cuánto material se retiró después y cómo se verificó su aptitud para soldar?».
Ajustar la rama de inspección a la ruta de corte
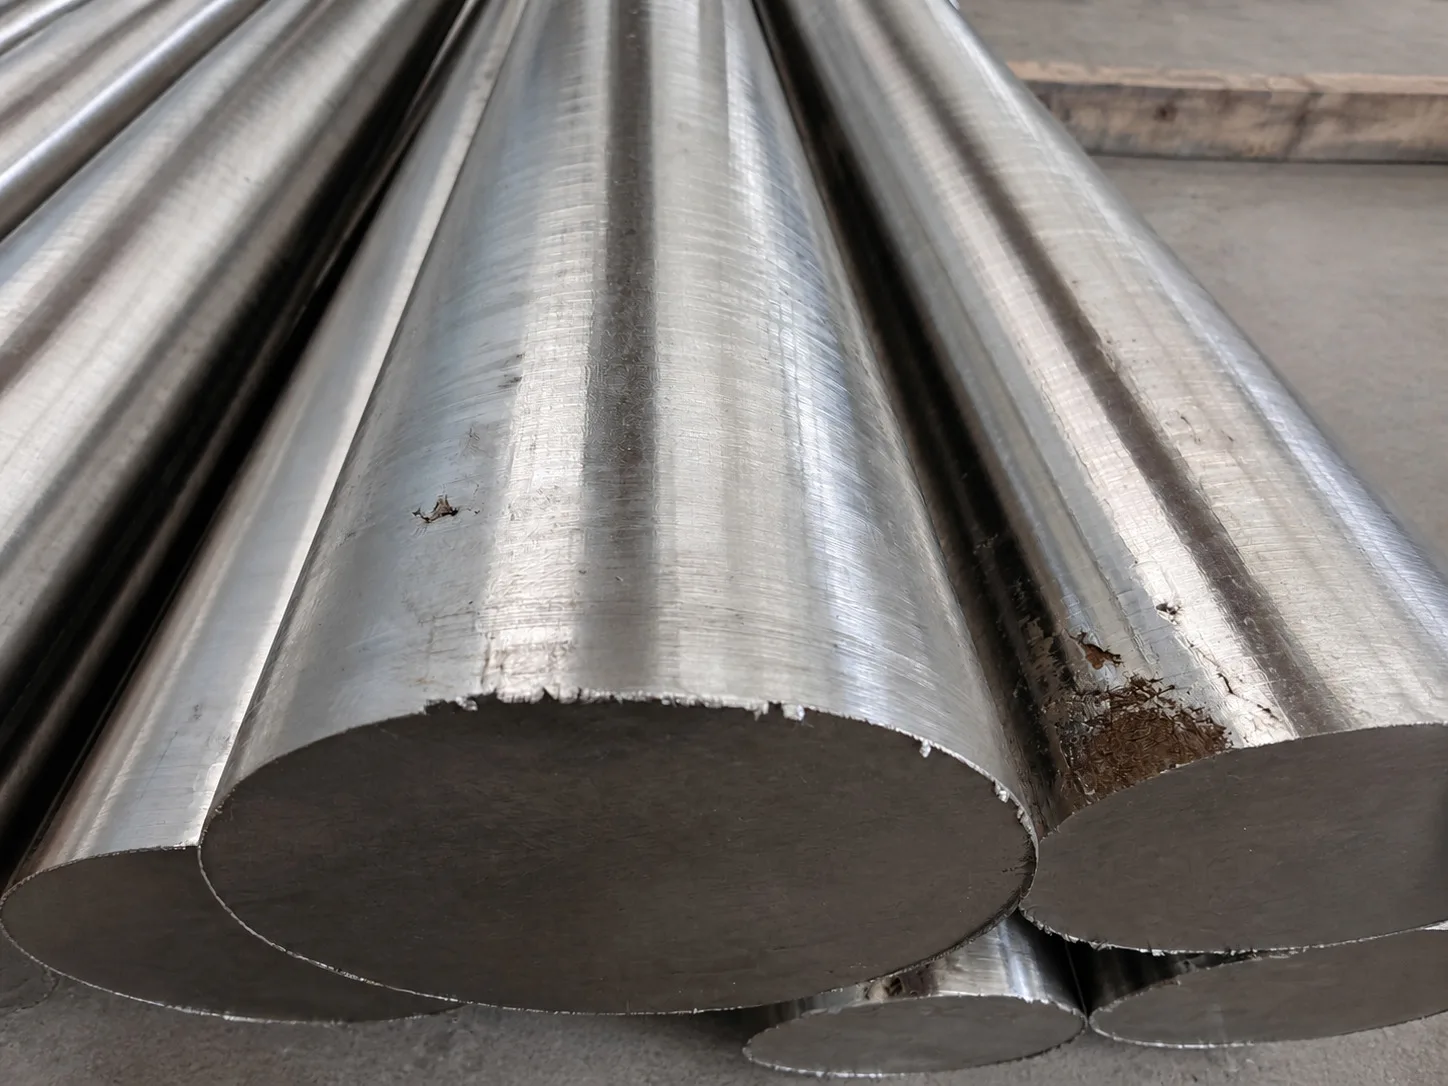
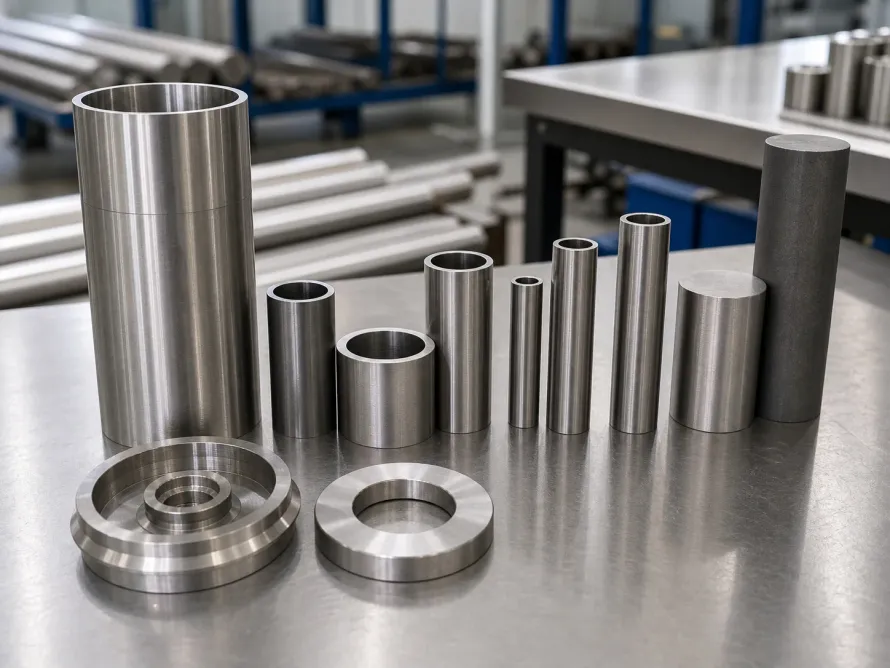
Detalle ilustrativo de caras cortadas: muestra geometría de palanquilla, no un proceso de corte específico para placa ni un resultado de aceptación.
La ruta determina la primera rama de verificación. Para titanio industrial recocido, TIMET indica que el cizallado convencional es posible, pero aconseja específicamente inspeccionar grietas en placas cizalladas de más de 3/8 de pulgada. También recomienda limar el borde antes de soldar para evitar que queden contaminantes atrapados que perjudiquen las propiedades de la unión. Por tanto, una inspección dimensional no cierra por sí sola el riesgo: puede confirmar el contorno y pasar por alto una grieta o un residuo incrustado.
El corte térmico necesita otra sobremedida. TIMET afirma que el corte con oxigás contamina el borde de titanio con oxígeno y carbono. Recomienda eliminar al menos 1/16 de pulgada, unos 1,6 mm, por debajo del punto más bajo de la rugosidad. Su ejemplo de planificación incluye además cerca de 1/8 de pulgada para la ranura, 1/16 para la rugosidad y al menos 1/16 para retirar contaminación, con mayor margen en placas gruesas. El comprador no debe convertir ese ejemplo en una tolerancia general del plano. Debe usarlo para comprobar si el bruto contiene suficiente material sacrificable para la ruta cualificada del proveedor.
Los cortes por fricción y abrasión forman una tercera rama. TIMET recomienda retirar alrededor de 0,005 pulgadas, unos 0,13 mm, de las superficies cortadas por fricción. Considera satisfactorio el corte abrasivo cuando se usa refrigerante y se elimina la capa contaminada mediante limado. Esos criterios no son intercambiables con la indicación mucho mayor del oxigás. Una RFQ que solo diga «eliminar la decoloración» borra la diferencia de proceso y no ofrece a compras ni a inspección una ruta medible.
Separar la sobremedida de limpieza de la tolerancia final
La sobremedida de limpieza y la tolerancia final resuelven problemas distintos. La primera es material sacrificable reservado para llegar por debajo de la rugosidad, del metal afectado por calor o reacción y de los residuos superficiales. La segunda define la geometría que queda después de limpiar. Mezclarlas en un único número incentiva a conservar dimensiones dejando demasiado material afectado o, en sentido contrario, a retirar la capa y perder la geometría terminada.
La RFQ debe identificar la forma suministrada, aleación y condición; las dimensiones nominales y mínimas finales; el proceso de corte o familia aprobada; la sobremedida sacrificable; las herramientas o contaminantes prohibidos; y la etapa en que se acepta la aptitud del borde. Si el proveedor elige la ruta, debe declararla junto con su margen antes de comenzar. Si el diseño no deja espacio para la limpieza, el asunto debe volver a ingeniería antes del corte y no convertirse en una concesión no documentada del taller.
La advertencia de TIMET sobre la dureza de una superficie afectada por oxigás también tiene efecto comercial. Una herramienta que se deslice dentro de la capa dura puede desgastarse rápidamente sin demostrar que la capa desapareció. La guía dice que la punta debe penetrar por debajo de la zona contaminada. El plan de mecanizado debe definir una primera pasada significativa, soporte estable, herramienta afilada, refrigeración y un acabado que no recaliente el borde. La vida de herramienta o el aspecto no prueban la liberación, aunque un desgaste anormal puede indicar que debe revisarse el plan de retirada.
Controlar las herramientas de acabado como parte de la identidad del material
El acabado puede resolver una contaminación y crear otra. TIMET recomienda una muela limpia y exclusiva para titanio, evitar calor excesivo y retirar mecánicamente partículas abrasivas y quemaduras visibles de óxido. Desaconseja el papel de lija y la lana de acero. La segregación de herramientas pasa así a ser un asunto de trazabilidad, no una simple preferencia de orden.
Para controlar al proveedor, «herramientas limpias» debe traducirse en registros observables. Se puede identificar la familia de muelas o fresas dedicada, su almacenamiento y revisión, el refrigerante o lubricante utilizado y el método para evitar contacto con acero al carbono. La hoja de ruta puede registrar proceso de corte, limpieza, retirada nominal, operario o célula y resultado de inspección. Cuando el riesgo lo justifique, pueden añadirse un control macrográfico de primera pieza, un perfil de dureza, un método químico superficial u otra verificación aprobada por ingeniería. La fuente no exige esas pruebas; son posibles controles de proyecto que debe seleccionar el ingeniero responsable.
Hay que evitar una extrapolación frecuente: un borde plateado no demuestra limpieza química, y la decoloración no mide la profundidad del material afectado. La inspección visual ayuda a encontrar quemaduras, residuos, limpieza incompleta y daños visibles de manipulación; las grietas deben comprobarse mediante el método exigido por el procedimiento aplicable. Siguen siendo necesarios el registro de ruta y el método de aceptación aprobado. A la inversa, no disponer de un ensayo de laboratorio no hace automáticamente inaceptable el borde cuando un procedimiento cualificado utiliza retirada e inspección controladas. El alcance de la documentación debe corresponder a la consecuencia, el contrato y la capacidad del proceso.
Colocar un punto de espera práctico antes del ajuste
El punto de control útil está antes de que el borde desaparezca dentro de la junta. En ese momento, calidad debe poder responder cinco preguntas: ¿qué proceso de corte tocó este borde? ¿Qué sobremedida se exigió? ¿Qué herramienta y ruta de acabado se utilizaron? ¿Qué inspección confirmó condición y geometría? ¿Quién autorizó el ajuste?
El punto de espera debe revisar también el entorno. TIMET subraya el aislamiento frente a corrientes de aire, humedad, polvo, grasa y otros contaminantes antes de soldar. La sección de soldadura explica por qué: el titanio caliente es reactivo, el metal fundido debe protegerse totalmente del aire y la zona afectada por el calor, incluida la raíz, necesita gas inerte hasta bajar de 800 °F, es decir, 427 °C. La preparación del borde y el blindaje son controles separados, pero el fallo de cualquiera perjudica la misma unión. Un borde limpio no compensa una protección deficiente; una buena protección no restaura un borde contaminado oculto en la junta.
El registro de liberación debe mantener esa distinción. Puede indicar que el borde cumplió el procedimiento aprobado y fue autorizado para ajuste; no debe afirmar que la soldadura terminada es aceptable antes de completar soldadura, protección, inspección y ensayos requeridos. Si después se retrabaja, se cae, se marca con una herramienta no aprobada o se contamina, el punto de espera debe reabrirse en vez de confiar en la firma anterior.
Incluir seis campos en la RFQ y la hoja de ruta
Un conjunto breve de controles suele ser más útil que una instrucción genérica de seguir «buenas prácticas»:
- Identidad de ruta: procesos de corte permitidos y aprobación necesaria para cambiarlos.
- Base de retirada: material sacrificable específico del proceso y referencia o cualificación que lo sustenta.
- Geometría final: dimensiones mínimas, bisel, talón, rectitud y estado superficial tras limpiar.
- Control de herramienta y contaminación: abrasivos dedicados, materiales de contacto prohibidos, refrigerante, limpieza y almacenamiento.
- Verificación: controles visuales, dimensionales, de grietas, dureza, química o procedimiento acordes con el riesgo.
- Autoridad de liberación: persona o función autorizada para aceptar el borde preparado y gestionar desviaciones.
Estos campos mejoran también la comparación de ofertas. Una oferta baja puede omitir material sacrificable, herramientas dedicadas, tiempo de inspección o una segunda preparación para el acabado. Otra más alta puede incluirlos, pero describirlos mal. Exigir los mismos seis campos convierte la comparación de precios en comparación de rutas y hace visibles las exclusiones antes de adjudicar.
Usar la guía para planificar, no como límite universal
La guía de TIMET respalda tres hechos útiles para planificar: la placa de titanio industrial recocido cizallada de más de 3/8 de pulgada merece inspección de grietas; el borde de titanio cortado con oxigás requiere una retirada importante por debajo del punto más bajo de la rugosidad; y las rutas por fricción y abrasión tienen instrucciones distintas. También respalda el acabado con herramientas dedicadas, control del calor y estricta limpieza de la zona de soldadura. Es suficiente para mejorar RFQ, hoja de ruta e inspección previa al ajuste.
No basta para aprobar todos los bordes de titanio. El documento cubre prácticas generales y se presenta como orientación no exhaustiva. No sustituye procedimiento de soldadura, especificación del cliente, regla de código, decisión de diseño o cualificación del proyecto. La respuesta de la aleación, el espesor, la sujeción, el servicio final y el equipo concreto pueden cambiar los controles. El comprador debe usar la guía para descubrir decisiones faltantes y después fijar la respuesta aprobada en pedido y plan de calidad.
La conclusión práctica es limitada pero importante: compre una ruta verificada de preparación, no solo una forma cortada. Cuando proceso, sobremedida, herramientas, método de inspección y autoridad de liberación son explícitos, el proveedor puede cotizar el trabajo real y el comprador auditar la entrega. Sin esa cadena, un borde liso puede llevar una deuda de fabricación invisible hasta la soldadura.
Fuentes
- TIMET, Design and Fabrication of Titanium, en especial las secciones de fabricación y soldadura, consultado el 11 de septiembre de 2026: https://www.timet.com/assets/local/documents/technicalmanuals/DesignandFabrication.pdf
FAQ
# ¿Qué registros deben acompañar a un borde de titanio cortado antes del ajuste?
# ¿Pueden usarse los valores de retirada de TIMET como límites universales de aceptación?
¿Necesita este material? Obtenga una cotización directa de fábrica.