Explicación técnica
Una soldadura de titanio plateada no es un resultado de aceptación universal
Una interfaz de componente real muestra por qué la evidencia de soldadura necesita un lugar de inspección definido.
Una soldadura de titanio plateada o color pajizo claro puede ser una evidencia útil de que la protección gaseosa funcionó, pero no constituye un resultado de aceptación universal. El color debe evaluarse conforme a la especificación y al procedimiento de soldadura cualificado aplicables al trabajo, con la superficie aún sin alterar. El comprador también debe saber qué superficies se protegieron, qué controles de atmósfera se aplicaron y qué inspecciones adicionales exige la clase de soldadura o el servicio.
El color responde a una pregunta más limitada que la aceptación de la soldadura
El manual de fabricación de TIMET indica que el titanio debe protegerse del aire no solo mientras el baño está fundido, sino también mientras la zona soldada se enfría hasta unos 800 °F (427 °C). Distingue entre protección primaria sobre el baño, protección secundaria sobre el cordón y la zona afectada por el calor durante el enfriamiento, y protección de respaldo en la raíz. En ese contexto, una soldadura correctamente protegida es brillante y plateada.
Por eso el color es valioso como evidencia del proceso: la oxidación puede revelar que el titanio caliente entró en contacto con el aire. Sin embargo, no emite un veredicto completo sobre geometría, penetración, discontinuidades internas, identidad del material de aporte, cualificación del procedimiento o aptitud para el servicio. Son cuestiones distintas que pueden requerir otros registros o inspecciones.
Una especificación publicada muestra por qué importa la regla invocada
NASA/JSC PRC-0015 Rev. A tiene un alcance deliberadamente estrecho. Regula la soldadura orbital de tubos de titanio por arco de tungsteno con gas en hardware fabricado bajo la autoridad de NASA/JSC. En su ensayo de pureza de la atmósfera se aceptan el plateado brillante y el pajizo claro; no se aceptan el pajizo oscuro, violeta, cualquier azul, amarillo, gris, blanco ni una superficie cepillada. El punteado o la soldadura de producción no pueden comenzar hasta que el ensayo produzca un color aceptable.
El mismo documento exige un punto de rocío de -60 °F (-51 °C) o mejor, un contenido de oxígeno no superior a 50 ppm en los suministros correspondientes de cámara o protección de arrastre, y mantener la protección o purga hasta que el sustrato esté por debajo de 600 °F (unos 316 °C). Después, la clase de soldadura determina si basta la inspección visual o si también se requieren inspecciones superficiales y subsuperficiales.
Esos valores y límites de color no son una ley genérica para toda fabricación de titanio. Son controles dentro de una especificación de proceso identificada. Copiar solo su carta de colores en un procedimiento distinto para recipientes a presión, equipos químicos, aplicaciones aeroespaciales o taller separaría el resultado del alcance, el ensayo de atmósfera, la configuración del equipo, la clase de soldadura y el sistema de inspección que le dan significado.
El plateado todavía puede ser una evidencia incompleta
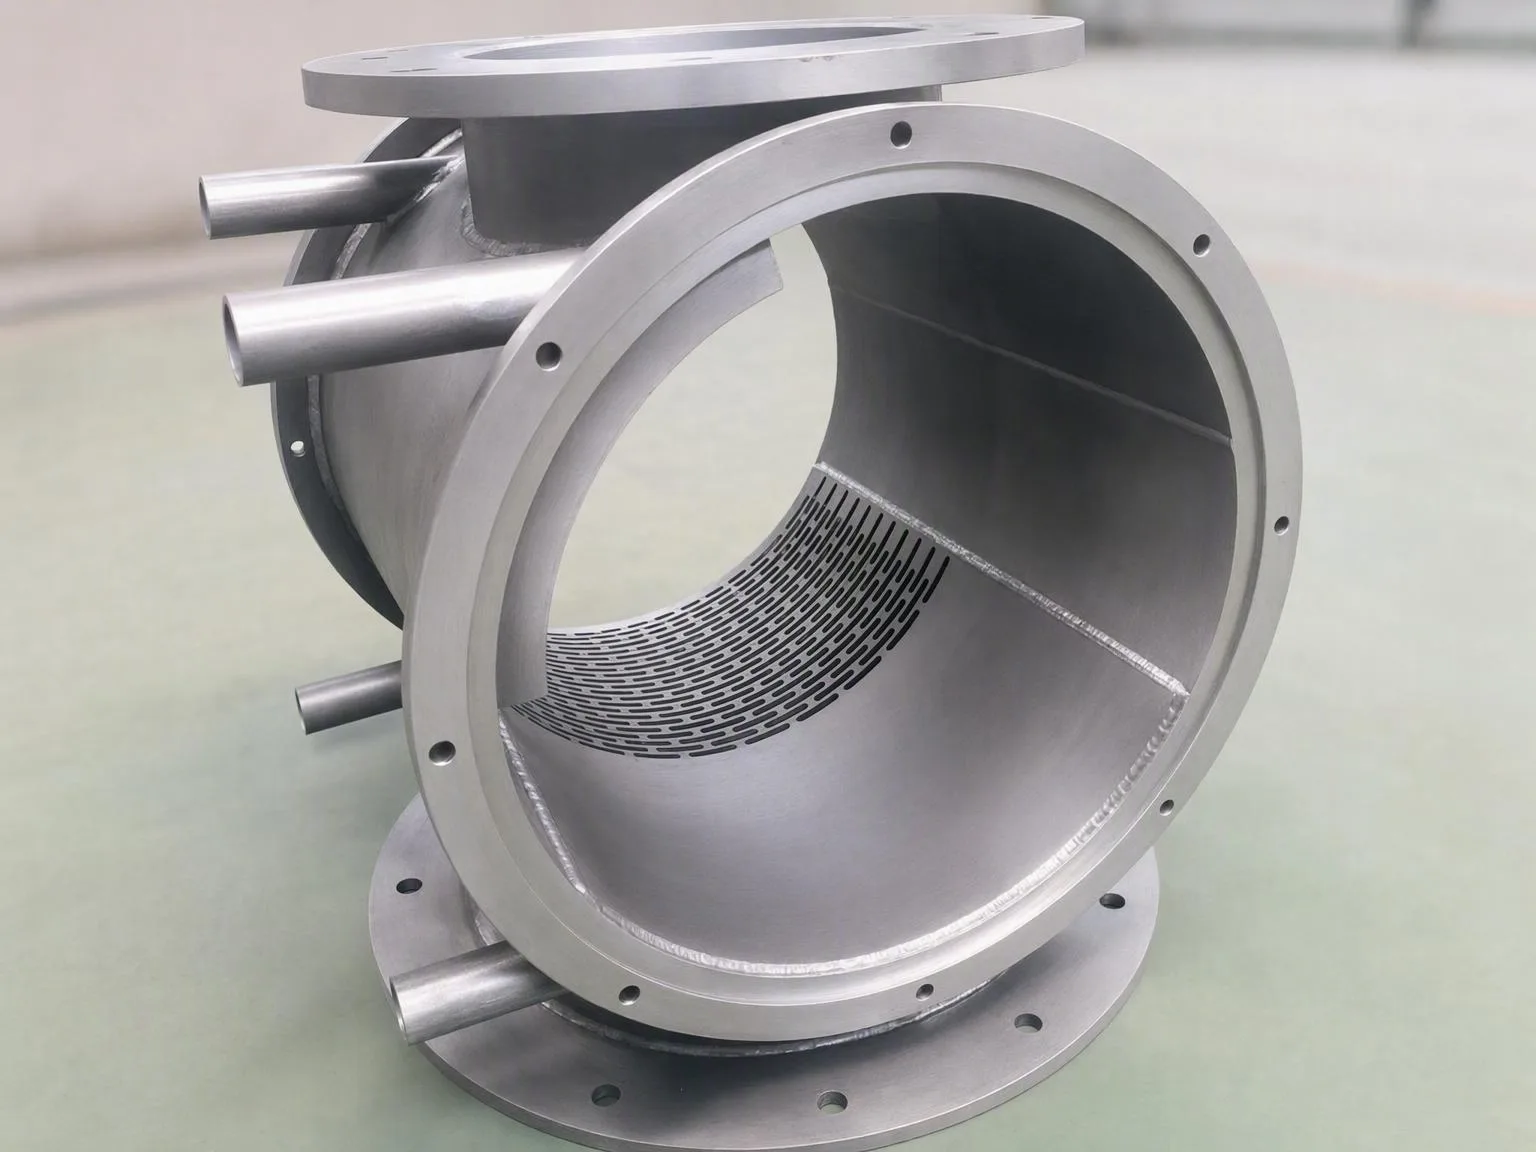
Las ubicaciones internas y externas muestran por qué se registran por separado la cara y la raíz.
TWI advierte que el color puede inducir a error. El aire arrastrado por la antorcha puede contaminar la soldadura caliente mientras una protección de arrastre eficaz deja una superficie de aspecto plateado. En soldaduras de varias pasadas, el aspecto superficial por sí solo puede no revelar una contaminación anterior. TWI añade que la secuencia de óxidos no es una paleta simple y unidireccional: un intervalo plateado mate puede confundirse con metal limpio.
Esto no vuelve inútil la inspección visual del color. Cambia la conclusión de «plateado equivale a aceptado» a «el color observado debe coincidir con el procedimiento invocado y con el resto de la evidencia del proceso». El color es más sólido cuando se define el lugar de inspección, la superficie no ha sido cepillada ni alterada químicamente, son accesibles la cara y la raíz, y están registrados los controles de atmósfera o purga.
Qué incluir en la compra y en el registro de liberación
Para un artículo de titanio soldado, identifique primero el código aplicable, la nota del plano, la clase de soldadura, la especificación del procedimiento de soldadura y la edición de aceptación. Después vincule el resultado visual con cinco registros concretos:
- las identidades del material base y de aporte, y el intervalo cualificado de junta y proceso;
- la disposición de protección primaria, de arrastre y de raíz, incluidos los límites de atmósfera realmente invocados;
- el lugar y momento de la inspección del color sobre una superficie sin cepillar, incluida la cara y la raíz cuando corresponda;
- cualquier reparación, limpieza o secuencia de pasadas que pudiera eliminar o cubrir la evidencia superficial original; y
- los ensayos visuales, superficiales, subsuperficiales, mecánicos o de fugas adicionales exigidos por el diseño y la clase de soldadura.
Este es un mapa de evidencias recomendado, no una afirmación de que todas las normas exijan el mismo paquete de cinco elementos. La decisión de compra es más sencilla: no rechace ni libere una soldadura de titanio basándose solo en una carta de colores genérica. Pregunte qué procedimiento hace aceptable ese color y qué cuestiones restantes de aceptación no puede resolver el color.
Fuentes
- TIMET, Titanium Design and Fabrication Handbook, sección de soldadura, pp. 29–31. Consultado el 21 de septiembre de 2026. https://www.timet.com/assets/local/documents/technicalmanuals/DesignandFabrication.pdf
- NASA/JSC, PRC-0015 Rev. A: Process Specification for Automatic and Machine Gas Tungsten Arc Welding of Titanium and Titanium Alloy Hardware, mayo de 2020. Consultado el 21 de septiembre de 2026. https://www.nasa.gov/wp-content/uploads/2023/03/prc-0015-current.pdf
- TWI, Welding of Titanium and its Alloys – Part 1, Job Knowledge 109. Consultado el 21 de septiembre de 2026. https://www.twi-global.com/technical-knowledge/job-knowledge/welding-of-titanium-and-its-alloys-part-1-109
- TWI, High Quality and Productivity Joining Processes and Procedures for Titanium Risers and Flowlines. Consultado el 21 de septiembre de 2026. https://www.twi-global.com/technical-knowledge/published-papers/high-quality-and-productivity-joining-processes-and-procedures-for-titanium-risers-and-flowlines-february-1999
FAQ
# ¿Puede aceptarse una soldadura de titanio plateada o pajiza clara sin conocer el procedimiento aplicable?
# ¿Por qué una soldadura de titanio plateada puede seguir siendo evidencia incompleta de la protección?
# ¿Qué registros deben acompañar al color de una soldadura de titanio al liberar?
¿Necesita este material? Obtenga una cotización directa de fábrica.