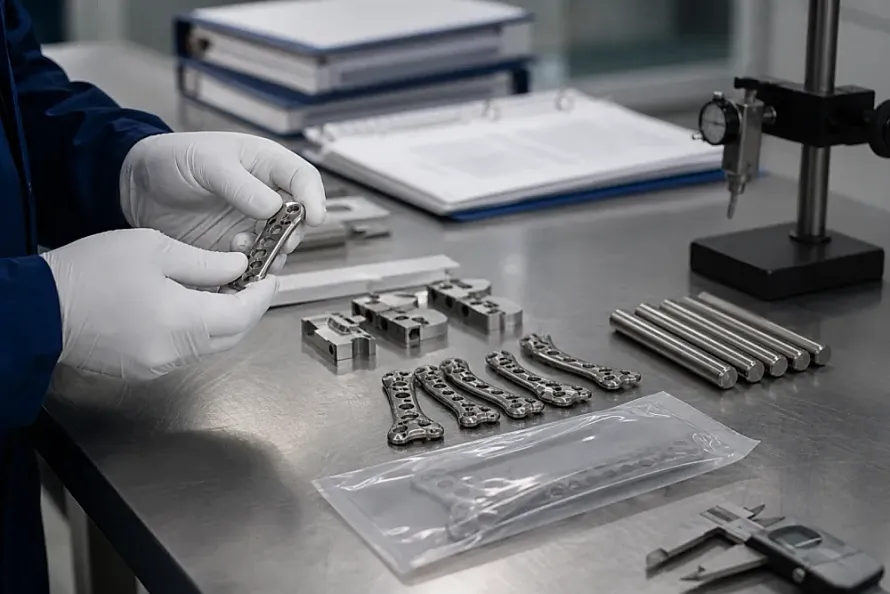
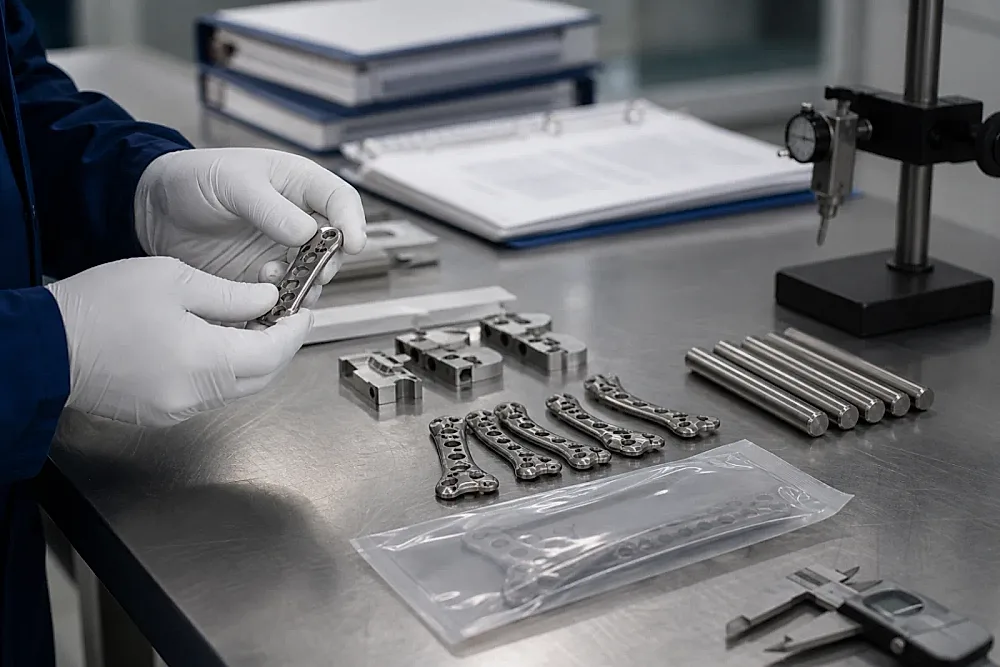
В прецизионной металлообработке костных винтов, систем фиксации позвоночника и дентальных абатментов токарные автоматы продольного точения (Swiss-type CNC) являются стандартом отрасли. Жесткость станков безупречна. Наличие синхронного направляющего люнета обеспечивает микроградусную жесткость непосредственно в зоне резания. Однако инженеры по закупкам часто ограничиваются общей записью «ASTM F136 Ti-6Al-4V ELI Bar», не регламентируя геометрическую точность. Установка стандартного промышленного проката в скоростной автомат приводит к заклиниванию подачи, задирам люнета и браку.
Медицинская микрообработка требует жесткой дисциплины. Общие стандарты недостаточны. В данном руководстве детально разобраны механические и геометрические требования к медицинским титановым пруткам.
Ограничения люнетной втулки по допускам на диаметр прутка
Кинематическое преимущество автомата продольного точения состоит в том, что шпиндельная бабка перемещается по оси Z, пока пруток скользит сквозь твердосплавную люнетную втулку. Точный зазор определяет всё. Теоретический динамический зазор между люнетом и прутком поддерживается в узких границах от 0,008 mm до 0,012 mm.
Чрезмерный зазор полностью лишает систему радиальной жесткости. Точность падает моментально. Возникает вибрация инструмента и ухудшается шероховатость. Напротив, недостаточный зазор при термическом расширении вращающегося титана приводит к мгновенному заклиниванию.
Коммерческие титановые прутки обычно выпускаются с полями допусков h9 или h10. Диапазон допуска слишком широк. Для прутка диаметром 8 mm допуск h9 дает разброс 0,036 mm. Это втрое превышает допустимый рабочий зазор направляющего люнета. Для медицинских деталей обязательно назначение шлифованных прутков классов h6 или h7.
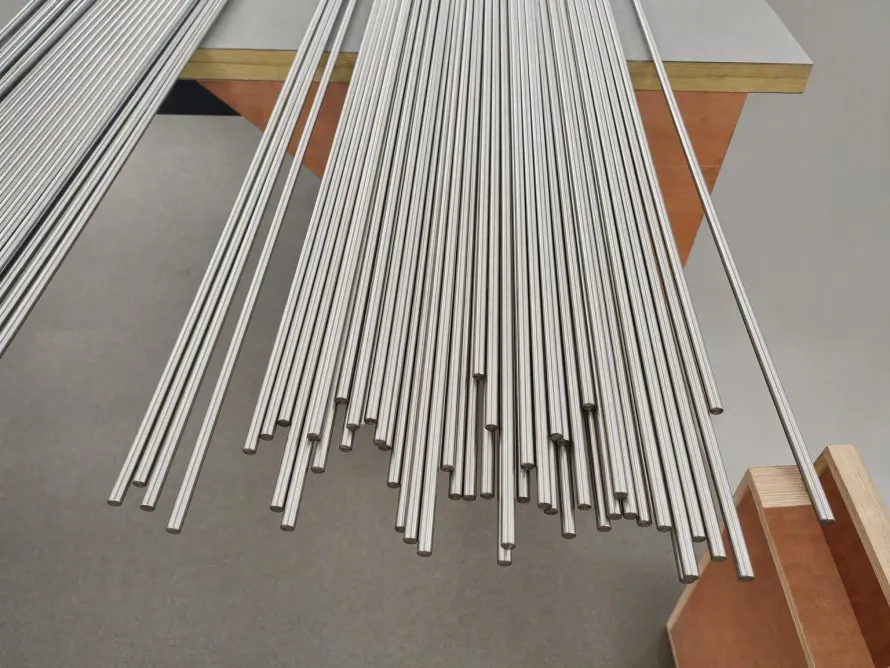
Производственная практика линий медицинского титана подтверждает: медицинские имплантационные прутки из сплава Grade 23 (Ti-6Al-4V ELI) (по ASTM F136 и ISO 5832-3) и чистого титана (ASTM F67) проходят от 4 до 6 проходов бесцентрового шлифования и непрерывную ультразвуковую очистку. Процесс шлифования предельно строг. Поле допуска по наружному диаметру стабильно удерживается в пределах ±0,005 mm до ±0,015 mm, что идеально подходит для цанговых зажимов.
Контроль прямолинейности: технологические основания нормы 0,3 mm/m
Прямолинейность прутка определяет уровень вибраций шпинделя, шум в барфидере и ресурс подшипников. Прямолинейность решает исход обработки. Когда пруток длиной 3 метра вращается в масляном канале со скоростью от 6.000 до 10.000 об/мин, любая кривизна порождает биение.
Центробежное биение напрямую искажает шаг резьбы. Вибрацию необходимо устранить. Кроме того, изогнутый пруток вызывает ускоренный односторонний износ твердосплавной втулки.
Общепромышленные стандарты допускают кривизну 1,0 mm/m или 1,5 mm/m. Такие величины неприемлемы. Для тонких прутков диаметром от 4 mm до 12 mm подобный прогиб приводит к аварийной остановке автомата.
Медицинские прутки после вакуумного отжига для снятия напряжений проходят многовалковые прецизионные правильные машины. Процесс правки тщателен. Итоговая прямолинейность готового проката фиксируется на уровне ≤ 0,3 mm/m. Для длинномерных костных винтов партнёрские предприятия обеспечивают суммарное отклонение менее 0,5 mm на все 3 метра длины прутка.
Фаски на торцах и снятие заусенцев: исключение застревания в барфидере
Автоматический податчик прутка (барфидер) выполняет цикл загрузки каждые несколько минут. Геометрия торцов крайне важна. Многие специалисты по закупкам упускают из виду форму торцов прутка.
Отрезанный пилой торец с острыми заусенцами при подаче повреждает входную фаску люнетной втулки. Заусенцы вызывают поломки. Металлические частицы могут заклинить в зазоре, вызвав глубокие задиры направляющей и биение.
Для бесперебойной работы автоматизированных линий партнёрские предприятия поставляют шлифованные прутки диаметром от 3 mm до 65 mm с прецизионной двусторонней фаской на станках с ЧПУ. Контролируется каждый пруток. Торцы получают симметричную фаску под 30 градусов или 45 градусов со 100% механическим снятием заусенцев и лазерным сканированием диаметра.
Сравнение технических характеристик: общепромышленные и медицинские прутки
Для удобства входного контроля в таблице сопоставлены ключевые параметры рядовых прутков по ASTM B348 и специализированных медицинских прутков по ASTM F136 для автоматов продольного точения:
| Параметр контроля | Стандартный пруток ASTM B348 | Медицинский пруток ASTM F136 для ЧПУ | Практическое влияние на серийную обработку |
|---|---|---|---|
| Стандарт и чистота | ASTM B348 Grade 5 (Ti-6Al-4V) | ASTM F136 / ISO 5832-3 ELI Interstitial | Кислород ≤ 0,13%; стабильный сход стружки |
| Квалитет допуска по диаметру | h9 до h11 (разброс 0,036–0,060 mm) | h6 до h7 (разброс 0,008–0,015 mm) | Исключает заклинивание прутка в люнете |
| Общая прямолинейность | 1,0 mm/m до 1,5 mm/m | ≤ 0,3 mm/m | Устраняет биение на скорости 8.000 об/мин |
| Геометрия торцов | Пиленый срез, грубый заусенец | Прецизионная фаска 30° или 45°, без заусенцев | Предотвращает заклинивание толкателя барфидера |
| Шероховатость поверхности | Обточенная или тянутая, Ra 1,6–3,2 μm | Бесцентровое шлифование, Ra ≤ 0,4 µm | Предотвращает налипание титана на люнет |
| Неразрушающий контроль (NDT) | Стандартный контактный УЗК (Класс B) | 100% вихретоковый контроль + иммерсионный УЗК | Выявляет микротрещины до нарезания резьбы |
Приемка качества и проверка сертификата испытаний материала (MTC)
При оформлении заказа на Прецизионные титановые прутки инженерным службам рекомендуется закреплять указанные требования в техническом соглашении. Условия должны быть ясными.
Проверьте сертификат испытаний материала (MTC) на соответствие пределов содержания примесей внедрения стандарту ELI: кислород (O) ≤ 0,13%, железо (Fe) ≤ 0,25%, углерод (C) ≤ 0,08%, азот (N) ≤ 0,05% и водород (H) ≤ 0,012%. Цифры должны сходиться. Механические свойства должны подтверждать предел прочности ≥ 860 MPa и относительное удлинение ≥ 10%.
Упаковка обязана предохранять высокоточный прокат в процессе транспортировки. Качественная упаковка обязательна. Шлифованные медицинские прутки запрещено увязывать открытой стальной проволокой. Каждый пруток помещается в индивидуальный защитный полимерный рукав и упаковывается в деревянные ящики с пенопластовым демпфированием.
Перед подписанием контракта на регулярные поставки вы можете ознакомиться с нашими Сертифицированными партнёрскими предприятиями, чтобы оценить участки шлифования и ультразвукового контроля. Направьте чертежи и спецификации через Портал предварительного аудита и расчета стоимости для технологической верификации. Подход сугубо деловой.
Связанные продукты
- Прецизионные и медицинские титановые прутки: Поставки по ASTM F136, ASTM F67 и ASTM B348 с допусками h6/h7.
- Техническое описание сплава Grade 23 (Ti-6Al-4V ELI): Сверхчистый титановый сплав для ответственных медицинских имплантатов.
- Инженерный калькулятор веса титанового проката: Быстрый расчет теоретической массы погонного метра прутков и труб.
- Сертифицированные партнёрские предприятия: Бесцентровое шлифование, вихретоковый контроль и чистая упаковка.