Одна из самых дорогостоящих ошибок снабжения в прецизионной механообработке с ЧПУ возникает тогда, когда закупщик берет чистовые габариты CAD-модели титановой детали — например, 100 × 100 × 20 мм (3.94” × 3.94” × 0.787”) — и заказывает горячекатаную титановую плиту толщиной 20 мм (0.787”) или пруток в номинальную длину без учета припуска на механическую обработку на сторону (Per-Side Machining Allowance) и потерь на ширину реза пилы (Band-Saw Kerf Loss).
Независимо от того, фрезерует ли ваш цех силовые коллекторы из сплава Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6), точит гребные валы для морской техники из Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0) или выпускает серийную EDC-фурнитуру на автоматах продольного точения, титановый прокат ведет себя совершенно иначе, чем калиброванная алюминиевая плита 6061 или шлифованная сталь-серебрянка. Понимание того, как состояние поставки определяет необходимый припуск — и умение сравнить черновую плиту с готовыми 6-сторонними фрезерованными заготовками, — защищает ваш бюджет на режущий инструмент и сроки сдачи заказа.
Почему заказ титана в чистовой размер CAD-модели гарантированно приведет к нехватке металла
При горячей прокатке слябов и ковке титановых биллетов три физических фактора делают невозможным заказ необработанного проката в номинальный размер детали:
- Насыщенный кислородом альфированный слой (Alpha Case / твердая корка): При температурах горячей деформации выше 650 °C (1 200 °F) титан активно поглощает кислород, азот и водород из атмосферы. Даже после заводского травления и удаления окалины на поверхности горячекатаной плиты и кованого прутка может сохраняться диффузионная подповерхностная зона — альфированный слой (alpha case), в котором примесный кислород превращает альфа-фазу в твердую, хрупкую и крайне абразивную корку. Если оператор ЧПУ задает малую глубину резания 0,25 мм (0.010”), режущая кромка фрезы идет прямо по этой твердой корке, а не под ней, что вызывает мгновенный износ с образованием проточины и скол твердосплавных пластин.
- Неплоскостность и термическая волнистость (Out-of-Flatness): Стандартные горячекатаные плиты по ASTM B265 правятся в пределах металлургических допусков проката, а не инструментальных базовых плоскостей. На длине 300 мм (11.81”) локальный прогиб или «пропеллер» приведет к тому, что номинальная плита 20,0 мм (0.787”) не выйдет без черновин при чистовом фрезеровании обеих сторон даже в размер 19,5 мм (0.768”).
- Минусовые допуски прокатки по толщине: В зависимости от толщины и ширины стандарты допускают небольшое занижение толщины у кромок листа. Без достаточного припуска сверху и снизу базовые бобышки не пройдут ОТК на КИМ.
Инженерная справочная таблица: рекомендуемые припуски на обработку и ширину пропила
Величина припуска напрямую зависит от того, покупаете ли вы горячекатаный прокат с черной/травленой коркой или предварительно подготовленные заготовки через наши сертифицированные партнерские предприятия (through our certified partner facilities):
| Форма титанового проката и состояние поставки | Типовой диапазон размеров (Метрический / Дюймовый) | Рекомендуемый припуск (на сторону или на диаметр) | Ширина реза пилы (Kerf) + торцовка (на 1 рез) | Основное применение в цехе ЧПУ |
|---|---|---|---|---|
| Горячекатаная плита (Hot-Rolled Mill Plate) | Толщина: 6,35–76,2 мм (0.250”–3.000”) | 1,5–3,0 мм (0.060”–0.120”) на сторону по толщине и контуру | 3,5–6,0 мм (0.140”–0.240”) на каждый пропил пилы | Черновая силовая выборка корпусных деталей |
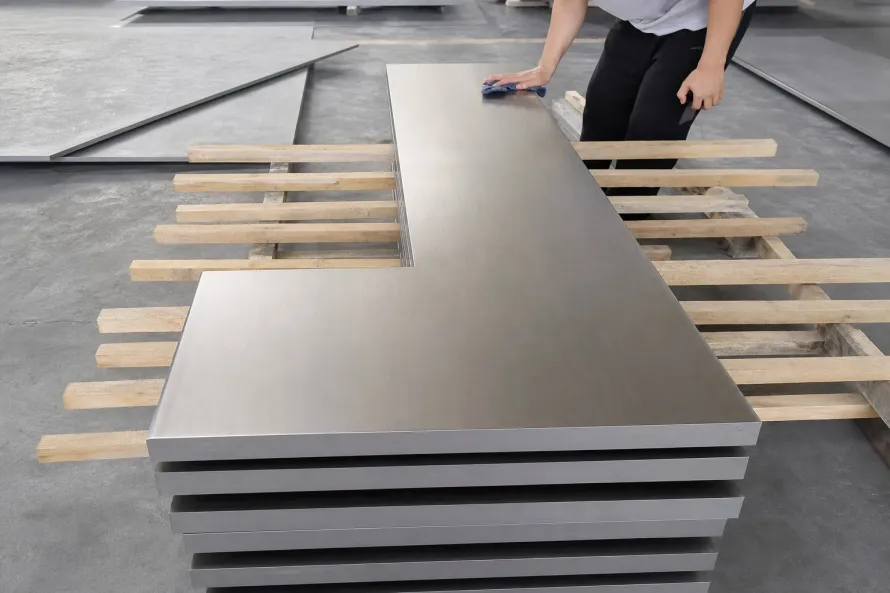
| Оторцованные 6-сторонние фрезерованные или шлифованные заготовки | Толщина: 2,0–60,0 мм (0.079”–2.362”) | 0,25–0,8 мм (0.010”–0.030”) на сторону (или 0 мм по шлифованным базам) | Нарезаны в чистовой габарит; распиловка не нужна | Прямая установка в тиски 3/4/5-осевых станков с ЧПУ и EDC |
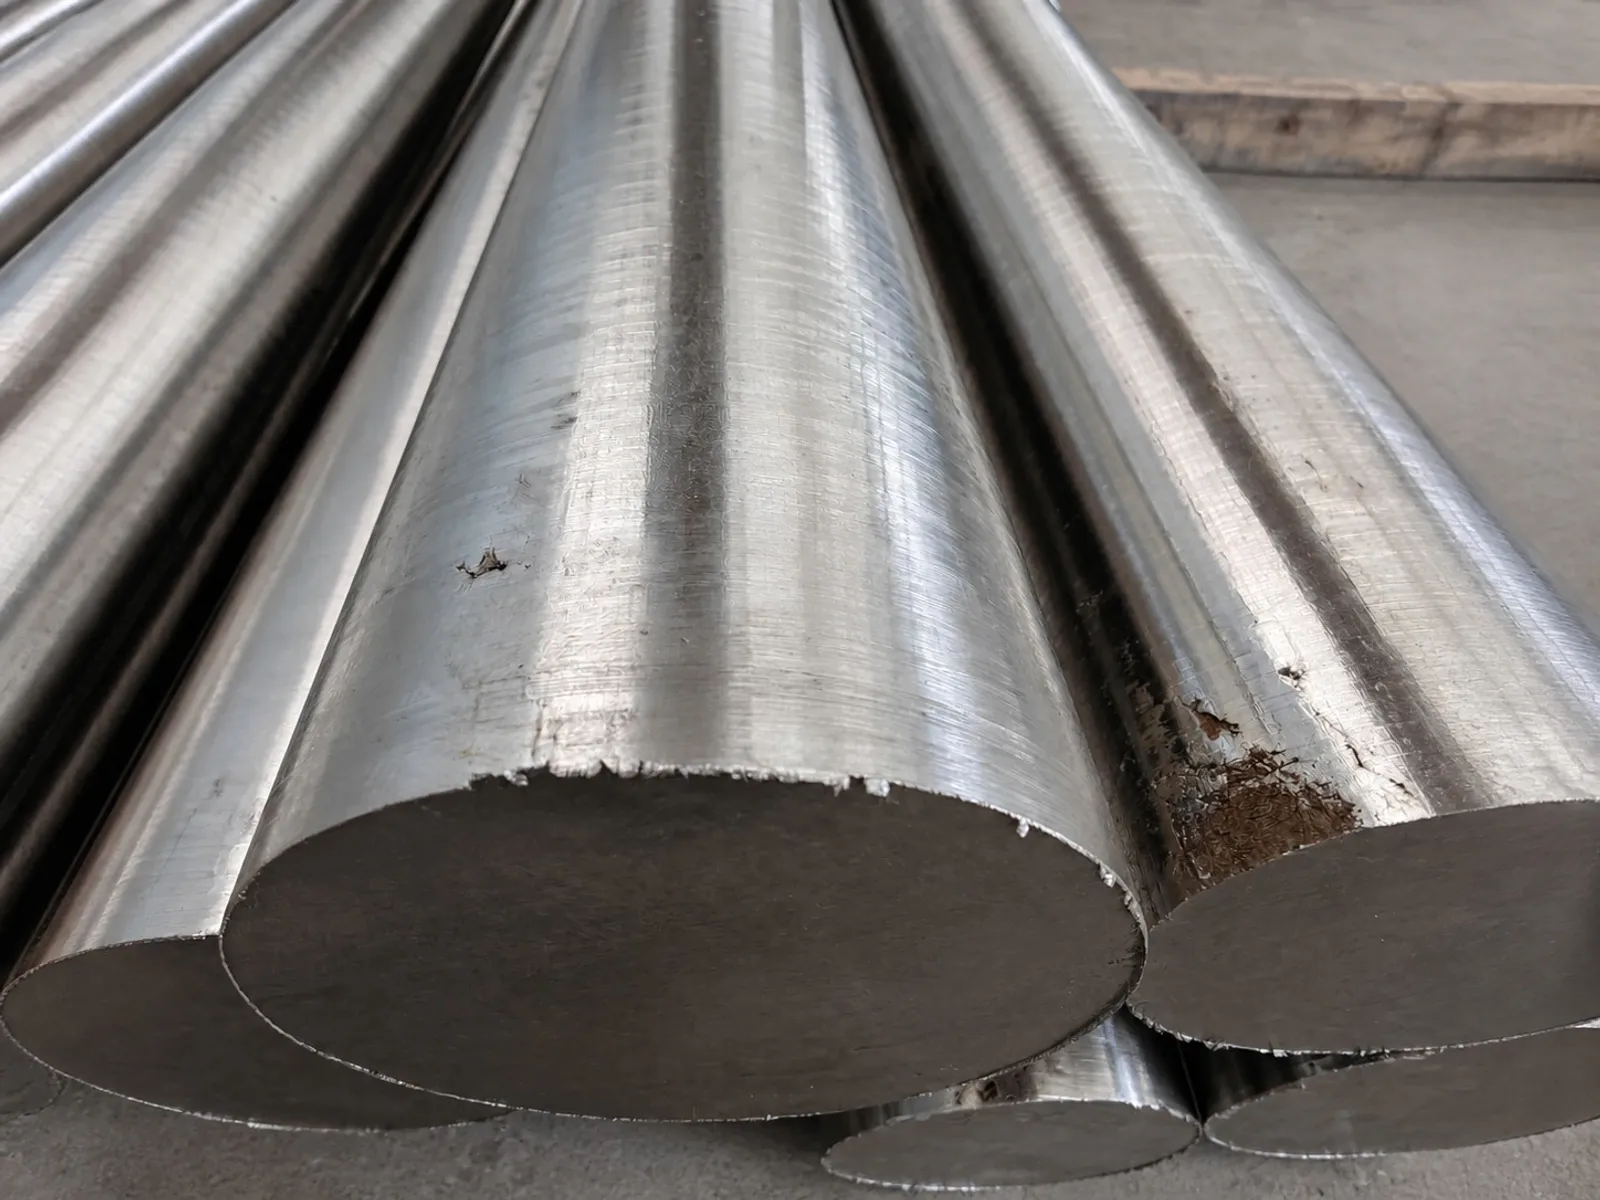
| Горячекатаный / обточенный круглый пруток | Диаметр: Ø 12,7–101,6 мм (0.500”–4.000”) | от +1,5 до +3,0 мм (+0.060” … +0.120”) на общий диаметр | 2,5–4,5 мм (0.100”–0.180”) пропил + 1,0–2,0 мм (0.040”–0.080”) торцовка | Токарная обработка в кулачковом патроне, фланцы, валы |
| Бесцентрово-шлифованный пруток (ISO 286-2 h6 / h7 / h8) | Диаметр: Ø 3,0–50,8 мм (0.118”–2.000”) | 0 мм под люнетную втулку, или от +0,2 до +0,5 мм (+0.008” … +0.020”) под чистовой проход | 2,0–3,5 мм (0.080”–0.140”) отрезной резец + подрезка торца | Токарные автоматы продольного точения (Swiss-type) |
Главные правила выбора по видам заготовок
- Горячекатаная плита (6,35–76,2 мм / 0.250”–3.000”): Всегда закладывайте 1,5–3,0 мм (0.060”–0.120”) на сторону как по толщине, так и по периметру, чтобы черновая фреза с первого прохода шла гарантированно глубже поверхностного наклепа и альфа-слоя.
- 6-сторонние фрезерованные блоки или плоскошлифованные карточки: Заказ плоскошлифованных и 6-сторонних фрезерованных заготовок полностью избавляет ваш вертикально-фрезерный центр от чернового обдирочного передела. Когда все 6 граней уже выведены в параллель и очищены от корки, достаточно оставить 0,25–0,8 мм (0.010”–0.030”) на сторону под чистовой контур.
- Обточенный круг против бесцентрово-шлифованного прутка: Обычный обточенный круг (Ø 12,7–101,6 мм / 0.500”–4.000”) требует припуска от +1,5 до +3,0 мм (+0.060” … +0.120”) на диаметр для удаления овальности. Для автоматов продольного точения переход на бесцентрово-шлифованный титановый пруток с полем допуска ISO 286-2 h6, h7 или h8 (проверить микронные отклонения можно в нашем калькуляторе допусков валов ISO 286) позволяет подавать пруток напрямую через твердосплавную направляющую втулку.
- Потери на пропил ленточной пилы (Saw Kerf) при пакетном раскрое: При распиловке метрового прутка 1 000 мм (39.37”) на короткие штучные заготовки каждый рез твердосплавного полотна забирает 2,5–4,5 мм (0.100”–0.180”) ширины пропила плюс 1,0–2,0 мм (0.040”–0.080”) на чистовую подрезку торцов. В качестве альтернативы заказ нарезанных заготовок через нашу услугу прецизионной резки в размер перекладывает все потери на стружку и риск некратного остатка на поставщика.
Практический расчет: черновая горячекатаная плита против 6-сторонних фрезерованных заготовок
Разберем реальный пример расчета заказа для механических цехов ЧПУ: Заказчик размещает партию из 50 штук силовых корпусов из титана Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) (плотность = 4,43 г/см³ или 0.160 lb/in³).
- Габарит готовой детали (чистовой размер CAD): 100,0 × 100,0 × 20,0 мм (3.94” × 3.94” × 0.787”)
- Чистовой габаритный объем 1 детали: 200,0 см³ (12.20 in³)
- Чистовой габаритный вес 1 детали: 0,886 кг (1.95 lb) → 44,30 кг (97.66 lb) на всю партию 50 шт.
Сравним два варианта закупки металла:
Вариант А: Покупка черновой горячекатаной плиты и самостоятельная распиловка / обдирка в цехе
Чтобы гарантированно убрать термическую поводку, пропил пилы и корку, вам придется заказать горячекатаную плиту толщиной 25,0 мм (0.984”) (припуск 2,5 мм / 0.098” на сторону по толщине) и напилить кубики 106,0 × 106,0 мм (4.17” × 4.17”) (припуск 2,0 мм / 0.079” на сторону плюс 4,0 мм / 0.157” на рез ленточной пилы).
- Черновой габарит заготовки (с учетом реза пилы): 110,0 × 110,0 × 25,0 мм (4.33” × 4.33” × 0.984”) эквивалентного расхода плиты на 1 деталь.
- Закупаемый черновой вес на 1 деталь: 1,340 кг (2.95 lb) → 67,00 кг (147.71 lb) на партию 50 шт.
- Лишний титан, уходящий в стружку только ради оторцовки кубика: 0,454 кг (1.00 lb) на деталь, или 22,70 кг (50.04 lb) дорогого сплава Grade 5, превращенного в обдирочную стружку на партии из 50 штук.
Вариант Б: Заказ готовых 6-сторонних фрезерованных заготовок (6-Side Milled Blanks)
Вместо оплаты лишнего веса сырой плиты и траты часов работы шпинделя ОЦ на обдирку черной корки вы заказываете 6-сторонние фрезерованные заготовки в размер 101,0 × 101,0 × 20,5 мм (3.98” × 3.98” × 0.807”) — с чистым припуском 0,5 мм (0.020”) на сторону по длине/ширине и 0,25 мм (0.010”) на сторону по толщине.
| Показатель сравнения (партия 50 шт. из Grade 5 Ti-6Al-4V) | Вариант А: Черновая горячекатаная плита (распил и обдирка на своем ОЦ) | Вариант Б: Готовые 6-сторонние фрезерованные заготовки | Инженерная и коммерческая выгода |
|---|---|---|---|
| Черновой размер заготовки на 1 деталь | 110,0 × 110,0 × 25,0 мм (4.33” × 4.33” × 0.984”) | 101,0 × 101,0 × 20,5 мм (3.98” × 3.98” × 0.807”) | Снижение исходного объема заготовки на 30,9 % |
| Закупаемый вес на 1 деталь | 1,340 кг (2.95 lb) | 0,926 кг (2.04 lb) | Экономия 0,414 кг (0.91 lb) оплачиваемого титана на каждой детали |
| Общий вес металла на партию (50 шт.) | 67,00 кг (147.71 lb) | 46,30 кг (102.07 lb) | На 20,70 кг (45.64 lb) меньше закупаемого титана |
| Стружка при черновом выведении баз (Оп. 0) | 22,70 кг (50.04 lb) абразивной корки и стружки | 2,00 кг (4.41 lb) чистой стружки на финишном проходе | Полное отсутствие сколов пластин об альфа-слой |
| Время распиловки и 6-сторонней обдирки | 18–25 мин на деталь (пила + фрезерный станок) | 0 мин (готовы к зажиму в тиски на Оп. 1) | Высвобождает 15–20 часов работы шпинделя ЧПУ |
Даже с учетом стоимости услуги предварительного фрезерования Вариант Б радикально снижает итоговую себестоимость детали за счет сокращения закупаемого веса более чем на 30 % и высвобождения 15–20 часов машинного времени ЧПУ под высокомаржинальную чистовую обработку. Каждая партия поставляется с сертификатом Material Test Certificate (MTC) with heat-lot traceability and Certificate of Conformance (CofC).
Рассчитайте черновой вес заготовки и потери на рез за несколько секунд
Перестаньте вручную складывать ширину пропила и припуски в таблицах Excel. Мы встроили эти инженерные алгоритмы прямо в наш онлайн-калькулятор веса титана и припусков на мехобработку:
- Откройте калькулятор и выберите форму проката: Перейдите в калькулятор веса титана и припусков на мехобработку и выберите Плиту/Лист, Круглый пруток, Шестигранник или Трубу из сплавов Grade 5, Grade 2, Grade 23 и других марок.
- Включите «Режим припуска и реза пилы» (Machining Allowance & Saw Kerf Mode): Введите чистовые размеры CAD, затем укажите желаемый припуск на сторону (например, 2,0 мм / 0.080” для черновой плиты или 0,5 мм / 0.020” для фрезерованных кубиков) и ширину реза пилы (например, 3,5 мм / 0.140”).
- Передача параметров в заявку в один клик: Инструмент мгновенно сравнивает чистовой вес с черновым закупаемым весом (включая коэффициент использования металла Buy-to-Fly) и передает точные черновые габариты напрямую в форму запроса цены.
Готовы заказывать прецизионные фрезерованные титановые заготовки или нарезанные в размер прутки без риска нехватки припуска? Запросите расчет стоимости плоскошлифованных и 6-сторонних фрезерованных заготовок из титана Grade 5 или Grade 2 здесь.