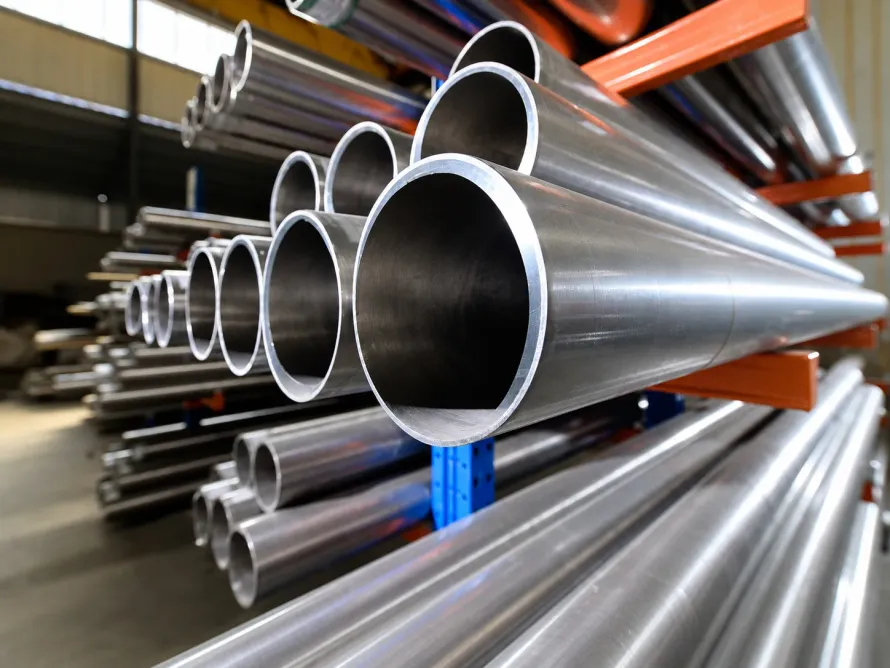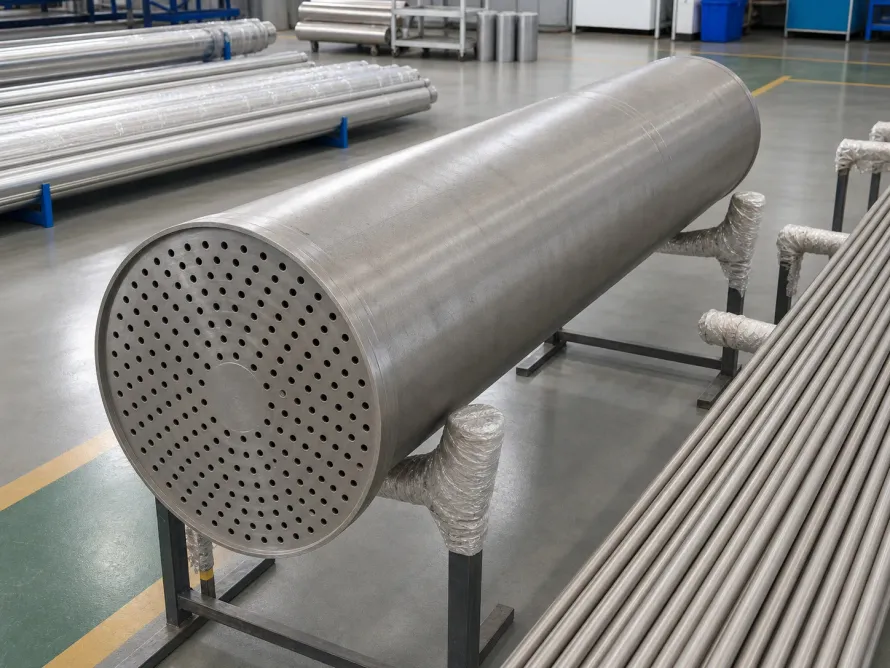
В установках опреснения морской воды, конденсаторах влажного хлора, ребойлерах нефтехимии и охладителях морских платформ кожухотрубные теплообменники с титановыми U-образными трубами обеспечивают высочайшую надежность. Конструкция компенсирует тепловые расширения естественным путем. Она не требует сильфонных компенсаторов и обходится одной трубной решеткой.
Однако холодная гибка титана представляет собой сложную задачу.
Из-за низкого модуля упругости технически чистого титана (около 105 ГПа, что вдвое ниже аустенитной нержавеющей стали) и выраженной анизотропии холодная гибка наматыванием вызывает сильное утонение наружной стенки, овализацию сечения и значительное пружинение. Если допуски и режимы термообработки не зафиксированы в техническом задании, остаточные растягивающие напряжения быстро приводят к коррозионному растрескиванию под напряжением (КРН). Допуски требуют строжайшего контроля.
На основе производственных данных сертифицированных партнерских предприятий данное руководство обобщает требования к предельным радиусам гибки, вакуумному отжигу и приемочному контролю титановых U-образных труб по ASTM B338 Grade 2. Контроль качества не допускает компромиссов.
Металлургическая основа: холодная пилигримовая прокатка и 18-метровая вакуумная печь
Долговечность теплообменного пучка закладывается на этапе металлургической чистоты и точности прямолинейной трубы-заготовки. Качество заготовки определяет надежность.
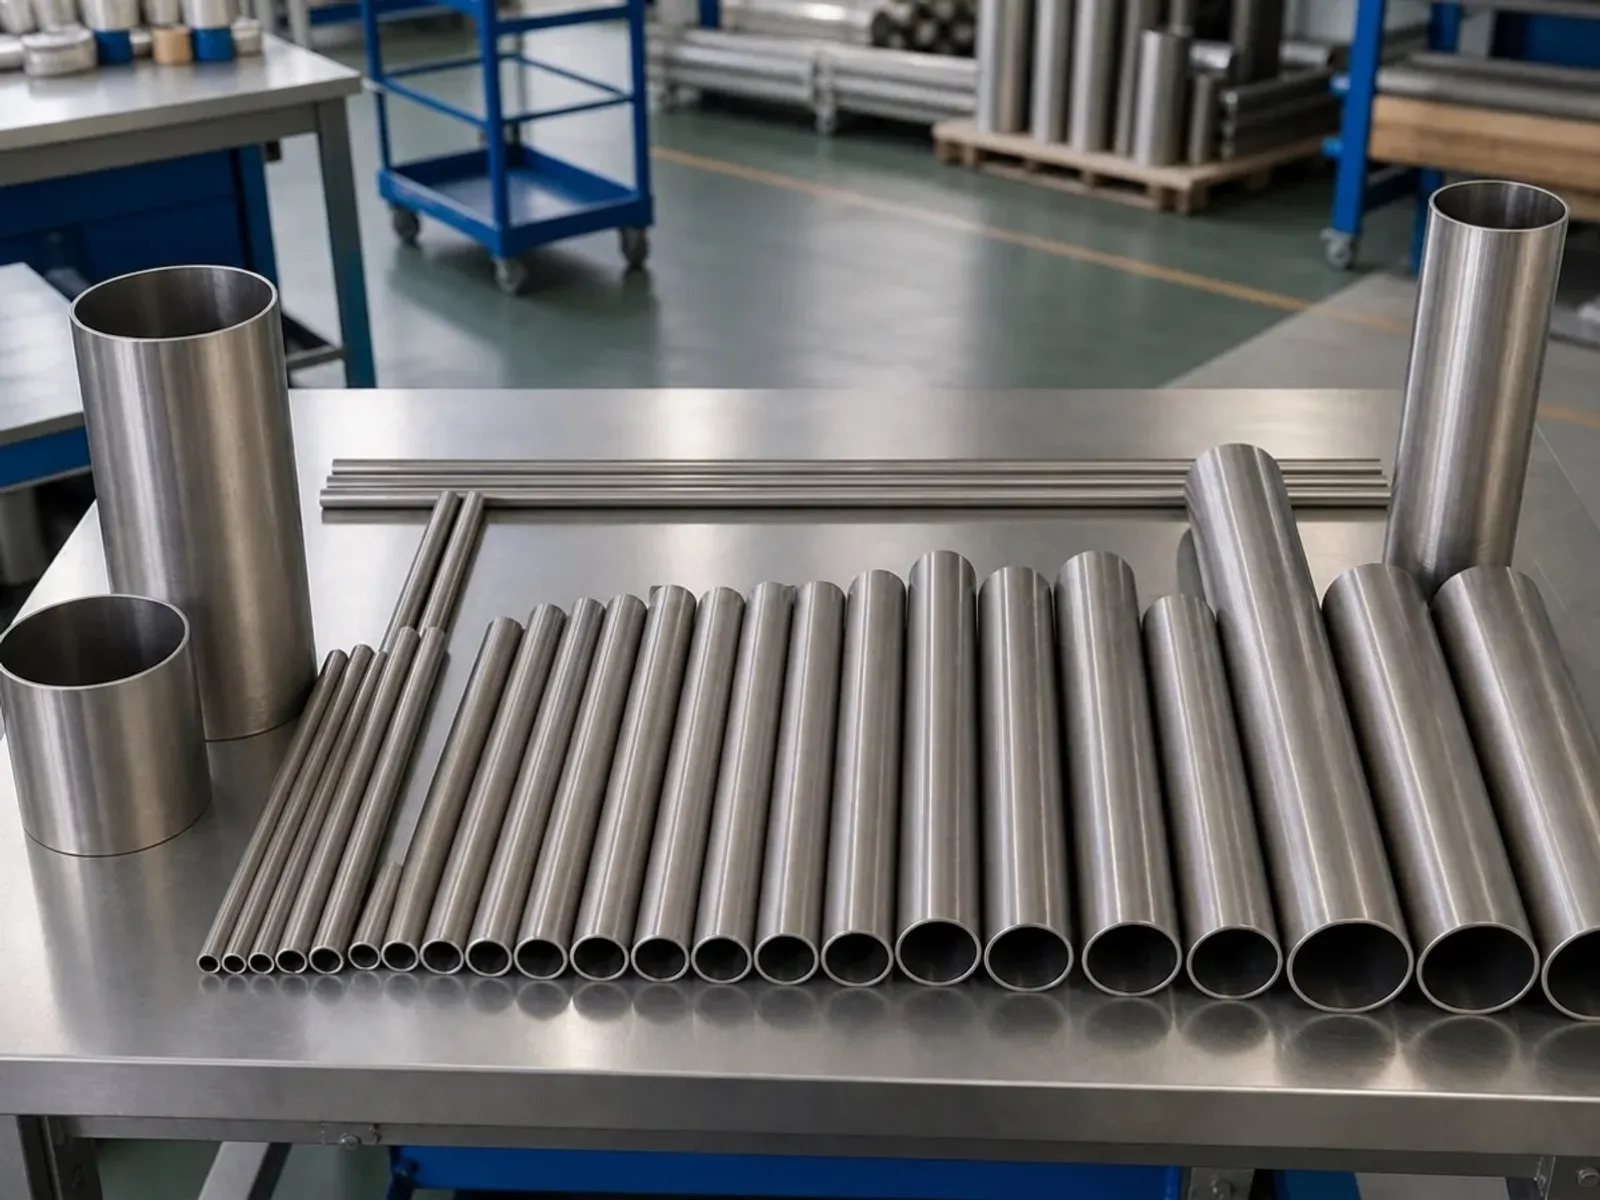
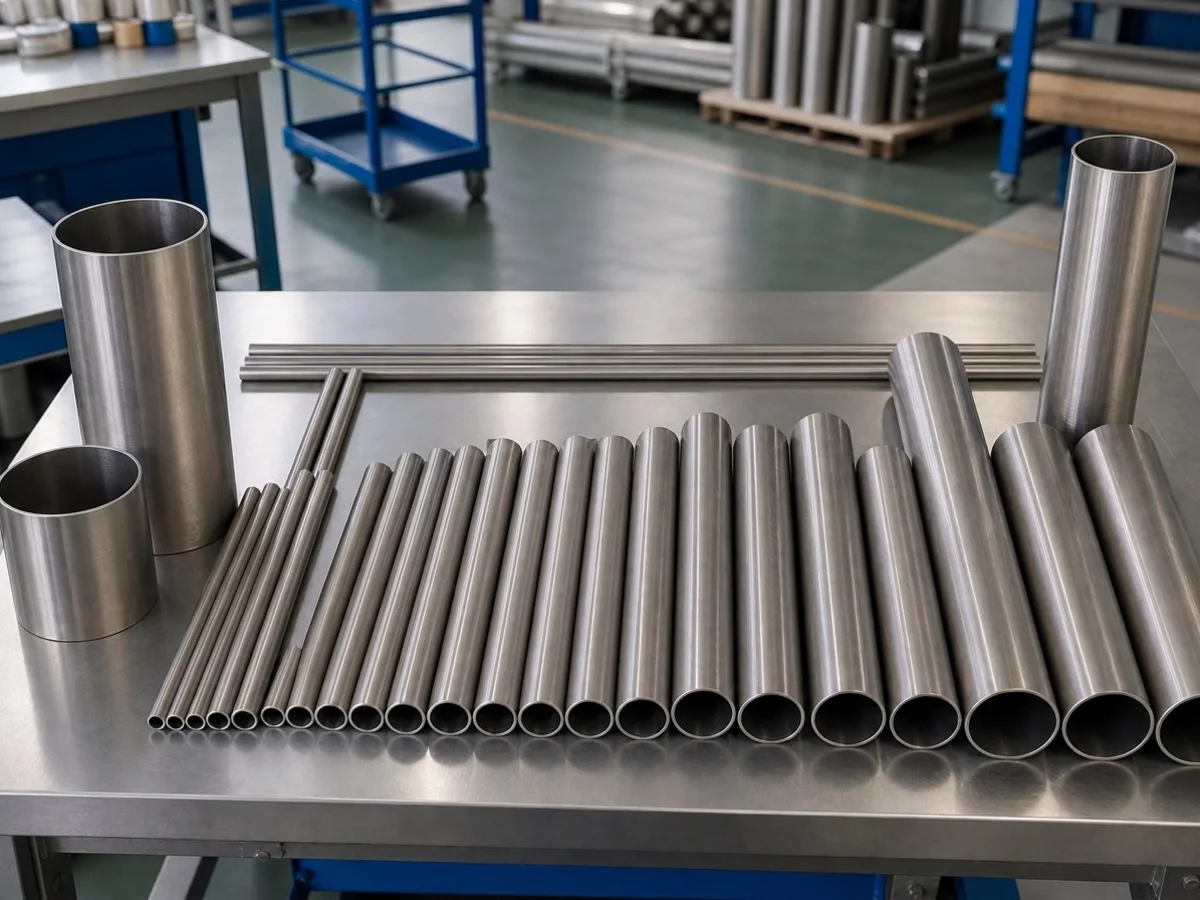
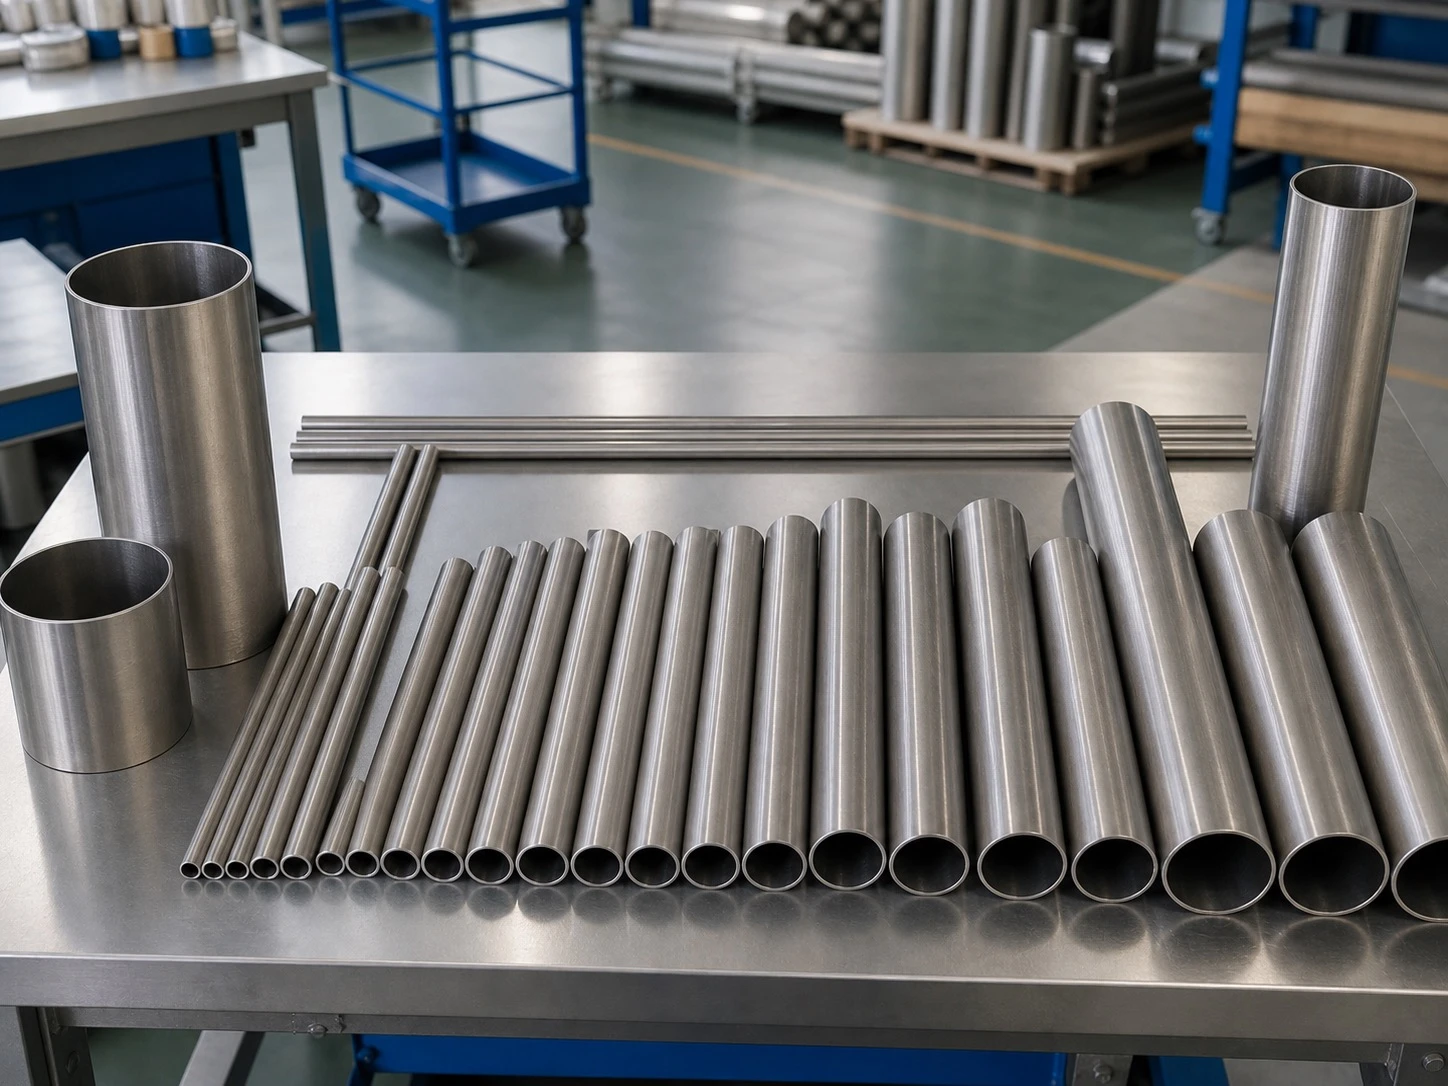
Трубопрокатные линии сертифицированных партнерских заводов оснащены многоклетьевыми станами холодной прокатки серий LG30 — LG120 и горизонтальной 18-метровой вакуумной печью светлого отжига. Предприятие выпускает бесшовные теплообменные и напорные трубы наружным диаметром от 6 мм до 219 мм и толщиной стенки от 0,5 мм до 18 мм. Длина мерных прямых труб достигает 18 метров, что позволяет изготавливать U-трубы с развернутой длиной до 24 метров.
Такая длина исключает наличие промежуточных поперечных сварных стыков. Риск протечек сводится к нулю. Перед гибкой каждая прямая труба проходит 100 % вихретоковый контроль (ECT) по всей длине и гидравлические испытания с выдержкой не менее 10 секунд (с испытательным давлением до 17,2 МПа). Это гарантирует отсутствие расслоений, закатов или внутренних дефектов. Трубы тщательно проверяются.
Механика холодной гибки: радиус, утонение наружной стенки и овальность
При гибке титановой трубы на станке с ЧПУ в сечении возникают три выраженные зоны напряжений. Распределение напряжений неоднородно:
- Растяжение наружной стенки: Внешние волокна удлиняются в тангенциальном направлении, вызывая утонение стенки с пиком напряжений в вершине гиба (Apex);
- Сжатие внутренней стенки: Внутренние волокна сжимаются, приводя к утолщению стенки; недостаточный подпор оправки вызывает волнообразование;
- Овализация сечения: Радиальные усилия деформируют круглое сечение в эллиптическое.
Для внутренних рядов теплообменника с малыми радиусами ($R \le 3D$) деформации многократно возрастают. Пластическая деформация чрезвычайно велика. На основе статистики производства труб по ASTM B338 Grade 2 (предел прочности $\ge 345\text{ МПа}$, предел текучести $275 - 450\text{ МПа}$) действуют следующие технологические нормативы:
- Контроль утонения стенки в вершине гиба: Стандарты допускают утонение $\le 12%$; на партнерских линиях за счет сервопривода продольной подачи и внутренней смазки утонение стабильно удерживается в пределах $8% - 10%$. Толщина стенки остается в норме.
- Овальность поперечного сечения: Овальность рассчитывается по формуле $(D_{\max} - D_{\min}) / D_{\text{nom}} \times 100%$. Допустимый предел по нормам составляет $\le 8%$, а для ответственных аппаратов с помощью сегментных дорнов достигается показатель $\le 5%$. Форма сечения сохраняется стабильной.
- Параллельность прямых участков: Допуск на межцентровое расстояние прямых участков и перпендикулярность торцев выдерживаются в пределах $\pm 1,5\text{ мм}$, что исключает заклинивание при сборке трубного пучка. Монтаж пучка проходит легко.
Почему малые радиусы гибки требуют вакуумного отжига для снятия напряжений
Холодная гибка оставляет в металле гиба остаточные растягивающие напряжения, превышающие 70 % предела текучести. Внутренние напряжения опасны.
В средах с хлорид-ионами ($\text{Cl}^-$) или кислыми конденсатами остаточные напряжения служат катализатором коррозионного растрескивания под напряжением (КРН). Кроме того, они вызывают ползучесть металла при циклических температурах, нарушая герметичность развальцованных или обваренных соединений с трубной решеткой. Герметичность соединений жизненно важна.
Технологические регламенты предписывают обязательный отжиг для титановых U-образных труб с радиусом $R \le 3D$ (а по жестким требованиям — от $R \le 5D$):
- Режим термообработки: Зона гиба с прилегающими прямыми участками длиной не менее 100 мм — 150 мм помещается в вакуумную печь, нагревается от $500^\circ\text{C}$ до $600^\circ\text{C}$ с выдержкой от 30 до 60 минут и охлаждается под аргоном высокой чистоты до температуры ниже $150^\circ\text{C}$. Режим выдерживается точно.
- Запрет пламенного нагрева на воздухе: Неаттестованные цеха иногда пытаются прогревать гибы газовыми горелками на открытом воздухе. Это грубое нарушение технологии. Подобные методы недопустимы. Титан при нагреве свыше $450^\circ\text{C}$ мгновенно насыщается кислородом и азотом, образуя хрупкий альфа-слой ($\alpha$-case) высокой микротвердости, склонный к усталостному растрескиванию за считанные недели. Охрупчивание металла необратимо.
- Эффективность снятия напряжений: Вакуумный отжиг устраняет более 85 % остаточных напряжений при сохранении равноосной микроструктуры с размером зерна по ASTM 7 или мельче. Пластичность металла восстанавливается.
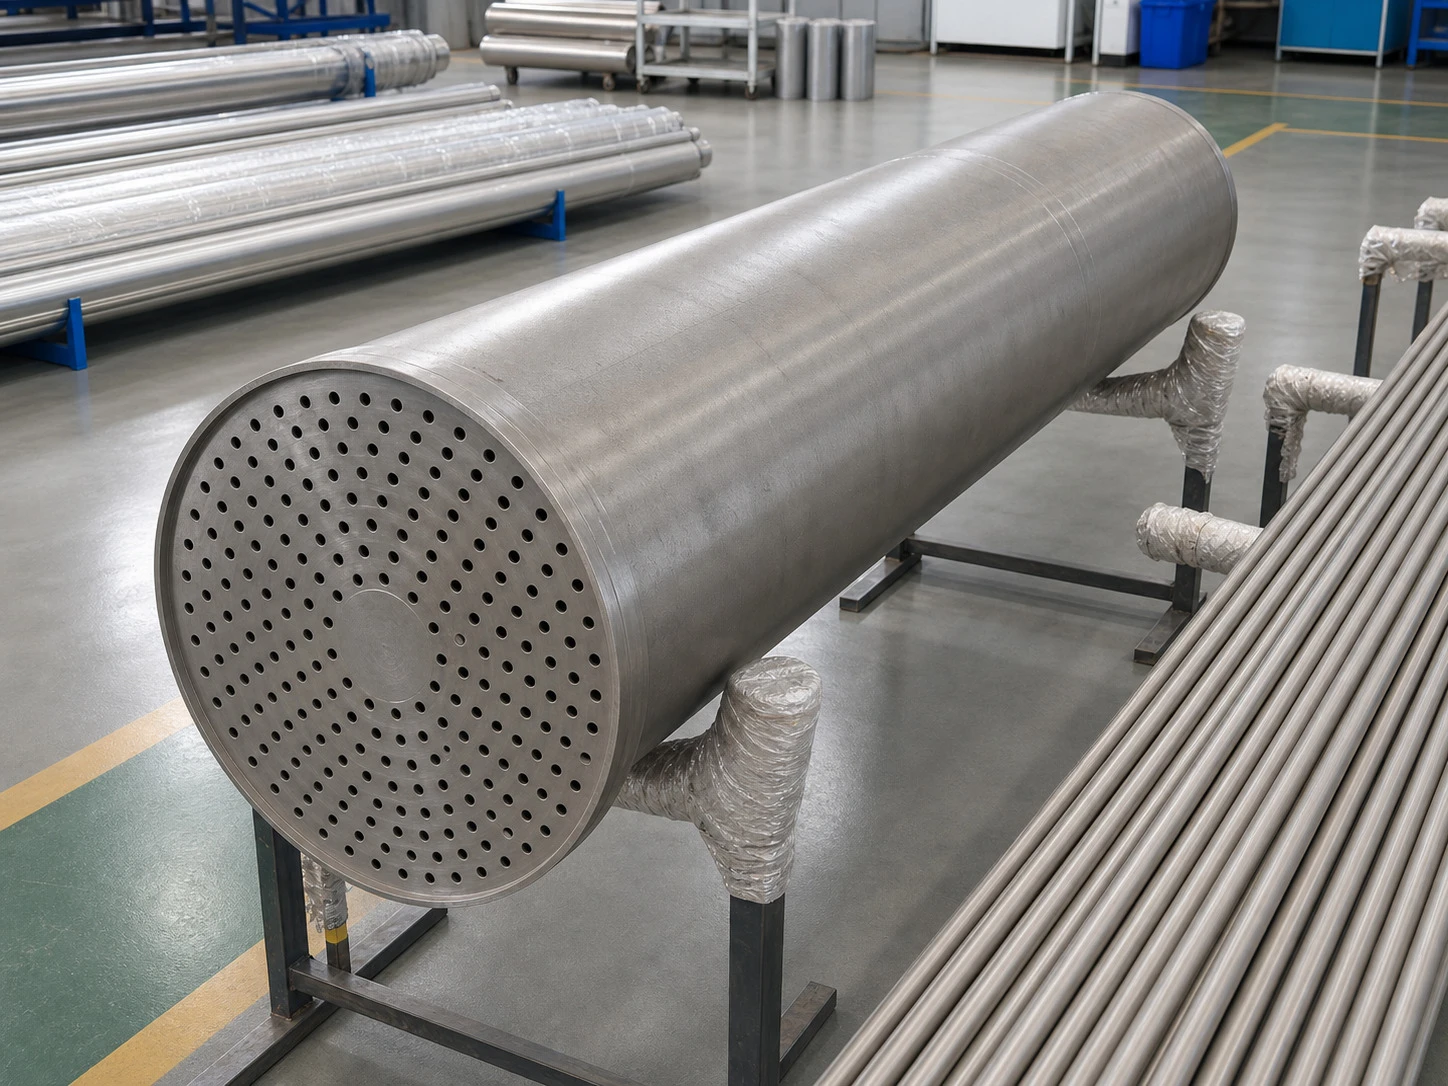
Технические параметры и карта контроля титановых U-образных труб
В следующей таблице приведены рекомендуемые контрольные показатели для спецификаций и планов контроля качества (ITP) в зависимости от радиуса гибки:
| Диапазон радиуса гибки ($R / D$) | Норматив утонения в вершине гиба | Допустимая овальность сечения | Термообработка после гибки | Обязательный неразрушающий контроль |
|---|---|---|---|---|
| Зона малых радиусов ($R \le 2,0D$) | $\le 12,0%$ (требует заготовки с плюсовым допуском) | $\le 6,0% - 8,0%$ | Обязательный высоковакуумный отжиг ($540 \pm 10^\circ\text{C}$, снятие напряжений $\ge 90%$) | 100% капиллярный контроль (PT) + 100% УЗК замер толщины вершины + диаграмма отжига |
| Переходная зона ($2,0D < R \le 3,5D$) | $\le 10,0%$ | $\le 7,0%$ | Обязательный вакуумный отжиг ($500 - 580^\circ\text{C}$, вакуум $\le 0,05\text{ Па}$) | 100% PT гиба + 20% выборочный замер УЗК + протокол гидроиспытаний |
| Стандартные радиусы ($3,5D < R \le 6,0D$) | $\le 7,0% - 8,0%$ | $\le 5,0%$ | По техническому заданию (рекомендуется для агрессивных сред) | 10% контроль PT гиба + проверка межцентровых расстояний |
| Внешние ряды ($R > 6,0D$) | $\le 5,0%$ | $\le 4,0%$ | В состоянии после холодной гибки (термообработка не требуется) | Визуальный контроль + проверка развернутой длины и торцов |
Внутренние ряды малого радиуса несут наибольшие эксплуатационные риски. В технической документации необходимо четко указывать «снятие напряжений в вакуумной печи».
Проверка сопроводительной документации и сертификата качества (MTC)
Перед приемкой титановых U-образных труб ASTM B338 Grade 2 служба контроля качества должна проверить комплект документов:
- Сертификат качества (MTC) и прослеживаемость плавки: Сертификат завода должен связывать номер плавки и партии с химическим составом (особенно $\text{O} \le 0,25%$, $\text{Fe} \le 0,30%$, $\text{H} \le 0,015%$) и механическими свойствами при растяжении. Прослеживаемость обязательна.
- Протоколы гидравлических и вихретоковых испытаний: Подтверждение 100 % дефектоскопии ECT и выдержки гидроиспытаний не менее 10 секунд для прямых труб. Все протоколы прилагаются.
- Температурные диаграммы вакуумного отжига: Для труб малого радиуса обязательны диаграммы самописцев, подтверждающие температуру, время выдержки и уровень вакуума в печи. Диаграммы должны быть четкими.
- Акт замера остаточной толщины в вершине гиба: Выборочная проверка данных ультразвуковой толщинометрии подтверждает, что остаточная толщина превышает расчетный минимум для сосуда под давлением. Геометрические размеры зафиксированы.
Для инженерной проверки чертежей теплообменных труб, радиусов гибки или расчетов утонения стенок ознакомьтесь с возможностями наших сертифицированных партнерских заводов. Вы также можете направить техническое задание через форму запроса коммерческого предложения для получения рекомендаций и образцов сертификатов MTC. Наши инженеры ответят оперативно.
Связанные продукты и услуги
- Бесшовные титановые трубы для теплообменников: Прецизионные трубы холодной прокатки и U-образные трубы диаметром от 6 мм до 219 мм.
- Характеристики технического титана Grade 2: Механические свойства и коррозионная стойкость для химического оборудования.
- Инженерные калькуляторы веса и труб: Онлайн-инструменты для расчета массы труб и расчетных давлений.
- Трубопроводы и трубные детали из титана: Технологические трубопроводы и трубные решетки для промышленных систем.
Источники
- ASTM B338 / ASME SB-338: Standard Specification for Seamless and Welded Titanium and Titanium Alloy Tubes for Condensers and Heat Exchangers.
- ASME Boiler and Pressure Vessel Code, Section VIII, Division 1: Rules for Construction of Pressure Vessels.
- TEMA (Tubular Exchanger Manufacturers Association) Standards: Section 5, Fabrication Tolerances of U-Bend Heat Exchanger Tubing.
- Schutz, R. W., & Watkins, H. B. (1998). Recent developments in titanium alloy applications in the energy industry. Materials Science and Engineering: A, 243(1-2), 305-315.