В начале ноября 2026 года норвежский разработчик аддитивных технологий Norsk Titanium представил отчет за третий квартал 2026 года. Авиационная индустрия трансформируется.
В отчете зафиксированы два ключевых коммерческих достижения. Промышленный прогресс очевиден. Серийные поставки титановых деталей для пассажирских самолетов Airbus удвоились по сравнению с прошлым годом. Одновременно Norsk Titanium завершила поставку и монтаж первой промышленной установки прямого плазменного осаждения (RPD®) на заводе Airbus в Вареле, Германия.
Кроме того, двигателестроительная корпорация Rolls-Royce разместила у Norsk Titanium официальный заказ на поставку титановых компонентов авиадвигателя. Это знаковое событие. Данный шаг знаменует начало квалификации выращенных проволочной плазмой заготовок для горячей части силовых установок.
Параллельно компания выполняет контракт на сумму 420 万美元 (4,2 млн долларов США) на поставку титановых конструкций для подводных лодок ВМС США и получила квалификационные заказы по ракетным программам на 2027 и 2028 годы. Коммерческое развитие ускоряется.
Эти события доказывают: дефицит тяжелых поковок из титана преодолевается благодаря технологиям проволочного прямого осаждения энергии (Wire DED). Переход меняет отраслевой баланс.
Кризис коэффициента buy-to-fly: от поковок 15:1 к деталям 2:1
Классическое производство титановых авиационных деталей упирается в сырьевые ограничения. Потери металла огромны.
В современных широкофюзеляжных лайнерах, таких как Boeing 787 и Airbus A350, титан составляет от 14% 至 15% (14 % до 15 %) массы планера. Доля сплава весьма высока. Для ответственных деталей — узлов навески крыла, силовых окантовок дверей и стоек шасси — промышленность десятилетиями применяла ковку на прессах-гигантах или глубокую фрезеровку плит.
Из-за огромных технологических припусков исходная поковка весит тысячи килограммов, а готовая деталь — лишь несколько сотен. Стружка составляет основную массу. Коэффициент выхода годного (buy-to-fly ratio) регулярно достигает от 10:1 до 15:1.
В результате от 85% 至 90% (85 % до 90 %) ценнейшего авиационного титанового губчатого сырья превращается в низкосортную стружку. Стружечные потери колоссальны. Помимо роста себестоимости, эта неэффективность привела к увеличению сроков поставки поковок от 50 至 70 周 (50 до 70 недель). Сроки поставок затянуты.
Запатентованная технология RPD компании Norsk Titanium использует герметичную камеру с аргоном, где проволока из сплава Grade 5 (Ti-6Al-4V) расплавляется двумя плазмотронами со скоростью от 5 至 10 kg (5 до 10 кг/ч). Контур заготовки практически совпадает с чертежом. Коэффициент buy-to-fly падает ниже 2:1, экономя более 70 % объема фрезерования и сокращая сроки на месяцы. Эффективность заметно возрастает.
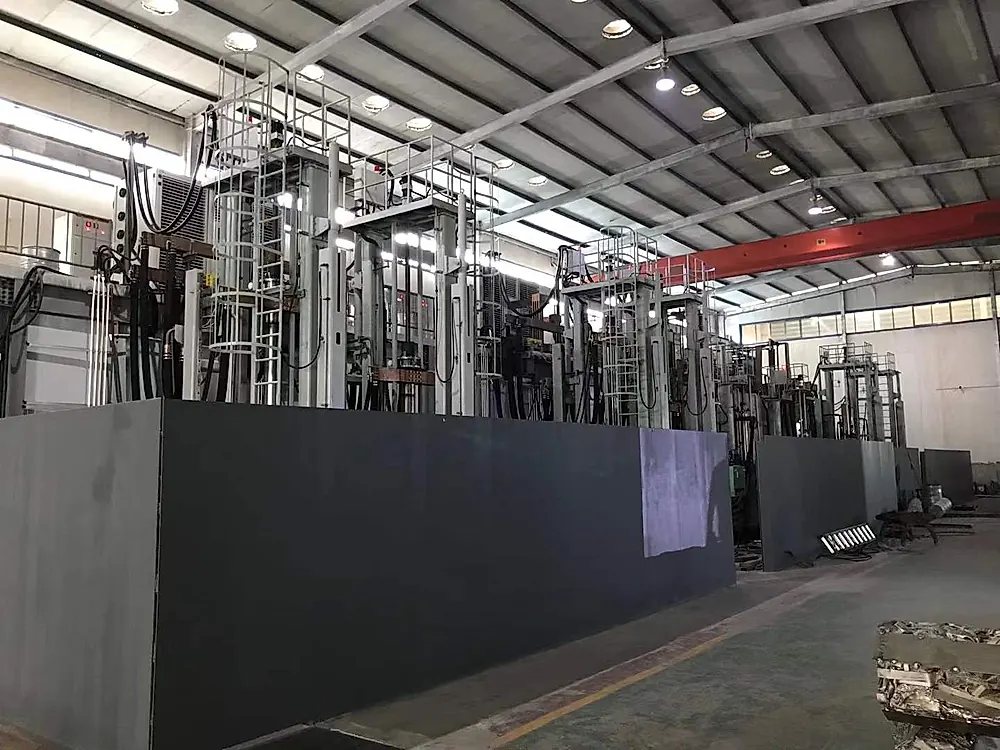
Металлургический контроль: тройной переплав VAR и проволока высокой чистоты
Успех прямого проволочного осаждения определяется металлургической чистотой и точностью геометрии проволоки. Исходное сырье определяет результат.
В расплаве плазменной дуги плавление проволоки происходит за миллисекунды. Процесс идет мгновенно. Если в проволоке присутствуют азотистые альфа-включения или микропоры, они переходят в деталь, становясь очагами усталостных трещин.
Сертифицированные партнерские заводы по выпуску авиационной титановой проволоки и прутков для распыления порошка применяют строгие стандарты:
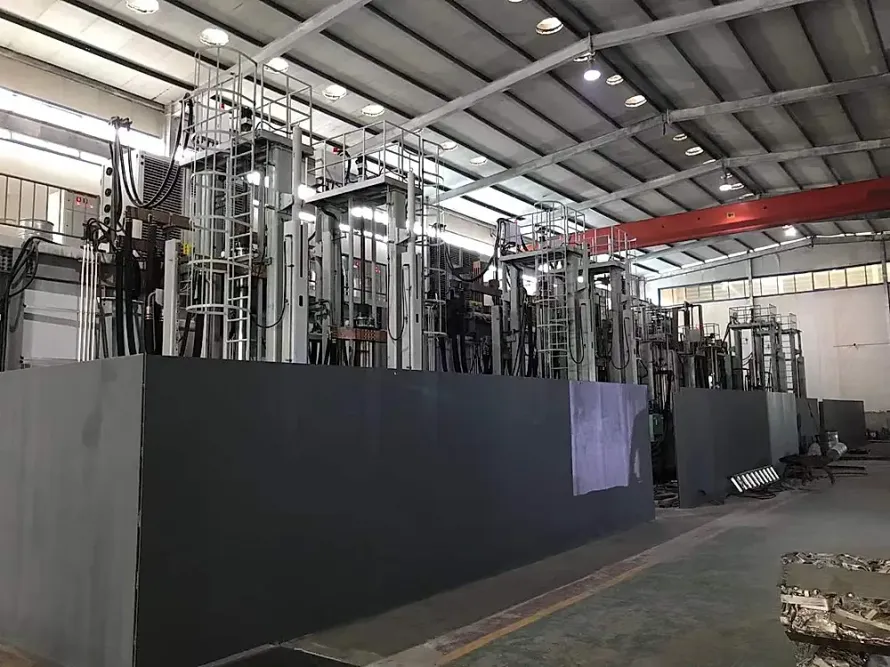
- Тройной вакуумно-дуговой переплав (3x VAR): Все слитки сплава Ti-6Al-4V проходят три последовательных цикла переплава VAR. Неочищенный вторичный лом исключен. Тройной переплав обеспечивает химическую однородность слитка и полностью растворяет тугоплавкие включения (HDI) вольфрама и тантала.
- Узкий диапазон по кислороду: Для усталостно нагруженных деталей выбирают проволоку Grade 23 (Ti-6Al-4V ELI) со сверхнизким содержанием примесей, удерживая кислород в пределах $0,10% - 0,13%$ ($0.10$). Контроль состава предельно строг. Превышение кислорода всего на $0,02%$ ($0.02$) приводит к падению ударной вязкости.
- Бесцентровое волочение и ультразвуковая очистка: Проволоку калибруют через твердосплавные фильеры до шероховатости $Ra \le 0,8,\mu\text{m}$. Ультразвуковые ванны удаляют остатки технологической смазки. Поверхность абсолютно чистая. Остаточный жир разлагается в плазме с выделением водорода, порождая микропористость.
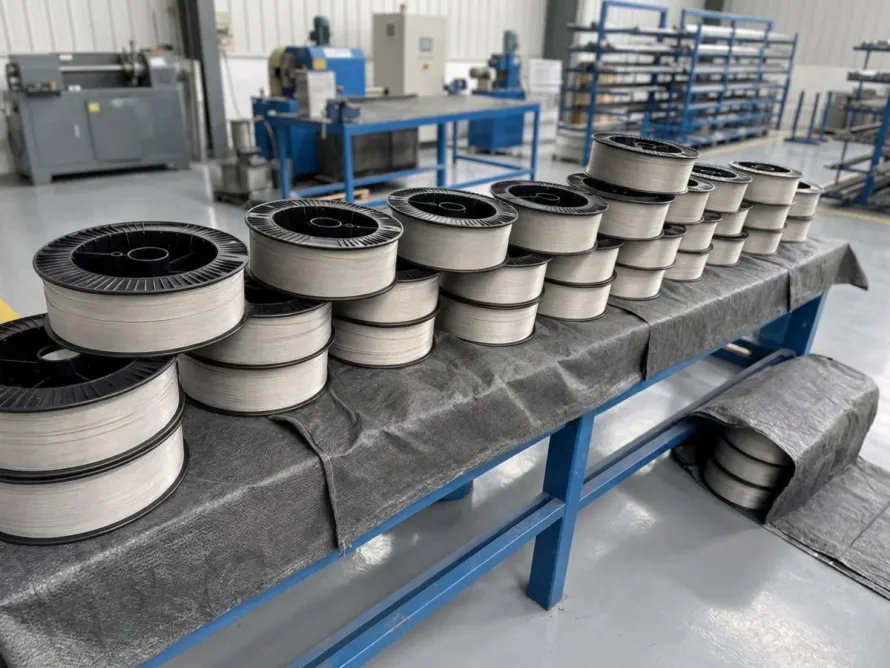
- Геометрия намотки (Cast и Helix): Автоматические механизмы подачи требуют стабильного диаметра свободного кольца (Cast) и высоты подъема витка (Helix). Подача должна быть плавной. Искривление проволоки уводит кончик из зоны фокуса плазмы, приводя к несплавлениям.
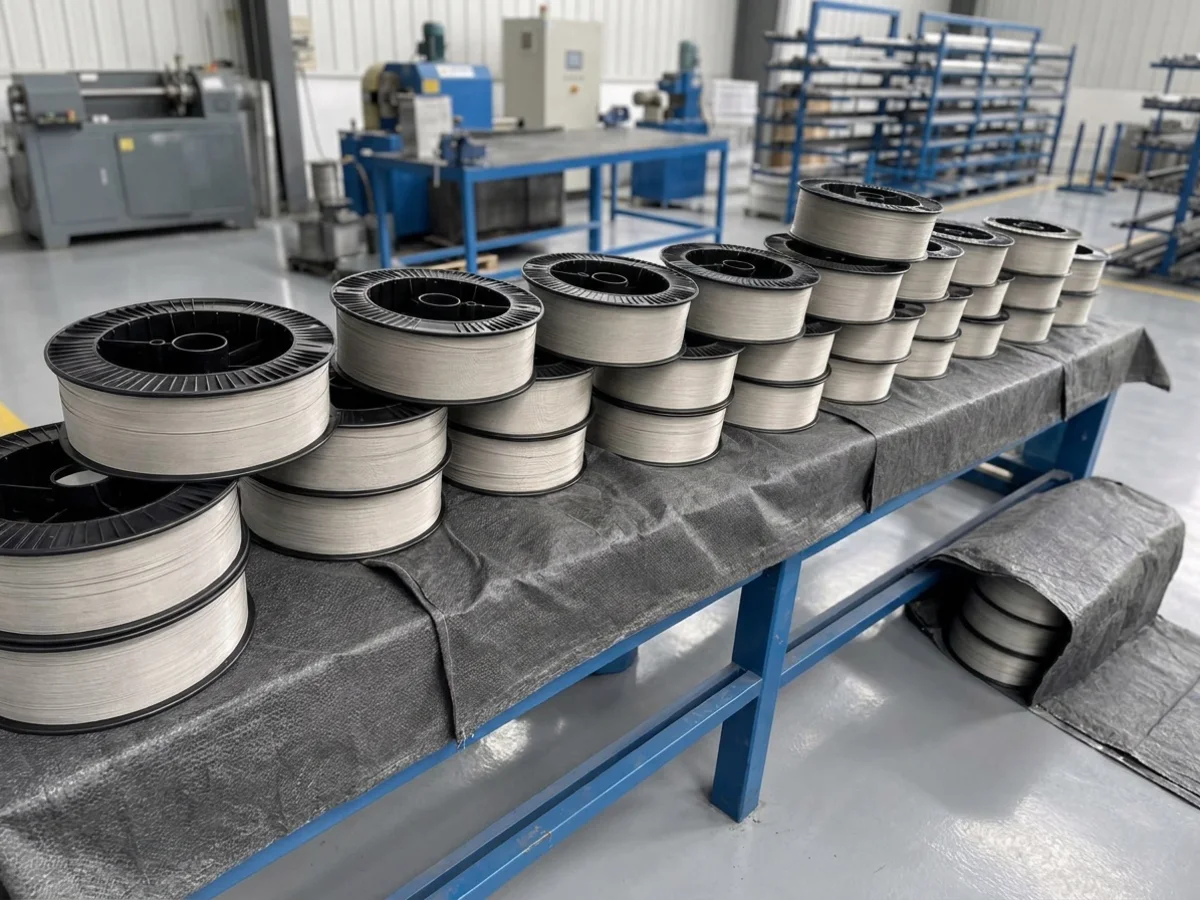
Сравнение технологий: традиционная поковка против плазменного осаждения RPD
В таблице сопоставлены ключевые параметры фрезерования поковок и проволочного плазменного осаждения RPD:
| Критерий оценки | Традиционная поковка / Мехобработка плиты | Плазменное проволочное осаждение RPD | Металлургический контроль сырья | Влияние на цепочку поставок и сроки |
|---|---|---|---|---|
| Коэффициент Buy-to-Fly | от 10:1 до 15:1 (свыше 85 % уходит в стружку) | от 1,5:1 до 2,0:1 (минимальный припуск под чистовую обработку) | Обязателен переплав 3x VAR; нулевой допуск по дефектам HDI | Снижает потребность в губке на 70 %, сглаживая колебания цен |
| Срок поставки заготовки | от 40 至 60 周 (40 до 60 недель) (ограничено мощностью прессов) | от 6 至 10 周 (6 до 10 недель) (автоматизированное роботом осаждение) | Жесткий контроль геометрии спирали проволоки | Радикально сокращает цикл создания новых модификаций самолетов |
| Форма заготовки | Крупные кованые блоки, катаные круги, плиты | Калиброванная проволока на кассетах (от 1.6 mm до 3.2 mm) | Ультразвуковое обезжиривание; кислород строго $\text{O} \le 0,13%$ | Формирует спрос на прецизионную калиброванную проволоку |
| Термическая постобработка | Отжиг для снятия напряжений + чистовое ЧПУ | Обязательное горячее изостатическое прессование (HIP) | ГИП залечивает микропоры; размер зерна мельче ASTM 7 | Требует доступа к промышленным газостатам высокого давления |
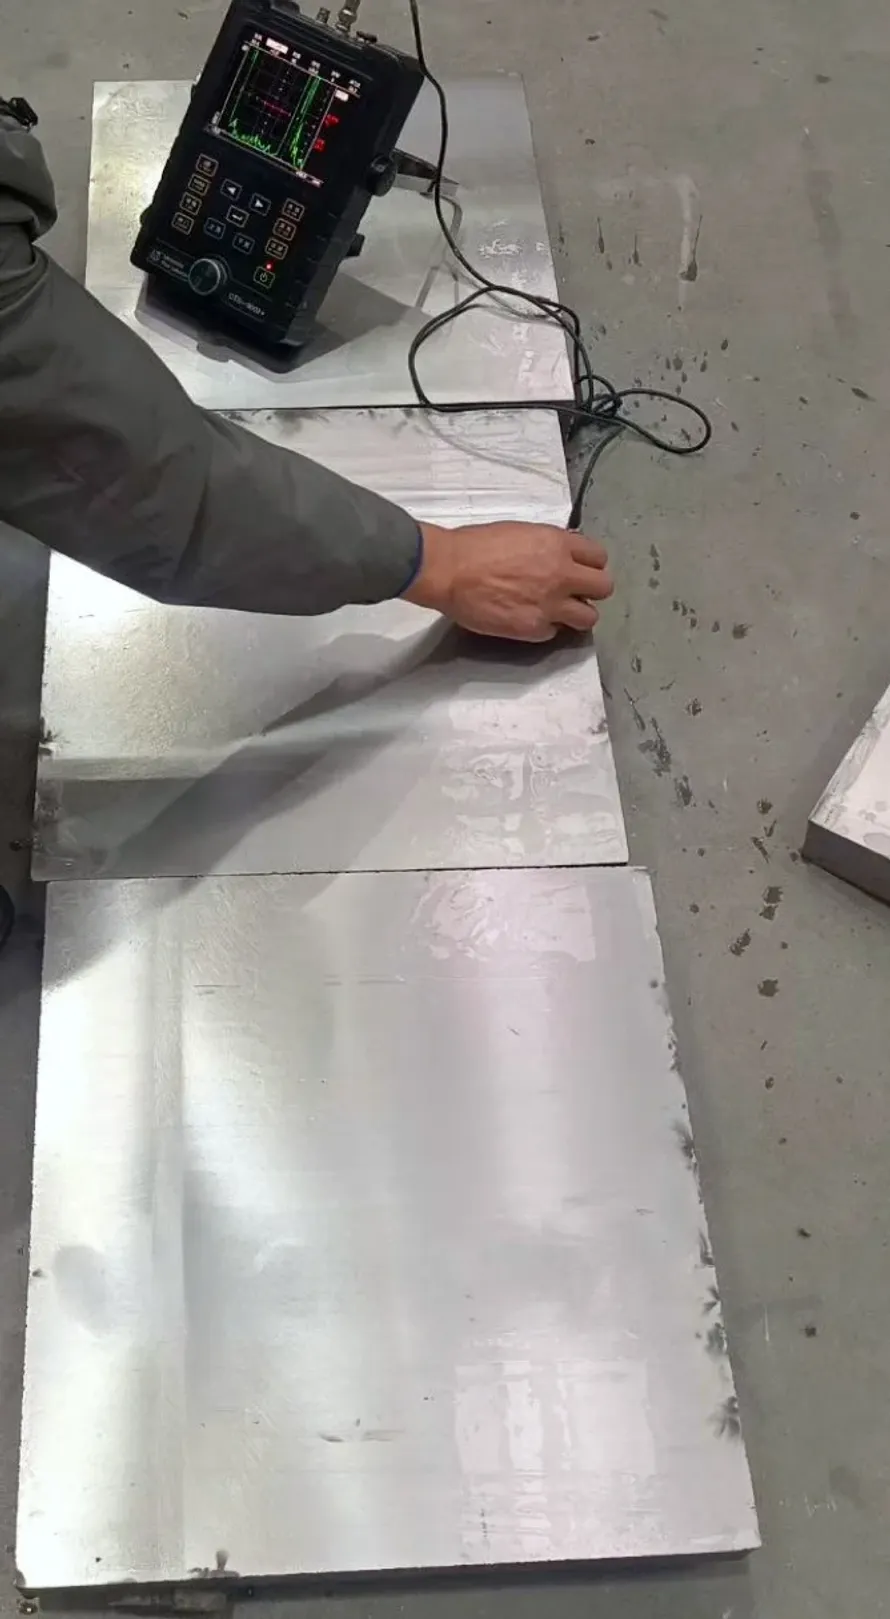
| Типовые детали | Балки шасси, узлы навески крыла, диски | Шпангоуты фюзеляжа, кронштейны, корпуса подлодок | 100 % ультразвуковой контроль сплошности | Высокие капзатраты окупаются колоссальной экономией сырья |
Развитие технологий DED не вытесняет титан из авиации. Напротив, оно трансформирует структуру спроса, смещая фокус с тяжелых поковок на высокотехнологичную проволоку и прутки для распыления. Рынок быстро меняется.
Рекомендации по закупкам для международных авиационных предприятий
Внедрение установок RPD на заводах Airbus и заказы Rolls-Royce требуют адаптации технических спецификаций на закупку. Необходима заблаговременная подготовка:
- Фиксация плавки 3x VAR в контрактах: В технических условиях на поставку проволоки и прутков необходимо закрепить требование тройного переплава VAR с предоставлением графиков плавки. Прослеживаемость критически важна.
- Двойной контроль содержания газов: Помимо плавочного анализа слитка, сертификат качества (MTC) должен отражать результаты повторного анализа углерода (C), водорода (H), кислорода (O) и азота (N) на готовой тянутой проволоке. Чистота состава гарантируется.
- Динамические тесты подачи проволоки: Перед согласованием крупных партий рекомендуется проводить прогоны на автоматических трактах подачи для замера усилий трения. Подача должна быть стабильной.
Для оценки характеристик титановой проволоки на кассетах или шлифованных прутков для аддитивного производства (WAAM/DED) ознакомьтесь с возможностями наших сертифицированных партнерских предприятий. Вы также можете направить технические требования через форму запроса коммерческого предложения для получения консультаций и образцов сертификатов MTC. Наши инженеры ответят оперативно.
Связанные продукты и услуги
- Авиационная титановая проволока на кассетах и в прутках: Высокочистые сплавы Ti-6Al-4V и Ti-6242 диаметром от 0.1 mm до 6.0 mm.
- Прутки для аддитивного производства и DED: Прецизионные прутки тройного переплава VAR для плазменного напыления и распыления.
- Характеристики сплава Ti-6Al-4V (Grade 5): Механические свойства, термообработка и нормы ELI для авиакосмических конструкций.
Источники
- Norsk Titanium AS: Third Quarter 2026 Operational and Financial Update, Oslo Børs Announcement, November 2026.
- Boyer, R. R. (2010). Attributes, characteristics, and applications of titanium and its alloys. JOM, 62(5), 21-24.
- Ingelbrecht, C., et al. (2022). Wire Arc and Plasma Additive Manufacturing of Titanium Components for Aerospace Applications. Additive Manufacturing, 48, 102450.
- ASTM F3001: Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium with Powder Bed Fusion.