В водородных проектах мегаваттного класса электролизеры с протонообменной мембраной (PEM) занимают лидирующие позиции. Качество определяет долговечность. Их динамическая гибкость, высокая плотность тока и компактность обеспечивают прямое сопряжение с нестабильными возобновляемыми источниками энергии. Однако анод PEM функционирует в жестоких условиях: кислая среда (pH 1-2), выделение кислорода, потенциалы выше 1,8V vs RHE и рабочая температура до 80°C. Эти факторы исключают нержавеющие стали и сплавы никеля, оставляя чистый титан безальтернативным материалом для биполярных пластин и пористых транспортных слоев (PTL).
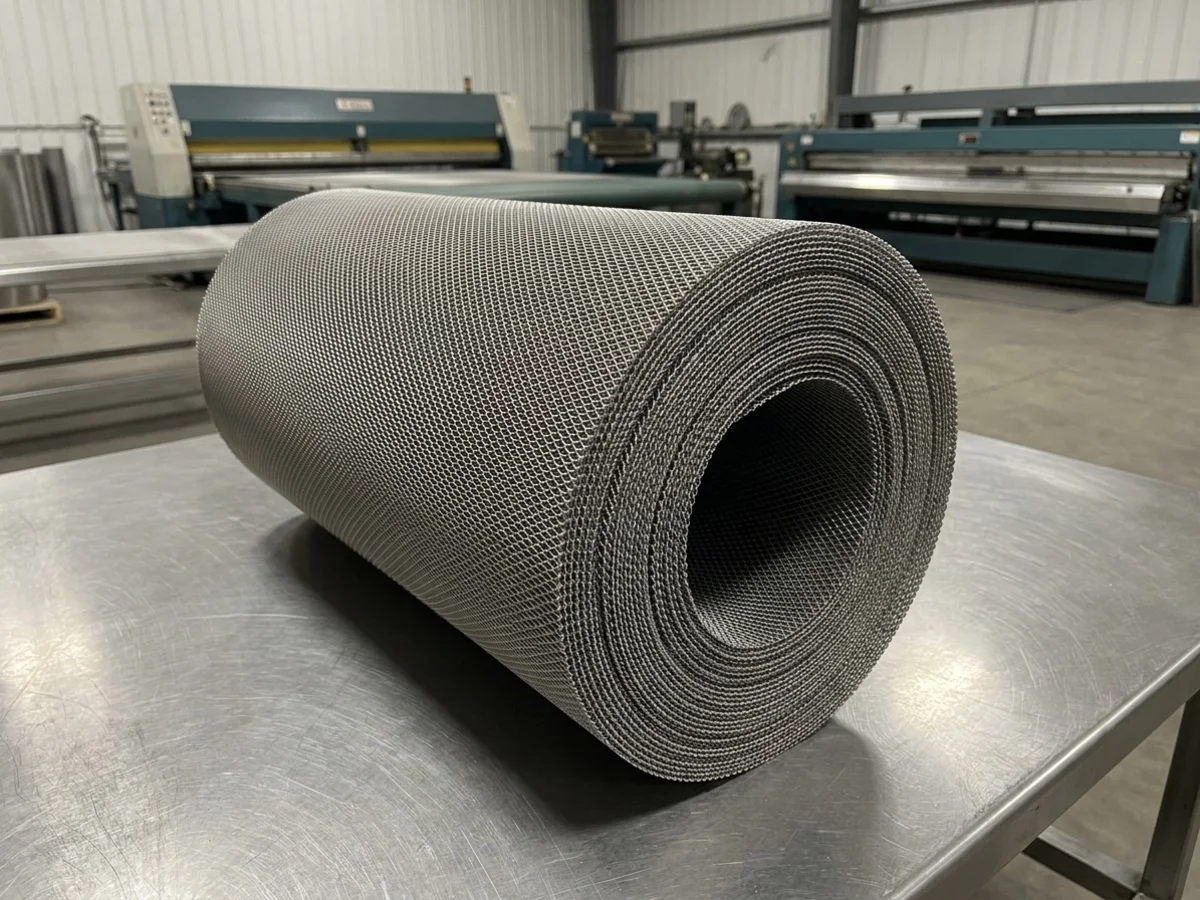 Рисунок 1: Высокоплоский спеченный титановый войлок и диффузионные среды производства Баоцзи (пористость 55%–70%, плазменное снятие заусенцев до уровня ≤5μm).
При масштабировании стеков до десятков мегаватт конструкторы и отделы снабжения сталкиваются со строгими вызовами. Риски крайне высоки. Разрушение микроканалов при штамповке, проколы полимерной мембраны заусенцами PTL и рост контактного сопротивления являются главными причинами отказов в эксплуатации.
Формование биполярных пластин: микроструктурный контроль фольги Gr1
Толщина металлических биполярных пластин PEM снижается до 0,05mm - 0,15mm. Толщина уменьшается радикально. На таких ультратонких лентах методами прецизионной микроштамповки или гидроформинга формируют плотные массивы каналов глубиной 0,2mm - 0,5mm и шириной ребер менее 0,8mm.
Стандартная коммерческая титановая фольга при вытяжке часто дает локальное утонение и трещины на углах микроканалов. Доля брака резко возрастает. Причиной служит крупное рекристаллизованное зерно и текстурная анизотропия холодной прокатки.
Согласно производственным протоколам предприятий Баоцзи (Свидетельство: oe_v1_f1c0a0e0f5f08cac2ae6a073), ультратонкая титановая фольга толщиной 0,05mm - 0,15mm (ASTM B265 Grade 1) для биполярных пластин PEM проходит непрерывный светлый отжиг в вакууме или водороде. Отжиг имеет ключевое значение.
- Размер зерна рекристаллизации: Строго фиксируется на микрокристаллическом уровне ASTM 9–11 (средний диаметр зерна менее 15μm) для равномерной пластической деформации;
- Пластичность и упрочнение: Относительное удлинение A50 превышает 35%, а отношение предела текучести к пределу прочности составляет 0,70 - 0,75;
- Качество поверхности: Шероховатость удерживается в пределах Ra≤0,15μm, исключая микронадрезы и обеспечивая надежное формование микроканалов без микротрещин.
Этот металлургический регламент обеспечивает безупречное формование пластин на серийных заводах по всему миру. Результаты доказаны практикой.
Пористые спеченные титановые среды PTL: плазменное снятие заусенцев и защита мембраны
Располагаясь между мембранно-электродным блоком (MEA) и биполярной пластиной, пористый транспортный слой (PTL) подает воду, отводит кислород и проводит электрический ток. Проводимость имеет решающее значение.
На аноде применяется спеченный титановый волокнистый войлок или пористые пластины из титанового порошка толщиной 0,25mm - 1,5mm. Поры микроскопически малы. Однако при сжатии пакета PTL часто становится причиной механического прокола дорогостоящей мембраны Nafion толщиной 50-175μm.
Практика подтверждает эту механическую опасность (Свидетельство: oe_v1_44abebba42e025f6f44cd17e): спеченный войлок и пористые спеченные титановые фильтрующие элементы для анодов PEM проходят прецизионную правку и двустороннее плазменное снятие заусенцев перед упаковкой. Прокол смертельно опасен.
- Допуск по толщине: Разброс толщины по всему полотну удерживается в пределах ±0,02mm для исключения локальных зон пережатия;
- Предел микрозаусенцев: Лазерное сканирование гарантирует отсутствие выступающих заусенцев высотой более 5μm. При давлении затяжки стека 2,5 MPa острые несплавленные волокна титана прокалывают полимерную мембрану за считанные часы, вызывая прямое короткое замыкание.
Сводная матрица технических требований к титану для PEM-электролизеров
Для составления точных технических спецификаций закупки ниже приведена таблица предельных параметров титановых компонентов PEM. Согласование критически необходимо.
| Элемент ячейки | Марка сплава и полуфабрикат | Допуски размеров и поверхности | Металлургические параметры | Типичные дефекты монтажа и работы | Обязательные сертификаты испытаний |
|---|---|---|---|---|---|
| Основа анодной биполярной пластины | Лента/фольга ASTM B265 Grade 1 (светлый отжиг) | Толщина: 0,05–0,15mm Допуск: ±0,003mm Шероховатость: Ra≤0,15μm | Зерно: ASTM 9–11 Удлинение: A50≥35% Текучесть/Прочность: ≤0,75 | Разрыв из-за крупного зерна; утонение стенки канала (>20%) с риском прорыва | EN 10204 3.1 MTC (химанализ и растяжение), 3D-профиль шероховатости, испытание на вытяжку Эриксена |
| Пористый транспортный слой (PTL) | Чистый титан (Gr1 спеченный волокнистый войлок) | Толщина: 0,25–1,0mm Допуск: ±0,02mm Пористость: 55%–70% | Диаметр волокна: 20–50μm Макс. заусенец: ≤5μm Средняя пора: 10–30μm | Заусенцы прокалывают мембрану Nafion; неравномерные поры блокируют отвод газа | Распределение пор методом точки пузырька, карта толщин, отчет плазменного снятия заусенцев |
| Основа катодной биполярной пластины | ASTM B265 Grade 1 или плакированная фольга | Толщина: 0,08–0,20mm Допуск: ±0,005mm Шероховатость: Ra≤0,20μm | Зерно: ASTM 8–10 Удлинение: A50≥30% Остаточный водород: H≤0,003% | Водородное охрупчивание и замедленное разрушение; накопление размерных погрешностей | Анализ водорода методом плавления в инертном газе, межкристаллитная коррозия, плоскостность I-Unit |
Внедрение данных нормативов повышает выход годных стеков при сборке выше 99.5%. Стандарты задают планку.
Рыночные тренды и рекомендации по закупкам титана для водородной энергетики
Аналитика запросов наших заводов фиксирует структурные сдвиги (Свидетельство: oe_v1_88a2a9c68ce81f7e4ac3eda4): за последние двенадцать месяцев наибольший прирост заказов пришелся на титан для электроники и компонентов PEM-электролизеров. Тенденция выражена отчетливо. Напротив, сегмент традиционных труб для химической отрасли показал снижение темпов.
При согласовании договоров на поставку титановых материалов для PEM инженерам рекомендуется соблюдать три правила. Внимание исключает потери.
- Исключать фольгу из вторичного лома: Глубокая вытяжка микроканалов не допускает повышенных примесей. Дешевая фольга из переплава лома приводит к трещинам. Требуйте подтверждения выплавки из первичной титановой губки.
- Фиксировать плоскостность и напряжения рулона: Для скоростной штамповки задавайте плоскостность в пределах 15 I-Units, чтобы исключить коробление ленты при размотке.
- Координировать допуски под PVD-покрытия: Поскольку титан формирует диэлектрический оксидный слой на аноде, защитные покрытия (5–20nm платины, оксида иридия или TiN) требуют безупречно чистых подложек без жировых загрязнений.
Ознакомиться с нашими 20-валковыми прокатными станами Сендзимира, вакуумными печами и чистыми помещениями можно в разделе производство и контроль качества в Баоцзи. Перед заказом штамповой оснастки направьте чертежи через наш технический стол запросов для получения бесплатного аудита штампуемости микроканалов и сборки PTL.