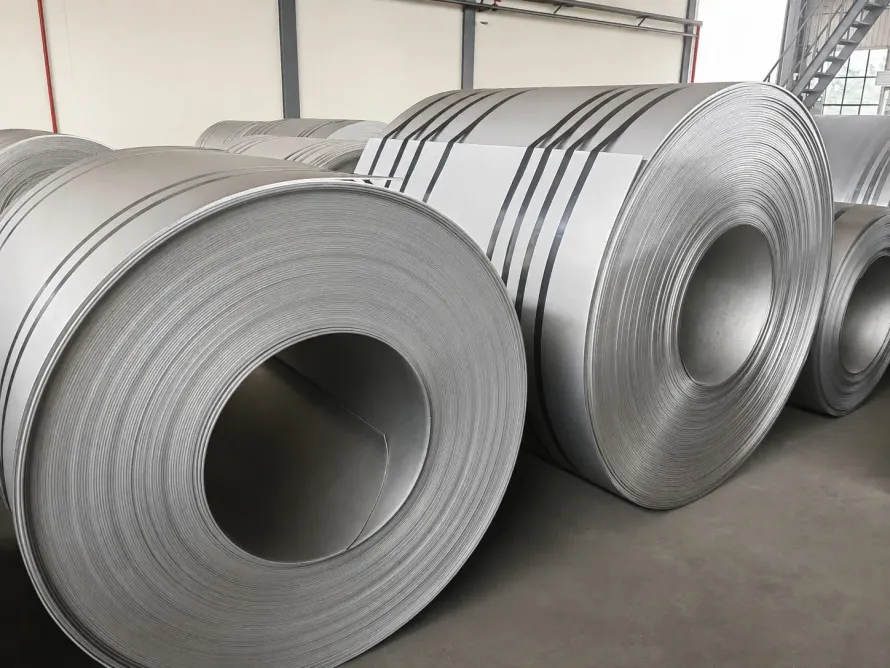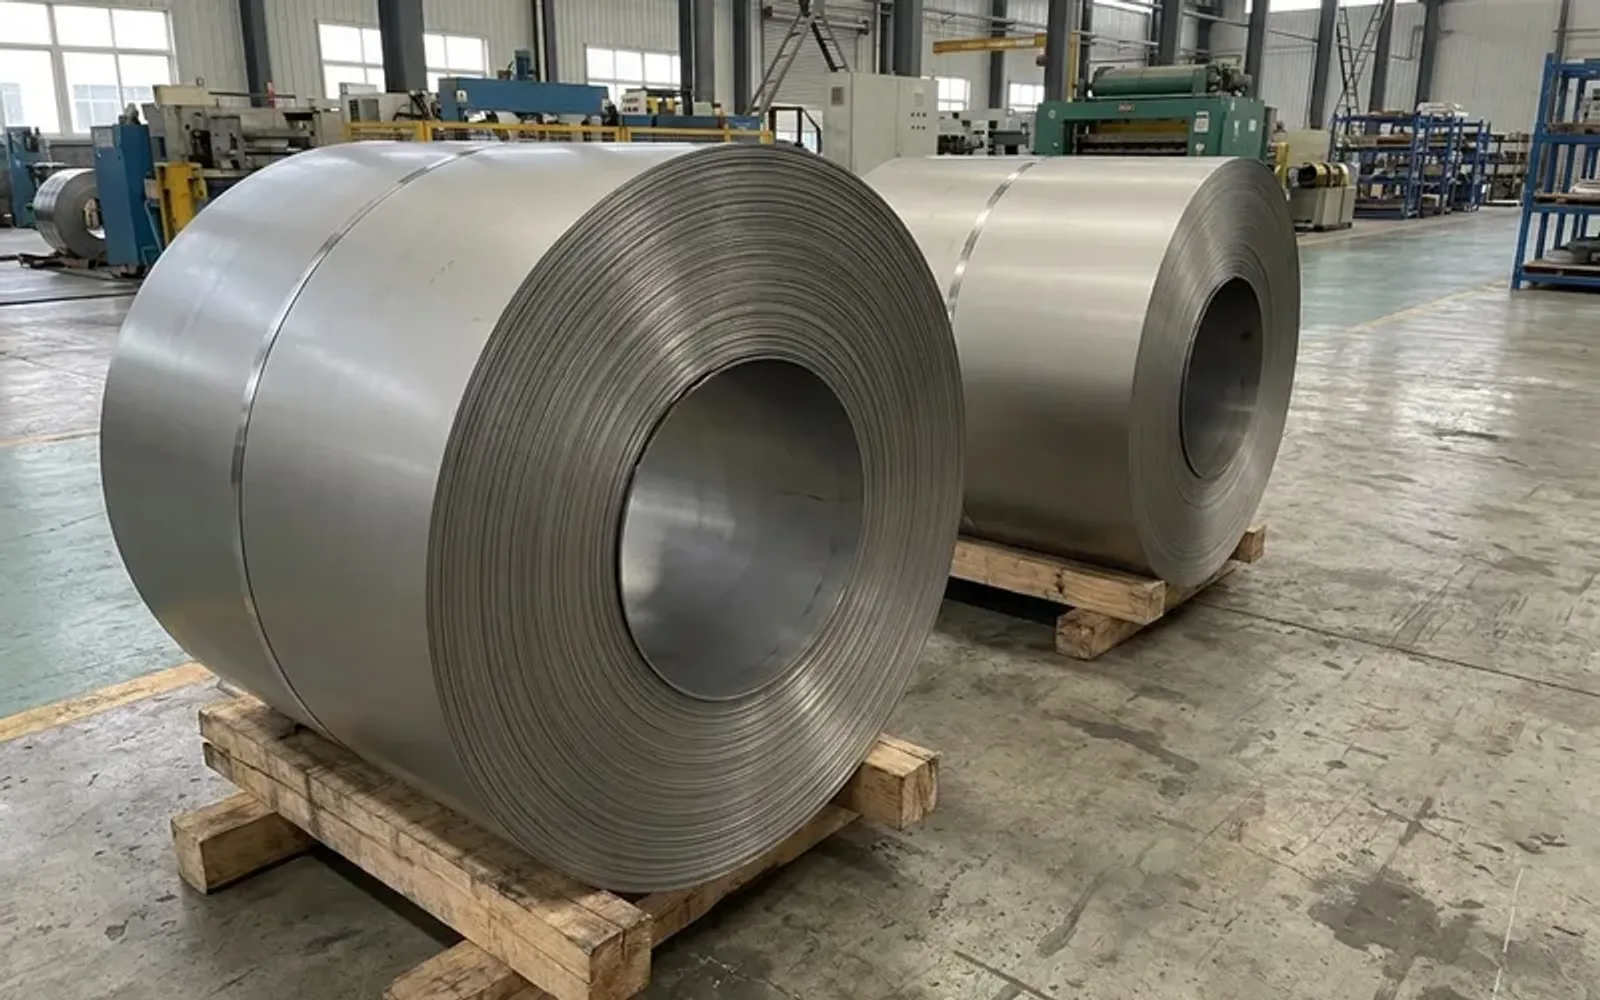
При проектировании металлических биполярных пластин водородных PEM-электролизеров, шарниров складных смартфонов, высокочастотных акустических мембран и тактильных датчиков силы для гуманоидной робототехники инженеры все чаще выходят за пределы стандартных толщин листового проката. Главный вопрос снабжения и инжиниринга звучит так: до какой минимальной толщины реально прокатать титановую фольгу в промышленных объемах и какие параметры допуска, планшетности и отжига необходимо зафиксировать при заказе толщин вплоть до $0,005\text{ мм}$ ($5\ \mu\text{m}$)?
Заказчики нередко указывают в заявке только ASTM B265 Grade 1 или Grade 2, не учитывая, что обычные 4-валковые станы упираются в физический предел минимальной толщины уже на $0,02\text{ мм}$ ($20\ \mu\text{m}$). Опираясь на производственные данные двух 20-валковых реверсивных станов Сендзимира ($750\text{ мм}$) наших партнёрских предприятий, мы разберем металлургические правила закупки титановой фольги толщиной от $5\ \mu\text{m}$ до $150\ \mu\text{m}$.
1. Почему обычная прокатка останавливается на 20 мкм, а 20-валковый стан Сендзимира берет 5 мкм
При комнатной температуре титан имеет гексагональную плотноупакованную (ГПУ) кристаллическую решетку с быстрым деформационным упрочнением и модулем упругости около $105\text{ ГПа}$ (вдвое ниже стали). По мере утонения ленты рабочие валки испытывают упругое сплющивание в очаге деформации. Когда радиус упругого сплющивания достигает критического значения, дальнейший рост давления гидроцилиндров лишь деформирует сами валки, но не уменьшает толщину полосы (предел минимальной прокатываемой толщины).
- Потолок обычных 4- и 6-валковых станов ($\ge 0,02\text{ мм}$): При диаметре рабочих валков $120\text{—}250\text{ мм}$ стандартные клети достигают предела на $0,02\text{ мм}$ ($20\ \mu\text{m}$), требуя частых промежуточных отжигов и обрезки кромки (выход годного 50–80 %).
- Физика 20-валкового стана Сендзимира 750 мм (до $0,005\text{ мм} / 5\ \mu\text{m}$): Наша линия ультратонкой титановой фольги 5 мкм на базе 20-валкового стана Сендзимира построена по пирамидальной схеме 1-2-3-4: два миниатюрных рабочих валка опираются на четыре первых промежуточных, шесть вторых промежуточных и восемь массивных опорных осей внутри моноблочной станины. Сверхмалый угол захвата радикально снижает удельное усилие прокатки. В паре с замкнутой лазерной/рентгеновской системой автоматического регулирования толщины (AGC) стан стабильно прокатывает титановую фольгу Grade 1 и Grade 2 до $0,005\text{ мм}$ ($5\ \mu\text{m}$) при ширине рулона до $640\text{ мм}$ и допуске по толщине $\pm 0,001\text{ мм}$ ($\pm 1\ \mu\text{m}$).
[Горячекатаный травленый подкат титана в рулонах: 2,5–3,0 мм]
        │
        ▼
[Предварительная прокатка + травление HNO3-HF (HNO3:HF ≥ 7:1, прирост H < 10 ppm)]
        │
        ▼
[Реверсивная прецизионная прокатка на 20-валковом стане Сендзимира (750 мм)]
 • Миниатюрный рабочий валок + 8-осевая моноблочная жесткая опора
 • Замкнутый контур AGC: толщина до 0,005 мм (5 мкм), допуск ±0,001 мм
        │
        ▼
[Горизонтальная линия высоковакуумного светлого отжига (поверхность BA)]
 • Нулевой риск кислотного наводороживания; равноосное зерно ASTM 9–11
        │
        ▼
[22-роликовая изгибно-растяжная правильная машина + прецизионная резка]
 • Снятие остаточных напряжений прокатки; планшетность ≤ 2 I-units без коробления
2. Матрица технических требований для четырех ключевых отраслей
Формулировка «ASTM B265 Grade 1 Foil» в спецификации без указания балла зерна, планшетности и состояния поставки приводит к порывам при штамповке или короблению после лазерной резки. Ниже приведены проверенные параметры наших партнёрских предприятий:
| Целевое применение | Рекомендуемая марка и толщина | Допуск по толщине и планшетности | Состояние поверхности и микроструктура | Риски при отсутствии требований в ТЗ |
|---|---|---|---|---|
| Акустические купола ВЧ-динамиков и разрывные мембраны | Grade 1 / Zr7020,005–0,025 мм (5–25 мкм) | Толщина $\pm 0,001\text{ мм}$ 100 % оптический контроль без проколов | Вакуумный светлый отжиг (BA) или нагартованное состояние (1/2H–Full Hard) | Разнотолщинность $>2\ \mu\text{m}$ смещает резонансную частоту ($f_0$) и давление разрыва |
| Мембраны тактильных датчиков силы роботов | Grade 5 / Grade 10,015–0,10 мм (15–100 мкм) | Толщина $\pm 0,0015\text{ мм}$ Планшетность $\le 2\text{ I-units}$ | Двухступенчатый отжиг снятия напряжений BA (нулевой гистерезис ползучести) | Остаточные напряжения вызывают дрейф нуля после $10^7$ циклов нагружения |
| Подложки шарниров складных смартфонов и 3C-корпуса | Grade 2 / Grade 50,02–0,08 мм (20–80 мкм) | Планшетность $\le 2\text{ I-units}$ Заусенец кромки $\le 3\ \mu\text{m}$ | 22-роликовая правка растяжением + BA ($\text{Ra} \le 0,10\ \mu\text{m}$) | Неправленная лента сворачивается «лодочкой» сразу после микрорезки УФ-лазером |
| Биполярные пластины PEM-электролизеров и ТЭ | Grade 1 (низкий Fe / низкий O)0,05–0,15 мм (50–150 мкм) | Толщина $\pm 0,003\text{ мм}$ Макс. ширина $640\text{ мм}$ | Мелкое зерно ASTM 9–11 Удлинение $A_{50} \ge 35%$, $\text{Ra} \le 0,15\ \mu\text{m}$ | Крупное зерно (ASTM 5–6) дает «апельсиновую корку» и трещины микроканалов при гидроформовке |
3. Три практических правила закупки ультратонкой титановой фольги
Правило 1: Для толщин менее 0,5 мм требуйте вакуумный светлый отжиг (BA) вместо кислотного травления
На холоднокатаном листе толщиной $0,3\text{—}3,0\text{ мм}$ используется травильная ванна $\text{HNO}_3\text{-HF}$ с контролируемым соотношением для поддержания низкого поглощения водорода. Однако при толщине менее $0,5\text{ мм}$ — и особенно в диапазоне $0,005\text{—}0,10\text{ мм}$ — удельная площадь поверхности настолько велика, что любое мокрое травление грозит точечным сквозным растравом и водородной хрупкостью. Всегда указывайте горизонтальный высоковакуумный светлый отжиг (BA) ($\text{Ra} \le 0,15\ \mu\text{m}$, $H \le 0,010\text{ масс.%}$).
Правило 2: Разделяйте мягкое состояние для глубокой вытяжки и упругое нагартованное состояние
- Для биполярных пластин PEM и микроканальных теплообменников: Требуйте полностью рекристаллизованный светлый отжиг с размером зерна ASTM E112 9–11 баллов и относительным удлинением $A_{50} \ge 35%$.
- Для акустических диффузоров, калиброванных прокладок и упругих элементов датчиков: Фиксируйте точную степень нагартовки (1/4 Hard, 1/2 Hard или Full Hard с низкотемпературным отпуском), а не базовое отожженное состояние по ASTM B265.
Правило 3: Прокатка циркониевой/никелевой фольги и подвесная морская упаковка
Помимо титана, наши два 20-валковых стана Сендзимира ($750\text{ мм}$) прокатывают ядерную и химическую циркониевую фольгу (Zr702/Zr705 до 0,01 мм) и высокочистую никелевую ленту (Ni200/Ni201). Для защиты торцов фольги толщиной $5\text{—}50\ \mu\text{m}$ при морской и авиадоставке каждый рулон наматывается на жесткую эпоксидную втулку, вывешивается на ложементах из вспененного полиэтилена (EPE) без касания дна ящика, вакуумируется в барьерный фольгированный пакет с силикагелем и упаковывается в усиленные фанерные ящики стандарта ISPM-15.
4. Проверьте допуски, планшетность и раскрой перед размещением заказа
Если вы подбираете ультратонкую титановую ленту или фольгу для водородных электролизеров, складной электроники, акустических излучателей или робототехнических датчиков, воспользуйтесь нашим калькулятором массы и длины рулона титана. Чтобы согласовать чертежные допуски или запросить образцы с полным комплектом сертификатов испытаний материала (MTC), перейдите на страницу запроса котировки и бесплатного аудита спецификаций и выберите позицию 0.005mm (5μm) 20-High Rolled Titanium Foil.