В точном производстве аэрокосмических узлов, медицинских имплантатов и оборудования химической промышленности детали из титана после механической обработки обязательно проходят отжиг для снятия напряжений. Термообработка строго обязательна. Однако при входном контроле зарубежных заказчиков цветовые оттенки поверхности нередко становятся причиной технических споров. Споры возникают регулярно.
Многие контролеры ошибочно принимают соломенно-желтый, голубоватый или фиолетовый оттенок за катастрофическое насыщение кислородом. Подобная отбраковка преждевременна. Цвет поверхности не равен структурному разрушению. Внешний вид бывает обманчив. Путаница между безвредной нанометровой оксидной пленкой и хрупким альфа-слоем (alpha-case) приводит к дорогостоящему браку и срыву сроков поставок.
Настоящее руководство разъясняет решающее влияние атмосферы печи, металлографические критерии приемки и правила безопасного снятия дефектного слоя.
Атмосфера определяет риск: Нанопленка против диффузионного слоя
Титан обладает исключительным химическим сродством к кислороду и азоту. Сродство чрезвычайно велико. При температуре свыше $450^\circ\text{C}$ металл интенсивно поглощает газы из окружающей среды.
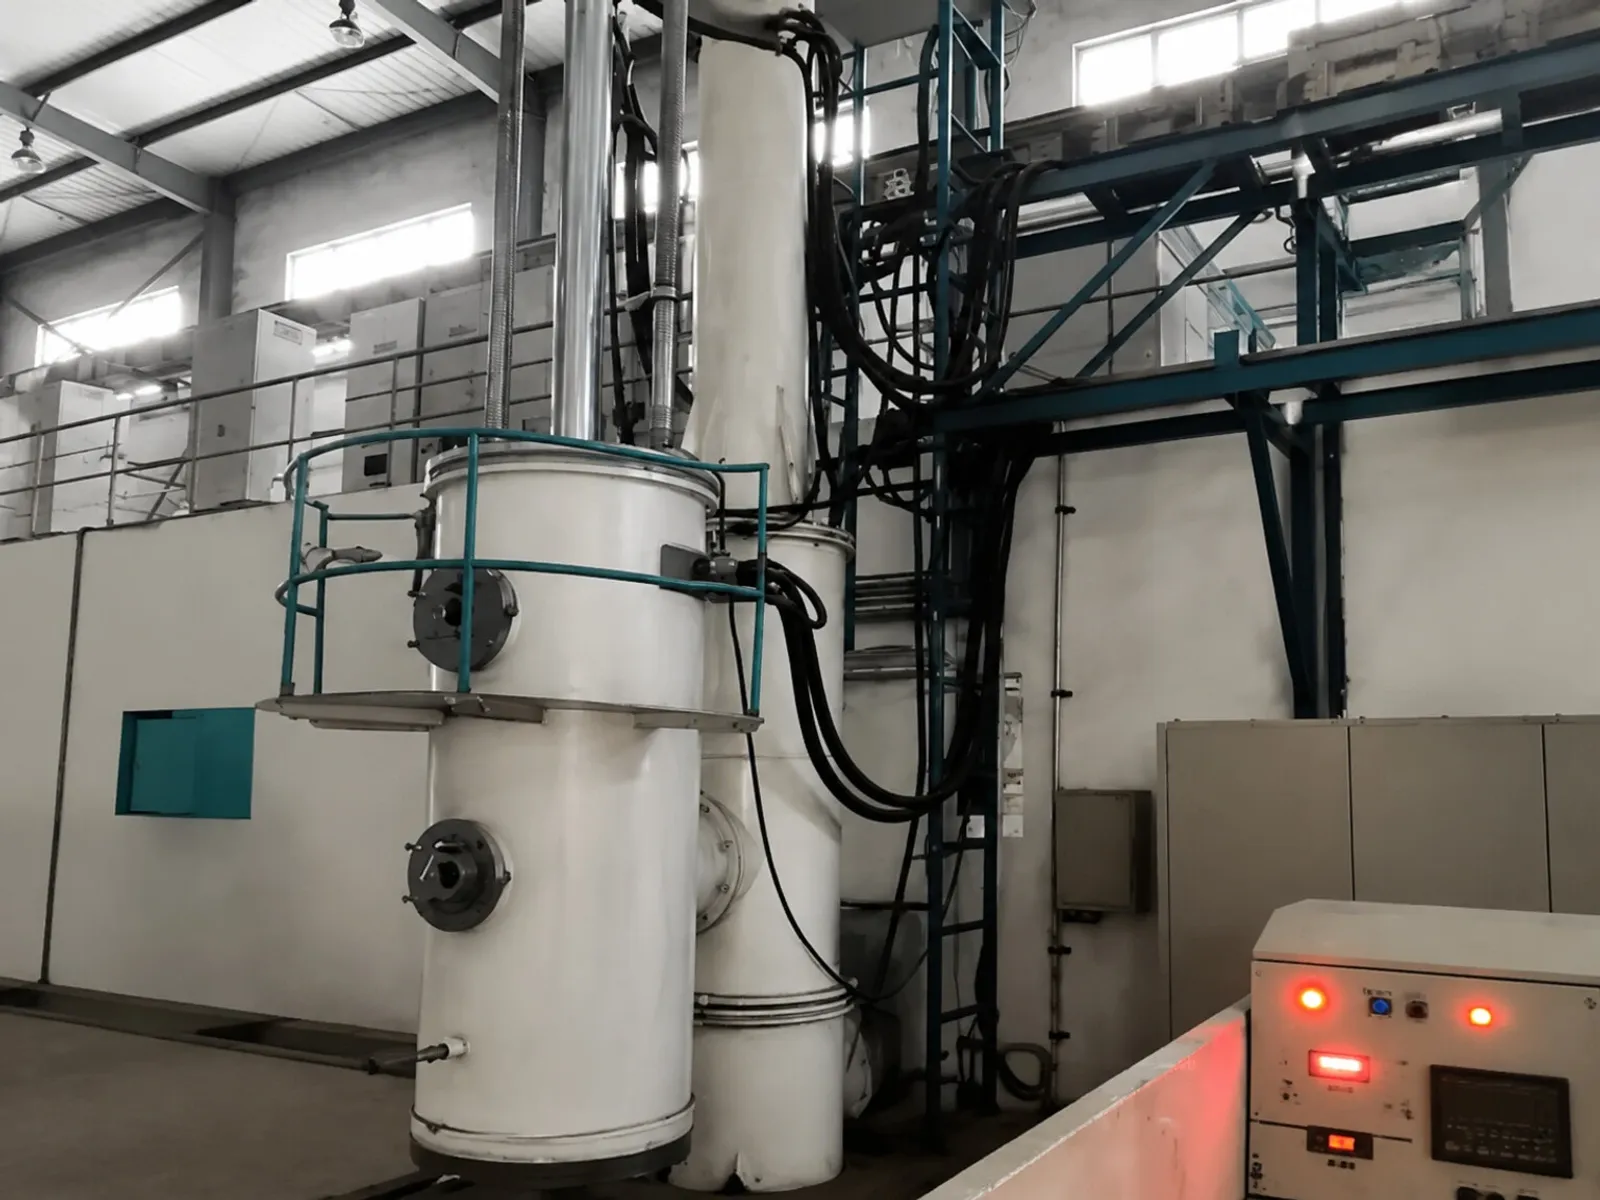
Металлургические аудиты на партнёрских предприятиях термообработки подтверждают ключевой закон: влияние на структуру определяется атмосферой термообработки, а не одним лишь цветом. Решает атмосфера печи. В высоковакуумных печах с давлением от $10^{-3}\text{ Pa}$ до $10^{-2}\text{ Pa}$ микроследы аргона при охлаждении создают пленку диоксида титана ($\text{TiO}_2$) толщиной всего от $10\text{ nm}$ до $80\text{ nm}$. Тонкие пленки безопасны. Эта нанопленка вызывает оптическую интерференцию, давая соломенный или синеватый цвет. Кислород локализован на внешней поверхности. Металлическая основа свободна от диффузии, сохраняя прочность и усталостную долговечность.
Если же титан нагревается на воздухе, в плохо продуваемых камерных печах или при натекании через фланцы вакуумной камеры, кислород проникает глубоко в кристаллическую решетку. Диффузия кислорода опасна. Кислород является мощным альфа-стабилизатором. Растворяясь в металле, он резко повышает температуру фазового превращения, формируя твердый, крупнозернистый и чрезвычайно хрупкий поверхностный слой — альфа-слой.
Толщина этого слоя обычно составляет от $10\ \mu\text{m}$ до сотен микрометров. Хрупкость крайне высока. Этот слой лишен пластичности. При циклических или изгибающих нагрузках в нем мгновенно зарождаются микротрещины, быстро прорастающие в вязкую сердцевину. Трещины разрушают деталь. Оценка качества только по цвету недопустима; проверка непрерывных графиков вакуума и точки росы служит главным барьером безопасности.
Металлографические критерии: Профили твердости и микрошлифы
Для надежного разграничения безвредных цветов побежалости и опасного альфа-слоя контролеры должны опираться на металлографические шлифы образцов-свидетелей. Контроль требует точности.
Аэрокосмические и промышленные стандарты AMS 2801, AMS 4928 и ASTM E384 предписывают обязательное изготовление поперечных микрошлифов и замер микротвердости по Виккерсу. Стандарты определяют приемку.
Образцы вырезаются перпендикулярно поверхности, заливаются смолой, полируются и протравливаются реактивом Кролля ($1%-3%\ \text{HF} + 2%-6%\ \text{HNO}_3 + \text{H}_2\text{O}$). Травление проявляет структуру. При увеличении в 500–1000 крат истинный альфа-слой виден как светлая непрерывная поверхностная полоса непревращенной альфа-фазы, резко контрастирующая с сердцевиной. Полоса видна четко.
Замеры микротвердости по Виккерсу с нагрузкой от $10\text{ gf}$ до $50\text{ gf}$ с шагом $0,01\text{ mm}$ дают окончательное заключение:
- Базовая твердость сердцевины: Определение средней твердости ($HV_{\text{core}}$) по трем отпечаткам в незатронутом основном металле;
- Критерий альфа-слоя: Прирост микротвердости на $\Delta HV \ge 50$ относительно сердцевины подтверждает наличие хрупкого обогащенного кислородом слоя;
- Эффективная глубина слоя: Расстояние от поверхности до точки, где твердость снижается до значения сердцевина $+20\text{ HV}$, принимается за полную глубину.
При наличии безвредной вакуумной оксидной пленки первый отпечаток на удалении $0,01\text{ mm}$ от края отклоняется от сердцевины менее чем на $15\text{ HV}$. Замеры подтверждают надежность.
Техническое сравнение: Цвета побежалости в вакууме и альфа-слой
Следующая таблица служит практическим руководством для инженеров по закупкам и специалистов отдела технического контроля:
| Контрольный параметр | Вакуумные цвета побежалости (Temper Tint) | Воздушный/аварийный альфа-слой (Alpha-Case) | Метод испытания и норматив | Рекомендации по закупке и приемке |
|---|---|---|---|---|
| Условия образования | Высокий вакуум ($< 10^{-2}\text{ Pa}$) с охлаждением в газе | Нагрев на воздухе или течь вакуумного контура | Анализ цифровых диаграмм вакуума и точки росы | Требовать протоколы печи в составе сертификата MTC |
| Глубина слоя | Нанометры ($< 100\text{ nm}$); поверхностная пленка | Микрометры ($10\ \mu\text{m} - 200\ \mu\text{m}$); глубокая диффузия | Поперечный металлографический шлиф (Кролль) | Предусматривать образцы-свидетели на садку |
| Прирост твердости | $\Delta HV < 20$; равномерная твердость по сечению | $\Delta HV \ge 50$; резкое охрупчивание поверхности | Замер микротвердости по Виккерсу ASTM E384 | Запретить оценку переносными твердомерами Либа |
| Влияние на металл | Нулевое снижение предела текучести и усталости | Резкое падение ударной вязкости, риск трещин | Испытания на осевую усталость по ASTM E466 | Изолировать нагруженные детали при дефекте |
| Способ удаления | Простой: абразивная салфетка, обезжиривание | Сложный: механическая обработка или химфрезерование | Капиллярная дефектоскопия (PT) и шероховатость | Припуск на обработку должен превышать глубину |
Технологические правила обработки и припуски в производстве
При обнаружении альфа-слоя неквалифицированная зачистка или поспешная отбраковка наносят ущерб. Грамотная доработка спасает изделия. Производственные предприятия применяют строгие правила восстановления деталей.
Во-первых, решение зависит от условий эксплуатации изделия. Назначение определяет подход.
- Обязательное 100%-е удаление: На деталях, работающих в условиях циклической усталости (лопатки турбин, титановый крепеж), трубопроводах высокого давления и кромках под сварку альфа-слой недопустим;
- Ограниченный допуск: На статических ненагруженных емкостных элементах (днища резервуаров, футеровка) по согласованию допускается ограниченная глубина слоя.
Во-вторых, выбор способа удаления определяется односторонним припуском на механическую обработку. Припуск определяет метод.
- Если односторонний припуск превышает замеренную глубину альфа-слоя плюс запас $0,5\text{ mm}$, предпочтительна обработка резанием на станках с ЧПУ. Резание высокоэффективно. Острый инструмент и достаточная подача позволяют заглубиться в вязкий основной металл под дефектным слоем, избегая поверхностного трения и сколов пластин.
- На тонкостенных деталях или при нехватке механического припуска обязательно химическое фрезерование в растворе азотной и плавиковой кислот ($\text{HNO}_3\text{-HF}$). Травление требует контроля. Предприятия химической обработки обычно контролируют состав ванны и температуру при травлении титана. Соотношение азотной кислоты к плавиковой выше 10:1 исключает насыщение титана водородом при травлении.
До размещения заказа наша команда выполняет для международных покупателей предварительный аудит чертежей и спецификаций (Pre-RFQ Audit). Экспертиза исключает риски. Анализируются спецификации на титановые прутки и титановые листы и плиты, чтобы гарантировать достаточный припуск для чистового удаления окисленного слоя.
Отправьте ваши чертежи через наш портал предварительного аудита чертежей и спецификаций для оперативного согласования допусков и припусков. Ознакомьтесь с нашими партнёрскими предприятиями и регламентом качества или рассчитайте размеры заготовок с помощью калькулятора веса и припусков титана. Инженеры предоставят исчерпывающую консультацию.
Связанные продукты и услуги
- Технический паспорт титанового сплава Grade 5 (Ti-6Al-4V): Механические свойства и режимы термообработки прутков и плит.
- Прецизионные бесцентрово-шлифованные титановые прутки: Круглые прутки после вакуумного отжига с квалитетом h6/h7 без дефектного поверхностного слоя.
- Холоднокатаные титановые листы и плиты: Гидроабразивная резка без зон термического влияния.
- Инженерный калькулятор веса и единиц измерения титана: Точный расчет теоретического веса заготовок и объемов стружки.
- Производственные мощности в Баоцзи и регламент качества: Описание вакуумных печей, измерений микротвердости и заводских сертификатов 3.1 MTC.
- Аудит чертежей и оформление технического запроса: Проверка чертежей технологами и расчет прозрачных цен.