При проектировании аппаратов для химической и аэрокосмической промышленности расчеты методом конечных элементов (МКЭ) часто дают расчетную толщину стенки 6,3 мм. С учетом запаса прочности конструкторы автоматически округляют размер до 7,0 мм, а при 8,2 мм закладывают в чертеж 9,0 мм или 11,0 мм.
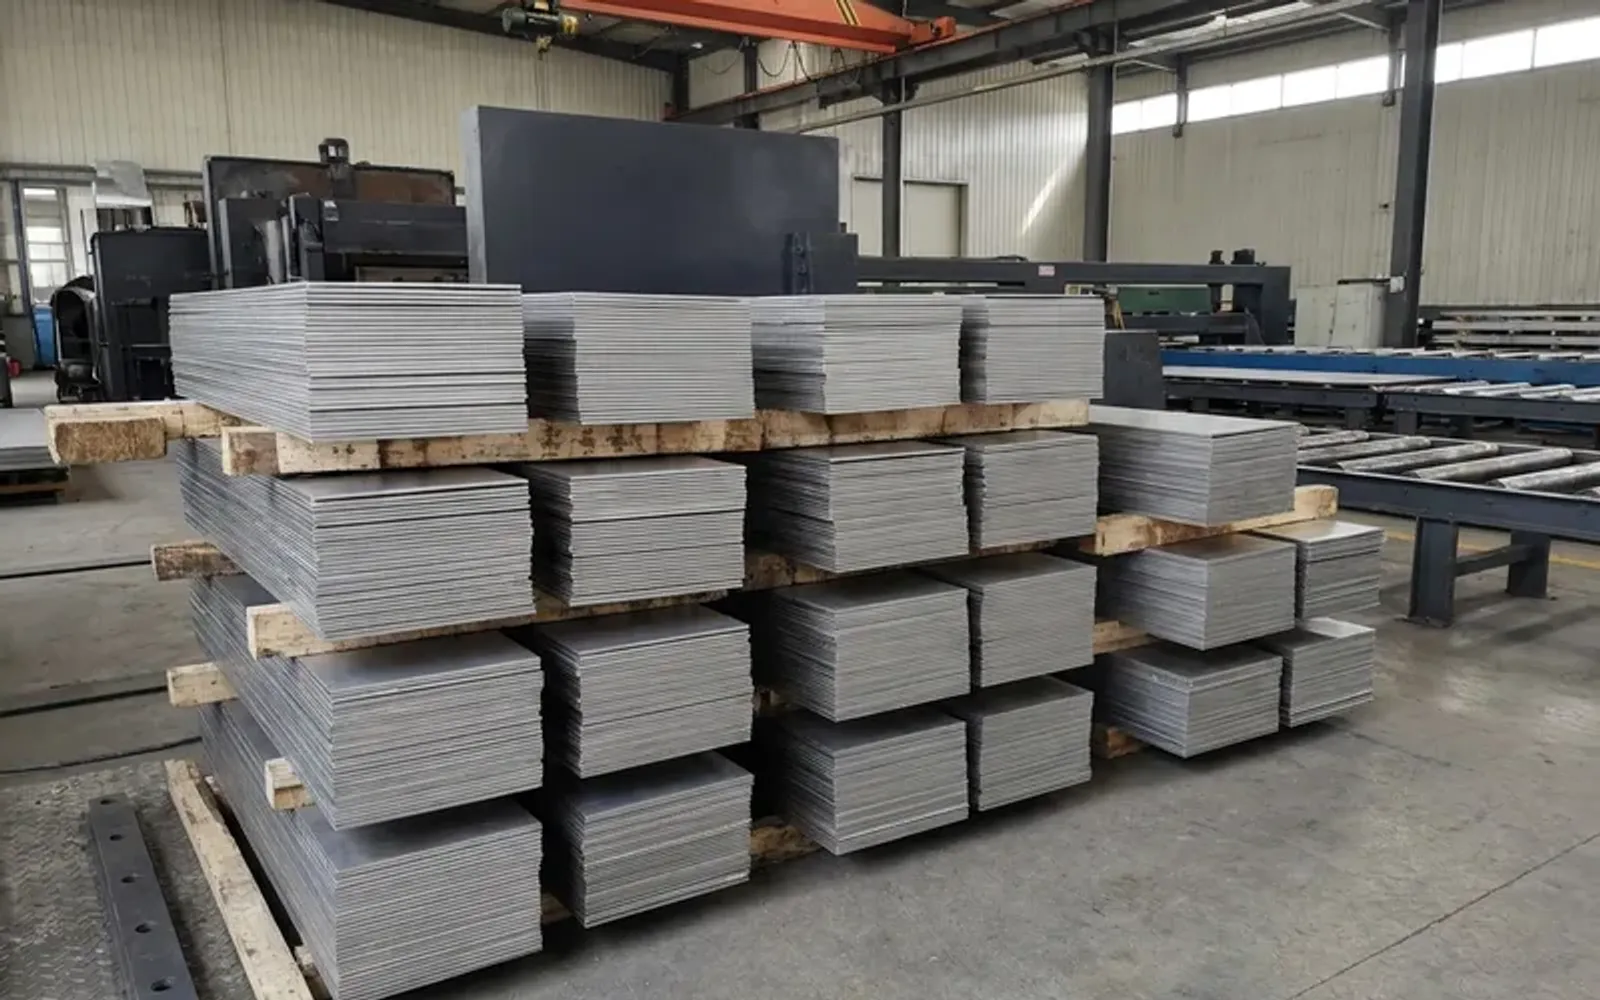
Для опытных закупщиков это очевидная ловушка перерасхода бюджета. Несмотря на то, что на мировых складах хранятся тысячи тонн титанового проката по ASTM B265, ни один поставщик не держит в наличии плиты толщиной 7мм, 9мм, 11мм или 13мм.
1. Экономика прокатного стана
Прокатные станы работают по строго стандартизированной четной сетке: 4, 6, 8, 10, 12, 14, 16, 20, 25, 30 мм. Переналадка валков на нечетные толщины занимает от 3 до 12 часов и сопровождается повышенным браком при настройке зазора.
2. Дилемма снабжения: спецзаказ или фрезерование
- Путь А (Заказ проката на стане): Минимальный объем партии (MOQ) от 1 до 2 тонн и срок поставки 35–45 дней.
- Путь Б (Фрезерование плиты 8мм): 12,5% дорогого титана превращается в стружку, растут затраты на портальную мехобработку и возникает риск коробления из-за снятия поверхностных напряжений.
3. Золотое правило: Проектирование с учетом поставок
При толщинах более 6 мм конструкторам следует округлять расчетный размер до ближайшей четной стандартной толщины (8,0 мм вместо 7,0 мм). Это сокращает срок отгрузки с 6 недель до 48 часов и дает реальную экономию бюджета более чем на 30%.