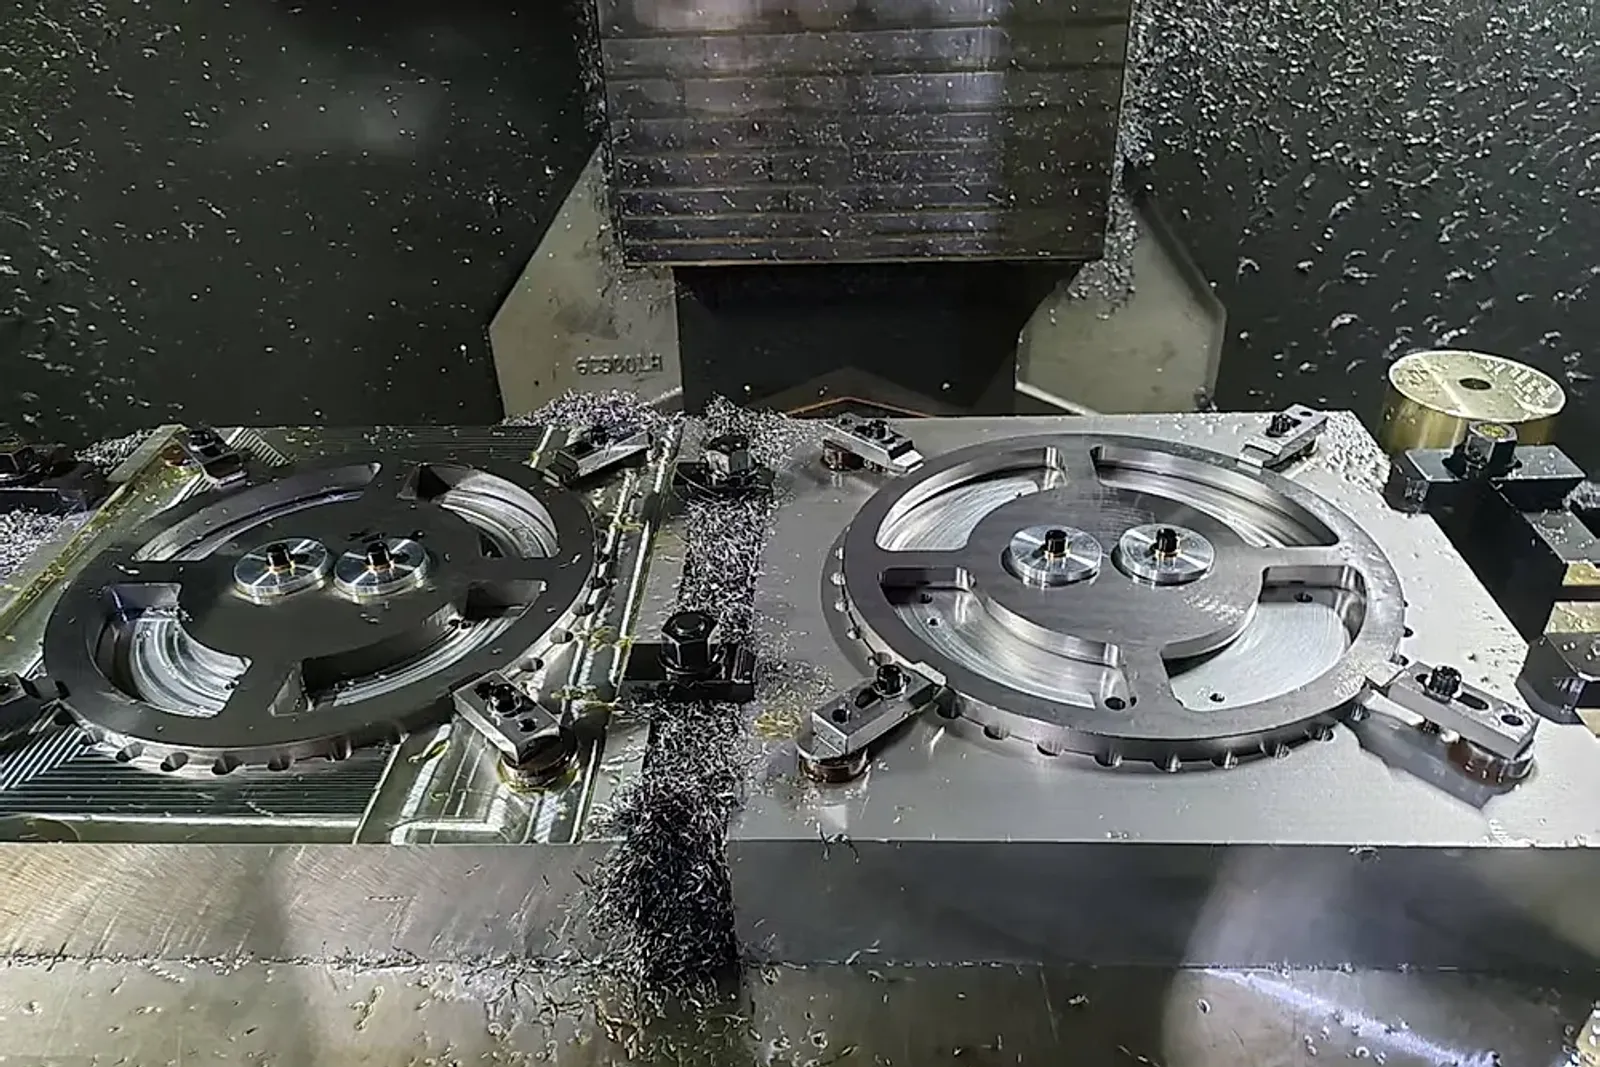
В пятикоординатных цехах, фрезерующих тонкостенные авиационные шпангоуты, травматологические костные пластины и прецизионные корпуса приводов гуманоидных роботов, самая дорогая причина брака — не поломка фрезы, а поводка после раскрепления. Геометрия уходит мгновенно. Пока заготовка притянута гидравлическими прижимами или вакуумным столом, измерительный щуп станка фиксирует плоскостность в пределах 0,02 мм; но стоит оператору ослабить крепеж, как тонкие борта сходятся внутрь или днище выгибается на 0,15 мм – 0,40 мм, отправляя в изолятор брака многочасовые детали.
Технологи часто пытаются победить это коробление снижением подачи или переходом на более острые концевые фрезы с переменным шагом, однако деформация никуда не исчезает. Корень проблемы скрыт в заготовке. Когда коэффициент выборки металла превышает 70 % от исходного объема, размерная стабильность закладывается еще до выдачи металла на станок — на этапе термообработки и правки проката.
Являясь интегрированной платформой цепочки поставок титана, работающей с сертифицированными партнерскими площадками (certified partner facilities), мы разбираем металлургическую природу коробления тонкостенных деталей и приводим готовые формулировки заказа по стандарту AMS 2801. Точное техзадание исключает брак.
Почему тонкостенный титан пружинит: низкий модуль упругости и запертые напряжения
Деформационное поведение тонкостенного титана принципиально отличается от алюминиевого сплава 7075-T6 или аустенитной нержавеющей стали. Физика сплава усиливает любой дисбаланс. Основной конструкционный сплав Grade 5 (Ti-6Al-4V) имеет при комнатной температуре модуль упругости около 110 GPa — лишь около 52 % от показателя конструкционной или нержавеющей стали — при минимальном пределе текучести свыше 828 MPa. Сочетание высокой прочности и малой жесткости заставляет тонкие ребра упруго отжиматься под давлением фрезы и резко отыгрывать назад после снятия зажимного усилия.
Еще сильнее на геометрию влияет скрытая эпюра остаточных напряжений внутри обычного сортового и листового проката:
- Несимметричные напряжения после холодной роликовой правки: После горячей прокатки и охлаждения стандартные титановые прутки и плиты проходят многовалковые правильные машины или прессы для достижения норм прямолинейности ASTM B348 и ASTM B265. Внешняя ровность обманчива. Механическая холодная или теплая правка убирает видимый прогиб за счет пластической деформации наружных волокон относительно упругой сердцевины, запирая в сечении встречные зоны растяжения и сжатия.
- Нарушение силового равновесия при выборке от 70 % до 90 % металла: Когда пятиосевой станок выбирает от 70 % до 90 % массы сплошной плиты с одной стороны или вскрывает глубокие асимметричные карманы, уравновешивающий внешний слой срезается. Внутренние изгибающие моменты перераспределяются сразу. После освобождения прижимов оставшаяся тонкая перемычка скручивается или выгибается дугой до нового равновесного состояния.
- Термомеханический наклеп от кромки инструмента из-за низкой теплопроводности: Теплопроводность титана составляет всего около 6,7 W/(m·K) — примерно одну седьмую от углеродистой стали. Тепло концентрируется у режущей кромки. От 75 % до 80 % тепловой энергии резания остается в узкой зоне контакта инструмента с деталью; износ по задней грани или нехватка СОЖ высокого давления загоняют в обработанный слой от 300 MPa до 500 MPa наведенных напряжений сжатия.
Почему обычного состояния «отожженный (M)» недостаточно: регламент вакуумного отжига AMS 2801
Типичная ошибка при закупке титана под ЧПУ — полагать, что запись «Annealed» (стандартный заводской отжиг / состояние M) по ASTM B265 или ASTM B348 гарантирует отсутствие внутренних напряжений. Заводской отжиг не равен нулевым напряжениям. Рекристаллизационный отжиг восстанавливает пластичность после горячей деформации, но последующая роликовая правка, холодная резка и обточка заново вносят механические напряжения перед самой отгрузкой.
Производственная статистика термических участков сертифицированных партнерских предприятий показывает, что штатный отжиг титана ведется в диапазоне от 400°C до 700°C как в вакуумных, так и в воздушных печах. Последовательность операций определяет плоскостность. Для тонкостенных авиационных отсеков, костных пластин и корпусов шарниров роботов со съемом стружки свыше 70 % при заказе калиброванных титановых прутков и кругов или толстых плит необходимо требовать специальный вакуумный отжиг для снятия напряжений по AMS 2801 строго после финишной низконапряженной правки.
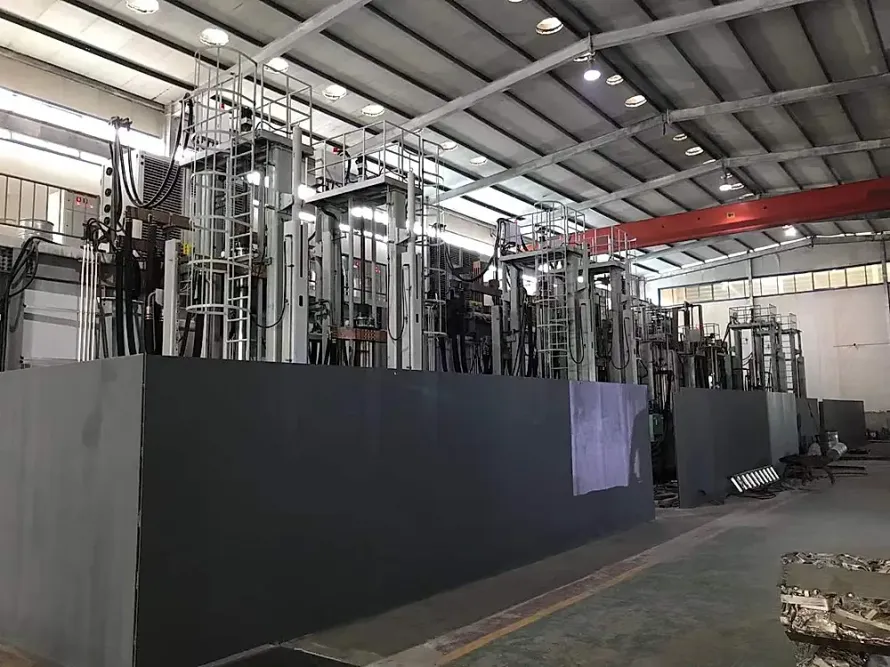
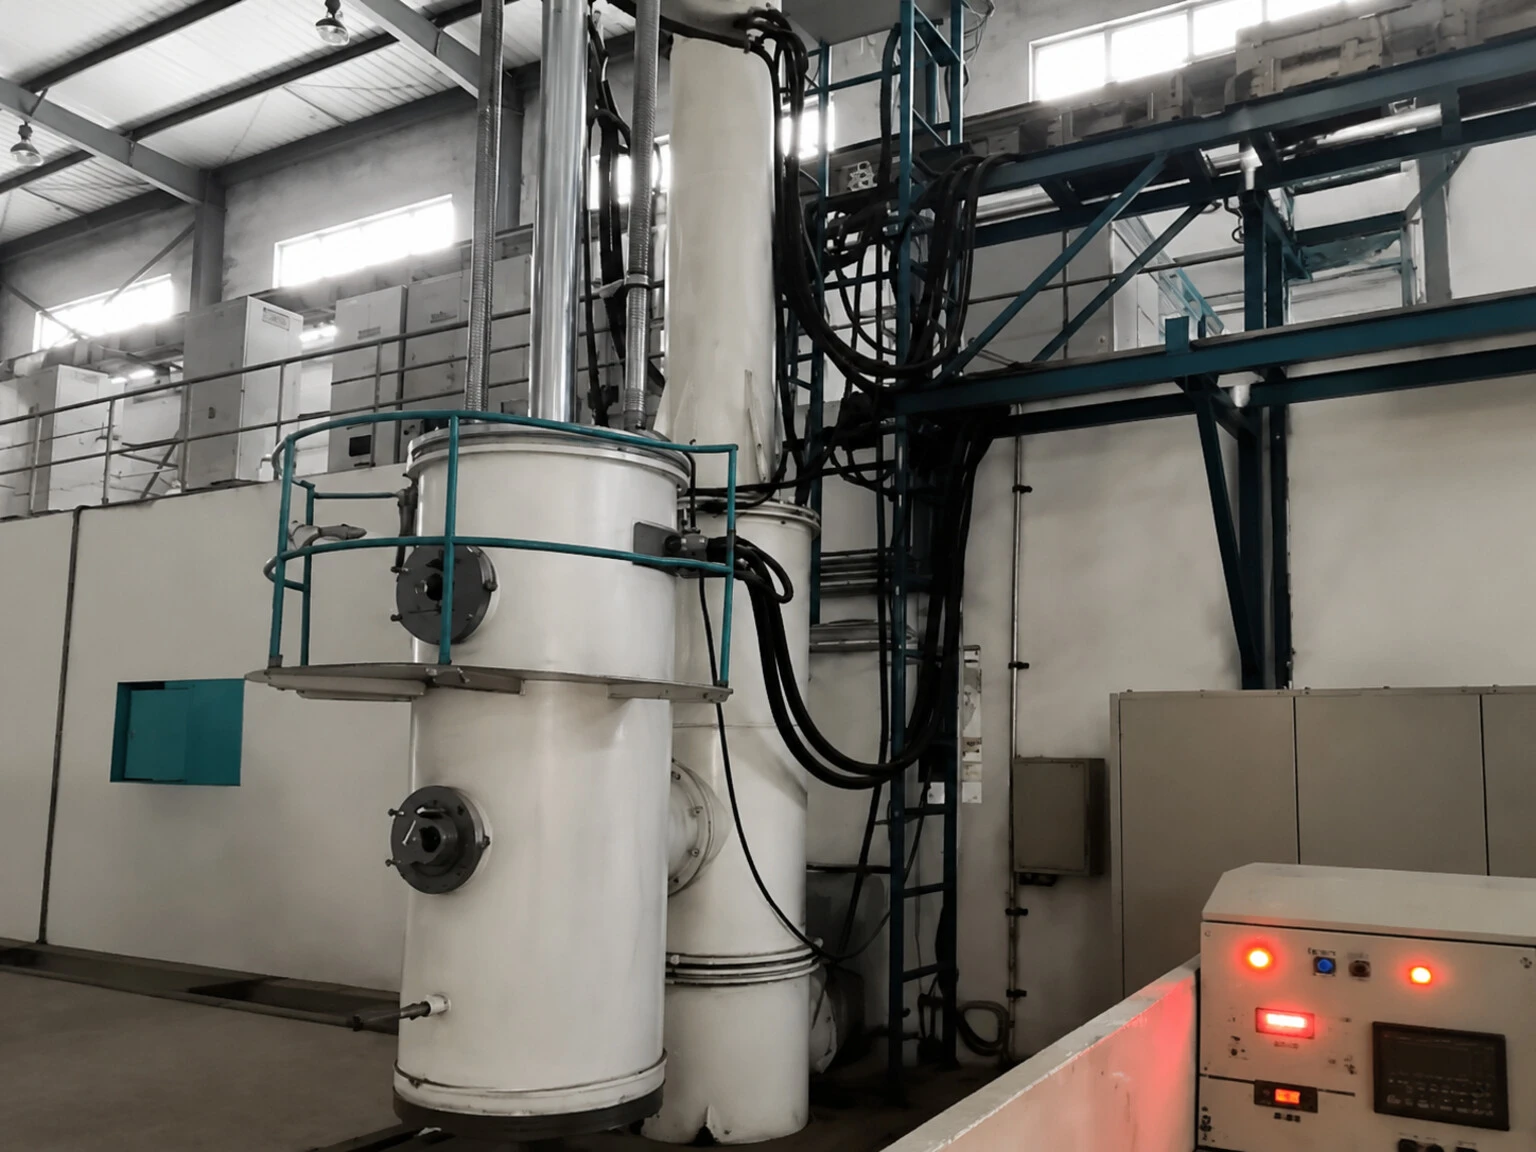 Рисунок 1: Вертикальная вакуумная печь отжига на сертифицированном партнерском предприятии для обработки партий титановых прутков и заготовок. Цикл снятия напряжений после чистовой механической правки устраняет натяжение наружных слоев без образования окалины.
| Марка сплава и класс деталей | Типовой режим заводского отжига (Mill Anneal) | Рекомендуемый цикл снятия напряжений AMS 2801 | Требования к печи и поверхности | Частая ошибка в заявке (RFQ) и риск брака |
|---|---|---|---|---|
| Технически чистый титан (Grade 1 / Grade 2) | Выдержка 650°C – 700°C, охлаждение на воздухе | 480°C – 595°C в течение 1 – 2 часов, медленное охлаждение | Предпочтителен вакуум; после воздушной печи нужно кислотное травление | Перегрев (> 700°C) укрупняет альфа-зерно и дает «апельсиновую корку» при чистовом точении |
| Ti-6Al-4V (Grade 5) тонкостенные силовые детали | 700°C – 790°C в течение 1 – 4 часов, воздух | 595°C ± 15°C в течение 1 – 2 часов, с печью ниже 315°C | Обязателен вакуумный отжиг после финальной правки | Пропуск условия «после правки» оставляет в прутке напряжения от правильных валков |
| Ti-6Al-4V ELI (Grade 23) медицинские изделия | Контролируемый отжиг 700°C – 760°C | 540°C – 595°C в высоком вакууме в течение 1 – 2 часов | Высокий вакуум (≤ 0,01 Pa); воздушный нагрев запрещен | Микротечи уплотнений печи поднимают содержание водорода выше предела H ≤ 0,015 % |
| Сверхтонкие рамки (стенка < 1,5 мм) | Одиночный отжиг проката не снимает наклеп от черновой фрезы | Отожженная заготовка + промежуточный вакуумный цикл при припуске 0,5 – 1,5 мм | Вакуумный отжиг полуфабриката в фиксирующей оснастке | Отсутствие припуска на чертеже не оставляет металла под чистовую доводку |
Данные диспетчеризации термических цехов также объясняют формирование сроков поставки: промышленные печи отжига титана вмещают садку от 500 кг до 3000 кг, а стандартная очередь комплектации садки составляет от 1 до 3 дней. Объем партии влияет на график. Небольшие срочные заказы, требующие индивидуального запуска вакуумной печи, влекут доплату за неполную садку, если заранее не объединить их с плановыми партиями на 595°C.
Скрытые угрозы термообработки: хрупкий альфа-слой и водородное охрупчивание в вакууме
Хотя термическая релаксация стабилизирует размеры, нарушение печного режима способно погубить усталостную долговечность и свариваемость металла. Металлургическая дисциплина обязательна. Инженеры по качеству при аудите термообработанных заготовок должны контролировать два критических дефекта:
- Хрупкий газонасыщенный слой Alpha-Case после воздушных печей: Нагрев титана выше 540°C в присутствии кислорода воздуха вызывает диффузию кислорода в поверхностную решетку с образованием сверхтвердой растрескивающейся корки alpha-case. Альфа-слой мгновенно сажает инструмент. Производственный регламент требует 100 % удаления слоя alpha-case со всех поверхностей, работающих на усталость, несущих нагрузку или подлежащих сварке: односторонний припуск под мехобработку на черной плите должен превышать максимальную измеренную глубину alpha-case, либо до отгрузки проводится травление в смеси HF-HNO3.
- Наводороживание из-за микротечей вакуумной печи: Многие заказчики считают вакуумную печь абсолютной гарантией чистоты, однако лабораторный разбор рекламаций показывает, что превышение нормы по водороду (свыше H ≤ 0,015 % или 150 ppm) чаще всего вызвано микроподсосом через изношенные манжеты фланцев или следами влаги в вакуумной камере. Горячий титан активно поглощает водород. Диссоциация паров воды при 550°C – 650°C насыщает матрицу атомарным водородом с выделением игольчатых гидридов без видимых цветов побежалости.
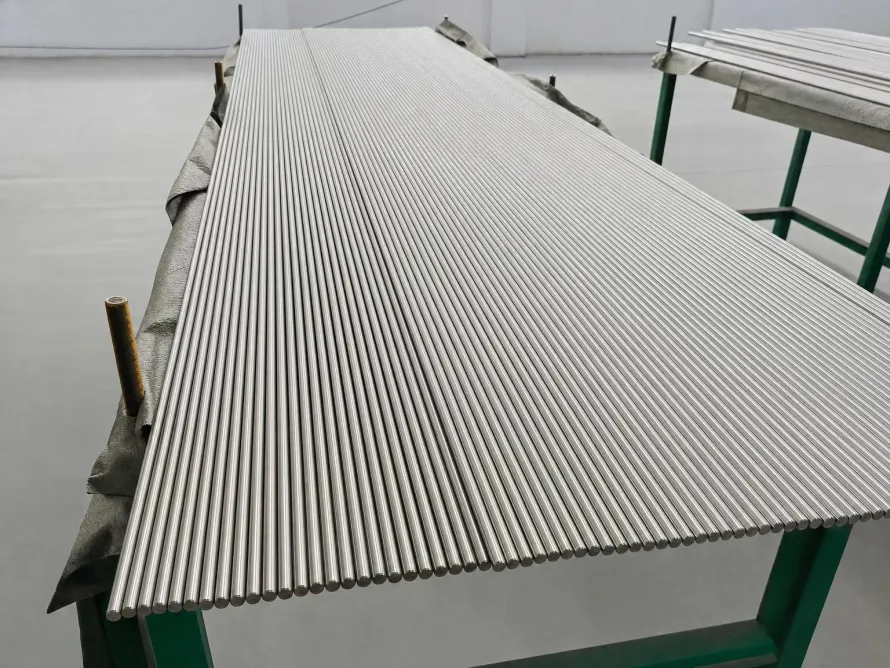
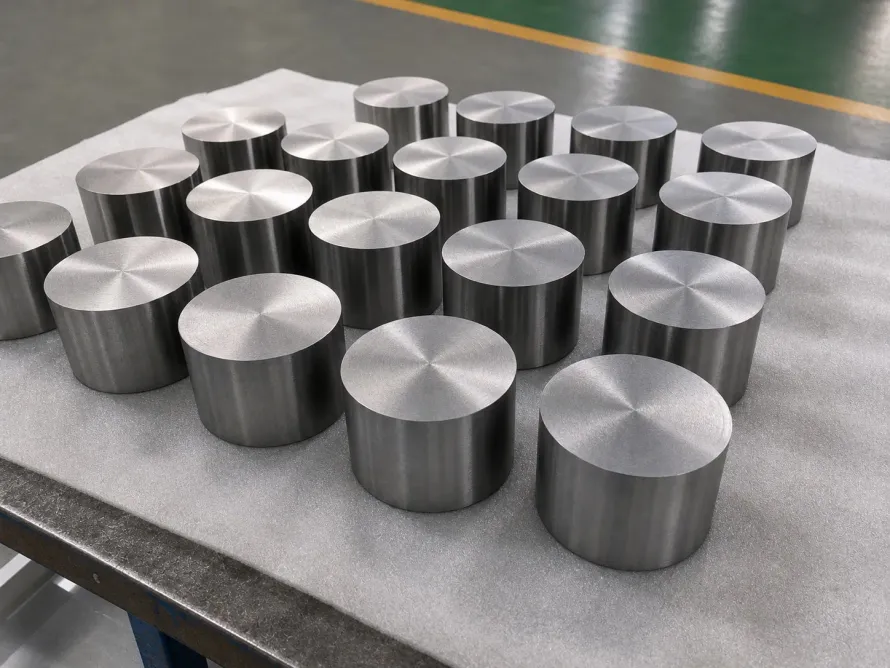
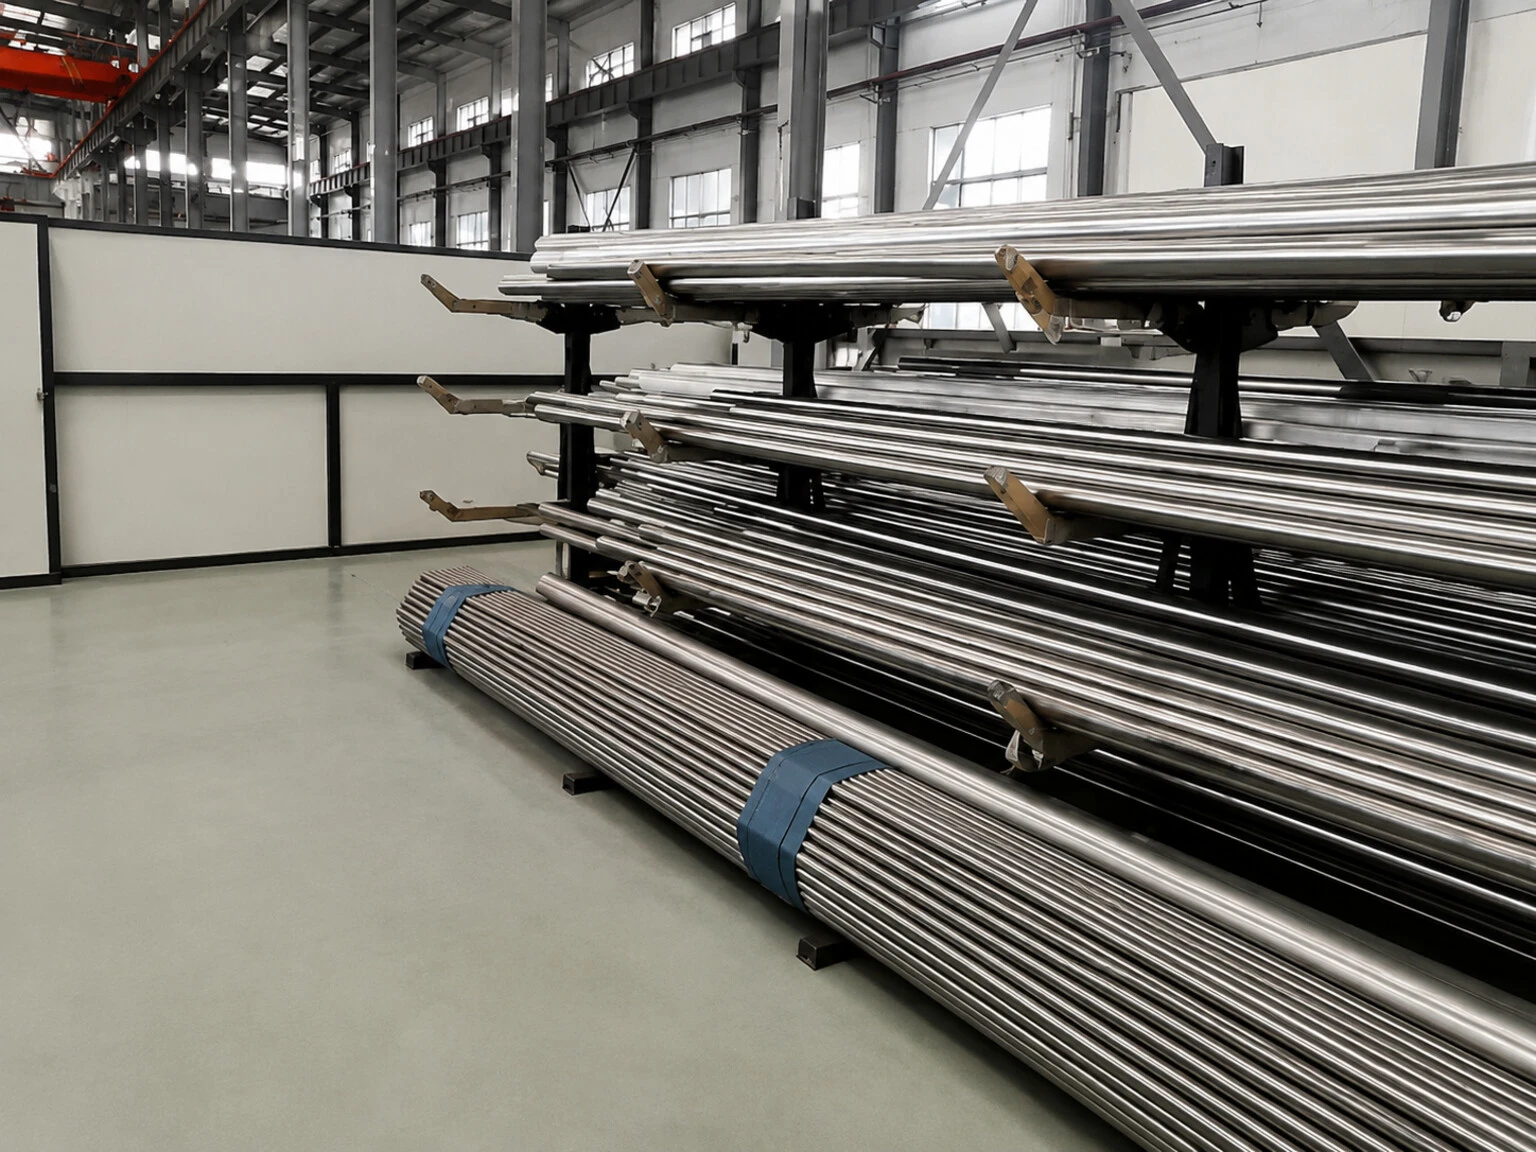 Рисунок 2: Прошедшие снятие напряжений и прецизионную правку титановые круглые прутки на складских опорах. Торцевая маркировка сохраняет сквозную прослеживаемость плавки и партии вплоть до загрузки в станок ЧПУ.
Поэтому при закупке титановых листов и толстых плит под глубокое фрезерование всегда требуйте сертификат качества материала (MTC) со сквозной прослеживаемостью плавки и партии (heat/lot number traceability) и подтвержденным газовым составом в рамках O ≤ 0,20 %, N ≤ 0,05 % и H ≤ 0,015 %. По запросу перед отгрузкой организуется независимый контрольный газовый анализ O/N/H методом плавления в инертном газе.
Чек-лист технических требований (Pre-RFQ) для бездеформационных титановых заготовок
Чтобы исключить взаимные претензии между подрядчиком по ЧПУ-обработке и поставщиком проката, конструкторским и закупочным службам рекомендуется включать в каждый чертеж и запрос четыре прямых пункта:
- Жестко зафиксировать очередность правки и вакуумного отжига: Укажите в заказе «Вакуумный отжиг для снятия напряжений по AMS 2801 после финишной механической правки», исключая холодную прокатку на валках после выгрузки из печи. Очередность гарантирует плоскостность.
- Явно проставить односторонний припуск на мехобработку: Не оставляйте размеры заготовки без указания припуска (иначе поставка пойдет по общим плюсовым/минусовым допускам стандарта); выбирайте гидроабразивную резку без зоны термического влияния или холодную ленточную пилу с симметричным припуском от 1,5 мм до 3,0 мм на сторону. Симметрия уравновешивает съем металла.
- Заложить двухэтапную схему для стенок тоньше 1,5 мм: При коэффициенте выборки свыше 80 % на длинномерных рамках применяйте поочередное симметричное черновое фрезерование с оставлением равномерного припуска 0,5 мм – 1,5 мм и промежуточным вакуумным отжигом перед чистовой обработкой. Двухэтапный маршрут держит сотые доли миллиметра.
- Проверить карты плоскостности и фактический водород в MTC до отгрузки: Запрашивайте протоколы замера неплоскостности и прямолинейности на метр длины и сверяйте номер садки и водород в MTC с нормами чертежа. Документальная сверка предотвращает возвраты.
Если ваша инженерная служба готовит запрос на тонкостенные авиационные корпуса, медицинские имплантаты или силовые узлы робототехники, направьте чертежи и параметры выборки через наш онлайн-портал расчета стоимости и бесплатного предзаказного аудита чертежей (Pre-RFQ) — наши металлурги до запуска заказа проверят совместимость состояния поставки, нестандартные толщины плит и оптимальные припуски под снятие напряжений. Предварительный аудит экономит бюджет цеха.