В выпарных установках хлорщелочного производства, многоступенчатых опреснителях морской воды, реакторах окисления очищенной терефталевой кислоты (PTA) и автоклавах кислотного выщелачивания даже микроскопическая течь по трубной решетке титанового теплообменника ведет к аварийной остановке всей технологической нитки. Внеплановый простой обходится крайне дорого. Тем не менее отделы закупок нередко размещают заказы на титановые аппараты по шаблонным техническим заданиям для нержавеющей стали 316L, сталкиваясь на приемке с растрескиванием пережженных трубных швов, расслоением биметаллических решеток и срывом сроков пуска.
Изготовление емкостного оборудования из химически активного титана подчиняется совершенно иным металлургическим законам, чем работа с аустенитной сталью. Горячий титан не прощает воздуха. Если посиневший шов на нержавейке восстанавливает коррозионную стойкость после травления, то контакт остывающего титана выше 300°C со следами воздуха насыщает кристаллическую решетку кислородом и азотом, превращая угловой шов в хрупкую зону разрушения.
Как интегрированная платформа поставок титана, работающая с сертифицированными партнерскими площадками (certified partner facilities) для мировых химических и энергетических EPC-подрядчиков, мы разбираем заводские регламенты производства титановых теплообменников по чертежам заказчика (Build-to-Print): технологию развальцовки с обваркой, цветовую отбраковку швов, объем НК и график изготовления за 30 – 45 дней. Четкое техзадание исключает переделки.
Разграничение ответственности Build-to-Print и выбор бесшовных длинномерных труб
При международном заказе нестандартного реакторного и теплообменного оборудования прежде всего фиксируется граница между проектировщиком процесса и заводом-изготовителем. Разделение ответственности предотвращает споры. В рамках нашей производственной сети заказное титановое химическое оборудование и кожухотрубные теплообменники выпускаются строго по рабочим чертежам покупателя (Build-to-Print), разработанным по нормам ASME BPVC Section VIII или аналогичным стандартам: заказчик утверждает тепловой и прочностной расчет, а сертифицированный цех выполняет раскрой, вальцовку обечаек, набивку пучка, сварку с продувкой и контроль при строгом соблюдении NDA, обезличивании чертежей, шефмонтажной поддержке и гарантии от 1 до 3 лет.
Ресурс теплообменного аппарата закладывается еще на стадии комплектации трубного пучка и трубных досок:
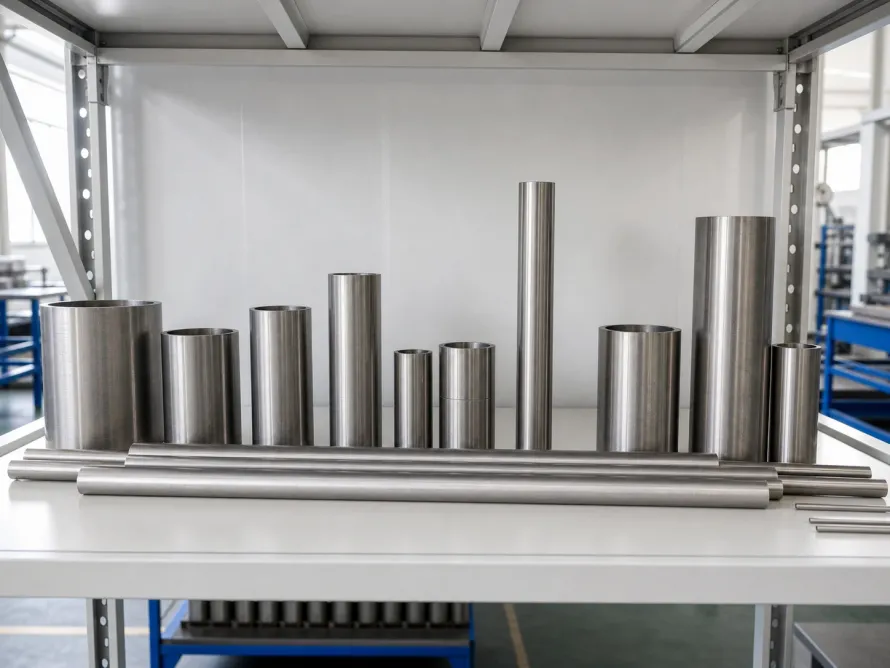
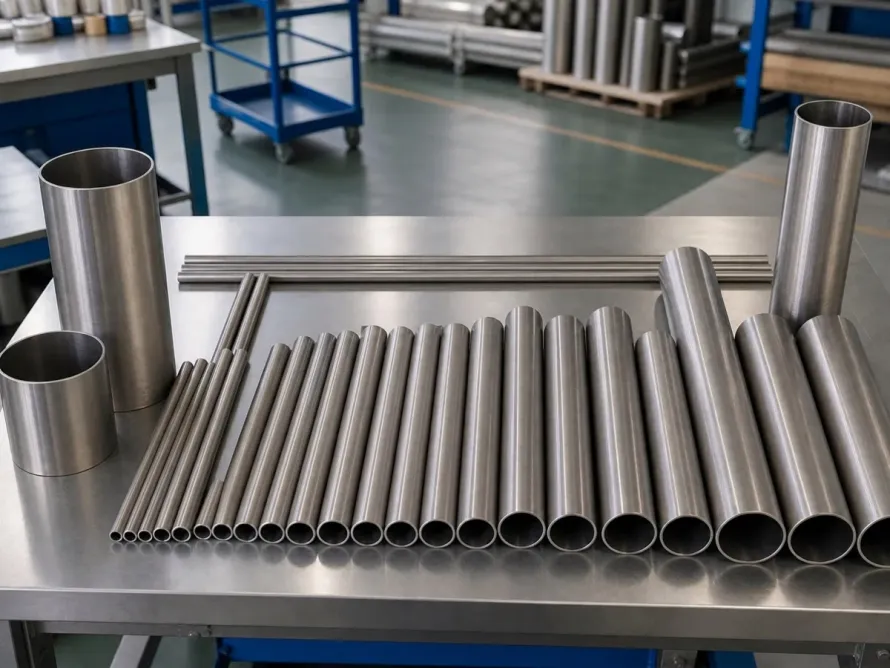
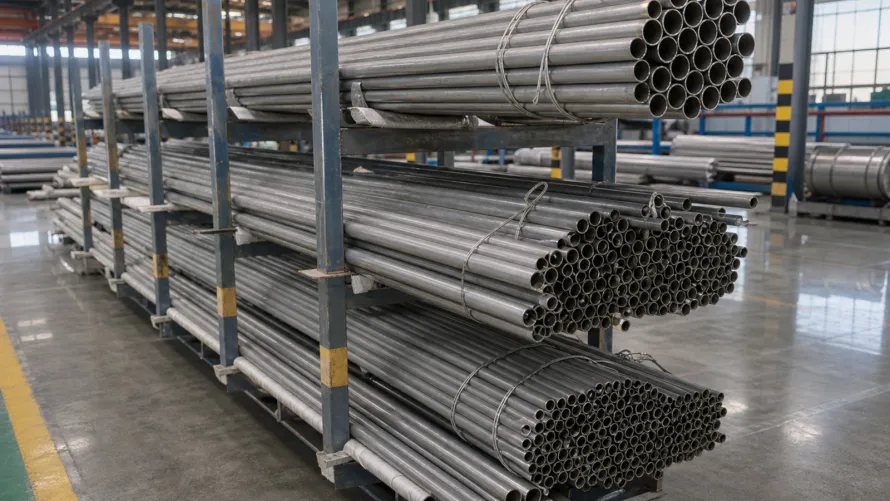
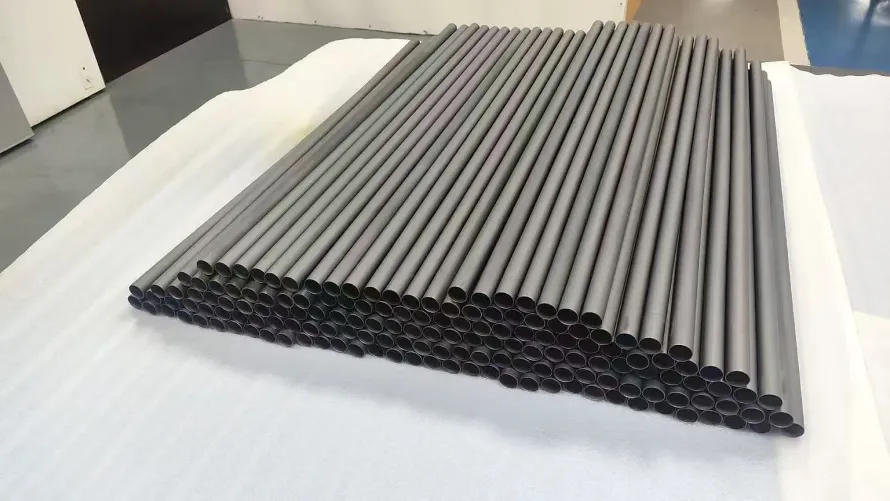
- Цельные теплообменные трубы ASTM B338 длиной до 18 метров без промежуточных стыков: Партнерские трубные линии оснащены многоклетьевыми станами холодной пильгерной прокатки LG30 – LG120 и 18-метровой вакуумной печью светлого отжига, выпуская титановые теплообменные трубы ASTM B338 наружным диаметром от 6 мм до 219 мм со стенкой от 0,5 мм до 18 мм в прямых мерных отрезках до 18 метров (и U-образные трубы развернутой длиной до 24 метров). Цельная труба исключает скрытые стыки. Каждая труба до установки в пучок проходит 100 % вихретоковую (ET) и ультразвуковую (UT) дефектоскопию, а также поштучное гидроиспытание с выдержкой ≥ 10 секунд при давлении до 20 МПа.
- Пластичность плакирующего слоя и УЗК взрывоплакированных трубных решеток: В аппаратах высокого давления широко применяются биметаллические трубные доски «углеродистая сталь + титан», полученные сваркой взрывом по ASTM B898. Пластичность титанового слоя решает все. Для плакирования выбирают высокопластичный Grade 1 или стойкий к щелевой коррозии Grade 11 (низкопримесный Ti-0,15Pd) с ограничением верхнего предела текучести и относительным удлинением ≥ 30 %, исключая адиабатические сдвиговые микротрещины от ударной волны, с обязательным 100 % ультразвуковым сканированием (UT) сплошности сцепления до сверления отверстий.
Железное правило узла «труба — трубная решетка»: развальцовка плюс сварка TIG с тройным поддувом
Свыше 80 % заводских дефектов кожухотрубных аппаратов сосредоточено в узле крепления труб к трубной решетке. Сварка без вальцовки оставляет щели. При обварке торца без подвальцовки между трубой и стенкой отверстия сохраняется кольцевой зазор от 0,05 мм до 0,20 мм — в хлоридных рассолах горячее 80°C в этой застойной зоне быстро развивается щелевая коррозия на технически чистом титане Grade 2, а поперечная вибрация потока нагружает корень тонкого шва.
Поэтому профильные цеха применяют обязательную комбинированную схему «механическая или гидравлическая развальцовка + аргонодуговая сварка TIG (уплотнительная или прочностная)»: контролируемая развальцовка плотно прижимает трубу к каналу решетки, а сварка вольфрамовым электродом в высокочистом аргоне обеспечивает полную герметичность. Чистота кромок предотвращает водородную пористость. Перед сборкой концы труб и разделки решеток обезжиривают ацетоном и травят в строго дозированной азотно-плавиковой смеси (поддерживая соотношение HNO₃ к HF ≥ 7:1 для ограничения наводороживания ниже 10 ppm), выполняя сборку только в чистых безворсовых белых перчатках.
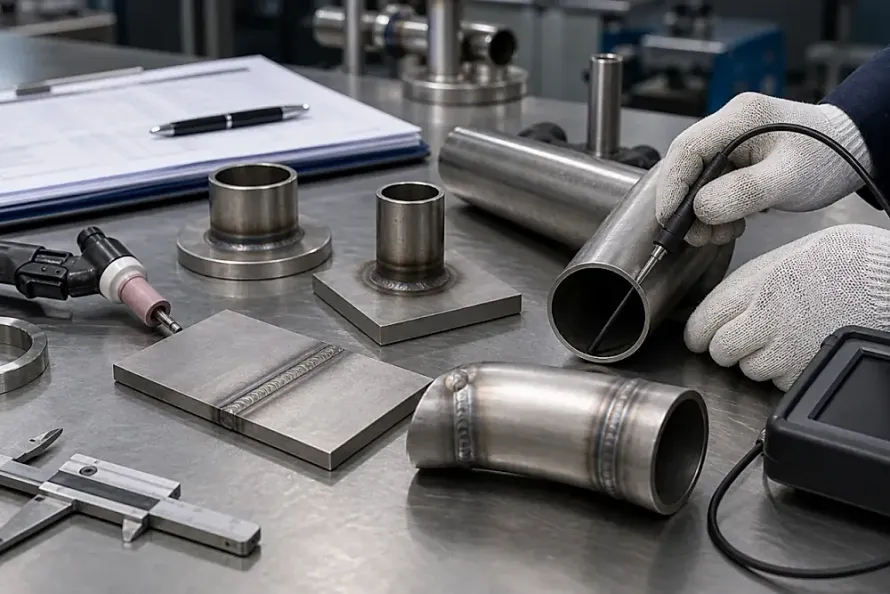
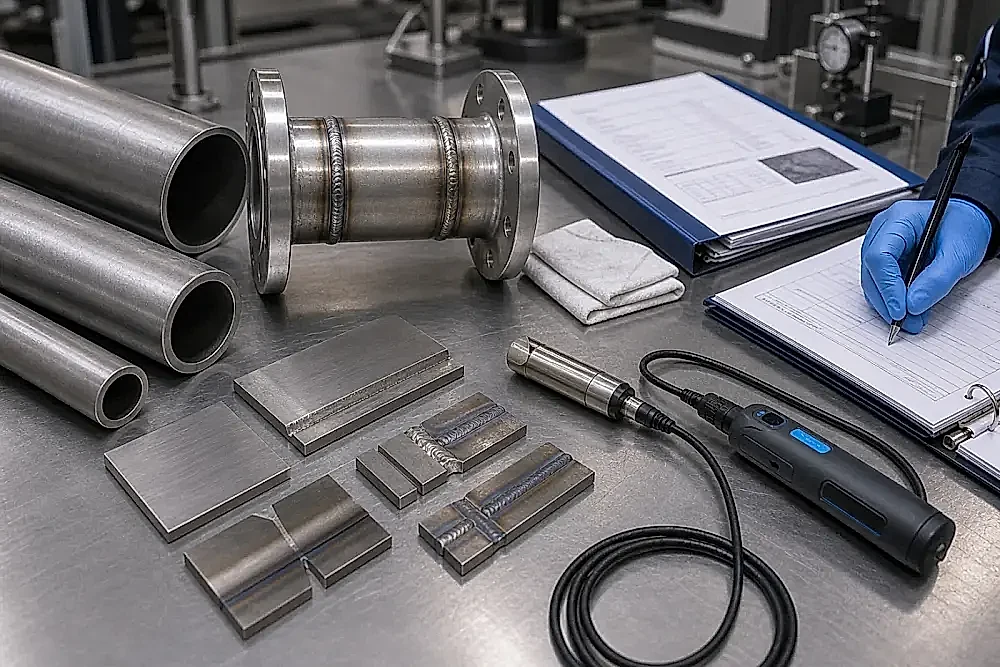 Рисунок 1: Контрольные образцы сварных соединений титановых труб, фланцевые узлы и протоколы НК на участке ОТК сертифицированной партнерской площадки. Инспектор сверяет серебристый или светло-соломенный цвет шва с картами неразрушающего контроля.
При сварке титанового оборудования действует безоговорочная отбраковка по цветам побежалости:
- Горелка + защитный башмак + камера обратного поддува: Помимо сопла горелки обязательно используются пористые медные насадки сопровождения (Trailing Shields), повторяющие профиль обечайки или решетки, и герметичные камеры обратного поддува аргоном (Back-Purge), защищающие металл вплоть до остывания ниже 300°C. Тройной экран полностью отсекает воздух.
- Безусловная выбраковка синих, фиолетовых и серых швов: Годными признаются исключительно серебристые и очень светлые соломенные валики; темно-желтый, синий, фиолетовый или рыхлый серо-белый оттенок означает высокотемпературное газовое охрупчивание. Зачистка побежалости кругом категорически запрещена. Окисленный шов нельзя маскировать щетками или травлением — дефектный участок полностью выбирается механической фрезой до чистого металла и переваривается под защитой аргона.
| Этап производства и приемки | Стандарт сертифицированной партнерской площадки | Типичное упрощение у дешевых подрядчиков | Риск отказа на промплощадке | Обязательная проверка заказчика (ITP / документы) |
|---|---|---|---|---|
| Входной контроль труб пучка | Цельные трубы ASTM B338; 100 % ET + UT + гидроиспытание ≥ 10 с (до 20 МПа) | Выборочная опрессовка партий или стыковая сварка коротких обрезков внутри кожуха | Сквозные свищи при пуске или усталостный разрыв промежуточных швов | Сверка плавок в MTC на трубы, протоколов ET/UT и мерной длины |
| Биметаллическая трубная доска | Плакировка Grade 1 / Grade 11 (удлинение ≥ 30 %) + 100 % УЗК расслоения листа | Жесткий малопластичный титан и точечный УЗК только по углам заготовки | Отслоение титанового слоя при сверлении отверстий и нагреве сваркой TIG | Запрос 100 % карты УЗК сцепления и сертификата с фактическим удлинением |
| Узел труба — трубная решетка | Обезжиривание ацетоном + травление (HNO₃:HF ≥ 7:1) + развальцовка + сварка TIG | Ручная набивка труб со следами смазки и однопроходная обварка без вальцовки | Цепочки водородных пор в корне, щелевая коррозия в рассоле и трещины | Проверка аттестованных WPS/PQR, журналов степени вальцовки и макрошлифов |
| Защита аргоном и цвет шва | Горелка + башмак + обратный поддув; приемка только серебристого и светло-соломенного | Отказ от башмака и сполировывание синего окисла лепестковым кругом | Хрупкая альфа-корка на шве трескается после первых теплосмен | Включение контрольной точки (Hold Point) с фото швов до травления и зачистки |
| НК корпуса и гидроиспытания | 100 % капиллярный (PT) + 100 % радиографический контроль (RT) швов + двойная опрессовка | Визуальный осмотр трубных досок или скрытое снижение объема RT до 10 % – 20 % | Пропуск вольфрамовых включений и непроваров с утечкой агрессивной среды | Поштучная сверка схемы пленок 100 % RT, клейм сварщиков, актов PT и графиков |
Почему срок изготовления составляет от 30 до 45 дней: дефицит сварщиков и защита от размыва
Руководители капремонтов часто спрашивают, можно ли изготовить заказной титановый теплообменник за две недели за счет привлечения дополнительных слесарей. Темп задают аттестованные сварщики. Производственная статистика партнерских котельных цехов фиксирует реальный цикл для аппаратов среднего габарита на уровне от 30 до 45 дней с момента заморозки чертежей, что продиктовано двумя объективными факторами:
Во-первых, пропускной способностью сварщиков по титану и паузами обдува: каждый проход требует выдержки горелки с подачей аргона до остывания зоны шва. Охлаждение под газом нельзя ускорить. Специализированный цех титанового оборудования располагает ядром из 3 – 5 штатных аттестованных сварщиков по титану; последовательная обварка тысяч трубных концов, продольных и кольцевых швов с поддувом, 100 % капиллярный контроль (PT), 100 % рентгенография (RT) и раздельная опрессовка двух полостей формируют жесткий технологический минимум времени.
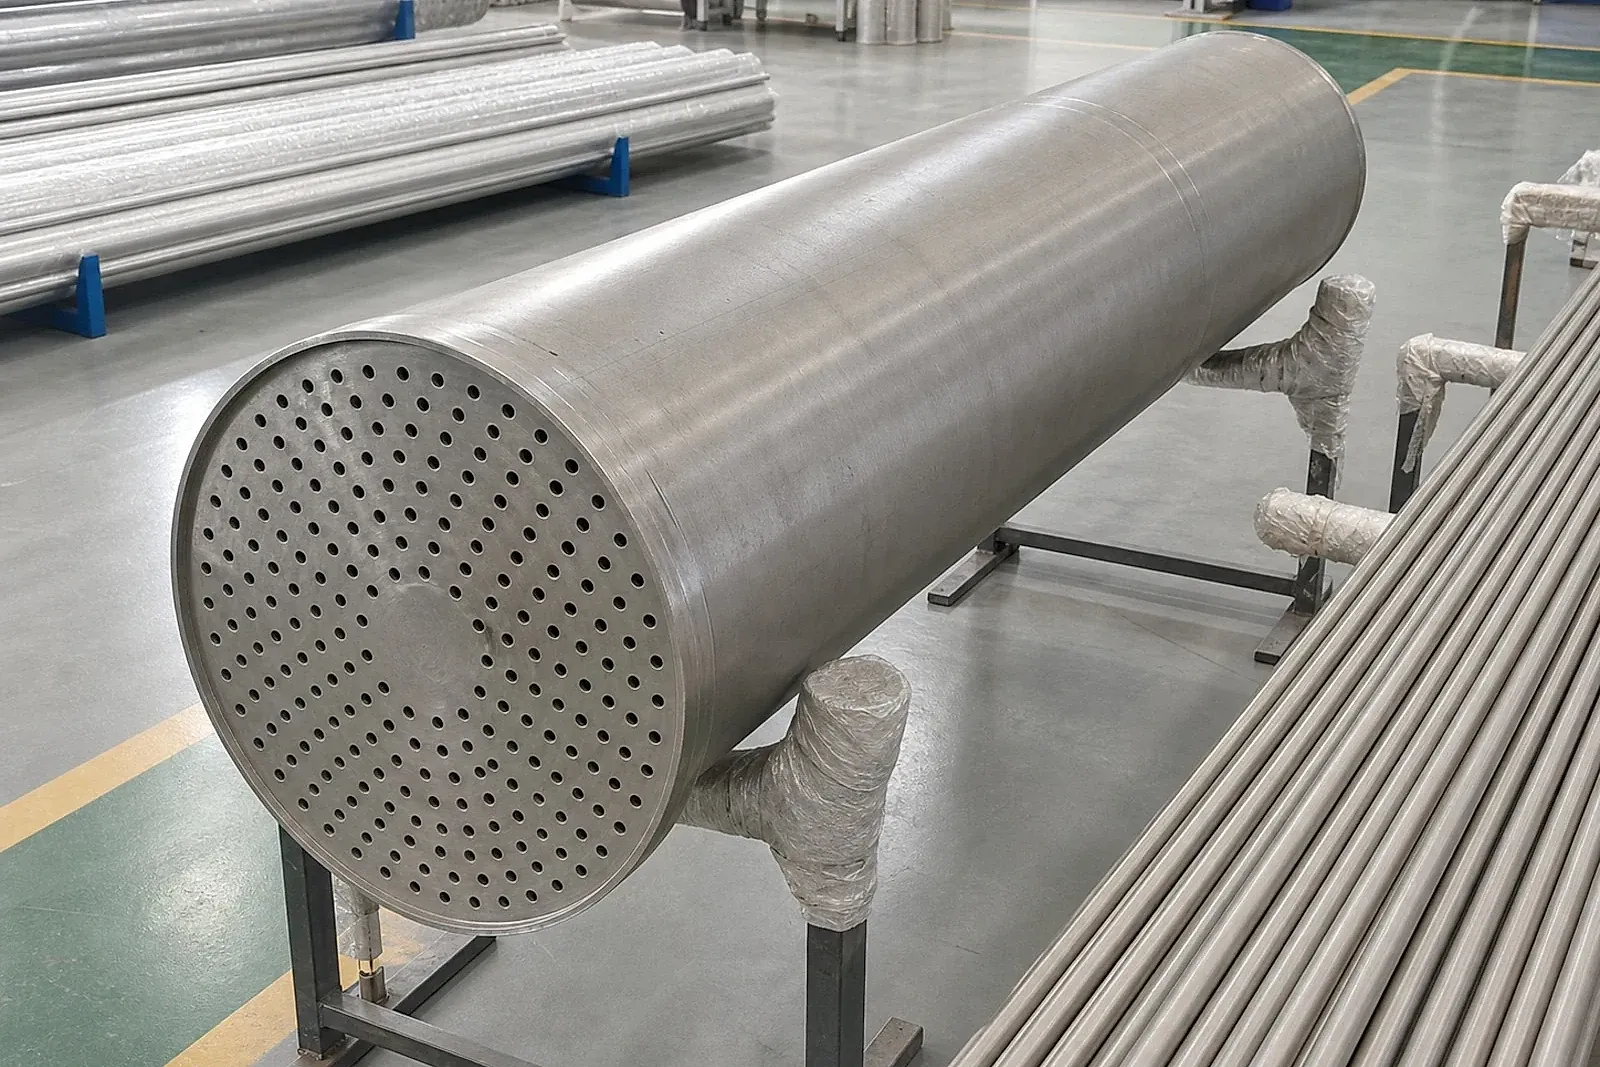
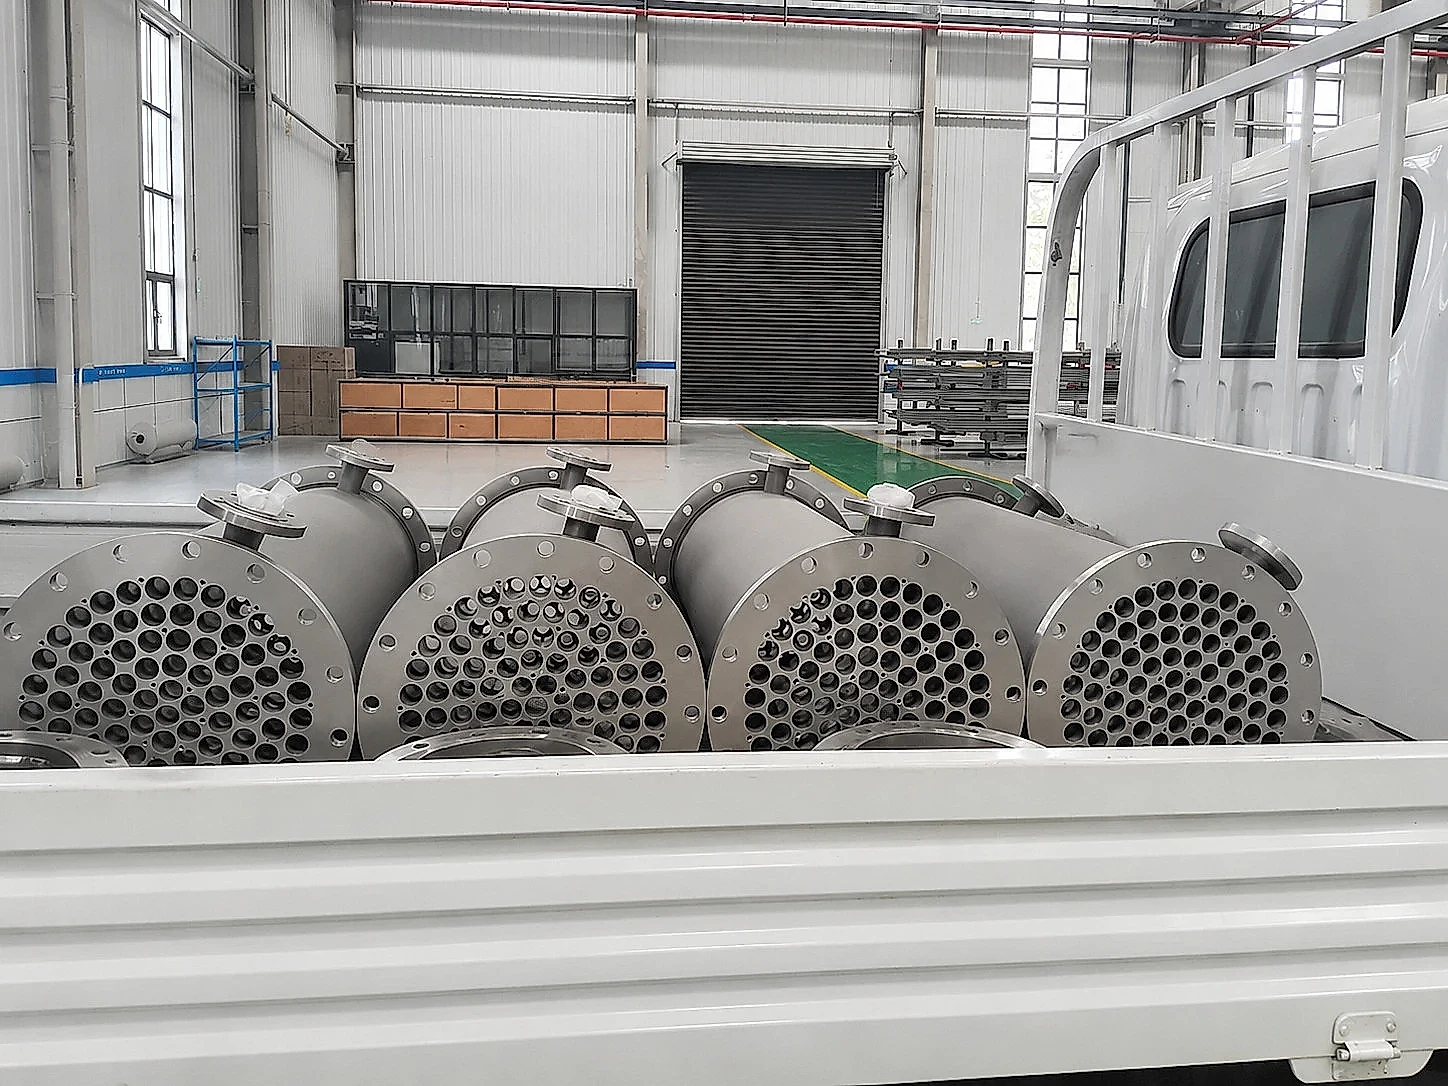 Рисунок 2: Четыре заказных кожухотрубных титановых теплообменника готовы к отправке после развальцовки, обварки TIG, 100 % контроля PT/RT и двухконтурных гидроиспытаний. Все патрубки заглушены и укомплектованы полным пакетом MTC и актов НК.
Во-вторых, защитой от главной причины эксплуатационных отказов — эрозионно-коррозионного износа: многолетние рекламационные журналы показывают, что протечки качественно сваренных титановых аппаратов в работе почти никогда не вызваны общей химической коррозией, а происходят из-за локального эрозионно-коррозионного размыва на высоких скоростях потока у входных патрубков. Абразивный поток срывает защитную пленку. Коррозионная стойкость титана держится на тончайшей самовосстанавливающейся пленке диоксида титана; если двухфазная струя или суспензия с кристаллами солей бьет в пучок без отбойной пластины (Impingement Plate) или защитных втулок, механический снос опережает репассивацию и протирает стенку за считанные месяцы.
Предзаказной чек-лист (Pre-RFQ) для закупки химических титановых теплообменников
Чтобы заказной титановый аппарат с первого предъявления прошел технадзор, инженерам и закупщикам следует закрепить в опросном листе (RFQ) пять прямых условий:
- Зафиксировать полный комплект рабочих чертежей под NDA: Передайте чертежи общего вида, разбивки трубной решетки и отбойных щитков в рамках двустороннего NDA, согласовав базис поставки, например FOB China main port. Полные чертежи исключают остановки цеха.
- Подобрать марку титана под температуру щели и состав рассола: Применяйте Grade 2 до 80°C в нейтральных хлоридах; при температуре в щелях свыше 85°C – 100°C переходите на Grade 12 (Ti-0,3Mo-0,8Ni) или палладиевые сплавы Grade 7 / Grade 11. Точный выбор сплава блокирует коррозию.
- Установить контрольную точку (Hold Point) осмотра швов до травления: Пропишите в плане контроля и испытаний (ITP) фотофиксацию высокого разрешения или освидетельствование инспектором исходного цвета сварных валиков до любой механической зачистки или травления. Исходный цвет подтверждает чистоту аргона.
- Закрепить 100 % PT + 100 % RT и полную осушку после опрессовки: Потребуйте 100 % радиографического контроля (RT) стыковых швов под давлением, 100 % капиллярного контроля (PT) всех трубных приварок и тщательной продувки теплым воздухом после гидроиспытаний. Сплошной контроль гарантирует герметичность.
- Проверить сквозной пакет сертификатов MTC на все узлы: Требуйте сертификаты качества материала (MTC) со сквозной прослеживаемостью плавки и партии (heat/lot number traceability) на лист обечайки (ASTM B265), трубы (ASTM B338), кованые или плакированные решетки и сварочную проволоку (AWS A5.16) с подтверждением газовых примесей O ≤ 0,20 %, N ≤ 0,05 % и H ≤ 0,015 %; при необходимости организуется независимая инспекция третьей стороной. Полная прослеживаемость ускоряет сдачу объекта.
Если ваша служба комплектует титановые теплообменники или колонны по чертежам для хлорщелочных, опреснительных или гидрометаллургических производств, направьте чертежи и параметры среды через наш онлайн-портал расчета стоимости и бесплатного предзаказного аудита документации Build-to-Print для согласования бесшовных мерных длин, биметаллических решеток и графика на 30 – 45 дней до размещения заказа. Предварительная проверка защищает сроки ремонта.