Начиная с открытия 17 ноября 2026 года (и до 20 ноября 2026 года) на крупнейшей профильной выставке Formnext 2026 во Франкфурте-на-Майне берлинский разработчик систем электродугового аддитивного производства GEFERTEC представил в павильоне 12.1 (стенд B101) специализированную установку arcTitan для промышленной печати титановыми сплавами по технологии WAAM. Крупногабаритная печать титаном выходит в серию. Наряду с модульной системой arc10X, промышленной машиной arc80X и полноразмерными демонстрационными узлами — включая титановый каркас аварийного люка самолета — платформа ориентирована на авиастроительные и энергетические предприятия, стремящиеся сократить цикл ожидания поковок и отходы в стружку.
Согласно опубликованным на выставке параметрам, arcTitan отказывается от открытых локальных газовых башмаков в пользу полностью герметичной инертной рабочей камеры, поддерживающей содержание кислорода в пределах 10 – 15 ppm на протяжении всего цикла при габаритах зоны построения 2000 × 700 × 1000 мм и скорости плазменной наплавки до 3 кг/ч. Аппаратный барьер газовой защиты преодолен.
Для конструкторов планера и руководителей закупок спецметаллов камерная плазменная наплавка снимает проблему окисления из атмосферы цеха; однако прохождение ультразвукового и рентгеновского контроля с первого предъявления напрямую зависит от металлургической чистоты катушечной проволоки, непрерывно подаваемой в горелку десятки часов подряд. Как интегрированная платформа поставок титана, работающая с сертифицированными партнерскими площадками (certified partner facilities), мы разбираем экономическую границу между WAAM и тяжелой ковкой, а также правила приемки аддитивной титановой проволоки. Чистота присадки решает судьбу детали.
Что дает инертная камера на 10–15 ppm и почему грязная проволока все равно ведет к браку
При электродуговой наплавке титана на открытом воздухе завихрения защитного газа на острых кромках подсасывают цеховой воздух в остывающий валик, формируя хрупкие обогащенные кислородом прослойки. Локальные насадки уязвимы на сложных траекториях. Герметизация всей камеры объемом 2000 × 700 × 1000 мм со стабильным фоном 10 – 15 ppm кислорода в системе GEFERTEC arcTitan полностью устраняет слепые зоны газовой защиты.
Однако инженерам по качеству необходимо учитывать жесткий металлургический факт: инертная атмосфера на 10 – 15 ppm блокирует подсос воздуха извне, но никак не очищает расплав от углерода, водорода и окислов, заносимых в дугу на поверхности рядовой проволоки. Внутреннее загрязнение обходит защиту камеры. Выращивание 60 кг чернового каркаса из сплава Grade 5 (Ti-6Al-4V) со скоростью 3 кг/ч требует около 20 часов непрерывного горения дуги и тысяч метров проволоки; попытка сэкономить на обычной проволоке для ручного ремонта приводит к двум тяжелым сбоям:
- Межслойная водородная пористость от остатков волочильной смазки: На обычных волочильных станах применяются углеродсодержащие мыла и минеральные масла; неполная отмывка или открытое травление с избытком плавиковой кислоты запирают углеводороды и водород в микрорельефе поверхности. Плазменная дуга мгновенно расщепляет органику. Даже при 10 ppm кислорода в камере атомарный водород растворяется в жидком титане, образуя цепочки микропор, бракуемых при рентгенографии.
- Заклинивание роботизированной подачи из-за спиральности (Helix) и кривизны витка (Cast): Сварщик при ручной работе легко поправляет изогнутый пруток, тогда как герметичную аргоновую камеру нельзя открыть посреди многочасовой печати для устранения захлеста без потери защитной среды. Обрыв подачи губит всю заготовку. Многократное холодное волочение быстро нагартовывает титан (тонкие сечения требуют от 3 до 8 промежуточных отжигов для возврата пластичности); без натяжной правки и рядной намотки проволока сходит пружиной, разбивает токосъемный наконечник и уводит плазменный столб.
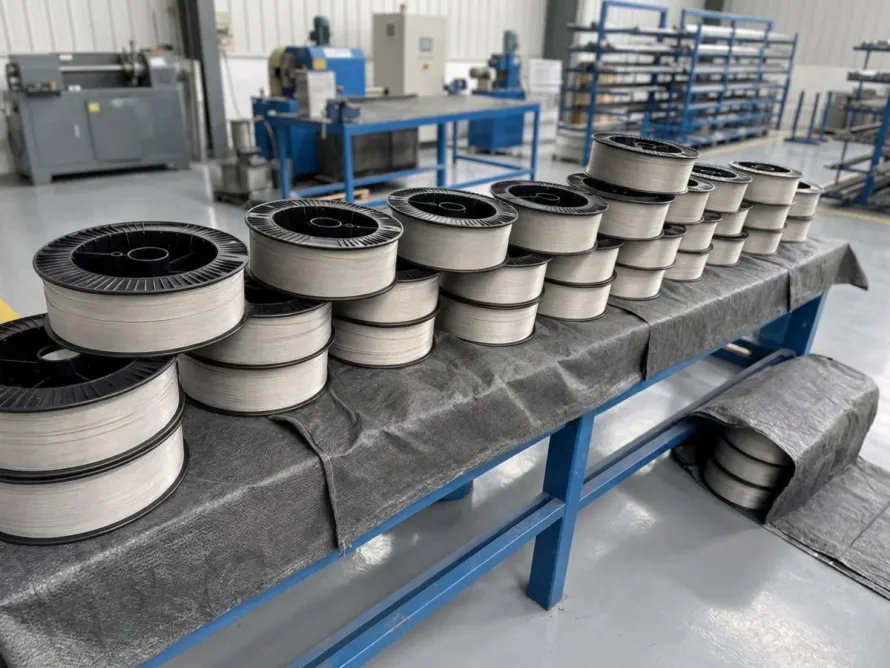
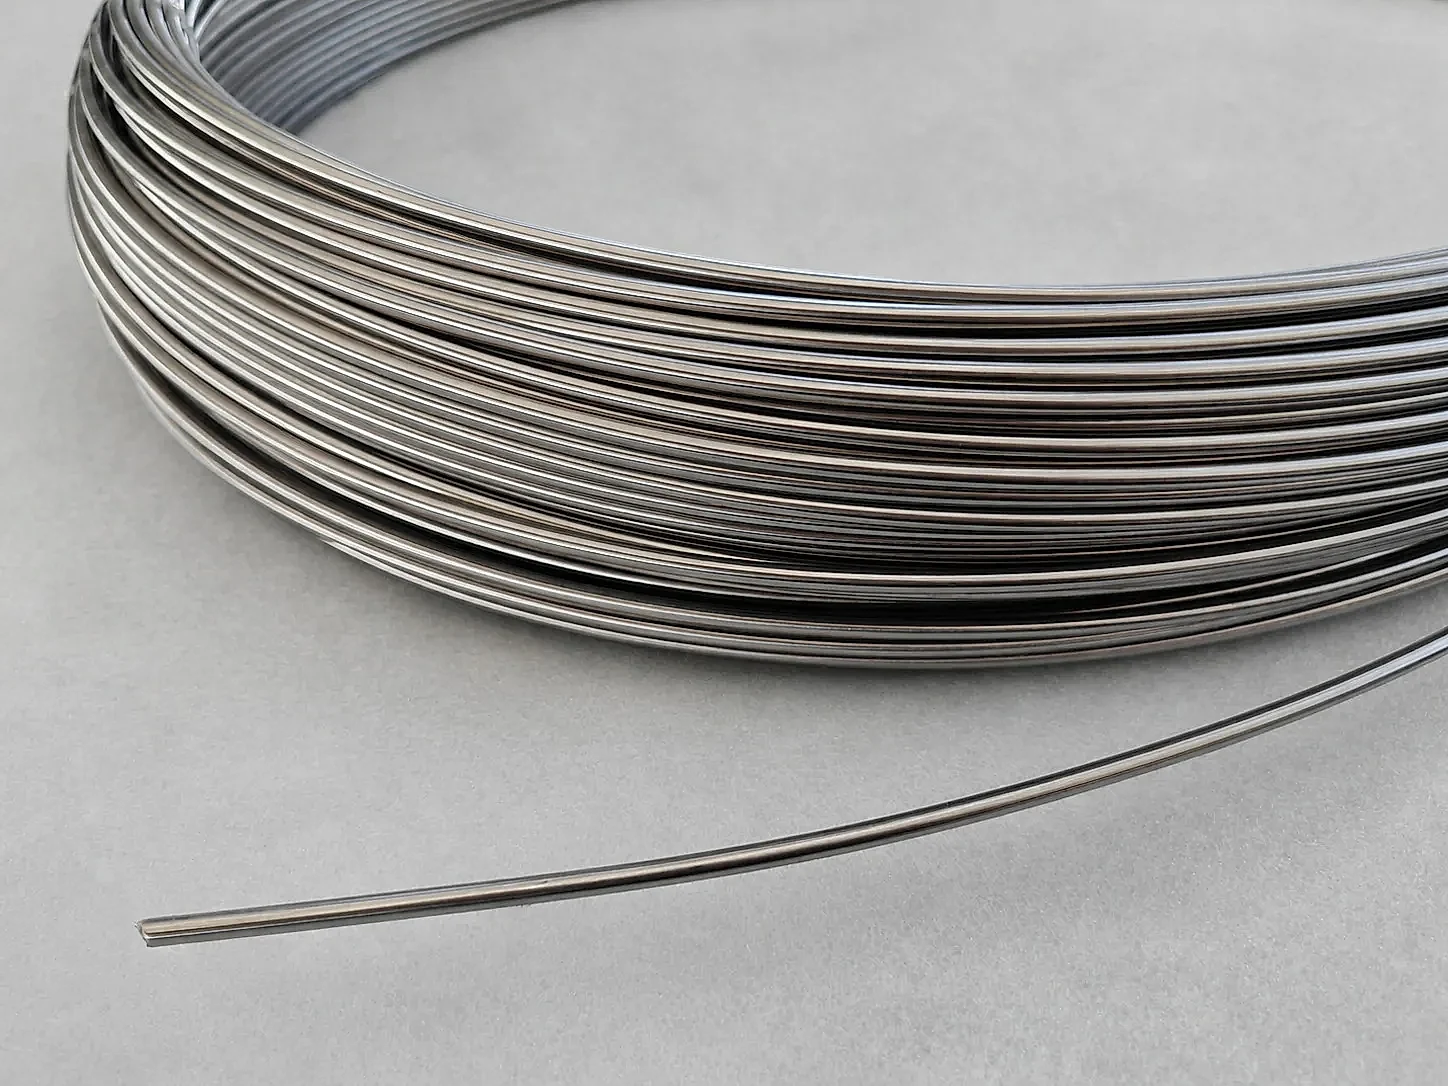 Рисунок 1: Титановая проволока закрытого безмасляного волочения после поточного вихретокового контроля и светлого вакуумного отжига. Зеркально чистая поверхность и стабильная геометрия намотки исключают пористость и сбои подачи в ячейках WAAM и лазерной DED.
Камерная плазменная WAAM против порошковой LPBF и поковок ASTM B381: матрица закупок 2026–2027
Поскольку на Formnext 2026 параллельно растут габариты проволочных установок и мощности распыления сферических порошков, службам снабжения следует не противопоставлять WAAM классической ковке, а распределять детали по габариту, коэффициенту выборки и требованиям к усталости. Точный маршрут экономит бюджет программы.
| Критерий оценки | Камерная плазменная наплавка (напр., arcTitan WAAM) | Лазерный синтез на подложке (порошковая LPBF) | Свободная ковка и раскатные кольца (ASTM B381) | Правило выбора маршрута на 2026–2027 гг. |
|---|---|---|---|---|
| Типовой габарит деталей | Средние и крупные каркасы (до 2000 × 700 × 1000 мм) | Мелкие и средние сложные узлы (обычно ≤ 400 – 600 мм) | От компактных фланцев до многотонных кованых колец | WAAM для рам длиннее 1 метра; LPBF для тонких внутренних каналов |
| Скорость и Buy-to-Fly | До 3 кг/ч; снижает коэффициент Buy-to-Fly до 2:1 – 4:1 | Десятки–сотни граммов в час; прецизионная детализация | Фрезерование из массивной плиты или поковки дает 8:1 – 15:1 | Перевод глубоко фрезеруемых рам с плит на преформы WAAM снижает стружку |
| Исходное сырье | Светлая проволока без масла 0,8 мм – 3,2 мм на катушке (AWS A5.16) | Сферический порошок газового/плазменного распыления 15 – 53 мкм | Многотонные слитки двойного/тройного переплава VAR под ковку | Катушечная проволока кратно дешевле порошка и не взрывоопасна |
| Структура и постобработка | Крупные столбчатые бета-зерна; нужны ГИП (HIP) или отжиг + ЧПУ | Тонкий игольчатый мартенсит; обязателен вакуумный отжиг или HIP | Многоосная горячая деформация с непрерывным плотным волокном | Вращающиеся диски роторов и ответственные фланцы оставлять на поковках |
| Главный барьер приемки | Поры от C/H с поверхности проволоки, стабильность подачи, УЗК/RT | Прирост кислорода в партии порошка, включения, удаление порошка | Очередь на тяжелые прессы, симметрия волокна, структурный шум УЗК | Требовать сквозную прослеживаемость плавки и анализ O/N/H на всех маршрутах |
На практике крупногабаритные рамы аварийных люков, силовые кронштейны спутников и глубоководные опоры дают заметную экономию металла при сочетании прецизионной аддитивной титановой проволоки с герметичными комплексами WAAM; в то же время диски компрессоров и фланцы сосудов давления по-прежнему опираются на серийные авиационные и промышленные титановые поковки с подтвержденной деформированной макроструктурой.
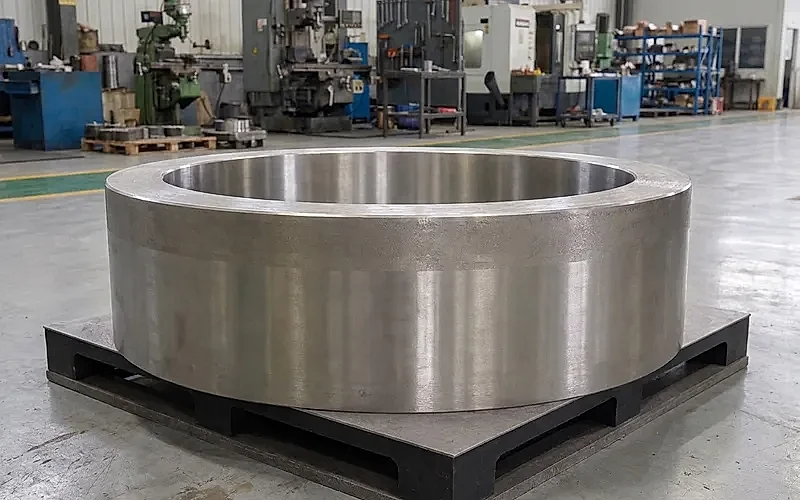 Рисунок 2: Крупногабаритное бесшовное раскатное кольцо из титанового сплава на сертифицированной партнерской площадке. Непрерывное кольцевое волокно поковок дополняет крупноразмерные рамные преформы WAAM в проектах 2026–2027 годов.
Четыре жестких критерия приемки титановой проволоки для WAAM и лазерной наплавки DED
Для безотказной многочасовой печати в закрытых плазменных ячейках WAAM и комплексах лазерного прямого подвода энергии (Laser DED) сертифицированные партнерские площадки выделяют специализированные линии аддитивной проволоки отдельно от рядового сварочного прутка. Выделенная линия защищает чистоту ванны. При составлении спецификаций по AWS A5.16 (ERTi-2, ERTi-5, ERTi-23) или ASTM B863 закупщикам следует зафиксировать четыре контрольных параметра:
- Закрытое безмасляное волочение и светлый вакуумный отжиг: Профильные линии выпускают проволоку для WAAM и лазерной DED диаметром от 0,8 мм до 3,2 мм методом закрытого безмасляного волочения в связке со светлым вакуумным отжигом и правкой под натяжением. Отказ от масел убирает поры в зародыше. Исключение углеродистых волочильных паст сводит поверхностный углерод и водород к минимуму, обеспечивая ровное горение плазменной дуги без брызг и копоти.
- Использование складских диаметров 2,5 мм и 3,2 мм без переплаты за спецзаказ: Для мощных плазменных горелок на 3 кг/ч технологи часто выбирают увеличенное сечение проволоки, чтобы снизить линейную скорость подачи и удельную площадь поверхностной оксидной пленки. Крупные диаметры входят в складской стандарт. Хотя многие заказчики считают титановую проволоку 2,5 мм и 3,2 мм заказной позицией с долгим ожиданием, сертифицированные партнерские заводы постоянно держат 2,5 мм и 3,2 мм в стандартном складском заделе под быструю рядную намотку.
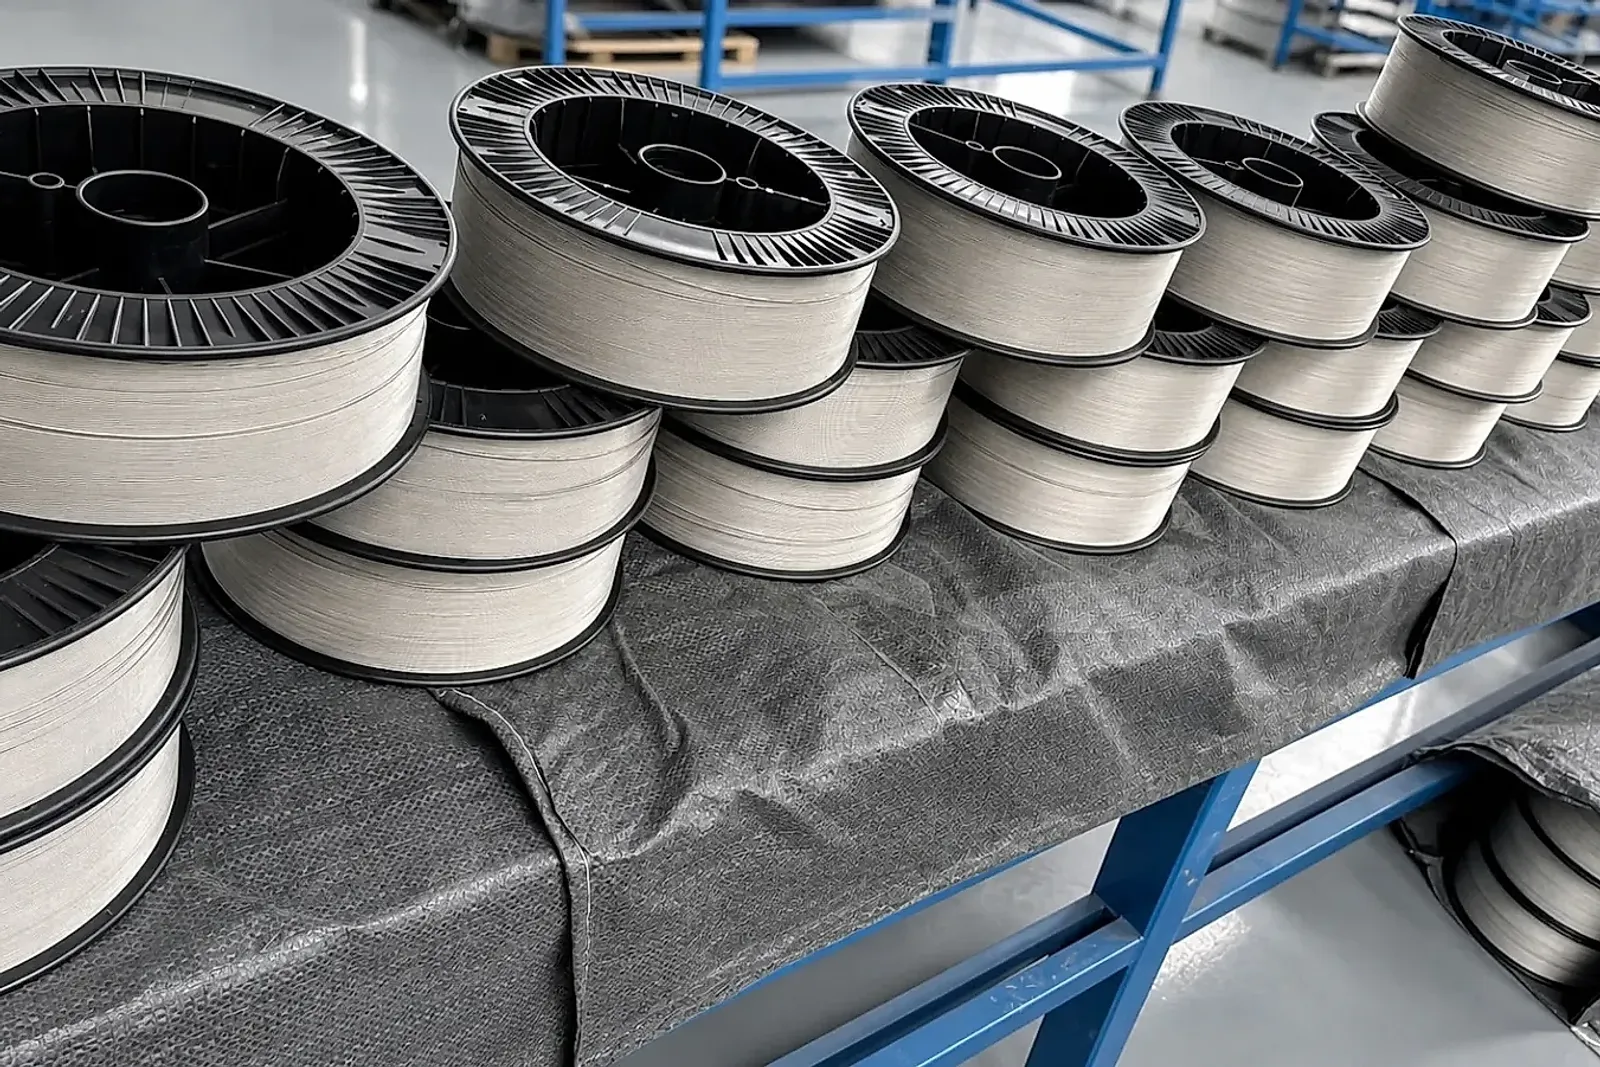
- 100 % поточный вихретоковый контроль и рядная намотка на катушки BS300: Каждая бухта перед намоткой проходит 100 % поточный вихретоковый контроль на отсутствие рисок, закатов и трещин, после чего укладывается виток к витку на стандартные каркасы BS300 с жестким контролем диаметра свободного кольца (Cast) и винтового увода (Helix ≤ 25 мм). Рядная укладка исключает рывки в канале.
- Проверка фактических газов в MTC и прослеживаемости до слитка VAR: Требуйте сертификат качества материала (MTC) со сквозной прослеживаемостью плавки и партии (heat/lot number traceability) до исходного слитка VAR, проверяя содержание примесей внедрения в пределах O ≤ 0,20 %, N ≤ 0,05 % и H ≤ 0,015 % — а для низкопримесной проволоки ERTi-23 (Grade 23 Ti-6Al-4V ELI) по кислороду O ≤ 0,13 % — с возможностью независимого контрольного анализа O/N/H перед отгрузкой на условиях FOB China main port. Проверенный газовый состав гарантирует допуск партии.
Если ваша технологическая служба подбирает низководородную катушечную титановую проволоку под закрытые плазменные комплексы WAAM или сравнивает экономику аддитивных преформ с коваными заготовками на программу 2026–2027 годов, отправьте диаметр, марку и тип катушки через наш онлайн-портал расчета стоимости и предзаказного аудита спецификаций на аддитивное сырье для получения актуального графика отгрузки и образцов MTC. Чистое сырье обеспечивает стабильную печать.