Технический разбор
Резаная кромка титана не становится автоматически готовой к сварке: руководство для запроса и контроля
Чистый вид титановой плиты не означает автоматическую готовность к сварке: нужны данные о маршруте, зачистке, контроле и выпуске.
Резаная титановая кромка не готова к сварке только потому, что размеры соблюдены, а поверхность кажется гладкой. Покупатель должен связать способ резки с заданным припуском на зачистку, контролируемой финишной обработкой и доказательством того, что измененный слой и посторонний материал удалены до подготовки соединения. Руководство TIMET по изготовлению дает полезные рекомендации для отдельных процессов, однако его значения следует использовать для планирования, а не как универсальные приемочные пределы. Определяющими остаются закупочная спецификация, чертеж, процедура сварки, применимый код, сплав, толщина и согласование заказчика.
Это различие меняет содержание RFQ. Если запросить лишь конечный профиль, поставщик сможет получить его маршрутами, оставляющими разное состояние кромки. После ножевой резки возможны трещины или зажатые загрязнения. Под видимой шероховатостью кромки после кислородно-газовой резки может находиться слой, измененный кислородом и углеродом. Для поверхности после резки трением TIMET приводит отдельную меньшую величину снятия; для абразивной резки требуется охлаждение и удаление загрязненного слоя, но та же глубина не назначается. Шлифование может внести тепло либо абразивные частицы. Поэтому правильный вопрос звучит не просто «плита разрезана?», а «какой процесс сформировал кромку, сколько материала после него удалили и как подтвердили готовность к сварке?»
Сопоставьте ветвь контроля с маршрутом резки
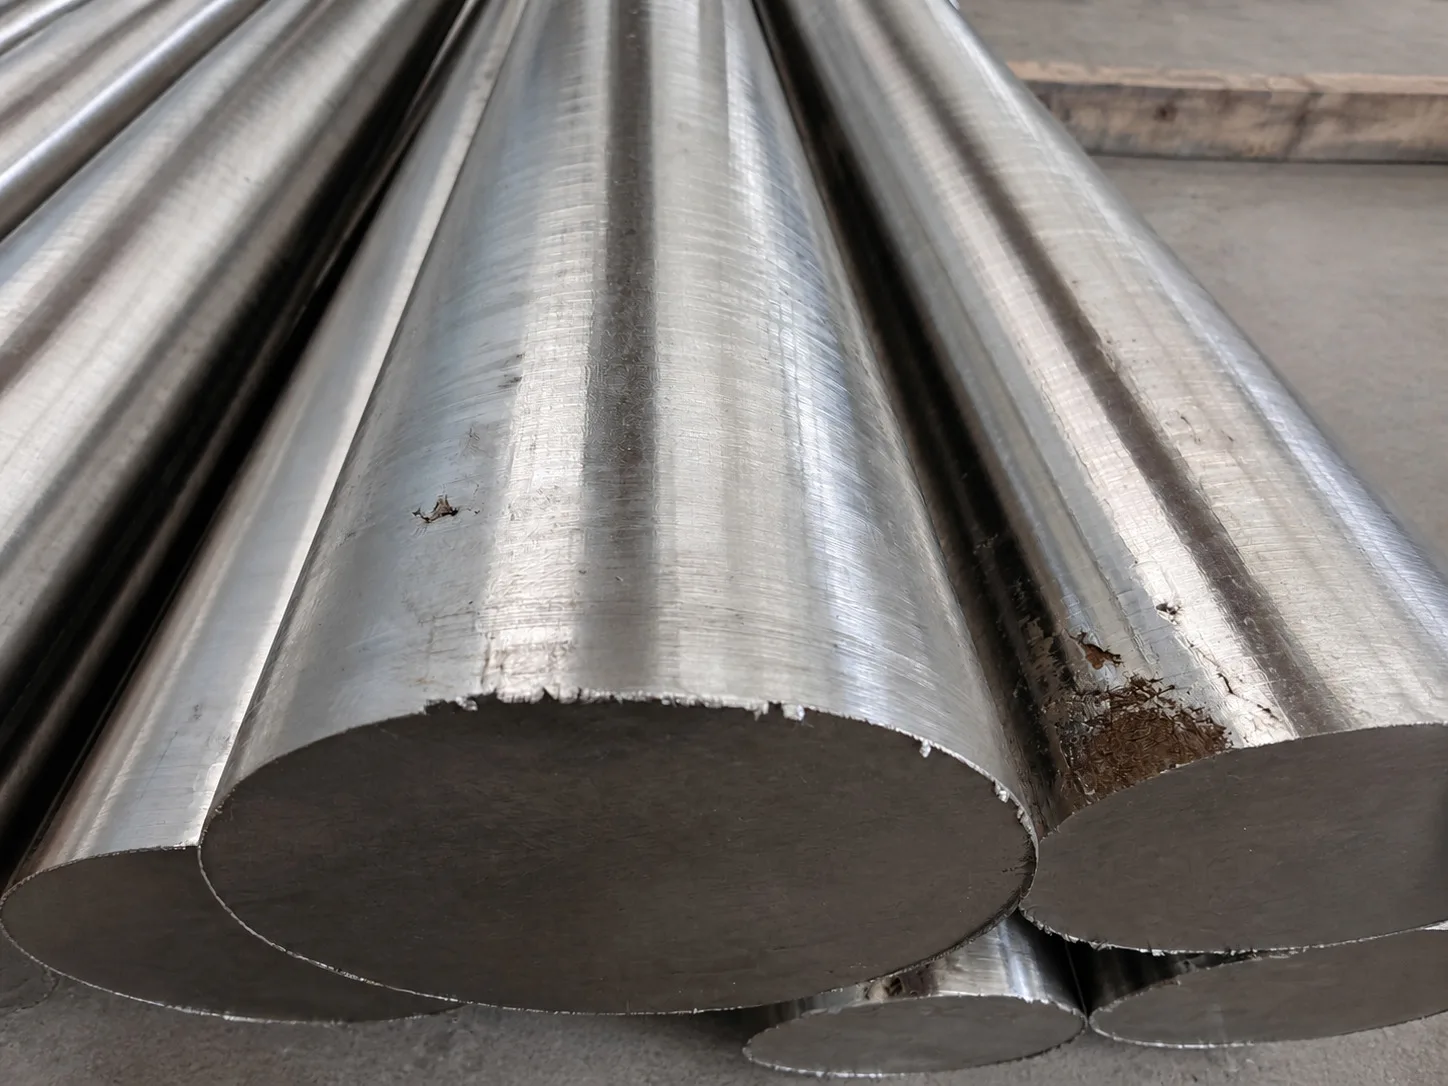
Иллюстративная деталь поверхности реза: показана геометрия заготовки, а не маршрут резки плиты или результат приемки.
Маршрут задает первую ветвь проверки. Для отожженного промышленного титана TIMET допускает обычную ножевую резку, но отдельно рекомендует проверять на трещины кромки плит толщиной более 3/8 дюйма. Перед сваркой такую кромку также советуют обработать напильником, чтобы не запереть в стыке загрязнения, способные ухудшить свойства шва. Одного контроля размеров недостаточно: он подтвердит контур, но может пропустить трещину или внедренные частицы.
Для термической резки нужен другой припуск. По TIMET кислородно-газовая резка загрязняет титановую кромку кислородом и углеродом. Рекомендуется удалить не менее 1/16 дюйма, примерно 1,6 мм, ниже самой глубокой точки шероховатости реза. Планировочный пример включает около 1/8 дюйма на ширину реза, 1/16 на шероховатость и минимум 1/16 на удаление загрязнения; для толстой плиты может потребоваться больше. Покупателю не следует превращать этот пример в общую допусковую величину чертежа. Его назначение — проверить, достаточно ли в исходной заготовке жертвенного металла для квалифицированного маршрута поставщика.
Резка трением и абразивная резка образуют третью ветвь. Для поверхности после резки трением TIMET рекомендует снять примерно 0,005 дюйма, или 0,13 мм. Абразивная резка считается приемлемой при использовании охлаждающей жидкости и удалении загрязненного слоя напильником. Эти указания нельзя подменять существенно большим значением для кислородно-газовой резки. Формулировка «удалить изменение цвета» стирает отличие процессов и не дает ни закупкам, ни контролю измеримого маршрута.
Отделите припуск на зачистку от допуска готовой детали
Припуск на зачистку и окончательный допуск решают разные задачи. Припуск — это жертвенный материал, оставленный для выхода ниже шероховатости, термически или реакционно измененного металла и поверхностных остатков. Окончательный допуск описывает геометрию после снятия. Сведение их в одну цифру провоцирует сохранить размер ценой остатка измененного слоя либо полностью убрать слой и выйти за конечную геометрию.
В RFQ следует указать форму поставки, сплав и состояние; номинальные и минимальные конечные размеры; способ резки или разрешенную группу процессов; жертвенный припуск; запрещенные инструменты и загрязнители; а также стадию, на которой принимается готовность кромки. Если маршрут выбирает поставщик, он должен объявить его и припуск до начала работ. Если конструкция не оставляет места для зачистки, вопрос должен вернуться инженеру до резки, а не превращаться в недокументированный компромисс цеха.
Предупреждение TIMET о твердости поверхности после кислородно-газовой резки важно и коммерчески. Инструмент, идущий внутри твердого слоя, может быстро изнашиваться, не доказывая его удаления. Острие должно проникать ниже загрязненной зоны. Поэтому план обработки должен задавать значимый первый проход, жесткое закрепление, острый инструмент, охлаждение и финиш без повторного перегрева кромки. Стойкость инструмента и внешний вид сами по себе не являются доказательством выпуска, но необычный износ может служить сигналом для пересмотра плана снятия.
Контролируйте финишный инструмент как часть идентичности материала
Финишная операция способна устранить одно загрязнение и создать другое. TIMET рекомендует чистый шлифовальный круг, применяемый только для титана, исключение чрезмерного нагрева и механическое удаление абразивных частиц и видимых окисленных прижогов. Наждачная бумага и стальная вата не рекомендуются. Раздельность инструмента становится вопросом прослеживаемости, а не только порядка в цехе.
Фраза «чистый инструмент» должна быть переведена в наблюдаемые записи. Поставщик может указать выделенное семейство кругов или борфрез, порядок хранения и проверки состояния, использованную охлаждающую либо смазочную среду и способ предотвращения контакта с углеродистой сталью. Маршрутная карта может фиксировать способ резки, зачистку, номинальное снятие, оператора или ячейку и результат контроля. Если риск проекта этого требует, можно добавить макроконтроль первой детали, профиль твердости, анализ химии поверхности или другую проверку, одобренную инженером. Источник не требует этих испытаний; это возможные проектные меры, выбор которых остается за ответственным специалистом.
Следует избегать частой подмены: серебристый вид кромки не доказывает химическую чистоту, а изменение цвета не измеряет глубину измененного слоя. Визуальный контроль полезен для обнаружения прижогов, частиц, неполной зачистки и видимых повреждений; трещины нужно искать методом, предписанным действующей процедурой. Данные о маршруте и одобренная приемочная методика остаются необходимыми. И наоборот, отсутствие лабораторного теста не делает кромку автоматически неприемлемой, если квалифицированная процедура предусматривает контролируемое снятие и контроль. Объем доказательств должен соответствовать последствиям, контракту и возможностям процесса.
Установите практическую контрольную точку до сборки
Практический контроль выполняют до того, как кромка скроется в соединении. В этой точке служба качества должна ответить на пять вопросов: каким способом резали эту кромку? Какой припуск требовался? Каким инструментом и по какому маршруту выполняли финиш? Какой контроль подтвердил состояние и геометрию? Кто разрешил сборку?
Следует проверить и окружающую рабочую зону. TIMET подчеркивает необходимость изоляции от сквозняков, влаги, пыли, жира и прочих загрязнителей до сварки. Раздел о сварке объясняет причину: горячий титан реакционноспособен, расплавленный металл нужно полностью защищать от воздуха, а горячая зона термического влияния и обратная сторона корня требуют инертной защиты, пока температура не опустится ниже 800 °F, то есть 427 °C. Подготовка кромки и газовая защита — разные контроли, но отказ любой из них способен повредить одно и то же соединение. Чистая кромка не компенсирует плохую защиту, а хорошая защита не исправит скрытое в стыке загрязнение.
Запись о выпуске должна сохранять это разграничение. В ней можно указать, что кромка соответствует одобренной процедуре подготовки и разрешена для сборки. Нельзя заранее заявлять о приемлемости готового шва до завершения сварки, защиты, контроля и необходимых испытаний. Если кромку затем дорабатывали, роняли, помечали неразрешенным инструментом или загрязнили, контрольную точку нужно открыть заново, а не полагаться на прежнюю подпись.
Включите шесть полей в RFQ и маршрутную карту
Краткий набор контролей обычно полезнее общего требования следовать «лучшей практике»:
- Идентичность маршрута: разрешенные способы резки и согласование их замены.
- Основание снятия: специальный для процесса жертвенный припуск и подтверждающая ссылка или квалификация.
- Конечная геометрия: минимальные размеры, скос, притупление, прямолинейность и состояние после зачистки.
- Инструмент и загрязнения: выделенные абразивы, запрещенные контактные материалы, охлаждение, очистка и хранение.
- Проверка: визуальный, размерный, трещинный, твердостный, химический или процедурный контроль по уровню риска.
- Полномочие выпуска: лицо или функция, принимающая подготовленную кромку и отклонения.
Эти поля улучшают сравнение предложений. Низкая цена может не учитывать жертвенный металл, отдельный инструмент, время контроля или повторную установку для финиша. Более высокая цена может включать это, но описывать неясно. Единые шесть полей превращают сравнение цен в сравнение маршрутов и выявляют исключения до размещения заказа.
Используйте руководство для планирования, а не как универсальный предел
TIMET подтверждает три полезных планировочных факта: кромка отожженной промышленной титановой плиты толщиной свыше 3/8 дюйма после ножевой резки требует внимания к трещинам; после кислородно-газовой резки необходимо существенное снятие ниже нижней точки шероховатости; для резки трением и абразивной резки действуют разные рекомендации. Также поддерживаются выделенный инструмент, контроль нагрева и строгая чистота зоны сварки. Этого достаточно, чтобы улучшить RFQ, маршрутную карту и предсборочный контроль.
Этого недостаточно для приемки любой титановой кромки. Руководство описывает общую практику и прямо указывает, что не является исчерпывающим. Оно не заменяет проектную процедуру сварки, спецификацию заказчика, норму кода, решение конструктора или квалификационную запись. Поведение сплава, толщина, закрепление, условия эксплуатации и конкретное оборудование могут менять необходимые меры. Руководство следует применять для выявления отсутствующих решений, а согласованный ответ закреплять в заказе и плане качества.
Практический вывод узок, но важен: покупайте подтвержденный маршрут подготовки кромки, а не просто резаную форму. Когда процесс, припуск, инструмент, метод контроля и полномочие выпуска указаны явно, поставщик может рассчитать реальную работу, а покупатель — проверить передачу. Без этой цепочки гладкая кромка способна перенести невидимый технологический долг в сварной шов.
Источники
- TIMET, Design and Fabrication of Titanium, прежде всего разделы об изготовлении и сварке, дата обращения 11 сентября 2026 года: https://www.timet.com/assets/local/documents/technicalmanuals/DesignandFabrication.pdf
FAQ
# Какие записи должны сопровождать резаную титановую кромку до сборки?
# Можно ли применять значения снятия TIMET как универсальные приемочные пределы?
Нужен этот материал? Получите заводскую цену напрямую.