Закупка титановых прутков: 6 ловушек для покупателя
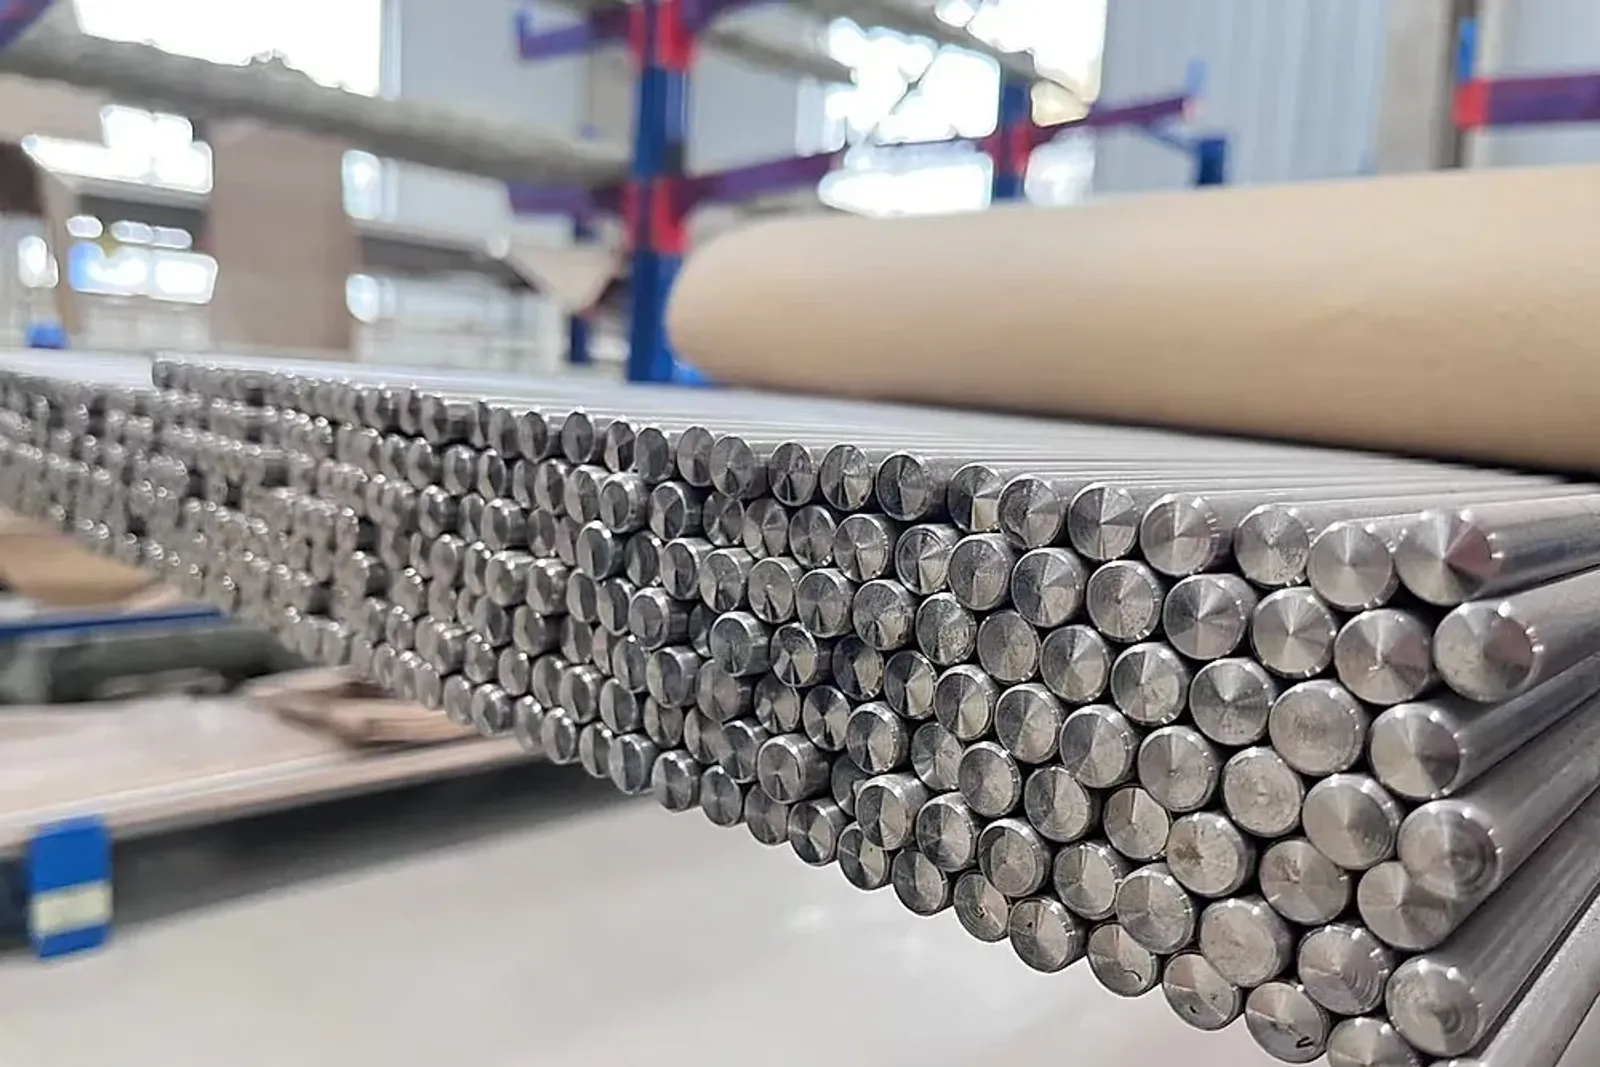
Титановый пруток (titanium rod) выглядит простейшим изделием из титана — просто цилиндрический металлический стержень. Но это одна из наиболее конфликтных категорий при закупках.
Причина не в плохом качестве. Причина в том, что в описании спецификаций слишком много места для неоднозначности. Один и тот же «Φ25мм Gr.5 титановый пруток» — шлифованный и чернокожный — отличается по допуску в 10 раз, по цене на 40%, и между ними может быть разница в 2 технологических операции перед установкой на станок. Если в заказе на закупку не указаны вид обработки поверхности и класс допуска, вы рискуете получить совсем не то, что ожидали.
Ниже шесть ловушек, с которыми мы сталкиваемся ежемесячно, обрабатывая тысячи погонных метров титановых прутков в Баоцзи.
Ловушка 1: указана только марка, без обработки поверхности
Это самая распространённая ошибка. В заказе написано «Gr.5 Ti-6Al-4V Φ25 × 1000мм» — без указания поверхности.
Как поставщик это интерпретирует? По умолчанию отправит самое дешёвое — пруток с чёрной поверхностью (black surface). Это исходное состояние после горячей прокатки или горячей ковки без какой-либо обработки поверхности, минимальная цена.
Но если ваш следующий технологический процесс — точная обработка на ЧПУ, то «чёрный» пруток означает: сначала проточить наружный слой для удаления окисла (потеря 1–2 мм радиального припуска), затем шлифовать или точить до целевого размера. Дополнительно 1–2 операции, увеличение машинного времени на 30–50%.
Данные наших отгрузок показывают следующую структуру заказов по виду обработки поверхности:
| Вид поверхности | Доля | Класс допуска | Шероховатость Ra | Применение |
|---|---|---|---|---|
| Шлифованная (ground) | ~55% | h7–h9 (высокий) | <0,8 мкм | Прямо на ЧПУ, максимальная эффективность |
| Точёная (turned) | ~30% | h11 (средний) | 1,6–3,2 мкм | Надёжный УЗ-контроль, умеренная стоимость |
| Чёрная (black) | ~15% | Грубый | Шероховатая | Минимальная цена, для крупногабаритной черновой обработки |
Вывод: в заказе на закупку обязательно укажите вид обработки поверхности. Если не уверены — сообщите поставщику о своём следующем технологическом процессе, он поможет с выбором.
Ловушка 2: путаница в классах допуска по диаметру
Насколько отличается допустимое отклонение для прутка Φ25мм в классах h7 и h11?
- h7: Φ25 +0/−0,021 мм
- h11: Φ25 +0/−0,130 мм
Разница — в 6 раз. Если чертёж детали требует посадки Φ25 h7, а вы купили пруток h11, после обработки на ЧПУ наружный диаметр с высокой вероятностью выйдет за поле допуска. Проблема не в прутке — вы купили не тот класс допуска.
Ещё более скрытая ловушка: ряд поставщиков указывает в предложении «ASTM B348», но ASTM B348 регламентирует только химический состав и механические свойства — допуски на диаметр он не устанавливает. Допуски на диаметр нужно отдельно ссылаться на ASTM E29 или ISO 286. Если вы указали только номер стандарта B348, допуск целиком определяется «умолчаниями» поставщика — это может быть h9, а может быть и h11.
Вывод: в заказе на закупку явно укажите класс допуска (h7/h9/h11) или равнозначный стандарт — не ограничивайтесь ссылкой на стандарт материала.
Ловушка 3: не согласован допуск на длину
Пруток «длиной 1000мм» по факту может оказаться от 998 до 1010мм.
Допуск на нарезку прутков по длине зависит от способа резки: ленточная пила — обычно ±2–3мм, точная пила — ±0,5мм; для ещё более высокой точности нужно торцевание.
Проблема в том, что в большинстве заказов написано «1000мм» без указания допуска на длину. Поставщик по умолчанию использует экономичную ленточную пилу с допуском ±3мм. Если вашей детали нужна длина 1000 ±0,5мм, после получения товара придётся делать дополнительную операцию — лишние расходы и потеря материала.
Вывод: указывайте длину и допуск на длину. Если нужна точная длина — скажите об этом заранее: поставщик может использовать точную резку или торцевание.
Ловушка 4: не проверяется прямолинейность
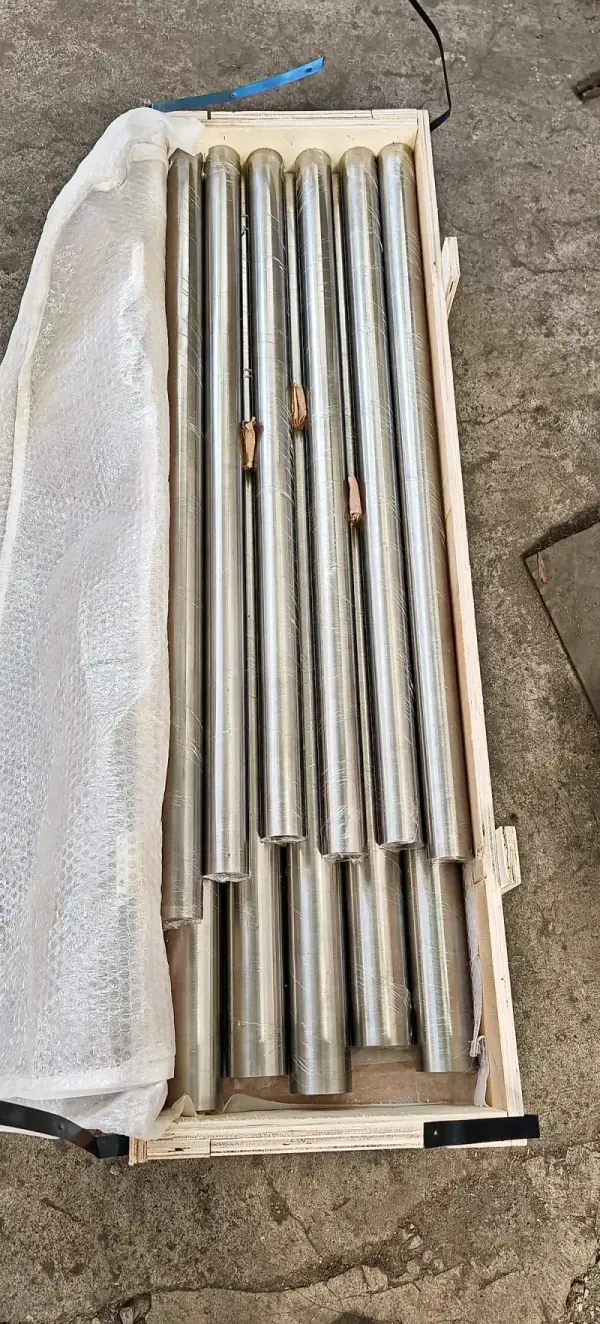
Титановые прутки — особенно тонкие длинные (Φ<15мм, L>1000мм) — склонны к изгибу.
Требование ASTM B348 по прямолинейности: прогиб не более 0,8мм на каждые 300мм длины. Для большинства применений этого достаточно. Но для сценариев серийной обработки мелких деталей на автоматических токарных станках (CNC lathe) изгиб 0,8мм/300мм может вызывать вибрацию при зажиме в патроне, снижая точность обработки и качество поверхности.
Требование к прямолинейности прутков для автоматических станков обычно составляет ≤0,3мм/300мм. Этот уровень требует дополнительной операции правки (straightening).
«Однажды нам вернули партию: клиент сообщил о биении прутков на автоматическом станке сверх допуска. Мы проверили прямолинейность — полное соответствие требованиям B348. Проблема в том, что клиент не указал требование правки, а автоматические станки предъявляют к прямолинейности требования в 2–3 раза жёстче стандарта. После этого случая мы всегда уточняем у заказчика тонкомерных длинных прутков, предназначены ли они для автоматических станков.» — Начальник цеха Лю
Вывод: если прутки предназначены для автоматических станков или высокоточных зажимных устройств — отдельно укажите требование к прямолинейности.
Ловушка 5: проверяется только MTC, без осмотра реального товара
Заводской сертификат на материал (MTC) — это «свидетельство о рождении» химического состава и механических свойств. Но MTC не охватывает следующее:
- Фактический замеренный диаметр (в MTC указан только номинальный)
- Шероховатость поверхности
- Прямолинейность
- Дефекты поверхности (трещины, складки, включения)
Мы видели такие случаи: MTC безупречный — состав в норме, прочность соответствует. Но на поверхности прутка проходила тонкая продольная трещина, которую ультразвуковой контроль не выявил (трещина на поверхности, ультразвук её не пересекает) — клиент обнаружил её только после механообработки.
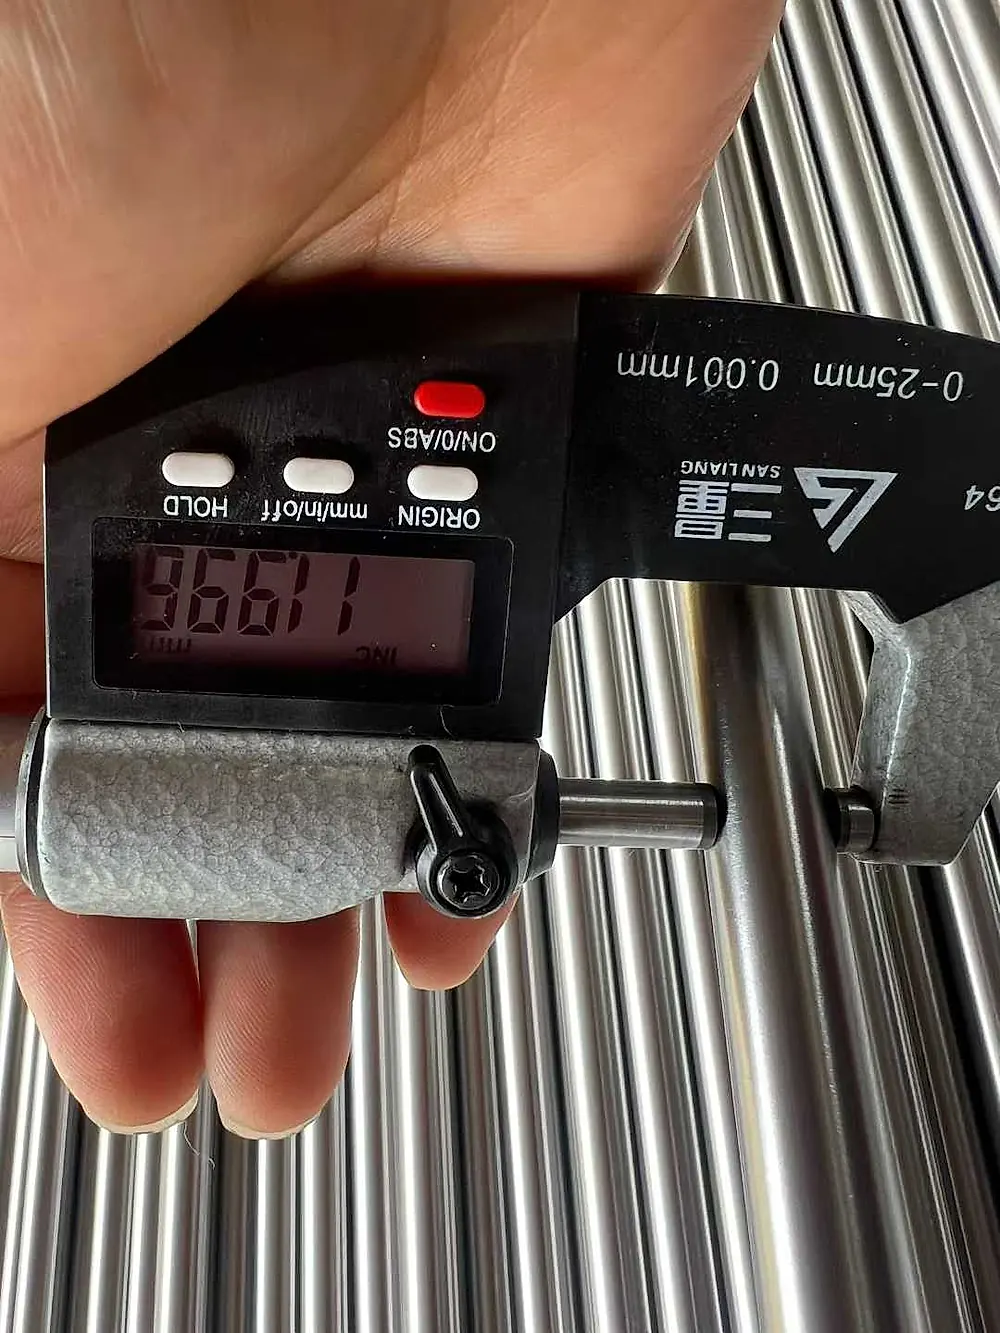
Вывод: при получении товара выполните три действия: 1) штангенциркулем замерьте диаметр (выборочный контроль 10%, минимум 3 прутка, каждый в трёх точках: начало, середина, конец); 2) визуальный осмотр поверхности (в контровом свете — трещины и складки наиболее заметны); 3) для авиационных деталей потребуйте от поставщика протокол капиллярного (PT) или магнитопорошкового (MT) контроля.
Ловушка 6: игнорируется прослеживаемость по плавке
Партия из 50 титановых прутков может относиться к 2–3 различным номерам плавки (heat number). Если в заказе нет требования «поставка одной плавкой», поставщик по умолчанию отгрузит смешанную партию — потому что поставка одной плавкой усложняет подбор со склада и увеличивает сроки поставки.
Смешанная плавка не проблема для обычного промышленного применения. Но для авиационной, медицинской и атомной отрасли прослеживаемость (traceability) — обязательное нормативное требование: каждая деталь должна прослеживаться до конкретного номера плавки и партии слитка.
Вывод: для авиационного/медицинского/атомного применения в заказе на закупку обязательно укажите «поставка одной плавкой» и «полная документация по прослеживаемости плавки». Для обычного промышленного применения смешанная плавка допустима — сроки и стоимость будут лучше.
Ни одна из шести ловушек не является проблемой качества самого титана. Все они вызваны расплывчатым описанием спецификаций при закупке. Написать точно, что вам нужно, — важнее, чем найти хорошего поставщика.
Нужен шаблон спецификации для закупки титановых прутков? Свяжитесь с нами.
Сопутствующие продукты и услуги
- Услуга → Нарезка в размер — точная резка с контролируемым допуском на длину ±0,5мм
- Продукт → Титановые прутки — Gr.2/Gr.5, шлифованные/точёные/чёрные, все размеры в наличии
- Продукт → Титановые поковки — кованые заготовки под прутки, исходный материал для прутков большого диаметра
Похожие статьи:
Нужен этот материал? Получите заводскую цену напрямую.