Технический разбор
Серебристый титановый шов — не универсальный результат приемки
Реальная граница компонентов показывает, почему свидетельству о сварке нужна определённая точка контроля.
Серебристый или светло-соломенный цвет титанового шва может быть полезным признаком того, что газовая защита работала, но это не универсальный результат приемки. Цвет следует оценивать по указанной для заказа спецификации и аттестованной технологии сварки, пока поверхность шва не изменена. Покупателю также необходимо знать, какие поверхности защищались, какие параметры атмосферы контролировались и какие дополнительные проверки требуются для данного класса шва или условий эксплуатации.
Цвет отвечает на более узкий вопрос, чем приемка шва
В руководстве TIMET по изготовлению указано, что титан нужно защищать от воздуха не только при расплавленной ванне, но и при охлаждении зоны сварки примерно до 800 °F (427 °C). Защита разделена на первичную над ванной, вторичную над остывающим валиком и зоной термического влияния и поддув корня. В этом контексте правильно защищенный шов выглядит ярким и серебристым.
Поэтому цвет полезен как свидетельство процесса: окисление может показать контакт горячего титана с воздухом. Но цвет не дает полного заключения о геометрии соединения, проплавлении, внутренних несплошностях, присадочном материале, аттестации технологии или пригодности к эксплуатации. Это отдельные вопросы, для которых могут потребоваться другие документы или проверки.
Опубликованная спецификация показывает, почему важно примененное правило
NASA/JSC PRC-0015 Rev. A имеет намеренно узкую область действия. Она регулирует орбитальную автоматическую аргонодуговую сварку титановых трубчатых деталей, изготовленных под ответственностью NASA/JSC. В предусмотренном ею испытании чистоты атмосферы ярко-серебристый и светло-соломенный цвета допустимы, а темно-соломенный, фиолетовый, любой синий, желтый, серый, белый и зачищенное состояние — недопустимы. Производственная прихватка или сварка не может начинаться, пока испытание не даст допустимый цвет.
Тот же документ требует точки росы -60 °F (-51 °C) или ниже, содержания кислорода не более 50 ppm в соответствующей камере или подаче газа для дополнительной защиты и продолжения защиты либо продувки до охлаждения основного металла ниже 600 °F (около 316 °C). Затем класс шва определяет, достаточно ли визуального контроля или нужны также поверхностный и объемный контроль.
Эти значения и цветовые пределы не являются общим законом для любого изготовления из титана. Это меры контроля внутри конкретной технологической спецификации. Если перенести только цветовую таблицу в другую процедуру для сосудов под давлением, химического оборудования, аэрокосмического изделия или цеха, результат будет оторван от области действия, проверки атмосферы, настройки оборудования, класса шва и системы контроля, которые придают ему смысл.
Серебристый цвет все равно может быть неполным свидетельством
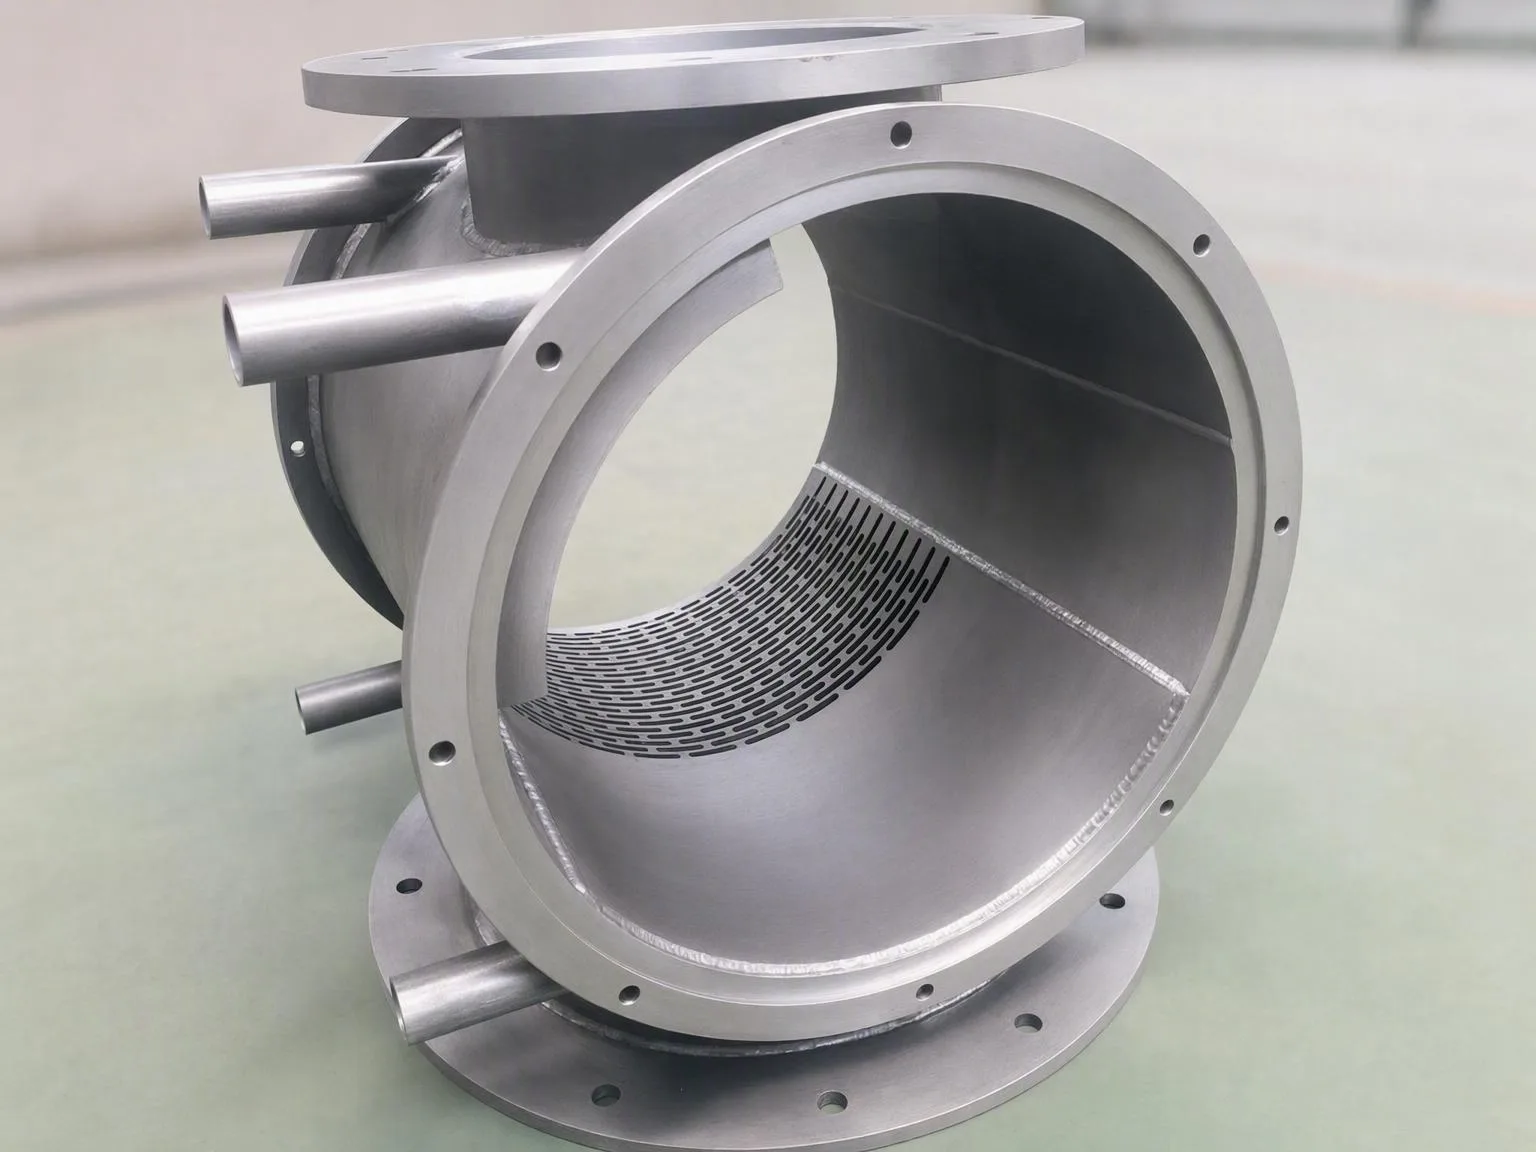
Внутренние и наружные швы показывают, почему лицевую сторону и корень регистрируют отдельно.
TWI предупреждает, что цвет способен вводить в заблуждение. Воздух, подсасываемый в защитный газ горелки, может загрязнить горячий шов, тогда как эффективная дополнительная защита оставит на поверхности серебристый вид. При многопроходной сварке один только внешний вид поверхности может не выявить более раннее загрязнение. TWI отмечает и то, что последовательность оксидных цветов не является простой однонаправленной шкалой: тускло-серебристый интервал можно принять за чистый металл.
Это не делает визуальную оценку цвета бесполезной. Вывод меняется с «серебристый означает принятый» на «наблюдаемый цвет должен соответствовать примененной процедуре и остальным свидетельствам процесса». Цвет наиболее информативен, когда определено место осмотра, поверхность не зачищена и не изменена химически, доступны лицевая сторона и корень, а параметры атмосферы или продувки зарегистрированы.
Что включить в заказ и приемочную документацию
Для сварного титанового изделия сначала определите применимый код, примечание на чертеже, класс шва, спецификацию процедуры сварки и редакцию приемочных требований. Затем свяжите визуальный результат с пятью конкретными записями:
- идентификацией основного и присадочного материалов и аттестованным диапазоном соединения и процесса;
- схемами первичной, дополнительной и корневой защиты, включая фактически примененные пределы атмосферы;
- местом и временем проверки цвета на незачищенной поверхности, включая лицевую сторону и корень, где это применимо;
- любой последовательностью ремонта, очистки или проходов, которая могла удалить либо закрыть первоначальный поверхностный признак; и
- дополнительным визуальным, поверхностным, объемным, механическим контролем или испытанием на герметичность, требуемыми конструкцией и классом шва.
Это рекомендуемая карта свидетельств, а не утверждение, что каждый стандарт требует одинаковый пакет из пяти пунктов. Для закупочного решения правило проще: не бракуйте и не принимайте титановый шов только по общей цветовой таблице. Уточните, какая процедура делает данный цвет допустимым и на какие остальные вопросы приемки цвет не отвечает.
Источники
- TIMET, Titanium Design and Fabrication Handbook, раздел о сварке, с. 29–31. Дата обращения: 21 сентября 2026 г. https://www.timet.com/assets/local/documents/technicalmanuals/DesignandFabrication.pdf
- NASA/JSC, PRC-0015 Rev. A: Process Specification for Automatic and Machine Gas Tungsten Arc Welding of Titanium and Titanium Alloy Hardware, май 2020 г. Дата обращения: 21 сентября 2026 г. https://www.nasa.gov/wp-content/uploads/2023/03/prc-0015-current.pdf
- TWI, Welding of Titanium and its Alloys – Part 1, Job Knowledge 109. Дата обращения: 21 сентября 2026 г. https://www.twi-global.com/technical-knowledge/job-knowledge/welding-of-titanium-and-its-alloys-part-1-109
- TWI, High Quality and Productivity Joining Processes and Procedures for Titanium Risers and Flowlines. Дата обращения: 21 сентября 2026 г. https://www.twi-global.com/technical-knowledge/published-papers/high-quality-and-productivity-joining-processes-and-procedures-for-titanium-risers-and-flowlines-february-1999
FAQ
# Можно ли принять серебристый или светло-соломенный титановый шов, не зная примененной процедуры?
# Почему серебристый титановый шов все равно может быть неполным свидетельством качества защиты?
# Какие записи должны сопровождать цвет титанового шва при приемке?
Нужен этот материал? Получите заводскую цену напрямую.